
 EN
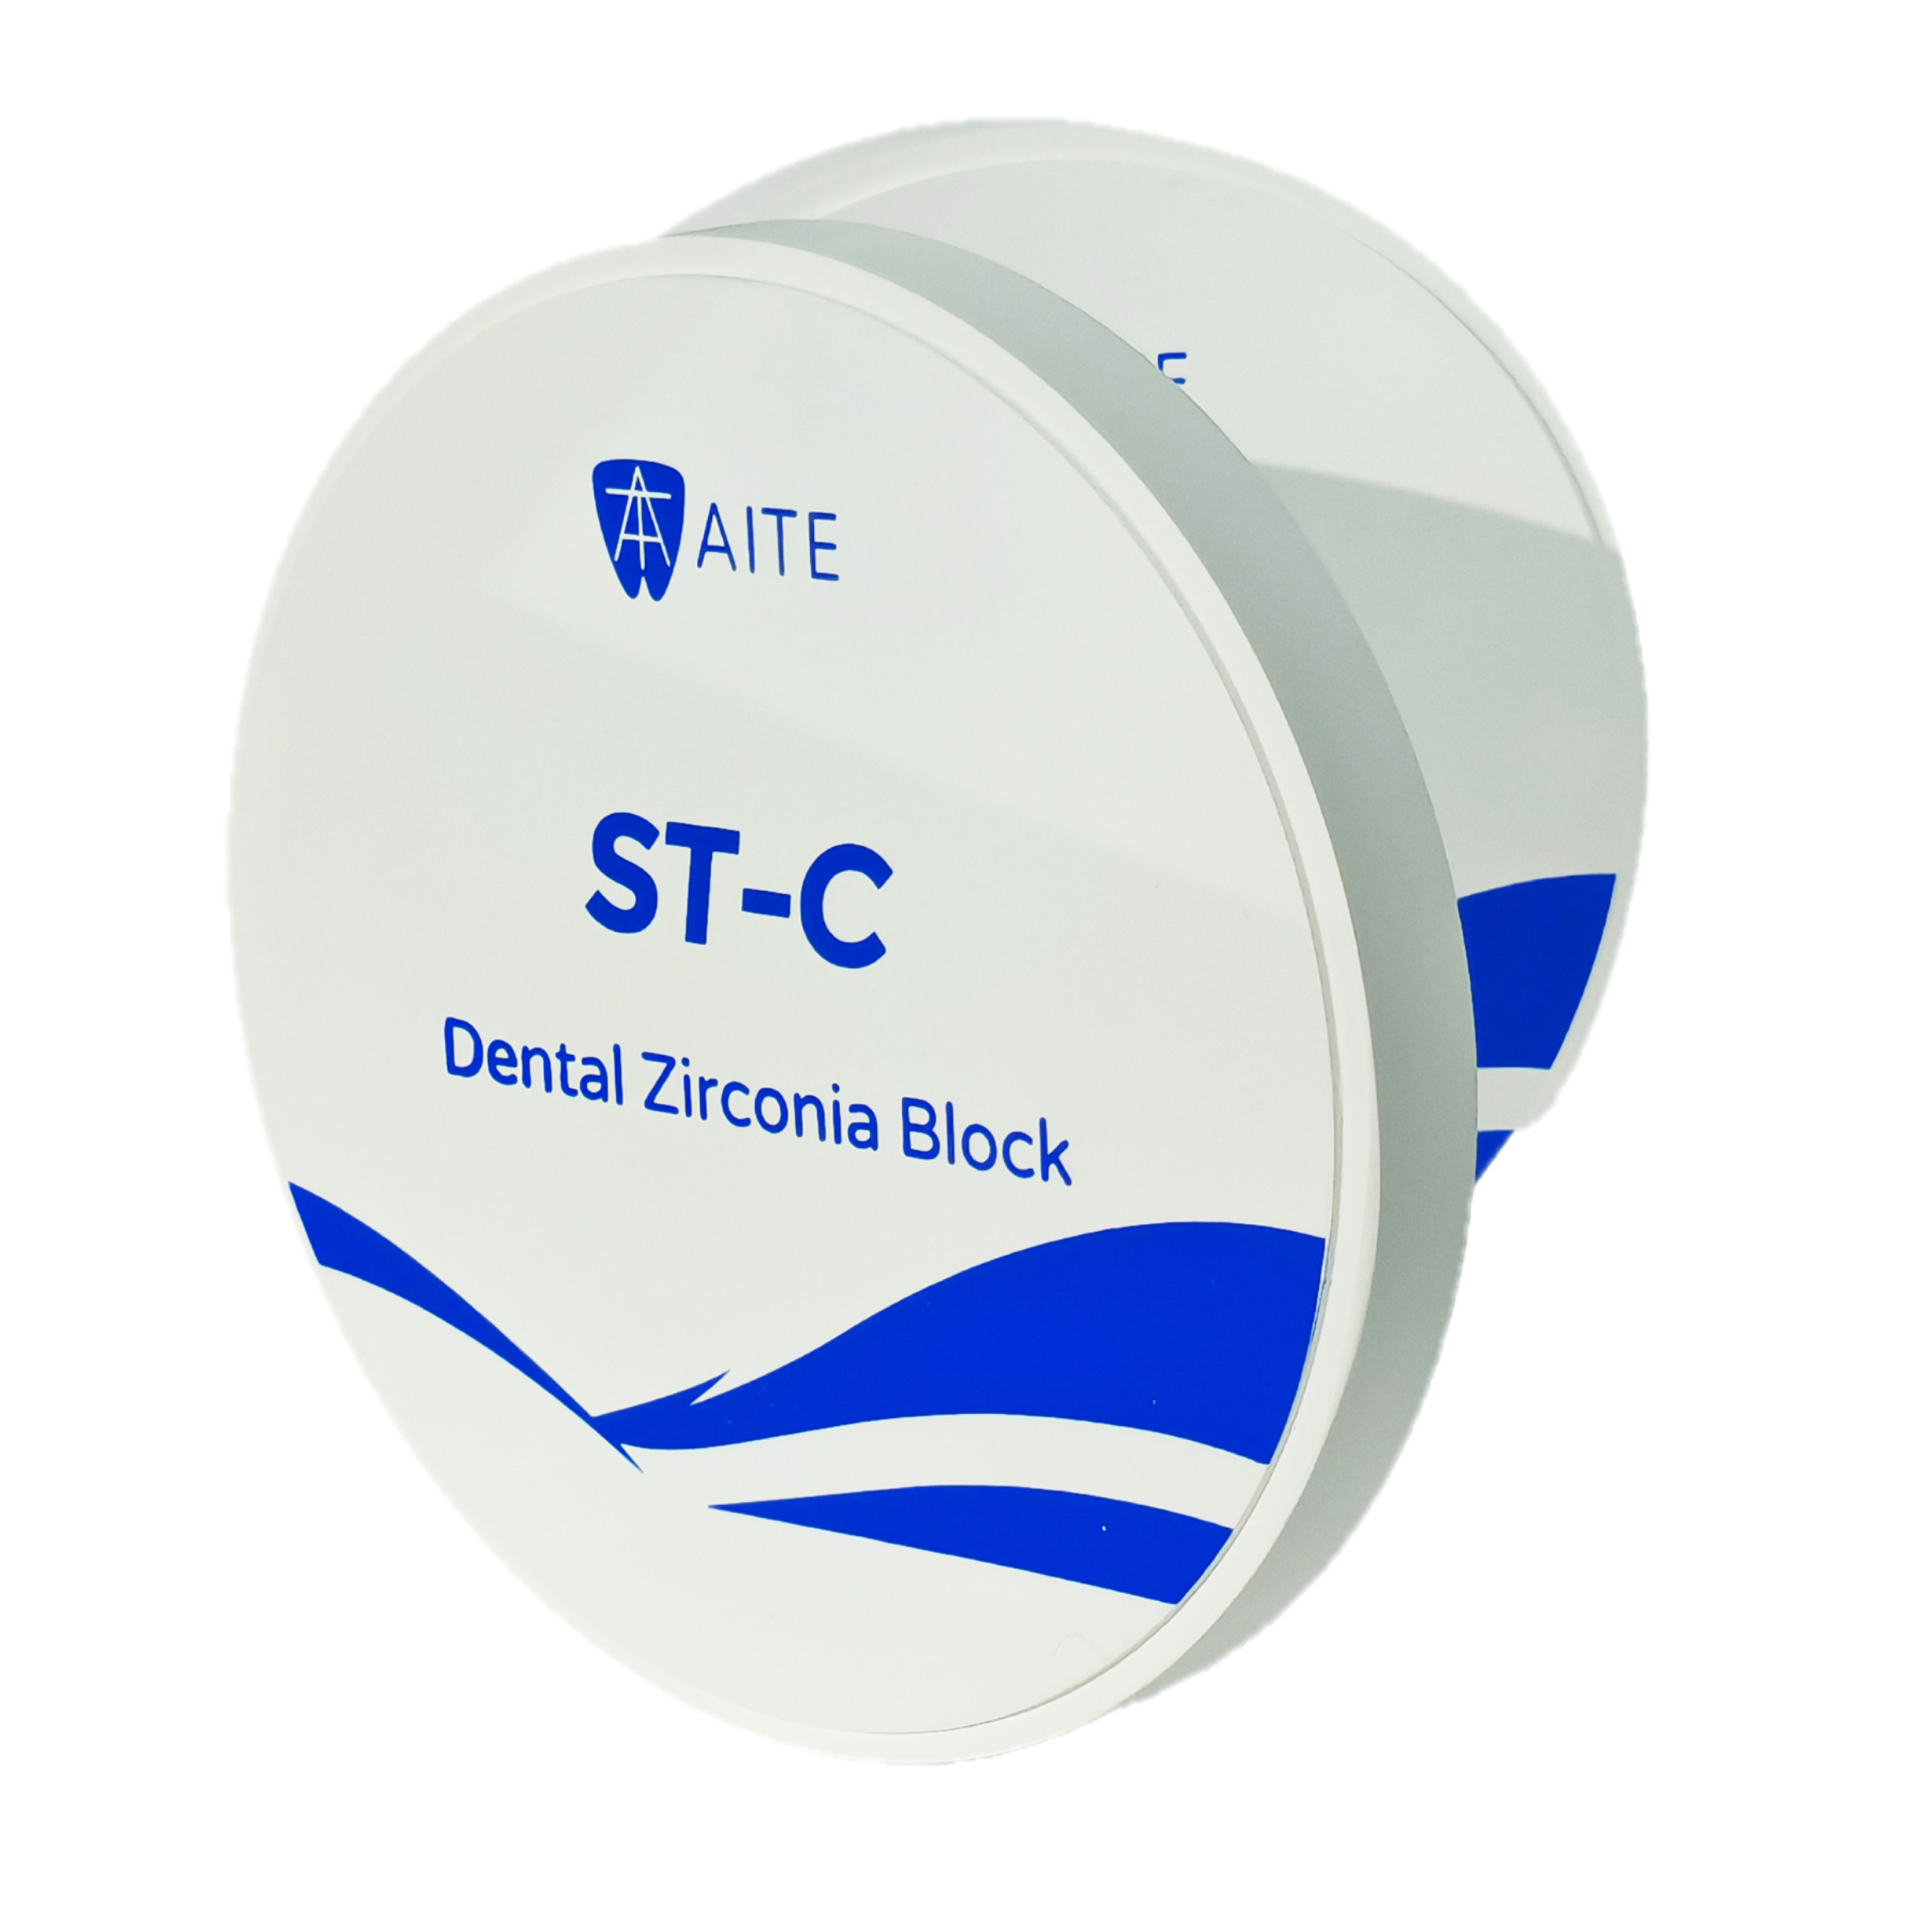
Hammaszirkoniodiskit edustavat yhtä merkittävimmistä edistysaskeleista korvaavaan hammaslääketieteeseen, tarjoamalla erinomaista lujuutta, biokompatibilisuutta ja esteettistä potentiaalia. Kuitenkin hammaszirkoniodiskien laatu ja suorituskyky riippuvat ratkaisevasti oikeista sintrausmenetelmistä ja prosessin valvonnasta. Sintrausnäkökohtien ymmärtäminen on välttämätöntä laboratorioille ja kliinikoille, jotka haluavat maksimoida zirkoniumoksidipohjaisten korvausten kestoa ja kliinistä menestystä.
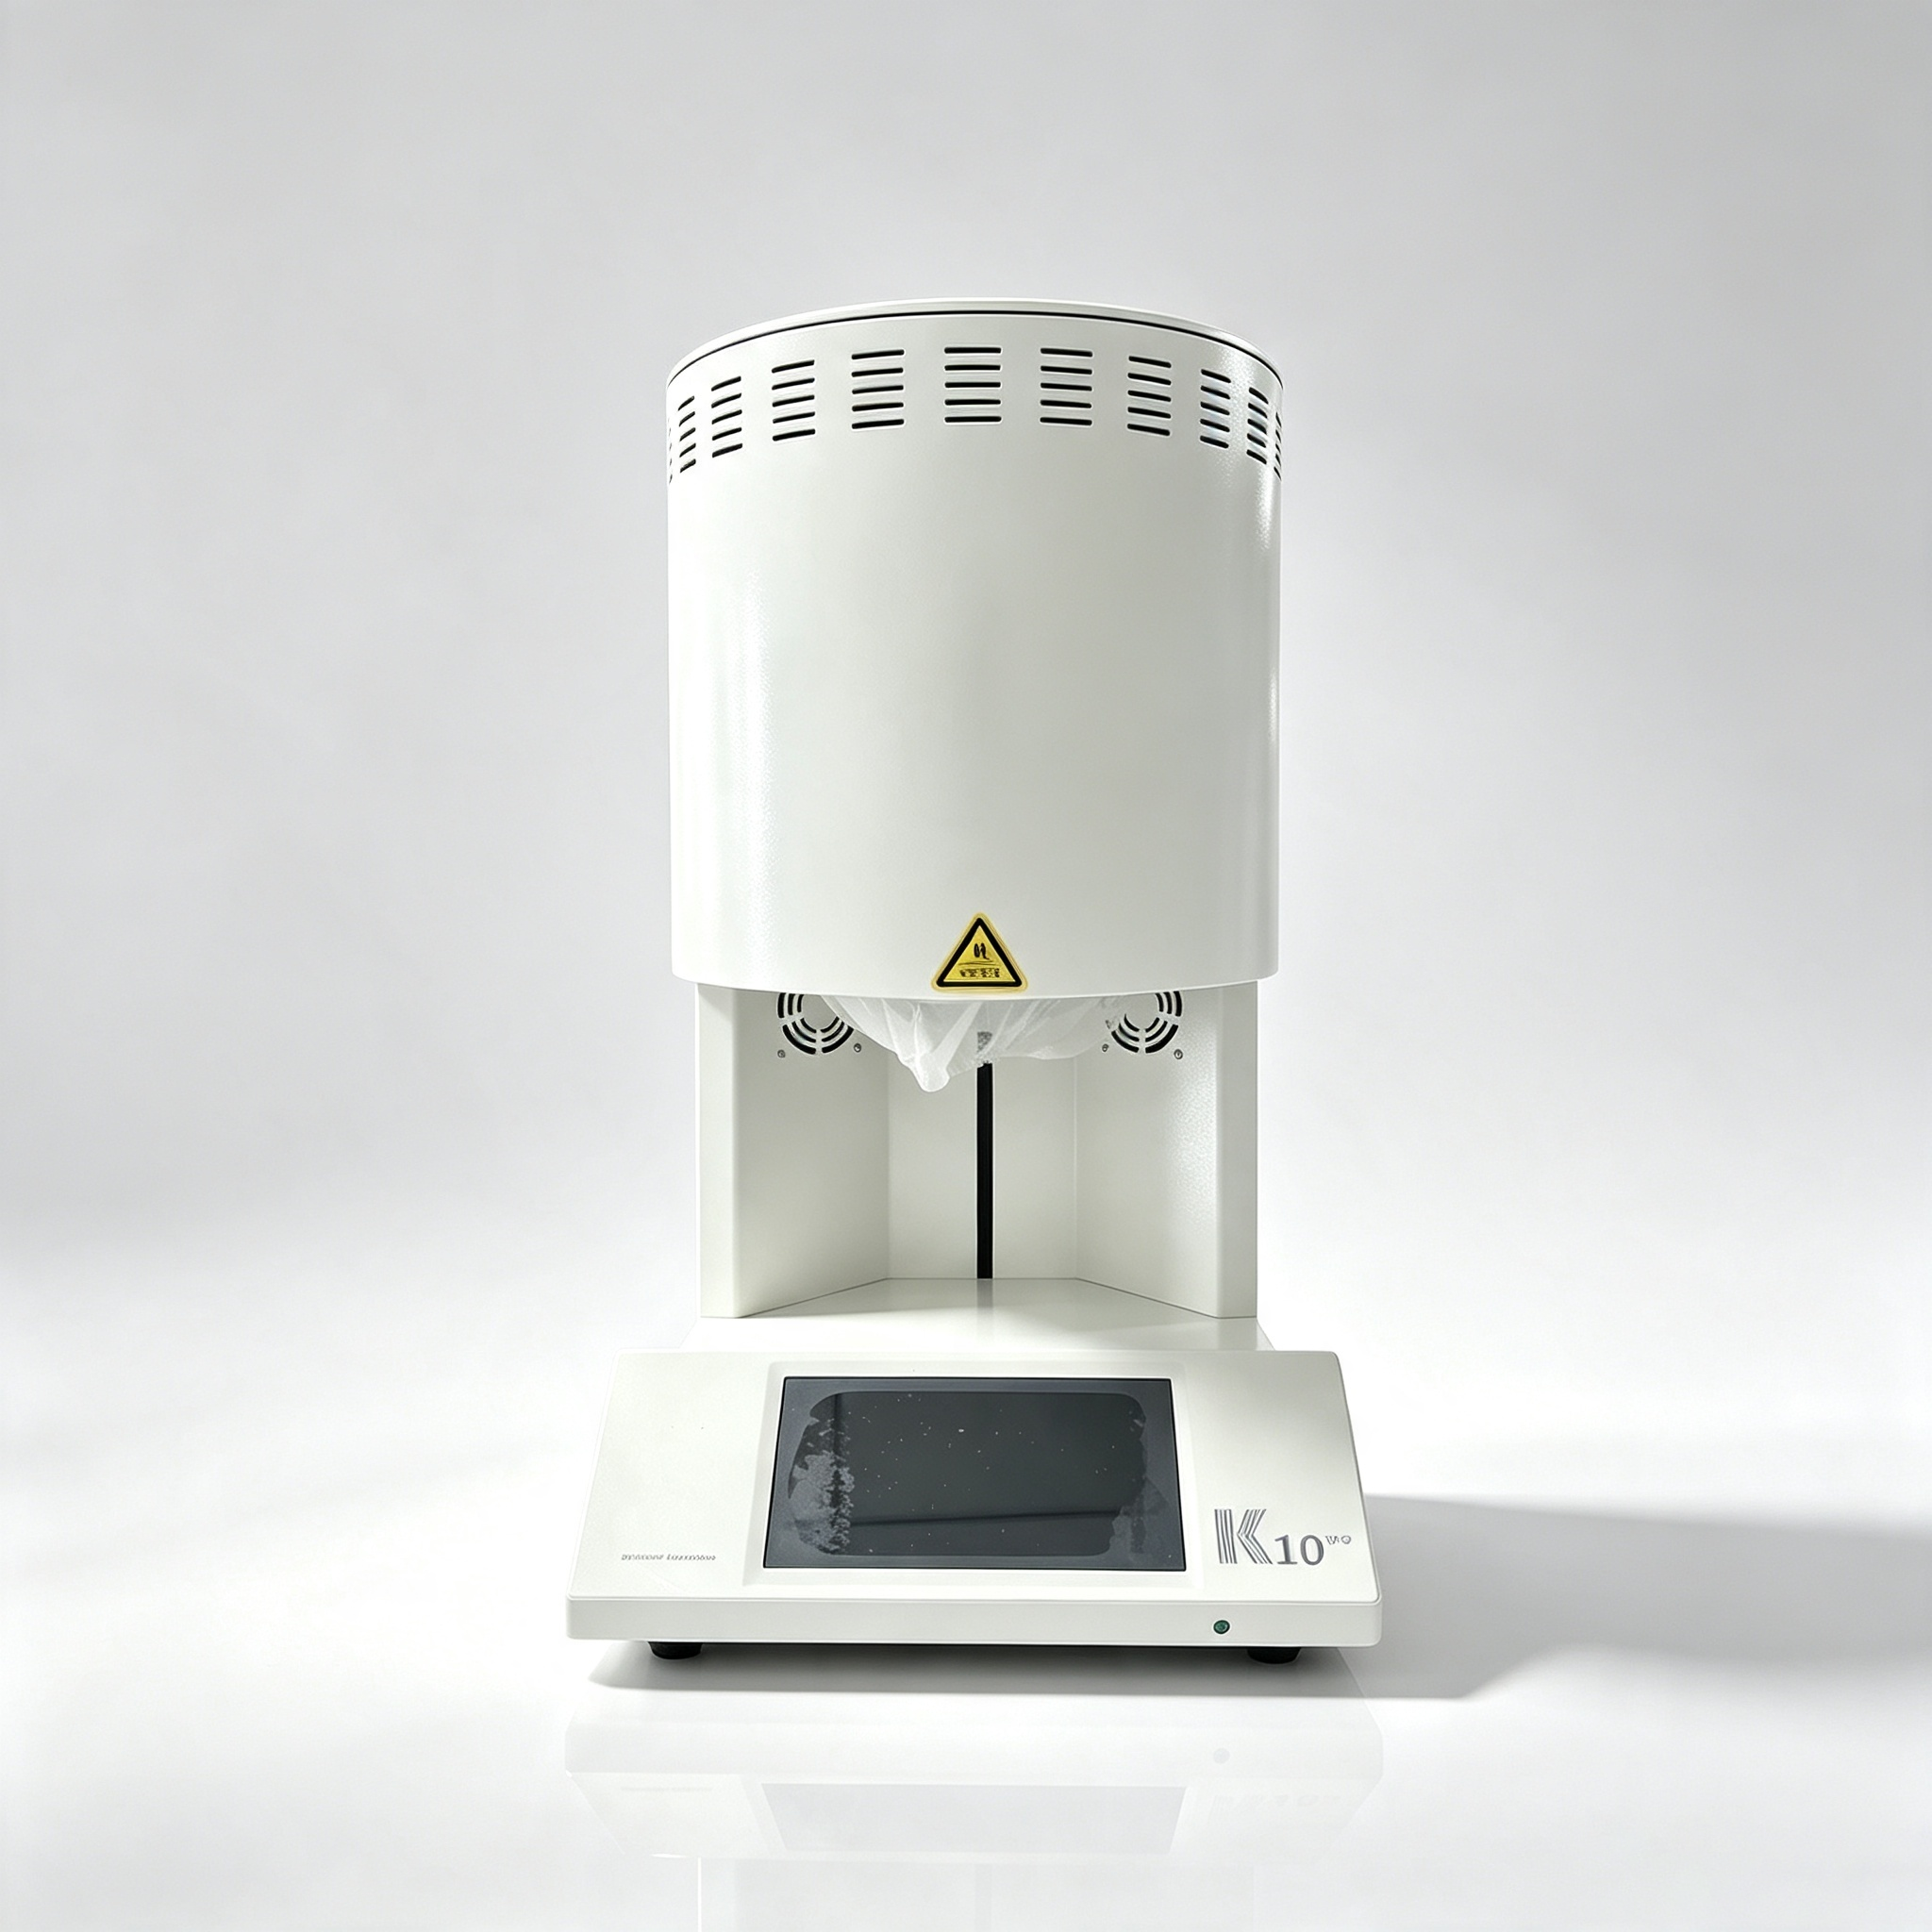
Sinteröintiprosessi muuttaa esijauhettuja hammaszirkoniatyökaluplattia huokoisesta ja suhteellisen heikosta tilasta tiukkaan ja vahvaan keramiikka-aineeseen. Sinteröinnin aikana hiukkaset yhdistyvät korkeassa lämpötilassa, mikä poistaa tyhjiöt ja luo mekaaniset ominaisuudet, jotka tekevät hammaszirkoniatyökaluplattien soveltuviksi kruunuihin, siltoihin ja implantaattitiloituksiin. Sinteröintiparametrien asianmukainen säätö vaikuttaa suoraan hammaszirkoniatyökaluplattien lopulliseen lujuuteen, tiukkuuteen, läpinäkyvyyteen ja mitallisesti tarkkuuteen.
Lämpötilan säätö sinteröidessä hammaszirkoniatyökaluplattia
Optimaalinen sinteröintilämpötilaväli
Lämpötila on tärkein muuttuja hammaszirkoniat levyjen käsittelyssä. Useimmat esipoltetut hammaszirkoniat levyt vaativat sinteröintilämpötilan 1400 °C:n ja 1600 °C:n välillä, riippuen materiaalin koostumuksesta ja valmistajan määrittelemistä vaatimuksista. Tämä tarkka lämpötilaväli varmistaa hammaszirkoniat levyjen täydellisen tiukkenemisen samalla kun tetragonaalinen kiteinen vaihe säilyy, mikä tarjoaa erinomaisen lujuuden ja murtumavastuksen. Tätä alhaisemmat lämpötilat johtavat epätäydelliseen sinteröintiin hammaszirkoniat levyissä, jolloin jää jäljelle huokosuutta, joka heikentää korjausta.
Toisaalta liiallinen lämpö nopeuttaa jyvien kasvua hammaszirkoniat levyissä, mikä kummallisesti heikentää mekaanisia ominaisuuksia ja lisää faasimuunnoksen riskiä. Hammaszirkoniat levyt, jotka altistetaan huomattavasti optimaalista lämpötila-alueetta korkeammille lämpötiloille, voivat kehittää monokliinisen pintakerroksen, mikä lisää niiden alttiutta kosteuden aiheuttamalle hajoamiselle. Valmistajat säätävät hammaszirkoniat levyjensä koostumuksia tiettyihin sintrausprofiileihin, joten heidän lämpötilasuositustensa noudattaminen on välttämätöntä ennustettavien kliinisten tulosten saavuttamiseksi hammaszirkoniat levyillä.
Lämpötilan tasaisuus ja uunin valinta
Uunin rakenne ja lämmön tasainen jakautuminen vaikuttavat suoraan sinteröityjen hammaszirkoniat levyjen laatuun. Laboratorio-uunit täytyy pitää lämpötilan tasaista kaiken kammion alueella varmistaakseen yhtenäisen sinteröinnin kaikille hammaszirkoniat levyille erässä. Lämpötilaeroja, jotka ovat vain 10–20 °C, voi aiheuttaa tiukkuuden ja lujuuden vaihteluita eri hammaszirkoniat levyissä, joita poltetaan samanaikaisesti. Edistyneet hammaszirkoniat levyjen sinteröintiuunit käyttävät ohjelmoitavia säätimiä, useita lämmityselementtejä ja tarkkaa ilmavirran hallintaa lämpövaihteluiden vähentämiseksi.
Säännöllinen uunin kalibrointi ja huolto ovat välttämättömiä käytäntöjä hammaszirkoniat levyjen yhtenäiseen sintraukseen. Termoparit on tarkistettava säännöllisesti, lämmityselementit tarkastettava kuluminan varalta ja uunin sisäpinnat puhdistettava kontaminaanttien poistamiseksi, jotta lämmönjakautuminen hammaszirkoniat levyjen ympärillä säilyy tasaisena. Korkealaatuisen, erityisesti hammaszirkoniat levyihin suunnitellun sintrausuunin hankinta poistaa estettävissä olevat laatuongelmat ja vähentää hylkäysmääriä, jotka johtuvat liian heikosta tai liian voimakkaasta sintrauksesta.
Aika, lämmitysnopeus ja jäähdytysprotokollat
Pidämisajan ja lämmitysnopeuden vaikutukset
Lisäksi lämpötilaa sinteröintisyklin kesto määrittää, kuinka täydellisesti hammaszirkoniat levyt tiivistyvät ja saavuttavat lopulliset mekaaniset ominaisuutensa. Useimmat hammaszirkoniat levyt vaativat huippulämpötilassa pidettävän pitopajan keston 20–40 minuuttia varmistaakseen täydellisen hiukkasten liittymisen ja jäännösporien poistamisen. Liian lyhyt pitopaika jättää hammaszirkoniat levyt alisinteröityiksi, mikä johtaa pienempään lujuuteen ja korkeampaan murtumavaaraan puristusleikkausvaiheessa, asennuksessa tai kliinisessä käytössä. Kuitenkin liian pitkä pitopaika kiihdyttää jyväkasvua ja voi heikentää hammaszirkoniat levyjen ominaisuuksia.
Lämmitysnopeus vaikuttaa myös sintrattujen hammaszirkoniat levyjen laatuun. Hitaamat lämmitysnopeudet mahdollistavat vesisäteilyn ja orgaanisten sidosten poistumisen hitaasti esijauhettujen hammaszirkoniat levyjen sisältä, mikä vähentää halkeamia ja vääntymiä. Tyypillinen lämmitysnopeus hammaszirkoniat levyille on 5–10 °C/min. Nopea lämmitys voi jättää kaasuja hammaszirkoniat levyjen sisälle, mikä aiheuttaa tyhjiöitä ja mikrohalkeamia, jotka heikentävät lopullista korjausta. Samoin jäähdytysnopeuksia on säädettävä huolellisesti sintrausprosessin jäähdytysvaiheessa hammaszirkoniat levyille.
Jäähdytysvaihe ja jäännösjännitysten hallinta
Jalostusjakson jäähdytysvaihe on yhtä tärkeä kuin kuumennus vaihe, kun käsitellään hammaszirkoniat levyjä. Hallitsematon tai liian nopea jäähdytys aiheuttaa lämpöjännityksiä hammaszirkoniat levyjen rakenteeseen, mikä voi johtaa makrohalkeamiin tai edistää faasimuutosta. Hallittu jäähdytys 5–10 °C/min nopeudella noin 400 °C:n lämpötilaan saakka mahdollistaa lämpöjännitysten hitaan purkautumisen hammaszirkoniat levyjen sisällä. Alle 400 °C:n lämpötiloissa jäähdytysnopeutta voidaan lisätä ilman haittaa hammaszirkoniat levyille.
Jotkut edistyneet sinteröintiuunit hammaszirkoniodiiskejä varten sisältävät hitaasti tapahtuvan jäähdytyksen useiden tuntien ajan, erityisesti paksuille tai monimutkaisille muodoille. Tämä pidennetty jäähdytysaikataulu vähentää jäännösjännitysten kertymistä hammaszirkoniodiiskeihin ja pienentää myöhästynyttä murtumista kliinisessä käytössä. Laatua korostavien laboratorioiden tulisi tarkistaa jäähdytysmenettelynsä hammaszirkoniodiiskejä varten ja varmistaa, että uunin ohjelmointi vastaa valmistajan ohjeita.
Ainekoostumus ja sinteröinnin jälkeiset ominaisuudet
Faasivakaus sinteröidyissä hammaszirkoniodiiskeissä
Nykyajan hammaslääketieteelliset zirkonialevyt ovat yleensä ittriumoksidilla stabiiloituja zirkoniaa (YSZ), jossa ittriumoksidin lisäys stabiloi tetragonaalista kiteistä vaihetta huoneenlämpötilassa. Tämä stabilointi on ratkaisevan tärkeää hammaslääketieteellisten zirkonialevyjen erinomaisen lujuuden ja sitkeyden saavuttamiseksi. Kuitenkin sinteröintiprosessia on säädettävä tarkasti, jotta tämä vaiheen vakaus säilyy hammaslääketieteellisissä zirkonialevyissä. Liiallinen sinteröinti tai kosteuden vaikutus korkeassa lämpötilassa voivat edistää epätoivottua vaihemuutosta hammaslääketieteellisissä zirkonialevyissä, jolloin sitkeä tetragonaalinen vaihe muuttuu haurkaan monokliiniseen vaiheeseen.
Valmistajat määrittelevät tarkat sinteröintiprosessit omille hammaszirkoniatauluilleen, koska pienet koostumukselliset erot vaativat erilaisia lämpökäsittelyjä. Kolmannen sukupolven hammaszirkoniatauluissa voi olla korkeampi itriakonsentraatio tai pinnan muokkaukset, jotka vaativat tiettyjä sinteröintilämpötiloja. Yhden merkin sinteröintiprosessien käyttäminen toisen merkin hammaszirkoniatauluille saattaa heikentää materiaalin ominaisuuksia ja johtaa hammaszirkoniataulujen kliiniseen epäonnistumiseen.
Mitallinen muutos ja tarkkuus
Sinteröinti aiheuttaa lineaarista kutistumaa noin 20–25 % hammaszirkoniodiiskeissä. Tätä kutistumaa on ennustettava tarkasti poraamisen aikana, jotta lopulliset korjaukset istuisivat oikein. Laadukkaat hammaszirkoniodiiskit on suunniteltu siten, että niiden kutistumissuhde on vakaa, ja sinteröintiuunit, jotka säilyttävät tarkan lämpötilan ja ajoituksen, tuottavat ennustettavaa lineaarista kutistumaa hammaszirkoniodiiskeissä. Uunien suorituskyvyn poikkeamat johtavat epävakaaseen kutistumaan hammaszirkoniodiiskeissä, mikä aiheuttaa huonoa reunojen sovittumista ja suurempaa sementtiraon vaihtelua.
Porosofta laskee korjaukset perustuen hammaszirkoniat levyjen odotettuun kutistumiseen, ja mikä tahansa uunin aiheuttama epäjohdonmukaisuus sinteröinnissä vaarantaa suoraan valmiiden korjausten tarkkuuden. Laboratorioiden tulisi tarkistaa säännöllisesti hammaszirkoniat levyjensä lineaarista kutistumista sinteröimällä testinäytteitä ja mittaamalla niitä ennen ja jälkeen sinteröintikierroksen. Tämä validointi varmistaa, että porosoftan skaalauskertoimet pysyvät tarkkoina hammaszirkoniat levyissä todellisessa tuotannossa.
Usein kysytyt kysymykset
Mikä on ideaalinen sinteröintilämpötila hammaszirkoniat levyille?
Hampaiden sirkoniakierroksen ihanteellinen sinteröintitemperatuur on tyypillisesti 1400 °C:sta 1600 °C:een, ja useimmat järjestelmät toimivat 1500 °C:n ja 1550 °C:n välillä. Tarkka lämpötila riippuu hammaskirkonkiereiden erityisestä valmistuksesta ja valmistajan Tarkista aina hammaskiillosi kanssa toimitettavat tekniset eritelmät, jotta saat oikean lämpötilan optimaalisen lujuuden, tiheyden ja vaihevakauden varmistamiseksi.
Miten jäähdytysnopeus vaikuttaa sinteroitujen hammaszirkoniumlevyjen laatuun?
Jäähdytysnopeus vaikuttaa suoraan jäännöshäiriöön ja vaihevakauteen hammaskiillokuvioissa. Nopeat, hallitsematon jäähdytys aiheuttaa lämpöpaineita, jotka voivat aiheuttaa makrokreikkiä tai viivästyneitä murtumia hampaiden sirkoniakiveissä. Hallittu jäähdytys 510 °C minuutissa 400 °C:een mahdollistaa hammaszirkonialevyjen jännitteen laskeutumisen vähitellen, mikä takaa hammaszirkonialevyjen paremmat mekaaniset ominaisuudet ja kliinisen pitkäikäisyyden.
Voinko käyttää samaa sinterointiprofiilia eri merkkien hampaiden sirkoniumlevyille?
Ei, jokaisella merkillä on ainutlaatuinen koostumus ja sinterointiprofiili. Hampaiden sirkoniumlevyjen synteerausprotokollan väärinkäyttö voi johtaa vaiheiden muuttumiseen, lujuuden vähenemiseen tai mittauksen epätarkkuuteen. Seuraa aina valmistajan sinterointiohjeita, jotka koskevat hammaskiillosi merkkiä, jotta saat ennustettavissa olevat, laadukkaat tulokset.