
 EN
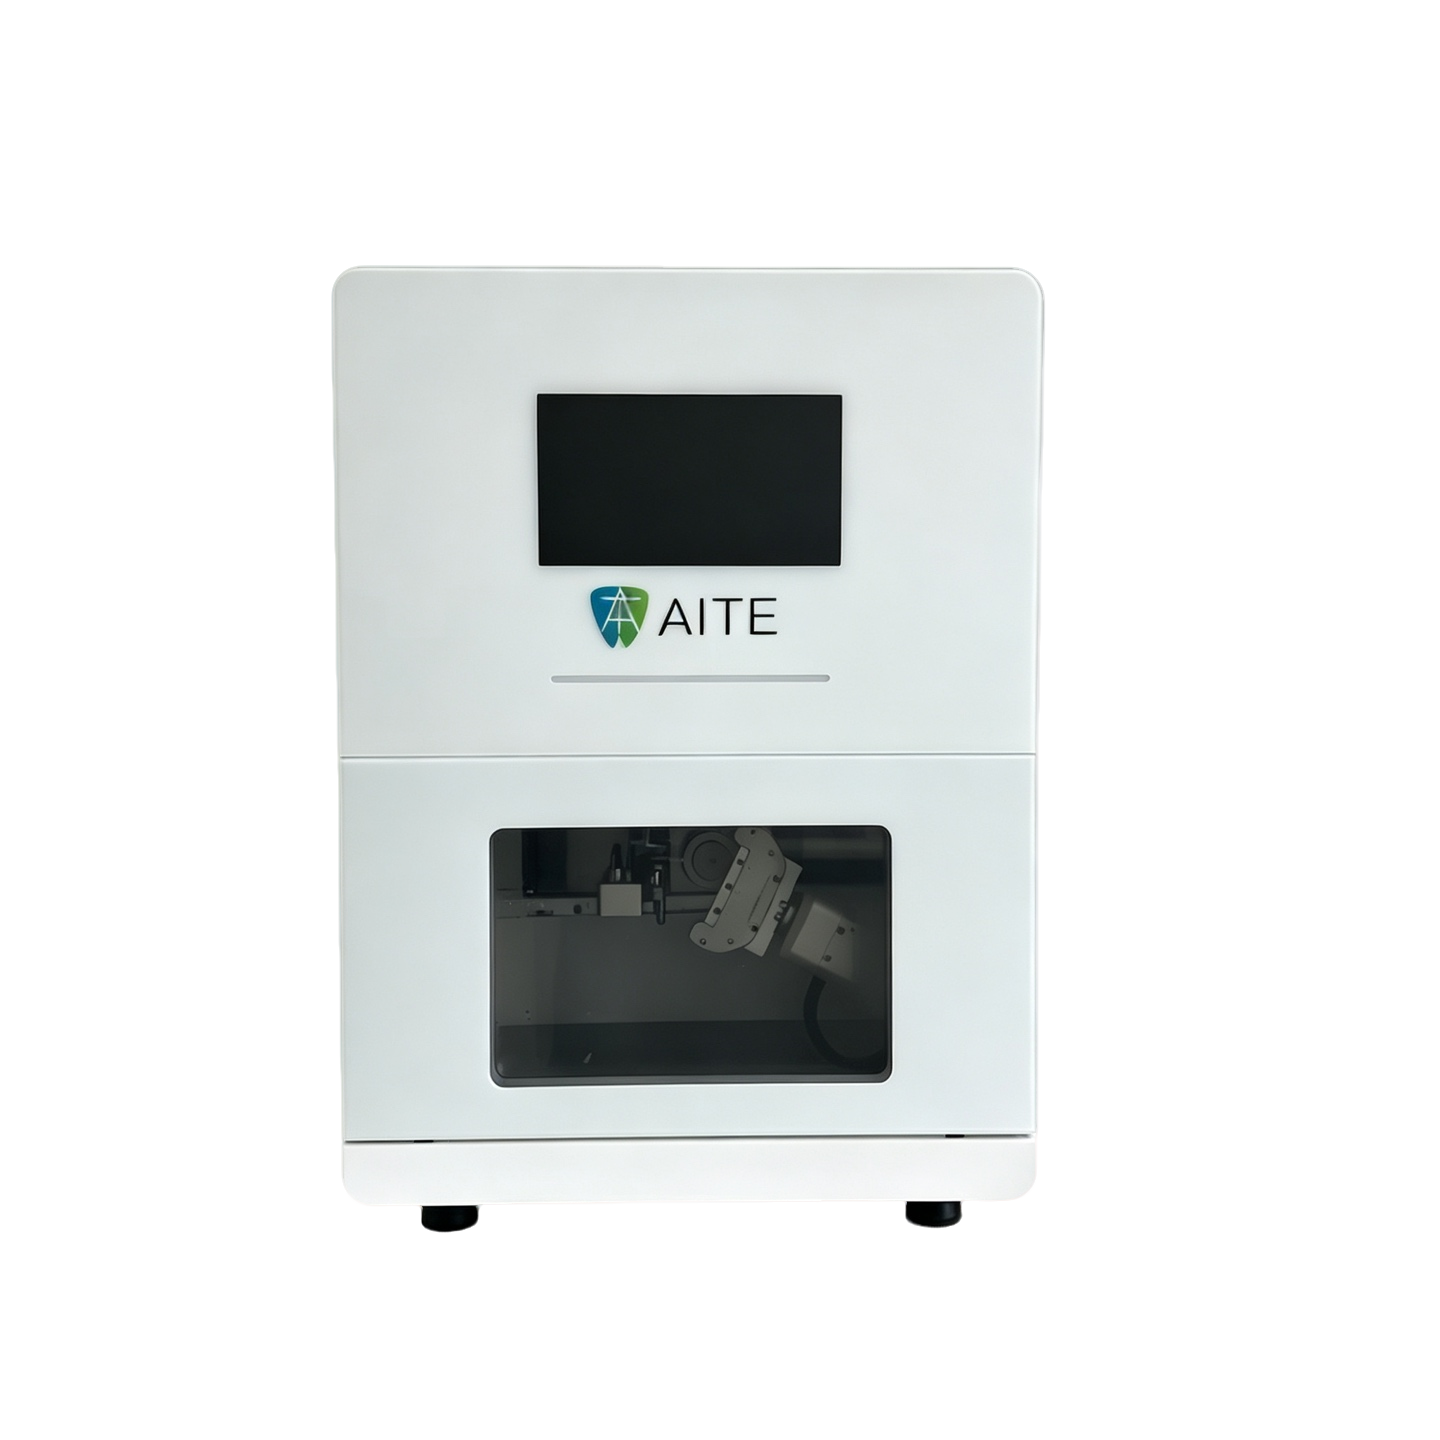
การเลือกเครื่องกัดที่เหมาะสมสำหรับ ลิเธียมไดซิลิเกตทางทันตกรรม การเลือกใช้เครื่องกัดสำหรับวัสดุแก้ว-เซรามิก คือ การตัดสินใจที่สำคัญอย่างยิ่ง ซึ่งส่งผลโดยตรงต่อคุณภาพ ประสิทธิภาพ และผลกำไรของห้องปฏิบัติการทันตกรรมหรือคลินิกของท่าน เครื่องกัดที่ออกแบบมาเฉพาะสำหรับวัสดุชนิดนี้ จำเป็นต้องให้ความแม่นยำ ความน่าเชื่อถือ และผลลัพธ์ที่สม่ำเสมอในการผลิตชิ้นงานฟื้นฟูจำนวนมาก การเลือกใช้เครื่องกัดที่ไม่เหมาะสมอาจทำให้วัสดุแตกร้าว ขนาดผิดเพี้ยน เวลาการผลิตยืดเยื้อ และสุดท้ายแล้ว ส่งผลให้ต้นทุนต่อเคสสูงขึ้น ดังนั้น การเข้าใจเกณฑ์หลักที่จำเป็นสำหรับการเลือกเครื่องกัดที่เหมาะสมกับกระบวนการแปรรูป lithium disilicate จึงเป็นสิ่งสำคัญ เพื่อให้ท่านลงทุนในอุปกรณ์ที่ตอบโจทย์ทั้งวัตถุประสงค์ด้านคลินิกและด้านธุรกิจได้อย่างแท้จริง
วัสดุแก้วเซรามิกลิเทียมไดซิลิเกตมีความท้าทายพิเศษในการกัดเนื่องจากโครงสร้างผลึก ความแข็ง และความเปราะของวัสดุ ดังนั้นเครื่องกัดจึงจำเป็นต้องมีระบบควบคุมความเร็วของเพลาหมุนแบบเฉพาะเจาะจง ระบบระบายความร้อนขั้นสูง และการจัดการอัตราการป้อนอย่างแม่นยำ การเลือกเครื่องกัดจึงต้องพิจารณาหลายปัจจัย ได้แก่ ข้อกำหนดทางเทคนิค ความเข้ากันได้กับวัสดุ ความสามารถในการผลิตตามปริมาณที่ต้องการ และการสนับสนุนระยะยาว คู่มือนี้จะช่วยแนะนำปัจจัยสำคัญที่ควรพิจารณา เพื่อให้คุณเลือกเครื่องกัดที่เหมาะสมที่สุดสำหรับกระบวนการทำงานในการทำฟันเทียม
ความเข้าใจในข้อกำหนดของเครื่องกัดสำหรับลิเทียมไดซิลิเกต
คุณสมบัติของวัสดุและข้อจำกัดในการกัด
เซรามิกแก้วลิเทียมไดซิลิเกตมีความแข็งกว่าพอร์ซเลน แต่เปราะกว่าเซอร์โคเนีย จึงจำเป็นต้องใช้เครื่องกัดที่ออกแบบมาเฉพาะเพื่อควบคุมการขจัดวัสดุอย่างแม่นยำ องค์ประกอบผลึกของลิเทียมไดซิลิเกตต้องการความเร็วรอบของแกนหมุนที่แม่นยำ โดยทั่วไปอยู่ในช่วง 10,000 ถึง 50,000 รอบต่อนาที ขึ้นอยู่กับรูปร่างของเครื่องมือและแบบของบาร์ เครื่องกัดจะต้องรักษาความเร็วให้สม่ำเสมอและลดการสั่นสะเทือนให้น้อยที่สุด เพื่อป้องกันไม่ให้เกิดรอยบิ่น รอยแตกร้าว หรือการแยกชั้นของวัสดุระหว่างกระบวนการกัด หากไม่มีการปรับเทียบเครื่องกัดและการเลือกเครื่องมืออย่างเหมาะสม งานฟื้นฟูด้วยลิเทียมไดซิลิเกตอาจมีข้อบกพร่องบนผิวหน้า ซึ่งส่งผลเสียต่อทั้งด้านความสวยงามและความทนทาน
มาตรฐานความแม่นยำและความถูกต้อง
ความแม่นยำของเครื่องกัดทันตกรรมมีผลโดยตรงต่อการพอดีของขอบ (marginal fit) การปรับตัวภายใน (internal adaptation) และความถูกต้องของงานบูรณะสุดท้าย เครื่องกัดคุณภาพสูงควรให้ค่าความคลาดเคลื่อนไม่เกิน 25 ถึง 50 ไมโครเมตร เพื่อให้มั่นใจว่างานครอบฟัน (crowns) งานอินเลย์ (inlays) และงานเวเนียร์ (veneers) ที่ได้มีคุณภาพเพียงพอสำหรับการใช้งานทางคลินิก อัลกอริธึมการแทรกค่า (interpolation algorithms) ความไวของมอเตอร์เซอร์โว (servo motor responsiveness) และระบบชดเชยการเลื่อนกลับของเกลียวบอลสกรู (ball-screw backlash compensation) ของเครื่องกัด ล้วนมีส่วนสำคัญต่อความแม่นยำด้านมิติ เมื่อเลือกซื้อเครื่องกัด ผู้ใช้ควรตรวจสอบให้แน่ใจว่าอุปกรณ์สามารถรักษาความแม่นยำต่ำกว่า 50 ไมโครเมตรได้อย่างสม่ำเสมอในหลายรอบการกัดติดต่อกัน เนื่องจากความแปรผันของวัสดุและการสึกหรอของเครื่องมือจะส่งผลต่อความแม่นยำโดยรวมอย่างค่อยเป็นค่อยไปเมื่อเวลาผ่านไป
ข้อกำหนดทางเทคนิคหลักที่ต้องประเมิน
ความเร็วรอบของแกนหมุน (spindle speed) กำลังขับ และความสามารถในการระบายความร้อน
แกนหมุนของเครื่องกัดเป็นส่วนประกอบหลักที่กำหนดประสิทธิภาพการกัดและคุณภาพของวัสดุ แกนหมุนของเครื่องกัดแบบความเร็วสูงที่ออกแบบให้หมุนได้ถึง 50,000 รอบต่อนาทีหรือมากกว่านั้น จะช่วยให้สามารถตัดวัสดุออกได้เร็วขึ้น โดยยังคงรักษาคุณภาพผิวของชิ้นงานไว้ได้ กำลังมอเตอร์ของเครื่องกัดควรมีเพียงพอที่จะรักษาระดับแรงบิดของแกนหมุนให้สม่ำเสมอแม้ขณะทำงานภายใต้ภาระ โดยทั่วไปแล้ว มอเตอร์กำลัง 3 ถึง 5 กิโลวัตต์จะเพียงพอสำหรับความต้องการการกัดในงานทันตกรรม ระบบระบายความร้อนของเครื่องกัดก็มีความสำคัญไม่แพ้กัน ไม่ว่าจะเป็นแบบระบายความร้อนด้วยน้ำหรือด้วยอากาศ ซึ่งทำหน้าที่ลดความร้อนที่เกิดขึ้นระหว่างกระบวนการกัดวัสดุลิเทียมไดซิลิเกต เครื่องกัดที่มีระบบระบายความร้อนด้วยน้ำแบบบูรณาการจะช่วยลดการสึกหรอของเครื่องมือ ป้องกันความเครียดจากความร้อนที่อาจเกิดกับวัตถุดิบสำหรับผลิตชิ้นส่วนทดแทน และยืดอายุการใช้งานของตลับลูกปืนบนแกนหมุน ควรประเมินว่าระบบระบายความร้อนของเครื่องกัดนั้นจำเป็นต้องบำรุงรักษาอย่างสม่ำเสมอ ต้องเปลี่ยนสารหล่อเย็น หรือต้องอัปเกรดระบบกรองหรือไม่ เพื่อให้สามารถรักษาประสิทธิภาพในการใช้งานระยะยาวได้
การจัดเรียงแกนและการจำกัดพื้นที่ทำงาน
เครื่องกัดที่มีความสามารถในการเคลื่อนที่ห้าแกนให้ความยืดหยุ่นสูงกว่าสำหรับรูปทรงการฟื้นฟูที่ซับซ้อน รวมถึงพื้นผิวที่เว้าเข้าด้านในและพื้นผิวที่โค้งเว้าบนฟันกราม ช่วงการทำงานของเครื่องกัดต้องสามารถรองรับขนาดการฟื้นฟูสูงสุดที่คุณตั้งใจจะกัดได้ โดยรุ่นเครื่องกัดทางทันตกรรมส่วนใหญ่สามารถรองรับครอบฟันเดี่ยวและอินเลย์ภายในช่วงความสูง 25 มม. ถึง 35 มม. ความละเอียดของแกนเครื่องกัด ซึ่งวัดเป็นไมโครเมตรต่อขั้นตอน ควรละเอียดพอที่จะแปลงรายละเอียดของการออกแบบดิจิทัลให้กลายเป็นความแม่นยำในรูปแบบจริง เมื่อเปรียบเทียบตัวเลือกเครื่องกัด โปรดตรวจสอบให้แน่ใจว่าอุปกรณ์นั้นรองรับประเภทและขนาดของการฟื้นฟูที่คุณตั้งใจใช้งาน โดยไม่จำเป็นต้องปรับตั้งค่าหลายครั้งหรือตกแต่งด้วยมือ
ความเข้ากันได้ของเครื่องมือและข้อกำหนดของบาร์
ห้องสมุดเครื่องมือและระดับความเข้ากันได้ของบาร์สำหรับเครื่องกัดส่งผลโดยตรงต่อประสิทธิภาพในการประมวลผลวัสดุ เครื่องกัดควรมีความสามารถรองรับบาร์เคลือบเพชรตามมาตรฐานอุตสาหกรรม รวมถึงเครื่องมือทังสเตนคาร์ไบด์ และเรขาคณิตการตัดที่ออกแบบมาเฉพาะสำหรับเซรามิก โดยปรับให้เหมาะสมกับลิเทียมไดซิลิเกต โปรดตรวจสอบให้แน่ใจว่าเครื่องกัดที่ท่านเลือกมีฟังก์ชันเปลี่ยนเครื่องมืออัตโนมัติ ซึ่งจะช่วยลดการแทรกแซงด้วยมือและเพิ่มความสม่ำเสมอของกระบวนการทำงาน ซอฟต์แวร์ของเครื่องกัดควรมีโปรไฟล์เครื่องมือแบบพรีโหลดไว้ล่วงหน้า ซึ่งสามารถปรับความเร็วของแกนหมุน อัตราการป้อนวัสดุ และความลึกของการตัดโดยอัตโนมัติตามชนิดของบาร์ที่เลือก ทั้งนี้เพื่อลดข้อผิดพลาดจากผู้ใช้และเพิ่มคุณภาพพื้นผิวของลิเทียมไดซิลิเกต
ปริมาณการผลิต การผสานรวมกับซอฟต์แวร์ และต้นทุนรวมตลอดอายุการใช้งาน
กำลังการผลิตและระยะเวลาการกัด
ความสามารถในการผลิตของเครื่องกัดขึ้นอยู่กับเวลาเฉลี่ยที่ใช้ในการกัดแต่ละชิ้น ความเร็วในการเปลี่ยนหัวกัด และการจัดการคิว ห้องปฏิบัติการทันตกรรมที่มีปริมาณงานสูงจำเป็นต้องใช้เครื่องกัดที่สามารถดำเนินการกัดครอบฟันหนึ่งชิ้นให้เสร็จสิ้นได้ภายใน ๘–๑๕ นาที รวมถึงเวลาในการเปลี่ยนหัวกัดและการจัดตำแหน่งใหม่ ซอฟต์แวร์ของเครื่องกัดควรรองรับการกัดแบบกลุ่ม (batch milling) เพื่อให้สามารถจัดวางหรือซ้อนชิ้นงานหลายชิ้นไว้ภายในพื้นที่ทำงานได้ เพื่อดำเนินการตามลำดับ โปรดประเมินปริมาณงานเฉลี่ยต่อเดือนของห้องปฏิบัติการท่าน และเลือกเครื่องกัดที่มีอัตราการผลิตสอดคล้องกับความต้องการ หากเลือกเครื่องที่มีกำลังการผลิตต่ำเกินไป จะทำให้เกิดจุดติดขัด ส่วนหากเลือกเครื่องที่มีกำลังการผลิตสูงเกินความจำเป็น จะส่งผลให้เกิดค่าใช้จ่ายลงทุนครั้งแรกที่ไม่จำเป็น รวมทั้งค่าใช้จ่ายในการดำเนินงานอย่างต่อเนื่อง
ความเข้ากันได้ของซอฟต์แวร์ CAD/CAM และการผสานรวมกระบวนการทำงาน
เครื่องกัดของท่านต้องสามารถผสานรวมได้อย่างราบรื่นกับซอฟต์แวร์ออกแบบ CAD/CAM และระบบจัดการห้องปฏิบัติการของท่าน หน้าจอการใช้งานซอฟต์แวร์เครื่องกัดควรรองรับการนำเข้าโดยตรงจากแพลตฟอร์มออกแบบหลัก การสร้างเส้นทางการเคลื่อนที่ของเครื่องมืออัตโนมัติ และการตรวจจับการชนเพื่อป้องกันไม่ให้เครื่องมือหัก ซอฟต์แวร์เครื่องกัดที่ใช้งานง่ายจะช่วยลดระยะเวลาการฝึกอบรม และลดข้อผิดพลาดของผู้ปฏิบัติงานซึ่งอาจทำให้ชิ้นส่วนทดแทนหรือเครื่องมือเสียหาย โปรดยืนยันว่าผู้จัดจำหน่ายเครื่องกัดให้การอัปเดตซอฟต์แวร์อย่างสม่ำเสมอ พร้อมทั้งสนับสนุนด้านเทคนิคและทรัพยากรสำหรับการแก้ไขปัญหา เพื่อให้ระบบของท่านทำงานได้อย่างมีประสิทธิภาพตลอดอายุการใช้งาน
การบำรุงรักษา การสนับสนุน และปัจจัยต้นทุนในระยะยาว
ต้นทุนที่แท้จริงของเครื่องกัดไม่ได้จำกัดอยู่เพียงราคาซื้อเท่านั้น แต่ยังรวมถึงค่าบำรุงรักษา ค่าเปลี่ยนอุปกรณ์ตัด ค่าสารหล่อเย็น และความคุ้มครองภายใต้การรับประกันด้วย ผู้จัดจำหน่ายเครื่องกัดที่เชื่อถือได้จะเสนอสัญญาบริการแบบครบวงจร พร้อมสนับสนุนฉุกเฉินและจัดส่งชิ้นส่วนสำรองอย่างรวดเร็ว เพื่อลดเวลาหยุดทำงานให้น้อยที่สุด ควรประเมินค่าเฉลี่ยของช่วงเวลาที่เครื่องกัดสามารถทำงานต่อเนื่องได้ก่อนเกิดข้อผิดพลาด (MTBF) อายุการใช้งานโดยประมาณของตลับลูกปืนแกนหมุน (spindle bearing) และต้นทุนในการเปลี่ยนชิ้นส่วนต่าง ๆ ห้องปฏิบัติการทันตกรรมที่ดำเนินงานด้วยกำไรบางควรพิจารณาค่าใช้จ่ายเหล่านี้อย่างรอบด้านเมื่อเลือกอุปกรณ์ เพราะเครื่องกัดที่มีราคาสูงกว่าเล็กน้อยแต่มีความน่าเชื่อถือสูงกว่าและค่าบำรุงรักษาน้อยกว่า มักสร้างผลตอบแทนทางการเงินที่ดีกว่าในระยะยาว 5–10 ปี
คำถามที่พบบ่อย
เครื่องกัดควรมีความเร็วแกนหมุน (spindle speed) เท่าใดสำหรับการแปรรูปลิเธียมไดซิลิเกต
เครื่องกัดประสิทธิภาพสูงสำหรับลิเทียม ดิซิลิเกต ควรรักษาความเร็วของเพลาหมุนไว้ระหว่าง 10,000 ถึง 50,000 รอบต่อนาที ขึ้นอยู่กับการออกแบบของบอร์และระดับความแข็งของวัสดุ ระบบเครื่องกัดขั้นสูงส่วนใหญ่ทำงานที่ความเร็ว 40,000 ถึง 50,000 รอบต่อนาที เพื่อให้ได้ประสิทธิภาพการตัดสูงสุด เครื่องกัดที่มีระบบควบคุมความเร็วแบบปรับเปลี่ยนได้ ช่วยให้ผู้ปฏิบัติงานสามารถปรับความเร็วของเพลาหมุนตามรูปทรงของบอร์ ขนาดของการทำฟันเทียม และพื้นผิวที่ต้องการได้อย่างแม่นยำ การเริ่มต้นด้วยการตั้งค่าความเร็วของเครื่องกัดตามคำแนะนำของผู้ผลิต แล้วจึงปรับเพิ่มทีละน้อย จะช่วยให้ได้ผลลัพธ์ที่สม่ำเสมอ และลดความเสี่ยงต่อการหักของเครื่องมือหรือการแตกร้าวของวัสดุ
ระบบระบายความร้อนของเครื่องกัดมีผลต่อคุณภาพของลิเทียม ดิซิลิเกตอย่างไร
ระบบระบายความร้อนของเครื่องกัด ไม่ว่าจะใช้น้ำหรืออากาศเป็นตัวกลาง จะทำหน้าที่ขจัดความร้อนที่เกิดขึ้นระหว่างการตัดด้วยความเร็วสูง และป้องกันความเครียดจากความร้อนที่อาจเกิดกับวัสดุลิเทียมไดซิลิเกตซึ่งมีความเปราะบาง การระบายความร้อนของเครื่องกัดที่ไม่เพียงพอจะทำให้คมเครื่องมือสึกกร่อนเร็วขึ้น วัสดุเกิดรอยแตกร้าวขนาดเล็ก และคุณภาพพื้นผิวลดลง เครื่องกัดที่ใช้น้ำระบายความร้อนจะควบคุมอุณหภูมิได้ดีกว่าแบบที่ใช้อากาศ โดยเฉพาะอย่างยิ่งเมื่อทำงานต่อเนื่องเป็นเวลานาน หรือผลิตในปริมาณมาก โปรดตรวจสอบให้แน่ใจว่า ระบบระบายความร้อนของเครื่องกัดของท่านมีมาตรการกรองและกำหนดแนวทางการบำรุงรักษาอย่างเหมาะสม เพื่อรักษาประสิทธิภาพในการทำงานให้อยู่ในระดับสูงสุด และป้องกันไม่ให้ระบบอุดตันตามระยะเวลา
เครื่องกัดทางทันตกรรมควรรักษาระดับความแม่นยำ (tolerance) ไว้ที่เท่าใด
เครื่องกัดระดับคลินิกสำหรับการฟื้นฟูฟันควรรักษาความแม่นยำในช่วง 25 ถึง 50 ไมโครเมตรอย่างสม่ำเสมอ เพื่อให้มีการพอดีที่ขอบและปรับตัวภายในได้ตามเกณฑ์ที่ยอมรับได้ ความแม่นยำโดยรวมด้านมิติขึ้นอยู่กับปัจจัยหลายประการ เช่น การแทรกค่าระหว่างแกน (axis interpolation) ความไวของระบบเซอร์โว (servo response) และความแม่นยำของการชดเชยตำแหน่งของเครื่องมือ (tool offset accuracy) ในการเลือกเครื่องกัด ผู้ใช้งานควรขอข้อมูลยืนยันประสิทธิภาพที่แสดงให้เห็นถึงความแม่นยำที่สม่ำเสมอตลอดหลายรอบการกัดติดต่อกันภายใต้สภาวะการผลิตจริง หากเครื่องกัดไม่สามารถรักษาความแม่นยำต่ำกว่า 50 ไมโครเมตรได้ อาจส่งผลให้ต้องปรับแต่งเพิ่มเติมขณะผู้ป่วยนั่งอยู่บนเก้าอี้มากเกินไป ทำให้ผู้ป่วยรู้สึกไม่สบาย และส่งผลให้การฟื้นฟูล้มเหลวในระยะยาว