
 EN
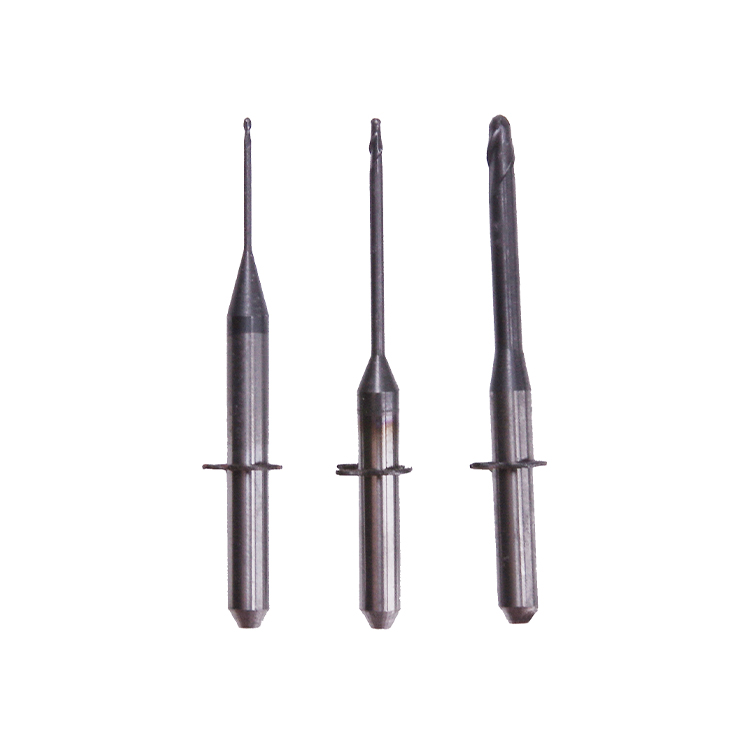
Freze bıçakları, diş laboratuvarları, tornalama işlemleri ve endüstriyel uygulamalar için gerekli olan hassas kesme aletleridir. Aşınmış freze bıçaklarının yenilenmesi maliyeti milling Burları sıkça bütçeleri tüketir ve iş akışı verimliliğini bozar. Freze bıçaklarının ömrünü uygun bakım, depolama ve operasyon teknikleriyle nasıl uzatabileceğinizi anlamak, takım değiştirme döngülerini önemli ölçüde azaltabilir ve kar marjınızı artırabilir. Bu kılavuz, diş hekimleri, tornacılar ve endüstriyel operatörlerin freze bıçaklarının performansını ve dayanıklılığını korumak için hemen uygulayabileceği eylem odaklı stratejiler sunar.

Freze uçlarının ömrünü uzatmak, doğru tutma tekniği, uygun devir ayarları, etkili soğutma ve sistematik depolama uygulamalarını bir araya getiren bütüncül bir yaklaşım gerektirir. Birçok operatör, freze uçlarının ömrünü bilmeden yanlış teknikler uygulayarak veya yetersiz bakım rutinleriyle kısaltmaktadır. Bu makalede ele alınan en iyi uygulamaları benimseyerek, takım ömründe ölçülebilir iyileşmeler, tesisinizdeki duruş sürelerinde azalma ve işletme maliyetlerinde düşüş elde edeceksiniz.
Freze Uçlarının Ömrünü Uzatmak İçin İşletme Koşullarını Optimize Etme
Devir ve İlerleme Hızı Yönetimi
Freze uçlarının yanlış hızlarda çalıştırılması, aşınmayı hızlandırır ve erken arızaya neden olur. Her freze ucu türünün, malzeme bileşimi ve kesme geometrisine göre üretici tarafından önerilen bir devir sayısı vardır. Freze uçlarını çok yüksek hızda çalıştırmak, uç yüzeyini hasara uğratan ve kesme kenarını zayıflatan aşırı ısı oluşturur. Buna karşılık, freze uçlarını çok düşük hızda çalıştırmak, verimli malzeme kaldırımı olmadan kesme yüzeyini körelten sürtünme kuvveti yaratır. Belirli freze uçlarınız için doğru hız aralığını belirlemek, verimli kesme işlemi sağlamakla birlikte, takım ömrünü kısaltan termal gerilimi en aza indirir.
İlerleme hızı, freze uçlarının ömrünü ve kesme performansını eşit ölçüde etkiler. İlerleme hızı, iş parçasının dönen freze uçlarına doğru ilerleme hızını ifade eder. Aşırı agresif ilerleme hızları, freze uçlarının kesici kenarın dayanabileceği ölçüden daha hızlı malzeme kaldırmasını zorlar; bu da çentiklenmeye, kırılmaya ve hızla körelmeye neden olur. Hafif ve tutarlı ilerleme hızları ise freze uçlarının aşırı kuvvet uygulamadan verimli çalışmasına olanak tanır. Operatörler, kullandıkları özel malzeme ve uygulama , ardından kesme işleminden alınan gerçek zamanlı geri bildirime göre ayarlama yapmalıdır.
Soğutma ve Yağlama Uygulaması
Soğutucu maddenin doğru kullanımı, ısı oluşumunu ve sürtünmeyi azaltarak freze uçlarının ömrünü uzatmanın en etkili yollarından biridir. Freze uçları kesme sırasında büyük ölçüde sürtünme oluşturur ve bu ısı, takım aşınmasını hızlandırır; kesici kenarların sertliğini kaybetmesine neden olabilir. Soğutucu madde, bu ısıyı freze uçlarından absorbe eder ve dağıtır, böylece kesici yüzeyin güvenli çalışma sıcaklıklarında kalmasını sağlar. Ayrıca soğutucu madde, freze uçları ile iş parçası malzemesi arasında bir kayganlık sağlayarak sürtünmeyi ve freze uçlarının ömrünü kısaltan ilgili aşınmayı azaltır.
Freze uçlarının ömrünü uzatmak istediğinizde soğutma sıvısının türü büyük ölçüde önemlidir. Su bazlı soğutma sıvıları birçok malzeme için mükemmel soğutma sağlarken, yağ bazlı soğutma sıvıları daha sert malzemeler için üstün kayganlık sunar. Bazı uygulamalar, belirli alaşımlar veya kompozitler için özel olarak formüle edilmiş soğutma sıvıları gerektirir. Aynı derecede önemli olan, soğutma sıvısının konsantrasyonunu ve temizliğini korumaktır. Bozulmuş veya kirli soğutma sıvısı etkinliğini kaybeder ve freze uçlarının aşınmasını aslında hızlandırabilir. Soğutma sıvısını üretici tarafından belirtilen talimatlara göre düzenli olarak izlemek ve değiştirmek, freze uçlarının kullanım ömürleri boyunca tutarlı koruma almasını sağlar.
Uygun Taşıma ve Depolama Teknikleri
Çalışma Sırasında Güvenli İşleme Uygulamaları
Operatörlerin freze matkalarını nasıl tuttuğu, araçların dayanıklılığını ve freze matkalarının ömrünü uzatma yeteneğinizi doğrudan etkiler. Dikkatsiz tutma, erken çentiklenmeye, kenar hasarına ve yapısal zayıflığa neden olur; bu da freze matkalarının etkinliğini büyük ölçüde azaltır. Freze matkalarını tutarken her zaman eldiven giyinerek cilt yağı veya korozyonu teşvik eden diğer kirleticilerin bulaşmasını önleyin. Freze matkalarını düşürmekten veya mekanik şoka maruz bırakmaktan kaçının; çünkü bu durumlar gözle görülemeyen ancak performansı felç edecek mikroskopik çatlaklara yol açabilir. Freze matkalarını ekipmandan çıkarırken, şaftı veya kanalları hasede edebilecek pense veya mengene gibi zorlayıcı aletler yerine uygun çıkarma araçları kullanın.
Talaş kaldırma uçlarını, talaşlar, soğutma sıvısı kalıntıları ve iş parçası malzemesini gideren uygun çözücülerle kullanımdan hemen sonra temizleyin. Kuruyan birikintiler kesme yüzeyinde sertleşir ve yeniden kullanıldıklarında çatlamaya veya korozyona neden olabilir. Bazı işlemler, hassas kesme kenarlarını hasar vermeden kalıntıyı güvenli bir şekilde uzaklaştıran ultrasonik temizleme banyolarından faydalanabilir. Kesme kalitesini tehlikeye atabilecek herhangi bir hasar veya körelme belirtisi olup olmadığını belirlemek için talaş kaldırma uçlarını yeniden takmadan önce her zaman görsel olarak kontrol edin. Bu proaktif kontrol, sorunları erken tespit etmenize yardımcı olur ve hasarlı talaş kaldırma uçlarının kötü sonuçlar üretmesini veya işlem sırasında kırılmasını önler.
Optimal Depolama ve Stok Yönetimi
Depolama koşulları, freze uçlarının satın alındıktan sonra veya kullanım aralıklarında ömürlerinin ne kadar uzatılabileceğini büyük ölçüde etkiler. Freze uçlarını, kesme yüzeyinde oksidasyon ve korozyona neden olan nem ve rutubetten korunmuş, temiz ve kuru bir ortamda saklayın. Aşırı sıcaklık dalgalanmaları, freze uçlarının yapısını zamanla zayıflatan metal genleşmesine ve daralmaya neden olabilir. Freze uçlarını türlerine ve boyutlarına göre açıkça etiketlenmiş kaplarda veya raflarda düzenleyin; bu, karıştırılmasını, karıştırılmasına yol açan kafa karışıklığını ve belirli uygulamalar için yanlış freze uçlarının kullanılmasını önler. Bu düzenleme, seçim hatalarını azaltır ve uygun olmayan aletlerin kullanılmasından kaynaklanan gereksiz aşınmayı engeller.
Daha eski freze uçlarını, daha yeni olanlardan önce kullanmak için ilk giren ilk çıkar envanter sistemi uygulayın; bu, stokun yaşlanması ve malzemenin bozulmasını önler. Freze uçlarını rastgele döndürmek yerine, belirli malzemelere veya uygulamalara özel freze uçları ayırmayı düşünün. Bu strateji, çapraz kontaminasyonu engeller ve her freze ucu grubu için kesme hızını ve ilerleme oranını optimize etmenizi sağlar. Freze uçlarını yüzeyine yerleşebilen ve kesme işlemine sürüklenebilen toz, kalıntı ve hava kirleticilerinden koruyun. Uygun depolama koşulları, freze uçlarının metalurjik özelliklerini korur ve ihmal edilen depolama yöntemlerine kıyasla takım ömrünü önemli ölçüde uzatır.
Uzatılmış Takım Ömrü İçin Bakım ve İzleme
Düzenli Denetim ve Bileyme Protokolleri
Freze uçlarının ömrünü uzatmak için, performansın felaketle sonuçlanmadan önce erken aşınmayı tespit eden sistematik muayene rutinleri hayati öneme sahiptir. Freze uçlarını, körelme, çentiklenme, dökülme veya etkinliğin azaldığını gösteren renk değişimi açısından görsel olarak düzenli aralıklarla inceleyecek bir program oluşturun. Büyütme altında sağlıklı freze uçları, tutarlı geometriye sahip keskin ve net kesici kenarlara sahiptir. Körelmiş veya çentikli freze uçları, yüzey kalitesini düşürür, daha yüksek kesme kuvvetleri gerektirir ve çalışırken kırılma riski taşır. Kalite sorunlarını ve olası takım kırılmalarını önlemek için körelmiş freze uçlarını hemen kullanımdan kaldırın.
Profesyonel bilenme hizmetleri, birçok tür aşınmış freze matkabı uçlarını neredeyse orijinal durumuna getirerek ömrünü uzatır ve yenilenmesini geciktirir. Ancak yalnızca belirli freze matkabı uçları tasarımları bilenmeye uygun olup, diğerleri ise emekli edilmelidir. Belirli araçlarınız için bilenme seçenekleri hakkında freze matkabı uçları tedarikçinizle görüşün. Saygın bir bilenme hizmetiyle ilişki kurmak, aşınmış freze matkabı uçlarının aşırı ısınmadan veya geometrilerinin bozulmadan doğru şekilde restore edilmesini sağlar. Düzenli bilenme ile doğru işletme uygulamalarının bir araya gelmesi, freze matkabı uçlarının ömrünü uzatan ve uzun vadeli takım harcamalarını azaltan maliyet etkin bir döngü oluşturur.
Performans İzleme ve Dokümantasyon
Freze uçlarının performansını belgelendirme yoluyla takip etmek, aşınmayı hızlandıran kullanım kalıplarını belirlemeye ve freze uçlarının ömrünü daha da uzatma fırsatlarını ortaya çıkarmaya yardımcı olur. Her freze ucunun türünü, boyutunu ve amacını, hizmete girdiği tarihi ve işlediği malzemeleri kaydedin. Yüzeyde pürüzlülük, fazla runout veya aşınmayı ya da hizalanmamayı işaret eden alışılmadık titreşim gibi herhangi bir performans sorununu not edin. Freze uçlarının yaşı ile performans sorunları arasında ilişki kurarak gerçekçi değiştirme aralıkları belirleyebilir ve takım ömrü beklentilerini optimize edebilirsiniz.
Freze matkabı ömrünü etkileyen operasyonel faktörleri belirlemek için performans verilerinizi analiz edin. Belki de daha sert malzemelerde kullanılan freze matkapları, daha yumuşak malzemelerde kullanılanlara kıyasla daha hızlı aşınmaktadır; bu durum hız önerilerinin ayarlanması gerektiğini gösterir. Belki de bazı operatörler tutarlı teknikleri sayesinde daha uzun takım ömrü elde eder; bu da diğer operatörler için eğitim fırsatları olduğunu gösterir. Bu veriye dayalı takım yönetimi yaklaşımı, tüm operasyonunuz genelinde freze matkaplarının ömrünü doğrudan uzatan eyleme dönüştürülebilir içgörüler sunar. Dokümantasyon ayrıca, sistematik yönetim uygulamaları aracılığıyla takım ömründe ve kullanım başına maliyette ölçülebilir iyileşmeler göstererek takım bütçesi taleplerinizi gerekçelendirmenize yardımcı olur.
SSS
Freze matkaplarının değiştirilmeden önceki tipik ömrü nedir?
Freze uçlarının ömrü, kullanılan malzeme türüne, çalışma koşullarına, uygulama alanına ve bakım yöntemlerine bağlı olarak büyük ölçüde değişir. Karbür freze uçları genellikle çelik freze uçlarından daha uzun ömürlüdür ve ideal koşullar altında binlerce saat boyunca etkili bir şekilde çalışabilir. Elmas kaplamalı freze uçları, özel uygulamalar için uzun süreli dayanıklılık sağlar. Gerçek freze uçu ömrü, kesme hızına, soğutma sıvısı kullanımına, iş parçası malzemesinin sertliğine ve operatörün teknik becerisine bağlıdır. Bu kılavuzda açıklanan bakım stratejilerini uygulayarak, freze uçlarının ömrünü üreticinin temel beklentilerinin çok ötesine taşıyabilir ve kesici takım yatırımınızdan daha iyi bir getiri elde edebilirsiniz.
Hasar görmüş freze uçları onarılabilir veya yeniden bilenebilir mi?
Bazı freze uçları, kesme performansını geri kazanmak ve freze uçlarının ömrünü önemli ölçüde uzatmak için profesyonel olarak yeniden bilenilebilir. Ancak yapısal hasarı, çatlakları veya şiddetli kırılmaları olan freze uçları genellikle güvenli bir şekilde onarılamaz ve emekli edilmelidir. Profesyonel bilenme hizmetleri, freze uçlarınızı değerlendirebilir ve yeniden bilenmenin uygulanabilir olup olmadığını belirleyebilir. Bu seçenek, özellikle yerine koyma maliyetleri yüksek olan pahalı özel freze uçları veya büyük çaplı aletler için en maliyet etkin seçenektir. Rutin uygulamalar için aşınmış freze uçlarının değiştirilmesi, özellikle küçük ve ucuz aletler söz konusu olduğunda profesyonel bilenmeye kıyasla daha ekonomik olabilir.
Soğutma sıvısı türü, freze uçlarının performansı ve ömrü üzerinde nasıl bir etki yaratır?
Soğutucu seçimi, kesme sırasında ısı ve sürtünmeyi yöneterek freze uçlarının ömrünü uzatma yeteneğinizi doğrudan etkiler. Su bazlı soğutucular, genel torna uygulamaları için mükemmel ısı dağılımı sağlar ve etkili soğutma ile freze uçlarının ömrünü uzatmaya yardımcı olur. Yağ bazlı soğutucular, zor işlenebilen malzemeler için üstün kayganlık sunar ve kayganlığın sınırlayıcı faktör olduğu durumlarda freze uçlarının ömrünü uzatabilir. Sentetik soğutucular, zorlu uygulamalar için dengeli soğutma ve kayganlık sağlar. Belirli uygulamanız için yanlış soğutucu türü kullanmak, aslında freze uçlarının ömrünü kısaltabilir; bu nedenle soğutucu seçimi, doğru devir ve ilerleme hızı yönetiminden daha az önemli değildir.