
 EN
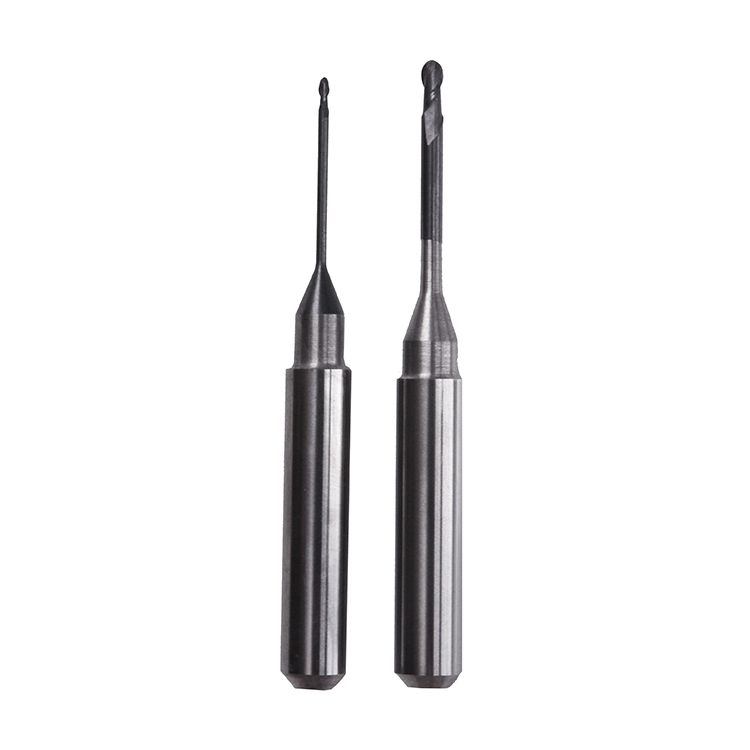
Doğru seçimi freze uçları pMMA ve mum malzemeleriyle diş laboratuvarı ve CAD/CAM ortamlarında çalışırken doğruluk ve verimliliği sağlamak açısından kritik öneme sahiptir. Farklı freze uçları, her bir alt tabakanın benzersiz özelliklerini ele almak için özel geometrilerle, kesici kenarlarla ve malzeme bileşimleriyle tasarlanmıştır. PMMA için en iyi performansı gösteren freze uçlarını ve mum için optimize edilmiş uçları bilmek, üretim süresini kısaltır, yüzey kalitesini artırır ve takım aşınmasını ile kırılmasını azaltır.

PMMA ve mum temelde farklı frezeleme zorlukları sunar. PMMA, agresif kesim gerektiren, yüksek devirde çalışan ve ısı birikimine ve çatlamaya karşı dirençli uçlarla işlenmesi gereken sert bir termoplastik polimerdir. Buna karşılık mum daha yumuşak ve daha kolay işlenebilir bir malzemedir; ancak keskin kenarlarını koruyan ve tıkanmaya veya yapışmaya neden olmayan freze uçları gerektirir. Her bir malzeme için uygun freze uçlarını seçmek, çevrim süresini, takım ömrünü ve tamamlanmış restorasyonun kalitesini doğrudan etkiler.
PMMA İçin Freze Uçlarını Anlamak
PMMA Freze Uçları İçin Geometri ve Tasarım
PMMA için tasarlanan freze uçları genellikle çoklu kanatçık ve dik spiral açılarla agresif kesme geometrilerine sahiptir. Bu freze uçları, aşırı sürtünme oluşturmadan veya malzemenin erimesine neden olmadan sert akrilik üzerinden kesim yapacak şekilde optimize edilmiştir. Kanatçık tasarımı ve derinliği, kesme bölgesinden malzemenin nasıl tahliye edileceğini doğrudan etkiler; bu da uç hasarına yol açan reçine birikimini önler. PMMA için endüstriyel freze uçlarının çoğu, talaş kaldırma verimini maksimize etmek amacıyla pozitif kesme açıları kullanır.
PMMA uygulamaları için freze uçlarının çapı ve uzunluğu, gereken detay seviyesine ve freze makinesinin kapasitesine göre değişir. Daha büyük çaplı freze uçları, kaba işleme operasyonları sırasında daha hızlı malzeme kaldırırken, daha küçük çaplı freze uçları ince detaylar ve yüzey kalitesi oluşturur. Premium freze uçlarına uygulanan kaplamalar, yüksek devirde mil döndürülürken oluşan ısıyı azaltarak sürtünmeyi düşürür ve uç ömrünü uzatır.
Malzeme Bileşimi ve Dayanıklılık
PMMA için yüksek performanslı freze uçları, çelikten daha üstün sertlik ve termal kararlılık sağlayan tungsten karbür veya kobalt alaşımlarından üretilir. Tungsten karbür freze uçları, yüksek sıcaklıklarda kesme kenarlarını korur ve PMMA tozu ile kalıntılarından kaynaklanan kimyasal saldırılara dirençlidir. Bazı gelişmiş freze uçları, titanyum nitrür veya elmas gibi özel kaplamalar içerir; bu kaplamalar aşınmaya karşı dayanıklılığı artırır ve frezelenme sırasında gereken kesme kuvvetini azaltır.
Freze uçlarının dayanıklılığı, birim başına üretim maliyetiyle doğrudan ilişkilidir. Premium freze uçları başlangıçta daha yüksek maliyetli olsa da, değiştirilmeden önce daha fazla parça işleyebilir; bu da toplam malzeme maliyetini düşürür. Yüksek hacimli PMMA frezelenmesinde, uzun ömürlü kaliteli freze uçlarına yatırım yapmak güçlü bir yatırım getirisi sağlar.
Balmumu Frezelenmesi İçin Özel Freze Uçları
Balmumuna Özel Freze Ucu Özellikleri
Balmalar için freze uçları, PMMA için kullanılan freze uçlarına kıyasla temelde farklı tasarım parametreleri gerektirir. Balmalar çok daha yumuşaktır; bu nedenle freze uçları, kesme verimini kaybetmeden daha düşük devirlerde çalışabilir. Balmalar için etkili freze uçlarının geometrisi, talaş boşaltımını ön planda tutar ve malzemenin kesici kenarlar çevresinde sıkışmasını veya smirlemesini engeller. Birçok balmalara özel freze ucu, talaşların serbestçe dışarı çıkmasına izin vermek için daha düz raket açılarına ve kanallar arasında daha geniş aralıklara sahiptir.
Balmaların yumuşak yapısı, freze uçlarının yüksek performans sağlarken daha ucuz malzemelerden, örneğin yüksek hız çeliğinden üretilmesine olanak tanır. Birçok diş laboratuvarı, maliyet farkı küçük olduğu ve takım ömrü yine de mükemmel kaldığı için balmalar için karbür freze uçlarını da tercih eder. Balmalara optimize edilmiş freze uçları, minimal sonrası freze temizliği gerektiren daha pürüzsüz yüzey kalitesi üretir ve böylece genel iş akışını hızlandırır.
Sıcaklık ve Tıkanma Önleme
Isıl yönetim, mum malzemeler üzerinde freze uçları kullanılırken kritik öneme sahiptir. PMMA'dan farklı olarak, mum, kesme sıcaklıkları malzemenin dayanım eşiğini aştığında yumuşayabilir veya eriyebilir; bu da malzemenin freze uçlarına yapışmasına ve takım performansının düşmesine neden olur. Mum için tasarlanmış freze uçları, genellikle soğutma sıvısının akışını destekleyen ve ısıyı hızlıca dağıtan bir geometriye sahiptir. Uygun soğutma sıvısının seçilmesi ve doğru şekilde uygulanması, freze uçlarının tıkanmasını ve ısıl hasar görmesini de engeller.
Mum frezeleme sırasında freze uçlarının tıkanması tehlikeli bir geri besleme döngüsü oluşturur: Malzeme birikimi kesme direncini artırır; bu da daha fazla ısı üretir, ısı artışı daha fazla mumun yumuşamasına yol açar ve sonuçta hızla takım arızasına neden olur. Yüksek kaliteli mum freze uçları, aktif olarak malzeme atma özelliği gösteren ve frezeleme süreci boyunca temizliği koruyan kanal (flüt) tasarımlarına sahiptir. Bu özellik yalnızca yüksek üretimli mum işlemlerindeki ek maliyeti haklı çıkarabilir.
Seçim Kriterleri ve Uygulama Stratejisi
Freze Uçlarınızı İş Akışınıza Uyarlama
Doğru freze uçlarını seçmek, belirli frezeleme ekipmanınızın yeteneklerini ve üretim hacminizi anlamayı gerektirir. Farklı CAD/CAM frezeleme makinelerinin maksimum mil devir sayıları, ilerleme hızları ve güç sınırları vardır; bu sınırlar, hangi freze uçlarının en iyi performansı göstereceğini kısıtlar. Mil devir aralığını belirlemek için ekipman dokümantasyonunuza başvurun ve bu devirlere uygun derecelendirilmiş freze uçlarını seçin. Makinenizin kapasitesine göre küçük ya da büyük boyutlu freze uçları, düşük performans gösterir ve erken aşınır.
Üretim hacmi ve parça karmaşıklığı da uç seçim stratejinizi etkiler. Yüksek hacimli PMMA üretimi, hızı öncelikleyen agresif freze uçlarından yararlanır; buna karşılık özel veya detaylı restorasyonlar, ince detayların korunmasını sağlamak için daha yumuşak kesme özelliklerine sahip uçlar gerektirebilir. Mum frezeleme uçları, post-frezeleme bitirme işçiliğinin operasyonunuzda pahalı olduğu durumlarda yüzey kalitesine odaklanmalıdır. Hangi freze uçlarını stoklayacağınız kararını verirken yalnızca takım maliyetine değil, parça başına toplam maliyete bakın.
Depolama ve Alet Yönetimi
Freze uçlarının doğru şekilde depolanması, ömürleri ve performansları üzerinde doğrudan etki yaratır. Freze uçları, nemden, tozdan ve sıcaklık dalgalanmalarından korunmuş, temiz ve kuru ortamlarda saklanmalıdır. Alet aşınmasını ve değiştirme döngülerini takip eden düzenli depolama sistemleri, üretim süreçleri sırasında beklenmedik alet arızalarını önlemeye yardımcı olur. Birçok laboratuvar, freze uçlarının kullanım süresine ve parça sayısına göre değiştirilmesini planlayan, arıza beklenmeden önce müdahale eden alet yönetimi yazılımı uygular.
Kullanımdan önce freze uçlarının muayenesi ve bakımı, tutarlı sonuçlar elde edilmesini sağlar ve pahalı freze ekipmanlarına zarar verilmesini önler. Körelmiş veya hasar görmüş freze uçları, kesme kuvvetlerini artırarak aşırı ısı üretmelerine ve milleri hasara uğratma riski taşıyan kırılmalarına neden olmaları sebebiyle hemen emekli edilmelidir. Önleyici alet değiştirme stratejilerinin uygulanması, duruş sürelerini azaltır ve üretim programının güvenilirliğini korur.
SSS
PMMA üzerinde kullanılan freze uçlarının tipik mil devir hızı nedir?
PMMA freze uçları, kaba işleme için genellikle 15.000 ile 25.000 RPM arasında, bitirme geçişleri için ise en fazla 40.000 RPM’de çalışır. Kesin devir hızı, uç çapına, kesme geometrisine ve özel freze makinenizin yeteneklerine bağlıdır. Uç üreticileriyle görüşmek ve ekipmanınızda test yapmak, işlem hızı ile yüzey kalitesi arasında en iyi dengeyi sağlayacak optimal mil devir hızını belirlemenize yardımcı olur.
Aynı freze uçları hem PMMA hem de mum için kullanılabilir mi?
Bazı çok amaçlı freze uçları her iki malzeme için de yeterli performans gösterebilir; ancak malzeme özel freze uçları, takım ömrü ve üretim kalitesi açısından daha üstün sonuçlar verir. PMMA için optimize edilmiş freze uçları mum için çok agresiftir ve çentiklenmeye veya düzensiz yüzeylere neden olabilir; buna karşılık mum freze uçları, tekrarlayan PMMA frezeleme işlemleri için gerekli dayanıklılığa sahip değildir. Her malzeme için ayrı freze uçları kullanmak, verimliliği maksimize eder ve maliyetli takım arızalarına bağlı üretimi kesintiye uğratan durumları en aza indirir.
Freze uçları ne sıklıkla değiştirilmelidir?
Freze uçları, sabit bir zaman çizelgesine göre değil, aşınma belirtilerine veya çevrim sayısına göre değiştirilmelidir. Çoğu yüksek kaliteli freze uçları freze ucu, malzeme türüne, kesme koşullarına ve uç tipine bağlı olarak 50 ila 200 parça işleyebilir; ardından değiştirilmesi gerekir. Freze uçlarının kullanımını izleyen bir takım takip sistemi uygulamak, değişim zamanını öngörmeye yardımcı olur ve üretimi kesintiye uğratan beklenmedik takım arızalarını önler.