
 EN
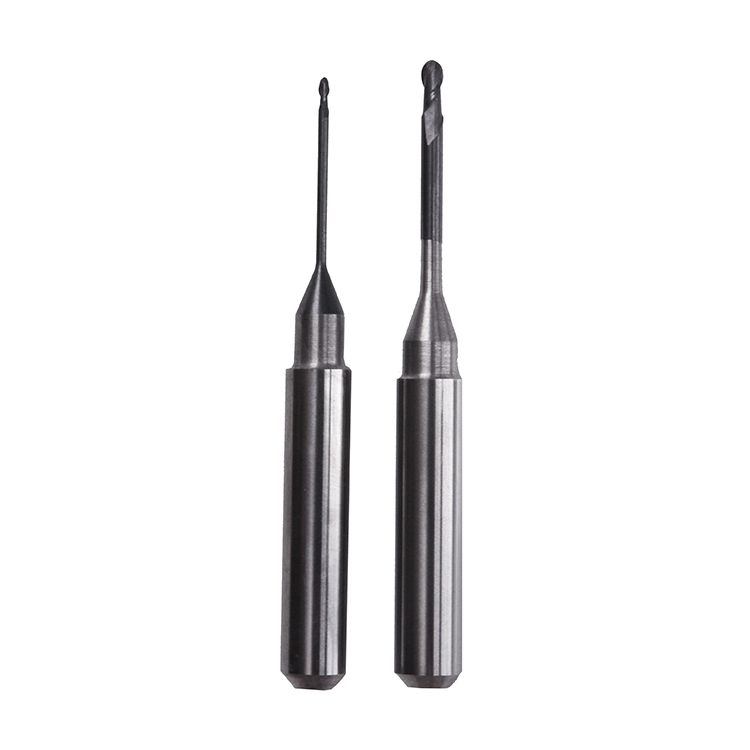
انتخاب مناسب برسهای میلکننده برای دستیابی به دقت و کارایی در کار با مواد پلیمتیلمتاکریلات و موم در محیطهای آزمایشگاه دندانپزشکی و سیایدی/سیام، این عامل حیاتی است. بورهای مختلف برای فرزکاری با هندسهها، لبههای برشی و ترکیبات مواد خاصی طراحی شدهاند تا ویژگیهای منحصربهفرد هر زیرلایه را مدیریت کنند. درک اینکه کدام بورهای فرزکاری برای پلیمتیلمتاکریلات بهتر عمل میکنند و کدامها برای موم بهینهسازی شدهاند، منجر به تولید سریعتر، پایانههای سطحی بهتر و کاهش سایش و شکست ابزار میشود.

پلیمتیلمتاکریلات و موم چالشهای اساساً متفاوتی در فرزکاری ایجاد میکنند. پلیمتیلمتاکریلات یک پلیمر ترموپلاستیک سخت است که نیازمند برش قوی، سرعتهای بالای محور اصلی و بورهایی است که برای مقاومت در برابر افزایش دما و ترکخوردن طراحی شدهاند. در مقابل، موم نرمتر و انعطافپذیرتر است، اما بورهای فرزکاری را میطلبد که لبههای تیز خود را حفظ کنند و از انسداد یا چسبندگی جلوگیری نمایند. انتخاب بورهای مناسب برای هر ماده، مستقیماً بر زمان چرخه، عمر ابزار و کیفیت ترمیم نهایی تأثیر میگذارد.
درک بورهای فرزکاری برای پلیمتیلمتاکریلات
هندسه و طراحی برای بورهای فرزکاری پلیمتیلمتاکریلات
بورهای فرزکاری که برای پلیمتیلمتاکریلات طراحی شدهاند، معمولاً دارای هندسههای برشی تهاجمی با تعداد زیادی شیار و زوایای پیچشی تند هستند. این بورهای فرزکاری به گونهای بهینهسازی شدهاند که پلیمتیلمتاکریلات سخت را بدون ایجاد اصطکاک بیش از حد یا ذوب شدن ماده برش دهند. طراحی شیار و عمق آن مستقیماً بر نحوه خروج مواد از منطقه برش تأثیر میگذارد و از تجمع رزین که منجر به آسیب ابزار میشود، جلوگیری میکند. اکثر بورهای صنعتی فرزکاری پلیمتیلمتاکریلات از زوایای حمل مثبت استفاده میکنند تا کارایی حذف براده را به حداکثر برسانند.
قطر و طول بورهای فرزکاری برای کاربردهای پلیمتیلمتاکریلات بسته به سطح جزئیات مورد نیاز و قابلیتهای دستگاه فرزکاری متفاوت است. بورهای فرزکاری با قطر بزرگتر در عملیات پیشفرزکاری، حذف مواد را سریعتر انجام میدهند، در حالی که بورهای فرزکاری با قطر کوچکتر جزئیات ظریفتر و بافت سطحی بهتری ایجاد میکنند. پوششهای اعمالشده روی بورهای فرزکاری باکیفیت، اصطکاک را کاهش داده و عمر ابزار را با کاهش تولید حرارت در دورهای بالای چرخش محور اصلی افزایش میدهند.
ساختار ماده و محکمیت
بورهای فرزکاری با عملکرد بالا برای پلیمتیلمتاکریلات از کاربید تنگستن یا آلیاژهای کبالت ساخته میشوند که سختی و پایداری حرارتی بهتری نسبت به فولاد ارائه میدهند. بورهای فرزکاری کاربید تنگستن لبه برشی خود را در دماهای بالا حفظ میکنند و در برابر حمله شیمیایی غبار و باقیماندههای پلیمتیلمتاکریلات مقاومت دارند. برخی از بورهای پیشرفته فرزکاری دارای پوششهای تخصصی مانند نیترید تیتانیوم یا الماس هستند که مقاومت در برابر سایش را بیشتر میکنند و نیروی برش مورد نیاز در فرآیند فرزکاری را کاهش میدهند.
دوام بورهای فرزکاری بهطور مستقیم با هزینه تولید به ازای هر واحد مرتبط است. اگرچه بورهای فرزکاری باکیفیت بالاتر هزینه اولیه بیشتری دارند، اما تعداد بیشتری قطعه را قبل از جایگزینی پردازش میکنند و در نتیجه هزینه کلی مواد را کاهش میدهند. برای فرزکاری پلیمتیلمتاکریلات با حجم بالا، سرمایهگذاری روی بورهای فرزکاری باکیفیت و عمر ابزار طولانیتر، بازده سرمایهگذاری قویای ایجاد میکند.
بورهای فرزکاری تخصصی برای فرزکاری موم
ویژگیهای بورهای اختصاصی برای موم
بورهای فرزکاری برای شمع نیازمند پارامترهای طراحی اساساً متفاوتی نسبت به بورهای فرزکاری پلیمتیلمتاکریلات (PMMA) هستند. شمع بهمراتب نرمتر است، بنابراین بورهای فرزکاری میتوانند با سرعت کمتری در موتور اصلی کار کنند بدون آنکه کارایی برش کاهش یابد. هندسهٔ بورهای فرزکاری مؤثر برای شمع بر تخلیهٔ براده تأکید دارد و از فشردهشدن یا کشیدهشدن ماده در اطراف لبههای برش جلوگیری میکند. بسیاری از بورهای فرزکاری اختصاصی شمع دارای زاویهٔ حمل تختتر و فاصلهٔ گستردهتری بین شیارها هستند تا برادهها بتوانند آزادانه خارج شوند.
طبیعت نرمتر شمع این امکان را فراهم میکند که بورهای فرزکاری از مواد ارزانتری مانند فولاد سریعبر (high-speed steel) ساخته شوند و همچنان عملکرد عالی داشته باشند. بسیاری از آزمایشگاههای دندانپزشکی نیز بورهای فرزکاری کاربید را برای کاربردهای شمع ترجیح میدهند، زیرا تفاوت قیمت جزئی است و عمر ابزار همچنان عالی باقی میماند. بورهای فرزکاری بهینهشده برای شمع، سطوح صافتری تولید میکنند که نیاز به تمیزکاری پس از فرزکاری بسیار کمی دارند و این امر گردش کار کلی را تسریع میبخشد.
پیشگیری از افزایش دما و انسداد
مدیریت گرما هنگام استفاده از فرزها بر روی مواد مومی بسیار حیاتی است. برخلاف پلیمتیلمتاکریلات (PMMA)، موم ممکن است در صورت تجاوز دمای برش از آستانهٔ تحمل ماده، نرم یا ذوب شود؛ که این امر باعث میشود ماده به فرزها بچسبد و عملکرد ابزار را کاهش دهد. فرزهای طراحیشده برای موم اغلب از هندسهای بهره میبرند که جریان خنککننده را تسهیل کرده و دفع سریع گرما را تضمین میکند. انتخاب مناسب خنککننده و نحوهٔ تحویل آن نیز از فرزها در برابر گرفتگی و آسیب حرارتی محافظت میکند.
گرفتگی فرزها در حین فرزکاری موم، حلقهٔ بازخورد خطرناکی ایجاد میکند: انباشتهشدن ماده مقاومت برش را افزایش میدهد، که این افزایش مقاومت گرمای بیشتری تولید میکند و گرما به نوبهٔ خود موم بیشتری را نرم میکند؛ در نتیجه شکست سریع ابزار رخ میدهد. فرزهای برتر برای موم دارای طرح شیارهایی هستند که بهطور فعال ماده را دور میریزند و تمیزی ابزار را در تمام مدت فرآیند فرزکاری حفظ میکنند. این ویژگی بهتنهایی میتواند هزینهٔ بالاتر این فرزها را در عملیات فرزکاری موم با حجم بالا توجیه کند.
معیارهای انتخاب و استراتژی کاربرد
تطبیق فرزها با گردش کار شما
انتخاب بورهای مناسب برای فرزکاری نیازمند درک قابلیتهای تجهیزات فرزکاری و حجم تولید خاص شماست. ماشینهای مختلف CAD/CAM فرزکاری، سرعت حداکثری موتور اصلی، نرخ پیشروی و محدودیتهای توان دارند که عملکرد بهینهٔ بورهای فرزکاری را محدود میکنند. برای شناسایی محدودهٔ سرعت موتور اصلی، از مستندات تجهیزات خود استفاده کنید و بورهای فرزکاری را انتخاب کنید که برای آن سرعتها طراحی شدهاند. بورهای فرزکاری کوچکتر یا بزرگتر از ظرفیت ماشین شما، عملکرد ضعیفی داشته و زودتر فرسوده میشوند.
حجم تولید و پیچیدگی قطعات نیز بر استراتژی انتخاب بور تأثیر میگذارند. تولید انبوه PMMA از بورهای فرزکاری پرانرژی که سرعت را اولویت قرار میدهند، بهره میبرد؛ درحالیکه بازسازیهای سفارشی یا پیچیده ممکن است نیازمند ویژگیهای برش نرمتر برای حفظ جزئیات ظریف باشند. بورهای فرزکاری موم باید اگر هزینهٔ پردازش پس از فرزکاری در عملیات شما بالا باشد، بر کیفیت سطح تأکید کنند. هنگام تصمیمگیری دربارهٔ بورهای فرزکاری که باید در انبار نگهداری شوند، هزینهٔ کل هر قطعه را در نظر بگیرید، نه صرفاً هزینهٔ ابزار.
ذخیرهسازی و مدیریت ابزارها
ذخیرهسازی مناسب بورهای فرزکاری بهطور مستقیم بر طول عمر و عملکرد آنها تأثیر میگذارد. بورهای فرزکاری باید در محیطهای تمیز و خشک نگهداری شوند که از رطوبت، گرد و غبار و نوسانات دما محافظت کند. سیستمهای سازماندهیشدهی ذخیرهسازی که ساییدگی ابزار و چرخههای تعویض آن را پیگیری میکنند، از خرابی غیرمنتظرهی ابزار در حین تولید جلوگیری میکنند. بسیاری از آزمایشگاهها از نرمافزارهای مدیریت ابزار استفاده میکنند که زمان تعویض بورهای فرزکاری را بر اساس زمان استفاده و تعداد قطعات پردازششده — نه صرفاً پس از وقوع خرابی — برنامهریزی میکنند.
بازرسی و نگهداری بورهای فرزکاری پیش از استفاده، نتایج یکنواخت را تضمین کرده و از آسیبدیدن تجهیزات گرانقیمت فرزکاری جلوگیری میکند. بورهای کند یا آسیبدیده باید بلافاصله از کار خارج شوند و نباید تا زمان وقوع خرابی تحت فشار قرار گیرند؛ زیرا این کار نیروی برش را افزایش داده، گرما را بیش از حد تولید کرده و خطر شکست را بالا میبرد که ممکن است باعث آسیب به شفتها (اسپیندلها) شود. اجرای استراتژیهای تعویض پیشگیرانهی ابزار، زمان ایستکردن را کاهش داده و قابلیت اطمینان برنامهی تولید را حفظ میکند.
پرسشهای متداول
سرعت معمولی محور چرخنده برای بورهای فرزکاری پلیمتیلمتاکریلات چقدر است؟
بورهای فرزکاری پلیمتیلمتاکریلات معمولاً در سرعتهای محور چرخنده بین ۱۵۰۰۰ تا ۲۵۰۰۰ دور در دقیقه برای عملیات آشیانهبرداری و تا ۴۰۰۰۰ دور در دقیقه برای پاسهای تکمیلی کار میکنند. سرعت دقیق به قطر بور، هندسه برش و قابلیتهای خاص دستگاه فرز شما بستگی دارد. مشورت با سازندگان بور و انجام آزمایش روی تجهیزات شما، سرعت بهینه محور چرخنده را برای بورهای فرزکاری شما تعیین میکند تا بهترین توازن بین سرعت و کیفیت سطح حاصل شود.
آیا میتوان از یک بور فرزکاری برای هر دو ماده پلیمتیلمتاکریلات و موم استفاده کرد؟
اگرچه برخی از بورهای فرزکاری عمومی ممکن است برای هر دو ماده بهطور قابل قبولی کار کنند، اما بورهای فرزکاری اختصاصی برای هر ماده از نظر طول عمر ابزار و کیفیت تولید عملکرد بهتری دارند. بورهای فرزکاری بهینهشده برای پلیمتیلمتاکریلات (PMMA) برای شمع خیلی تهاجمی هستند و ممکن است باعث ترکخوردگی یا سطوح نامنظم شوند، درحالیکه بورهای فرزکاری شمع فاقد استحکام لازم برای فرزکاری مکرر PMMA هستند. استفاده از بورهای فرزکاری اختصاصی برای هر ماده، بازده را بیشینه کرده و وقفههای ناشی از خرابی ناگهانی ابزار را که هزینهبر هستند، به حداقل میرساند.
بُرهاي فرزکاري چقدر باید تعویض شوند؟
بورهای فرزکاری باید بر اساس نشانههای سایش یا تعداد چرخهها و نه بر اساس زمانبندی ثابت جایگزین شوند. بیشتر بورهای باکیفیت برسهای میلکننده میتوانند ۵۰ تا ۲۰۰ قطعه را پیش از نیاز به تعویض فرآورده کنند، که این تعداد بستگی به ماده، شرایط برش و نوع بور دارد. اجرای سیستمی برای ردیابی ابزار که مصرف بور را نظارت میکند، به پیشبینی زمان تعویض کمک کرده و از خرابی ناگهانی ابزار که برنامههای تولید را مختل میکند، جلوگیری میکند.