
 EN
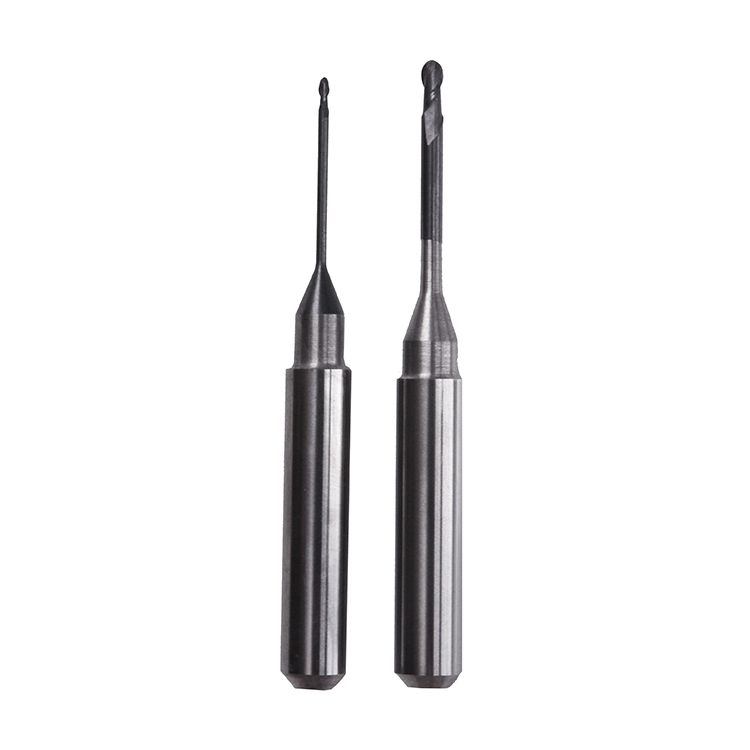
Doğru seçimi milling Burs pMMA və vosk materialları ilə diş laboratoriyalarında və CAD/CAM mühitində işləyərkən dəqiqlik və səmərəliliyi əldə etmək üçün çox vacibdir. Fərqli frezalar müxtəlif quruluşlar, kəsici kənarlar və material tərkibləri ilə hazırlanmışdır ki, hər bir materialın xüsusi xüsusiyyətlərini effektiv şəkildə emal edə bilsin. PMMA üçün ən yaxşı nəticə verən və vosk üçün optimallaşdırılmış frezaları tanımaq istehsal sürətini artırır, səth keyfiyyətini yaxşılaşdırır və alətin aşınmasını və qırılmasını azaldır.

PMMA və vosk əsaslı olaraq fərqli frezələmə çətinlikləri yaradır. PMMA sərt termoplastik polimerdir və güclü kəsmə, yüksək mil fırlanma sürətləri və istilik yığılmasına və çatlamaya davam gətirə bilən frezalar tələb edir. Vosk isə əksinə daha yumşaq və daha tolerantdır, lakin kəsici kənarlarını saxlaya bilən və tıxanma və yapışma problemlərini qarşısını alan frezalar tələb edir. Hər bir material üçün uyğun frezaları seçmək birbaşa emal müddətini, alətin ömrünü və son bərpa olunmuş konstruksiyanın keyfiyyətini təsirləyir.
PMMA üçün frezaları başa düşmək
PMMA üçün Frezələmə Burunlarının Həndəsəsi və Dizaynı
PMMA üçün nəzərdə tutulmuş frezələmə burunları adətən çoxlu yivlərə və dik spirallı bucaqlara malik qəti kəsici həndəsəyə malikdir. Bu frezələmə burunları sərt akrilikdən keçərkən artıq sürtünmə yaratmadan və materialı ərimədən kəsmək üçün optimallaşdırılmışdır. Yiv dizaynı və dərinliyi materialın kəsilmə zonasından necə çıxarılmasını birbaşa təsir edir və rezin birikməsinin baş verib alətin zədələnməsinə səbəb olmasının qarşısını alır. Sənaye miqyasında istifadə olunan PMMA üçün frezələmə burunlarının əksəriyyəti çip çıxarma effektivliyini maksimuma çatdırmaq üçün müsbət qaldırma bucaqlarından istifadə edir.
PMMA tətbiqləri üçün frezələmə burunlarının diametri və uzunluğu tələb olunan detallılıq səviyyəsindən və frezələmə maşınının imkanlarından asılı olaraq dəyişir. Daha böyük diametrli frezələmə burunları qabaqcadan işləmə əməliyyatları zamanı stokun daha sürətli çıxarılmasına imkan verir, oysa kiçik frezələmə burunları incə detalları və səth bitirilməsini yaradır. Premium frezələmə burunlarına tətbiq olunan örtüklər sürtünməni azaldır və yüksək sürətli fırlanma zamanı istilik yaranmasını minimuma endirərək alətin ömrünü uzadır.
Material Tərkibi və Dayanıqlılıq
PMMA üçün yüksək performanslı frezalar volfram karbid və ya kobalt əlavələrindən hazırlanır; bu, onlara poladla müqayisədə üstün sərtlik və istilik sabitliyi verir. Volfram karbid frezalar yüksək temperaturda kəsici kənarlarını qoruyur və PMMA tozu ilə qalıqların kimyəvi təsirinə davam gətirir. Bəzi irəli frezalar titan nitrid və ya almaz kimi xüsusi örtüklər daxil edir; bu, aşınmaya davamlılığı artırır və frezələmə zamanı tələb olunan kəsici qüvvəni azaldır.
Frezaların davamlılığı birbaşa birlik başına istehsal xərcləri ilə əlaqəlidir. Premium frezalar daha yüksək başlanğıc xərclərinə baxmayaraq, əvəzlənmədən əvvəl daha çox detalları işləyə bilir və beləliklə ümumi material xərclərini azaldır. Yüksək həcmdə PMMA frezələməsi üçün uzun müddətli istifadəyə uyğun keyfiyyətli frezalara investisiya etmək güclü qayıtma göstəricisi təmin edir.
Şaxta frezələməsi üçün ixtisaslaşmış frezalar
Şaxta üçün xüsusi frezaların xüsusiyyətləri
Vos üçün frezələmə buruları PMMA üçün frezələmə burularından əsaslı şəkildə fərqli dizayn parametrlərinə ehtiyac duyur. Vos xeyli daha yumşaqdır, buna görə də frezələmə buruları kəsmə effektivliyini itirmədən daha aşağı fırlanma sürətlərində işləyə bilər. Vos üçün effektiv frezələmə burularının həndəsəsi çiplərin çıxarılmasına diqqət yetirir və materialın kəsici kənarlarda sıxılması və ya sürtünməsinin qarşısını alır. Bir çox vosa xüsusi frezələmə buruları çiplərin azad şəkildə çıxmasına imkan verən daha düzbucaqlı yuxarı bucaqlara və daha geniş kanallara malikdir.
Vosun daha yumşaq təbiəti onunla işləmək üçün daha ucuz materiallardan, məsələn, yüksək sürətli poladlardan hazırlanmış frezələmə burularının istifadəsinə imkan verir və bu halda da mükəmməl nəticə əldə edilə bilər. Bir çox stomatoloji laboratoriyaları da vosla işləmək üçün karbid frezələmə burularını üstün tutur, çünki onların qiymət fərqi azdır və alətin ömrü çox uzundur. Vosa optimallaşdırılmış frezələmə buruları minimal sonrakı təmizlik tələb edən daha hamar səth bitişləri yaradır və bu da ümumi iş axışını sürətləndirir.
Temperatur və tıxanmanın qarşısı
Sıxma burlarının vaks materiallar üzərində istifadəsi zamanı istilik idarəsi çox vacibdir. PMMA-dan fərqli olaraq, vaks materialın temperaturu materialın həddini keçdikdə yumşalır və ya əriyir; bu da materialın sıxma burlarına yapışmasına və alətin performansının aşağı düşməsinə səbəb olur. Vaks üçün nəzərdə tutulmuş sıxma burları tez-tez soyuducu mayenin axını və sürətli istilik yayılması üçün xüsusi həndəsi formaya malikdirlər. Doğru soyuducu mayenin seçilməsi və təchizatı sıxma burlarını tıxanmadan və istiliyə bağlı zərərdən qoruyur.
Vaks sıxması zamanı sıxma burlarının tıxanması təhlükəli geri əlaqə dövrəsi yaradır: materialın birikməsi kəsici müqaviməti artırır, bu da daha çox istilik yaradır, daha çox vaks yumşaldır və nəticədə alətin sürətli pozulmasına gətirib çıxarır. Vaks üçün yüksək keyfiyyətli sıxma burları materialı aktiv şəkildə atmağa və sıxma dövrü boyu təmizliyi saxlamağa imkan verən kanallı dizayna malikdirlər. Bu xüsusiyyət yalnızca yüksək istehsalda vaks işləmələri üçün yüksək qiymətin əsaslandırılması üçün kifayət edə bilər.
Seçim meyarları və tətbiq strategiyası
Sıxma burlarının sizin iş axınına uyğunlaşdırılması
Doğru freze başlığını seçmək üçün müəyyən freze avadanlığınızın imkanlarını və istehsal həcmini başa düşmək lazımdır. Fərqli CAD/CAM freze maşınlarının maksimum fırlanma sürətləri, verilmə sürətləri və güc məhdudiyyətləri var ki, bu da hansı freze başlıqlarının optimal işlədiyini məhdudlaşdırır. Freze başlığının uyğun gəldiyi fırlanma sürət aralığını müəyyən etmək üçün avadanlığınızın sənədlərini yoxlayın və bu sürətlər üçün qiymətləndirilən freze başlıqlarını seçin. Avadanlığınızın qabiliyyətinə nisbətən çox kiçik və ya çox böyük freze başlıqları zəif işləyəcək və tez aşınacaq.
İstehsal həcmi və detallı hissələrin mürəkkəbliyi də freze başlığı seçimi strategiyanı təsirləyir. Yüksək həcmdə PMMA istehsalı sürətə diqqət yetirən aktiv freze başlıqlarından faydalanmağa imkan verir, oysa xüsusi və ya ətraflı bərpa işləri incə detalları qorumaq üçün daha yumşaq kəsici xüsusiyyətlər tələb edə bilər. Əgər frezədən sonra bitirmə işləri sizin istehsalınızda bahalıdırsa, vaz şaxta freze başlıqları səth keyfiyyətinə diqqət yetirməlidir. Hansı freze başlıqlarını ehtiyatda saxlayacağınızı qərar verərkən yalnız alətin qiymətini deyil, hər bir hissənin ümumi dəyərini qiymətləndirin.
Saxlama və alət idarəetməsi
Freze başlarının düzgün saxlanması onların ömrünü və performansını birbaşa təsir edir. Freze başları nəm, toz və temperatur dalğalanmalarından qorunmuş, təmiz və quru mühitdə saxlanmalıdır. Alətlərin aşınmasını və dəyişdirilmə dövrlərini izləyən təşkilatlı saxlama sistemləri istehsal prosesində gözlənilməz alət arızalarının qarşısını alır. Bir çox laboratoriya freze başlarının əvəzlənməsini yalnız arıza baş verəndə deyil, istifadə müddəti və emal edilən detalların sayına əsasən planlayan alət idarəetmə proqramlarından istifadə edir.
İstifadəyə çıxmadan əvvəl freze başlarının yoxlanılması və texniki baxılması sabit nəticələr əldə etməyə və bahalı freze avadanlığının zədələnməsinin qarşısını almağa kömək edir. Körlənmiş və ya zədələnmiş freze başları dərhal istifadədən çıxarılmalı, arızaya qədər işlədilməməlidir; çünki bu, kəsmə qüvvələrini artırır, artıq istilik yaradır və freze milinin zədələnməsinə səbəb ola biləcək qırılma riskini artırır. Qabaqcadan alət əvəzləmə strategiyalarının tətbiqi dayanma vaxtını azaldır və istehsal cədvəlinin etibarlılığını qoruyur.
Tez-tez verilən suallar
PMMA üzərində istifadə olunan frezalar üçün tipik mil fırlanma sürəti nə qədərdir?
PMMA frezaları ümumiyyətlə qabaqçı emal üçün 15 000–25 000 dəfə/dəq və son emal keçidləri üçün 40 000 dəfə/dəq fırlanma sürətində işləyir. Dəqiq sürət frezanın diametrinə, kəsici həndəsəsinə və müəyyən frezələmə maşınının imkanlarına bağlıdır. Freza istehsalçıları ilə məsləhətləşmək və avadanlığınızda sınaq keçirmək, sürət və səth keyfiyyəti arasında ən yaxşı balansı təmin edən optimal mil fırlanma sürətini müəyyənləşdirməyə kömək edəcəkdir.
Eyni frezaları PMMA və şəkərli mum üçün istifadə etmək olarmı?
Bəzi ümumi təyinatlı frezalar hər iki material üçün kifayət qədər yaxşı işləyə bilər, lakin materiala xas frezalar alətin ömrü və istehsal keyfiyyəti baxımından daha yaxşı nəticə verir. PMMA-ya uyğunlaşdırılmış frezalar parafin üçün çox qəddar olur və çatlamalara və ya bərabərsiz səthlərə səbəb ola bilər; əksinə, parafin üçün nəzərdə tutulmuş frezalar PMMA-nı təkrar-təkrar frezalamaq üçün lazım olan davamlılığa malik deyil. Hər bir material üçün xüsusi frezaların istifadəsi səmərəliliyi maksimuma çatdırır və bahalı alət arızalarına görə baş verən istehsaldakı fasilələri minimuma endirir.
Freze buruları nə vaxt əvəz edilməlidir?
Frezalar müəyyən bir vaxt intervalına əsaslanan sabit bir cədvələ görə deyil, yeyilmə əlamətlərinə və ya dövr sayı göstəricilərinə əsaslanaraq dəyişdirilməlidir. Əksər yüksək keyfiyyətli milling Burs frezalar materialın növünə, kəsmə şəraitinə və frezanın tipinə görə 50-dən 200-ə qədər detalları işləyə bilər. Frezaların istifadəsini izləyən bir alət izləmə sisteminin tətbiqi frezaların dəyişdirilmə vaxtını proqnozlaşdırmağa kömək edir və istehsal cədvəlini pozan gözlənilməz alət arızalarını qarşısını alır.