
 EN
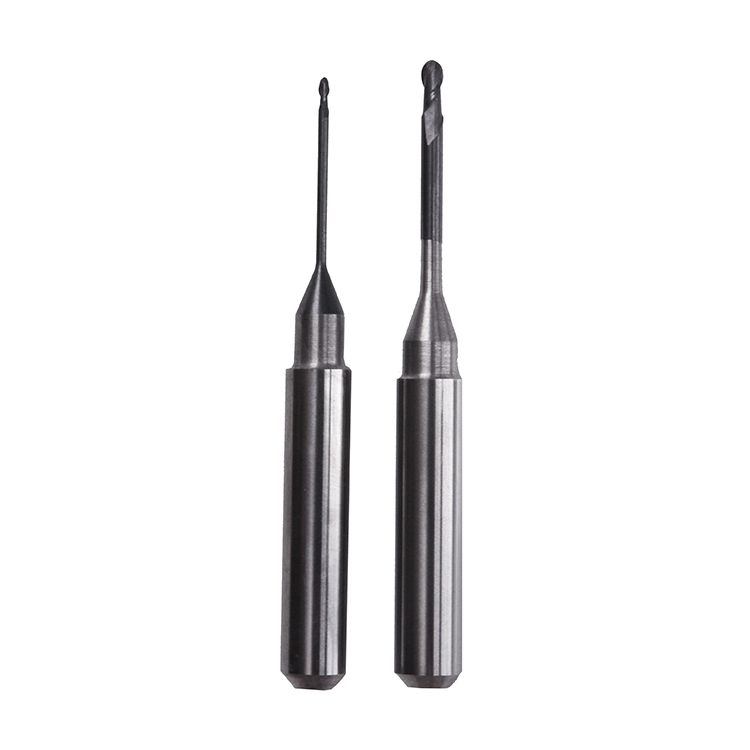
Toʻgʻri tanlangan millashuv Burmlari pMMA va shoyil materiallar bilan tish laboratoriyasi hamda CAD/CAM muhitida ishlashda aniqlik va samaradorlikka erishish uchun juda muhimdir. Har xil frezalar har bir substratning noyob xususiyatlarini qo'llab-quvvatlash uchun maxsus geometriya, kesuv chetlari va material tarkibiga ega bo'lib ishlab chiqilgan. PMMA uchun qaysi frezalar eng yaxshi natija berishini va qaysi frezalar shoyil uchun optimallashtirilganini tushunish ishlab chiqarishni tezlashtiradi, sirt sifatini yaxshilaydi va asboblar yeyilishini hamda singanligini kamaytiradi.

PMMA va shoyil fundamental jihatdan turli xil frezalash qiyinchiliklarini keltirib chiqaradi. PMMA — qattiq termoplastik polimer bo'lib, kuchli kesish, yuqori o'q aylanish tezligi va issiqlik to'planishini hamda chiplanishni bartaraf etish uchun mo'ljallangan frezalarni talab qiladi. Shoyil esa aksincha yumshoqroq va ko'proq moslashuvchan, lekin kesuv chetlarini saqlab turish va qoplash yoki qo'polashni oldini oladigan frezalarni talab qiladi. Har bir material uchun mos frezalarni tanlash bevosita sikl vaqti, asboblar umr ko'rish muddati hamda yakuniy protез sifatiga ta'sir qiladi.
PMMA uchun frezalarni tushunish
PMMA uchun frezalar uchun geometriya va dizayn
PMMA uchun mo'ljallangan frezalar odatda ko'p yon chiziqli va keskin spirali burchakli qat'iy kesish geometriyasiga ega. Bu frezalar qattiq akrilni kesishda ortiqcha ishqalanish yoki materialning erishini keltirib chiqarmasdan kesishga moslashtirilgan. Yon chiziqning shakli va chuqurligi kesish zonasidan materialni chiqarish usulini bevosita ta'sirlaydi, bu esa frezaning shikastlanishiga sabab bo'ladigan rezinaning yig'ilishini oldini oladi. Ko'pchilik sanoat frezalari PMMA uchun chipni olib tashlash samaradorligini maksimal darajada oshirish uchun musbat burilish burchagidan foydalanadi.
PMMA qo'llanilishlar uchun frezalarning diametri va uzunligi talab qilinadigan tafsilot darajasi va frezerning imkoniyatlari asosida o'zgaradi. Katta diametrli frezalar g'iyohlash operatsiyalari paytida materialni tezroq olib tashlaydi, qolgan kichik frezalar esa nozik tafsilotlar va yuzaki finishlarni yaratadi. Yuqori darajadagi frezalarga qo'llaniladigan qoplamalar ishqalanishni kamaytiradi va yuqori tezlikdagi o'q aylanish paytida issiqlik hosil bo'lishini minimallashtirib, frezaning xizmat muddatini uzartiradi.
Material tarkibi va davomiylik
PMMA uchun yuqori samarali frezalar volfram karbid yoki kobalt qotishmalaridan ishlab chiqariladi, bu esa poʻlatga nisbatan yuqori qattiqlik va issiqlik barqarorligini taʼminlaydi. Volfram karbid frezalar yuqori haroratlarda kesish qirrasi doimiy saqlaydi va PMMA changi hamda qoldiqlarining kimyoviy taʼsiriga chidamli. Baʼzi ilgʻor frezalarga titan nitriddan yoki diamantdan tashkil topgan maxsus qoplamalar qoʻshilgan boʻlib, bu esa ishlash davomida yaxshiroq chidamlilik va kamroq kesish kuchi talab qilishini taʼminlaydi.
Frezalarning chidamliligi birlik mahsulotning ishlab chiqarish xarajatiga toʻgʻridan-toʻgʻri mos keladi. Yuqori sifatli frezalar boshlangʻich xarajatlari yuqori boʻlsa ham, ularni almashtirishdan oldin koʻproq detallarni ishlab chiqarish imkonini beradi va shu tufayli umumiy material xarajatlari kamayadi. Yuqori hajmda PMMA frezalanishi uchun uzun muddatli foydalanishga moʻljallangan sifatli frezalarga sarmoya kiritish iqtisodiy foyda keltiradi.
Parafin frezalanishi uchun maxsus frezalar
Parafin uchun moʻljallangan frezalarning xususiyatlari
Shaffofat uchun ishlov berish burilari PMMA uchun ishlov berish burilari bilan solishtirganda fundamental farqli dizayn parametrlarini talab qiladi. Shaffofat ancha yumshoqroq, shuning uchun ishlov berish burilari kesish samaradorligini yo'qotmasdan past aylanish tezliklarida ishlashi mumkin. Shaffofat uchun samarali ishlov berish burilarining geometriyasi chipni chiqarishga e'tibor qaratadi va materialning kesuv yuzalar atrofida siqilishini yoki smearing (sirtga tarqalishini) oldini oladi. Ko'p hollarda shaffofatga moslashtirilgan ishlov berish burilari tekisroq qiyalik burchagiga ega bo'ladi va chipni erkin chiqarish imkonini beradigan kengroq kanallar orasidagi masofaga ega.
Shaffofatning yumshoq tabiati tufayli ishlov berish burilari arzonroq materiallardan, masalan, yuqori tezlikdagi po'latdan tayyorlanishi mumkin va buni qilganda ham a'lo ishlash natijalari saqlanadi. Ko'p dental laboratoriyalari shaffofat uchun karbid ishlov berish burilarini ham afzal ko'radi, chunki ularning narx farqi unchalik katta emas va vositaning xizmat muddati a'lo darajada uzun bo'ladi. Shaffofatga moslashtirilgan ishlov berish burilari minimal keyingi tozalash talab qiladigan silliq sirtli natijalar beradi, bu esa umumiy ish jarayonini tezlashtiradi.
Harorat va qoplab qolishni oldini olish
Issiqlikni boshqarish vositalarni parafin materiallar ustida ishlatishda juda muhim. PMMA dan farqli o'laroq, parafin kesish paytida issiqlik materialning chidamlilik chegarasidan oshib ketganda yumshab ketadi yoki eriydi; bu esa materialning vositalarga yopishib qolishiga va vositalarning ishlash sifatini pasaytirishiga sabab bo'ladi. Parafin uchun mo'ljallangan vositalar ko'pincha sovutish suyuqligini oqizish va issiqlikni tez tarqatishni ta'minlaydigan geometriyaga ega. To'g'ri sovutish suyuqligini tanlash va uni yetkazib berish vositalarning to'silib qolishini va issiqlikdan zararlanishini oldini oladi.
Parafin kesish paytida vositalarning to'silib qolishi xavfli teskari aloqa doirasini yaratadi: materialning yopishib qolishi kesish qarshiligini oshiradi, bu esa ko'proq issiqlik hosil qiladi, natijada parafin yanada ko'proq yumshaydi va vositalar tezda buziladi. Yuqori sifatli parafin uchun mo'ljallangan vositalar kesish jarayonining barcha bosqichlarida materialni faol ravishda chiqarib tashlaydigan va tozalikni saqlaydigan kanallarga ega. Bunday xususiyat yuqori hajmli parafin ishlab chiqarishda vositalarga qo'shimcha to'lovni o'ziga jalb qiladi.
Tanlash me'yorlari va qo'llash strategiyasi
Vositalarni o'z ish oqimi bilan moslashtirish
To'g'ri frezalash burini tanlash uchun sizning aniq frezalash uskunalaringiz imkoniyatlari va ishlab chiqarish hajmi haqida tushunchaga ega bo'lish kerak. Turli CAD/CAM frezalash mashinalari maksimal o'q tezligi, podacha tezligi va quvvat chegaralariga ega bo'lib, bu esa qaysi frezalash burilari eng yaxshi ishlashini cheklab qo'yadi. O'q tezlik diapazonini aniqlash uchun uskuna hujjatlaringizga murojaat qiling va shu tezliklar uchun mo'ljallangan frezalash burini tanlang. Sizning mashinangiz quvvatiga nisbatan kichik yoki katta frezalash burilari yomon ishlaydi va tezroq yoriladi.
Ishlab chiqarish hajmi hamda detallarning murakkabligi ham bur tanlash strategiyasini ta'sirlaydi. Yuqori hajmdagi PMMA ishlab chiqarish uchun tezlikni afzal ko'radigan jasur frezalash burilari foydali bo'ladi, aks holda boshqa yoki murakkab protезlar uchun nozik tafsilotlarni saqlash uchun yumshoqroq kesish xususiyatlariga ega bo'lgan burilar talab qilinadi. Agar sizning ishlab chiqarish jarayoningizda frezalashdan keyingi tozalash ishlari qimmatga tushsa, parafin frezalash burilari sirt sifatiga alohida e'tibor berishi kerak. Qanday frezalash burini zaxirada saqlashni qaror qilishda faqat asbob narxiga emas, balki har bir detaldagi umumiy xarajatga e'tibor bering.
Saqlash va asboblar boshqaruvi
Frezeralar burilari uchun to'g'ri saqlash ularning xizmat ko'rsatish muddati va ishlash sifatiga bevosita ta'sir qiladi. Frezeralar burilari namlik, chang va harorat o'zgarishlaridan himoyalangan, toza va quruq muhitda saqlanishi kerak. Asboblar yaxshi tartibda saqlanadigan tizimlar asboblar yeyilishini va almashtirish sikllarini kuzatib boradi va ishlab chiqarish jarayonida kutilmagan asboblar uzilishini oldini oladi. Ko'plab laboratoriyalar frezeralar burilari uchun foydalanish vaqtiga hamda qismlar soniga qarab almashtirishni rejalashtiruvchi asboblar boshqaruv dasturlaridan foydalanadi, ya'ni ular uzilishini kutmaydi.
Frezeralar burilari ishlatishdan oldin tekshirilishi va texnik xizmat ko'rsatilishi barqaror natijalarga erishishga va qimmatbaho frezeralar uskunalarga zarar yetkazishni oldini olishga yordam beradi. O'tkirligi pasaygan yoki shikastlangan frezeralar burilari ularni uzilishigacha ishlatish o'rniga darhol chetga chiqarilishi kerak, chunki ular kesish kuchini oshiradi, ortiqcha issiqlik hosil qiladi va o'qqa zarar yetkazishi mumkin bo'lgan sinish xavfini keltirib chiqaradi. Oldindan asboblar almashtirish strategiyalarini joriy etish ishlab chiqarishda to'xtashlarni kamaytiradi va ishlab chiqarish jadvallarining ishonchliligini saqlaydi.
Tez-tez so'raladigan savollar
PMMA uchun frezalash burilari uchun odatda qanday aylanish tezligi ishlatiladi?
PMMA frezalash burilari odatda g'iyorlash ishlari uchun 15 000 dan 25 000 gacha aylanish daqiqasiga (RPM) va yakuniy ishlash uchun 40 000 RPM gacha tezlikda ishlaydi. Aniq tezlik bur diametri, kesish geometriyasi va sizning frezalash apparatingiz imkoniyatlariga bog'liq. Bur ishlab chiqaruvchilari bilan maslahatlashish va sizning uskunangizda sinov o'tkazish sizning frezalash burilaringiz uchun eng yaxshi tezlikni, ya'ni tezlik va sirt sifatini muvozanatlash uchun optimal aylanish tezligini aniqlashga yordam beradi.
Bir xil frezalash burilari PMMA va shoyi uchun bir xil qo'llanilishi mumkinmi?
Ba'zi universal frezalar ikkala material uchun ham qoniqarli ishlashi mumkin, lekin materialga mos frezalar asbobning xizmat ko'rsatish muddati va ishlab chiqarish sifatida yuqori natija beradi. PMMA uchun optimallashtirilgan frezalar parafin uchun juda kuchli bo'lib, chiplanish yoki nozik sirtlarga sabab bo'ladi; shu bilan birga, parafin uchun mo'ljallangan frezalar takroriy PMMA frezalash uchun kerakli duranglikka ega emas. Har bir material uchun alohida frezalar ishlatish samaradorlikni maksimal darajada oshiradi va narxli asboblar uzilishiga sabab bo'ladigan to'satdan paydo bo'lgan uzilishlarni minimal darajada kamaytiradi.
Frezeralar qanchalik tez-tez almashtirilishi kerak?
Frezalar aniq vaqt jadvaliga amal qilmasdan, balki ularning yaxshi ishlamay boshlagan belgilari yoki aylanishlar soni asosida almashtirilishi kerak. Aksariyat yuqori sifatli millashuv Burmlari frezalar material, kesish sharoiti va freza turi qanday bo'lishidan qat'i nazar, almashtirilishdan oldin 50 dan 200 gacha detallarni ishlab chiqarishi mumkin. Frezalarning foydalanishini kuzatuvchi vosita tizimini joriy etish ularga qanchalik ko'p foydalanilganini bashorat qilishga yordam beradi va ishlab chiqarish jadvallarini buzadigan to'satdan paydo bo'lgan frezalarning uzilishini oldini oladi.