
 EN
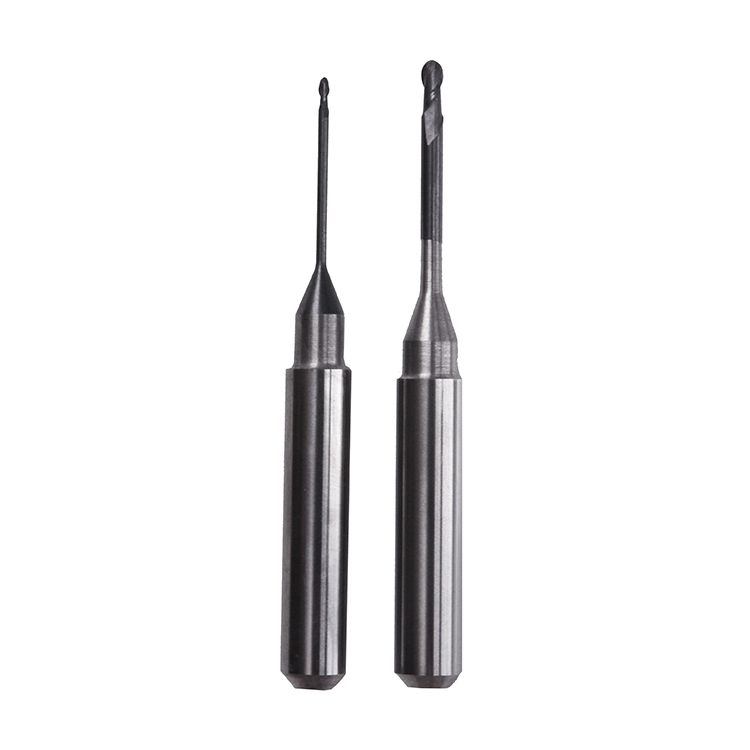
Memilih yang betul bur Pengilangan adalah penting untuk mencapai ketepatan dan kecekapan apabila bekerja dengan bahan PMMA dan lilin dalam persekitaran makmal pergigian dan CAD/CAM. Berbagai-bagai mata pemotong pengisaran direka khas dengan geometri tertentu, tepi potong, dan komposisi bahan untuk mengendalikan ciri unik setiap substrat. Memahami mata pemotong pengisaran yang paling sesuai untuk PMMA dan yang dioptimumkan untuk lilin memastikan pengeluaran yang lebih pantas, hasil permukaan yang lebih baik, serta pengurangan haus dan patah alat.

PMMA dan lilin menimbulkan cabaran pengisaran yang berbeza secara asas. PMMA ialah polimer termoplastik keras yang memerlukan pemotongan agresif, kelajuan spindel tinggi, dan mata pemotong pengisaran yang direka untuk tahan terhadap penumpukan haba dan pecah-pecah. Sebaliknya, lilin lebih lembut dan lebih mudah dikendalikan, tetapi memerlukan mata pemotong pengisaran yang mampu mengekalkan ketajaman tepi serta mengelakkan tersumbat atau melekat. Pemilihan mata pemotong pengisaran yang sesuai untuk setiap bahan secara langsung memberi kesan kepada masa kitaran, jangka hayat alat, dan kualiti restorasi akhir.
Memahami Mata Pemotong Pengisaran untuk PMMA
Geometri dan Reka Bentuk untuk Mata Pemotong PMMA
Mata pemotong pemilinan yang direka khas untuk PMMA biasanya mempunyai geometri pemotongan agresif dengan bilangan alur yang banyak dan sudut spiral yang curam. Mata pemotong ini dioptimumkan untuk memotong akrilik keras tanpa menghasilkan geseran berlebihan atau meleburkan bahan tersebut. Reka bentuk dan kedalaman alur secara langsung mempengaruhi cara bahan dikeluarkan dari zon pemotongan, mencegah pengumpulan resin yang boleh menyebabkan kerosakan pada alat. Kebanyakan mata pemotong pemilinan industri untuk PMMA menggunakan sudut rake positif bagi memaksimumkan kecekapan penyingkiran cip.
Diameter dan panjang mata pemotong pemilinan untuk aplikasi PMMA berbeza-beza bergantung kepada tahap ketelitian yang diperlukan dan keupayaan mesin pemilinan. Mata pemotong berdiameter lebih besar menghilangkan bahan lebih cepat semasa operasi kasar, manakala mata pemotong berdiameter lebih kecil menghasilkan butiran halus dan hasil permukaan yang baik. Lapisan pada mata pemotong premium mengurangkan geseran dan memperpanjang jangka hayat alat dengan meminimumkan penjanaan haba semasa putaran spindel kelajuan tinggi.
Komposisi Bahan dan Ketahanan
Bur pengisaran berprestasi tinggi untuk PMMA diperbuat daripada karbon tungsten atau aloi kobalt, yang memberikan kekerasan dan kestabilan haba yang lebih unggul berbanding keluli. Bur pengisaran karbon tungsten mengekalkan tepi pemotongnya pada suhu tinggi dan tahan terhadap serangan kimia daripada habuk dan sisa PMMA. Sebilangan bur pengisaran lanjutan mempunyai lapisan khas seperti nitrida titanium atau berlian, yang seterusnya meningkatkan rintangan haus serta mengurangkan daya pemotongan yang diperlukan semasa pengisaran.
Ketahanan bur pengisaran berkorelasi secara langsung dengan kos pengeluaran setiap unit. Walaupun bur pengisaran premium mempunyai kos awalan yang lebih tinggi, bur ini mampu menghasilkan lebih banyak komponen setiap alat sebelum perlu diganti, seterusnya mengurangkan jumlah kos bahan secara keseluruhan. Bagi pengisaran PMMA berkelantangan tinggi, pelaburan dalam bur pengisaran berkualiti dengan jangka hayat alat yang lebih panjang memberikan pulangan pelaburan yang kuat.
Bur Pengisaran Khusus untuk Pengisaran Lilin
Ciri-Ciri Bur Khusus untuk Lilin
Buru pengisaran untuk lilin memerlukan parameter reka bentuk yang berbeza secara asas berbanding buru pengisaran PMMA. Lilin jauh lebih lembut, jadi buru pengisaran boleh beroperasi pada kelajuan spindel yang lebih rendah tanpa kehilangan kecekapan pemotongan. Geometri buru pengisaran yang berkesan untuk lilin menekankan pengaliran serbuk dan mengelakkan bahan daripada termampat atau melebar di sekitar tepi pemotong. Ramai buru pengisaran khusus lilin mempunyai sudut rake yang lebih rata dan jarak yang lebih luas antara alur untuk membolehkan serbuk keluar dengan bebas.
Sifat lilin yang lebih lembut bermaksud buru pengisaran boleh diperbuat daripada bahan yang kurang mahal seperti keluli kelajuan tinggi sambil tetap mencapai prestasi yang sangat baik. Ramai makmal pergigian juga lebih gemar menggunakan buru pengisaran karbida untuk aplikasi lilin, kerana perbezaan kos adalah kecil dan jangka hayat alat tetap sangat baik. Buru pengisaran yang dioptimumkan untuk lilin menghasilkan penyelesaian permukaan yang lebih licin dan memerlukan pembersihan selepas pengisaran yang minimum, mempercepatkan aliran kerja keseluruhan.
Pencegahan Suhu dan Penyumbatan
Pengurusan haba adalah sangat penting apabila menggunakan mata pemotong untuk bahan lilin. Berbeza dengan PMMA, lilin boleh menjadi lembut atau meleleh jika suhu pemotongan melebihi had bahan, menyebabkan bahan melekat pada mata pemotong dan mengurangkan prestasi alat. Mata pemotong yang direka khas untuk lilin sering mempunyai geometri yang meningkatkan aliran penyejuk dan pembuangan haba secara cepat. Pemilihan dan penghantaran penyejuk yang sesuai lagi melindungi mata pemotong daripada tersumbat dan kerosakan terma.
Penyumbatan mata pemotong semasa pemotongan lilin mencipta gelung suap balik yang berbahaya: penumpukan bahan meningkatkan rintangan pemotongan, yang seterusnya menghasilkan lebih banyak haba, yang menyebabkan lilin menjadi lebih lembut, dan akhirnya membawa kepada kegagalan alat secara pantas. Mata pemotong premium untuk lilin mempunyai reka bentuk alur yang secara aktif membuang bahan dan mengekalkan kebersihan sepanjang kitaran pemotongan. Ciri ini sahaja sudah cukup untuk membenarkan kos premium bagi operasi lilin berkelajuan tinggi.
Kriteria Pemilihan dan Strategi Aplikasi
Menyesuaikan Mata Pemotong dengan Alur Kerja Anda
Memilih bur pengisaran yang sesuai memerlukan pemahaman tentang keupayaan peralatan pengisaran khusus anda dan isi padu pengeluaran. Mesin pengisaran CAD/CAM yang berbeza mempunyai had kelajuan spindel maksimum, kadar suapan, dan had kuasa yang mengehadkan bur pengisaran mana yang berprestasi optimum. Rujuk dokumentasi peralatan anda untuk mengenal pasti julat kelajuan spindel, dan pilih bur pengisaran yang diperakui untuk kelajuan tersebut. Bur pengisaran yang terlalu kecil atau terlalu besar berbanding kapasiti mesin anda akan memberikan prestasi rendah dan haus lebih awal.
Isi padu pengeluaran dan kerumitan komponen juga mempengaruhi strategi pemilihan bur. Pengeluaran PMMA berisi padu tinggi mendapat manfaat daripada bur pengisaran agresif yang mengutamakan kelajuan, manakala restorasi tersuai atau terperinci mungkin memerlukan ciri pemotongan yang lebih lembut untuk mengekalkan butiran halus. Bur pengisaran lilin harus menekankan kualiti permukaan jika kerja siap selepas pengisaran mahal dalam operasi anda. Nilai jumlah kos setiap komponen, bukan sekadar kos alat sahaja, apabila membuat keputusan bur pengisaran mana yang perlu disimpan.
Pengurusan Penyimpanan dan Alat
Penyimpanan bur pemilinan secara betul secara langsung mempengaruhi jangka hayat dan prestasi mereka. Bur pemilinan perlu disimpan dalam persekitaran yang bersih dan kering, terlindung daripada lembapan, habuk, dan perubahan suhu. Sistem penyimpanan yang tersusun—yang mengesan keausan alat dan kitaran penggantian—membantu mencegah kegagalan alat secara tiba-tiba semasa proses pengeluaran. Ramai makmal menggunakan perisian pengurusan alat yang menjadualkan penggantian bur pemilinan berdasarkan masa penggunaan dan bilangan benda yang diproses, bukan menunggu sehingga berlaku kegagalan.
Pemeriksaan dan penyelenggaraan bur pemilinan sebelum digunakan memastikan hasil yang konsisten serta mencegah kerosakan pada peralatan pemilinan yang mahal. Bur pemilinan yang tumpul atau rosak perlu dikeluarkan daripada perkhidmatan serta-merta—bukan dipaksakan hingga gagal—kerana ia meningkatkan daya pemotongan, menghasilkan haba berlebihan, dan berisiko patah sehingga boleh merosakkan spindle. Pelaksanaan strategi penggantian alat secara pencegahan mengurangkan masa henti dan mengekalkan ketepatan jadual pengeluaran.
Soalan Lazim
Apakah kelajuan spindel lazim untuk mata pemotong pengisaran yang digunakan pada PMMA?
Mata pemotong pengisaran PMMA biasanya beroperasi pada kelajuan spindel antara 15,000 hingga 25,000 RPM untuk operasi kasar dan sehingga 40,000 RPM untuk laluan penyelesaian. Kelajuan tepat bergantung pada diameter mata pemotong, geometri pemotongan, dan keupayaan mesin pengisaran khusus anda. Rujuk pembuat mata pemotong dan uji pada peralatan anda untuk mengenal pasti kelajuan spindel optimum bagi mata pemotong pengisaran anda demi mencapai keseimbangan terbaik antara kelajuan dan kualiti permukaan.
Bolehkah mata pemotong pengisaran yang sama digunakan untuk PMMA dan lilin?
Walaupun sesetengah bur pengisaran tujuan am mungkin berfungsi dengan memadai untuk kedua-dua bahan tersebut, bur pengisaran khusus bahan akan memberikan prestasi yang lebih baik dari segi jangka hayat alat dan kualiti pengeluaran. Bur pengisaran yang dioptimumkan untuk PMMA terlalu agresif untuk lilin dan boleh menyebabkan pecahan atau permukaan tidak rata, manakala bur pengisaran lilin tidak mempunyai ketahanan yang diperlukan untuk pengisaran PMMA berulang-ulang. Menggunakan bur pengisaran khusus bagi setiap bahan memaksimumkan kecekapan dan meminimumkan gangguan pengeluaran akibat kegagalan alat yang mahal.
Berapa kerap bur pemotong perlu diganti?
Bur pengisaran harus digantikan berdasarkan tanda-tanda haus atau bilangan kitaran, bukan mengikut jadual tetap. Kebanyakan bur Pengilangan bur berkualiti tinggi boleh menyelesaikan 50 hingga 200 keping sebelum memerlukan penggantian, bergantung kepada bahan, keadaan pemotongan, dan jenis bur. Melaksanakan sistem penjejak alat yang memantau penggunaan bur membantu meramalkan masa penggantian dan mengelakkan kegagalan alat yang tidak dijangka yang mengganggu jadual pengeluaran.