
 EN
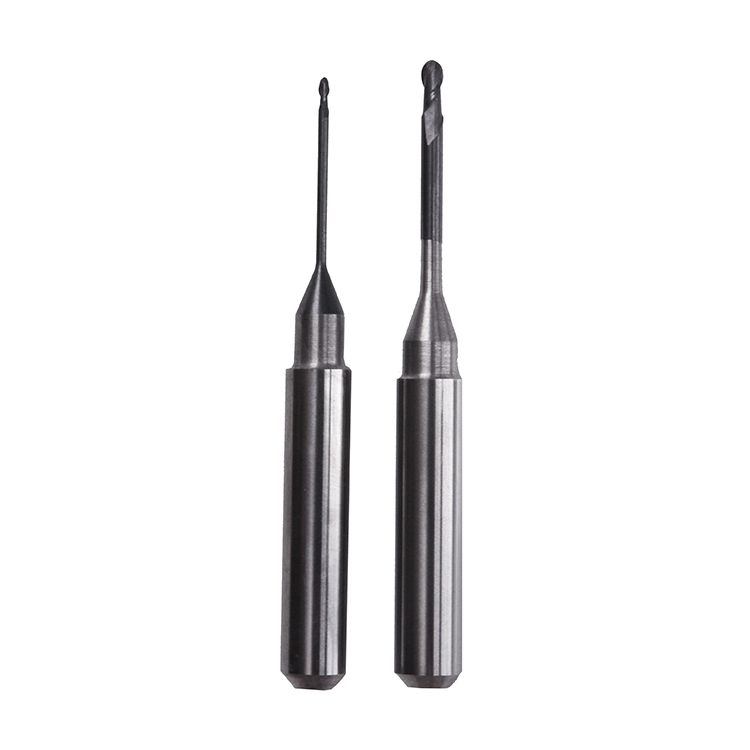
Auswahl der richtigen fräsbüchsen ist entscheidend für Präzision und Effizienz bei der Bearbeitung von PMMA- und Wachsmaterialien in zahntechnischen Laboren und CAD/CAM-Umgebungen. Verschiedene Fräser sind mit spezifischen Geometrien, Schneidenformen und Materialzusammensetzungen konstruiert, um die jeweiligen Eigenschaften der Substrate optimal zu bewältigen. Die Kenntnis darüber, welche Fräser sich besonders gut für PMMA eignen und welche speziell für Wachs optimiert sind, gewährleistet kürzere Produktionszeiten, bessere Oberflächenqualität sowie geringeren Werkzeugverschleiß und weniger Werkzeugbrüche.

PMMA und Wachs stellen grundsätzlich unterschiedliche Fräs-Herausforderungen dar. PMMA ist ein hartes thermoplastisches Polymer, das eine aggressive Zerspanung, hohe Spindeldrehzahlen sowie Fräser erfordert, die gegen Wärmeentwicklung und Ausbrüche widerstandsfähig sind. Wachs hingegen ist weicher und toleranter, verlangt aber Fräser mit scharfen Schneiden, die Verstopfungen oder Verschmierungen verhindern. Die gezielte Auswahl geeigneter Fräser für jedes Material beeinflusst unmittelbar die Zykluszeit, die Standzeit der Werkzeuge und die Qualität der fertigen Restauration.
Fräser für PMMA verstehen
Geometrie und Konstruktion von Fräsern für PMMA
Fräser für PMMA weisen typischerweise aggressive Schnittgeometrien mit mehreren Nuten und steilen Spiralwinkeln auf. Diese Fräser sind darauf optimiert, hartes Acryl zu schneiden, ohne übermäßige Reibung oder Materialschmelzung zu erzeugen. Die Nutenform und -tiefe beeinflussen direkt, wie das Material aus der Schnittzone abgeführt wird, wodurch Harzaufbau – eine häufige Ursache für Werkzeugbeschädigung – vermieden wird. Die meisten industriellen Fräser für PMMA verwenden positive Spanwinkel, um die Späneabfuhr-Effizienz zu maximieren.
Der Durchmesser und die Länge von Fräsern für PMMA-Anwendungen variieren je nach erforderlichem Detailgrad und den Fähigkeiten der Fräsmaschine. Fräser mit größerem Durchmesser entfernen bei Schruppoperationen schneller Material, während kleinere Fräser feine Details und Oberflächengüten erzeugen. Beschichtungen hochwertiger Fräser verringern die Reibung und verlängern die Standzeit, indem sie die Wärmeentwicklung bei hoher Spindeldrehzahl minimieren.
Materialzusammensetzung und Haltbarkeit
Hochleistungs-Fräser für PMMA bestehen aus Wolframcarbid oder Kobaltlegierungen, die im Vergleich zu Stahl eine überlegene Härte und thermische Stabilität bieten. Wolframcarbid-Fräser behalten ihre Schneidkante auch bei erhöhten Temperaturen bei und widerstehen der chemischen Einwirkung von PMMA-Staub und -Rückständen. Einige fortschrittliche Fräser weisen Spezialbeschichtungen wie Titannitrid oder Diamant auf, die die Verschleißfestigkeit weiter verbessern und die zum Fräsen erforderlichen Schnittkräfte reduzieren.
Die Haltbarkeit von Fräsern korreliert direkt mit den Produktionskosten pro Einheit. Obwohl hochwertige Fräser höhere Anschaffungskosten verursachen, ermöglichen sie mehr Werkstücke pro Werkzeug vor dem Austausch und senken so die gesamten Materialkosten. Bei der Serienfertigung von PMMA lohnt sich die Investition in qualitativ hochwertige Fräser mit langer Standzeit besonders stark.
Spezielle Fräser für das Wachsfraesen
Wachsspezifische Fräsermerkmale
Fräser für Wachs erfordern grundsätzlich andere Konstruktionsparameter als PMMA-Fräser. Wachs ist deutlich weicher, weshalb Fräser bei niedrigeren Spindeldrehzahlen arbeiten können, ohne an Schnittleistung einzubüßen. Die Geometrie wirksamer Wachs-Fräser legt besonderen Wert auf Spanabfuhr und verhindert, dass das Material sich um die Schneiden herum verdichtet oder verschmiert. Viele wachsspezifische Fräser weisen flachere Spanwinkel und größeren Abstand zwischen den Schneiden auf, um eine freie Spanabfuhr zu ermöglichen.
Die geringere Härte von Wachs bedeutet, dass Fräser aus kostengünstigeren Werkstoffen wie Schnellarbeitsstahl hergestellt werden können, ohne Einbußen bei der Leistung zu erleiden. Viele zahntechnische Labore bevorzugen jedoch ebenfalls Hartmetall-Fräser für Wachs-Anwendungen, da der Preisunterschied gering ist und die Standzeit ausgezeichnet bleibt. Auf Wachs optimierte Fräser erzeugen glattere Oberflächen, die nur minimalen Nachbearbeitungsaufwand erfordern und somit den gesamten Arbeitsablauf beschleunigen.
Temperatur- und Verstopfungsvermeidung
Wärmemanagement ist entscheidend beim Fräsen von Wachsmaterialien. Im Gegensatz zu PMMA kann sich Wachs verformen oder schmelzen, wenn die Schnitttemperaturen die Materialgrenzwerte überschreiten; dies führt dazu, dass sich das Material an den Fräsern festsetzt und die Werkzeugleistung beeinträchtigt wird. Für Wachs konzipierte Fräser weisen häufig eine Geometrie auf, die den Kühlmittelfluss und eine schnelle Wärmeableitung fördert. Eine geeignete Auswahl und gezielte Zufuhr des Kühlmittels schützen die Fräser zudem vor Verstopfung und thermischer Schädigung.
Eine Verstopfung von Fräsern beim Wachsfraesen erzeugt eine gefährliche Rückkopplungsschleife: Die Materialansammlung erhöht den Schnidtwiderstand, wodurch mehr Wärme entsteht; diese Wärme wiederum weicht weiteres Wachs auf und beschleunigt so den Werkzeugausschlag. Hochwertige Fräser für Wachs zeichnen sich durch Nutgeometrien aus, die aktiv Material abstoßen und während des gesamten Fräszyklus Sauberkeit gewährleisten. Allein diese Eigenschaft kann die höhere Kosten für Fräser bei hochvolumigen Wachsanwendungen rechtfertigen.
Auswahlkriterien und Anwendungsstrategie
Abstimmung der Fräser auf Ihren Arbeitsablauf
Die Auswahl der richtigen Fräskörper erfordert ein Verständnis der spezifischen Leistungsfähigkeit Ihrer Fräsanlage und Ihres Produktionsvolumens. Verschiedene CAD/CAM-Fräsmaschinen weisen maximale Spindeldrehzahlen, Vorschubgeschwindigkeiten und Leistungsgrenzen auf, die bestimmen, welche Fräskörper sich optimal eignen. Konsultieren Sie die Dokumentation Ihrer Anlage, um den zulässigen Spindeldrehzahlbereich zu ermitteln, und wählen Sie Fräskörper aus, die für diesen Bereich zugelassen sind. Zu kleine oder zu große Fräskörper im Verhältnis zur Kapazität Ihrer Maschine führen zu suboptimaler Leistung und vorzeitigem Verschleiß.
Das Produktionsvolumen und die Komplexität der Werkstücke beeinflussen ebenfalls die Strategie zur Auswahl der Fräskörper. Bei der Serienfertigung von PMMA lohnen sich leistungsstarke Fräskörper, die Geschwindigkeit priorisieren, während bei Einzelanfertigungen oder detailreichen Restaurationen sanftere Schnitteigenschaften erforderlich sein können, um feine Details zu bewahren. Bei Wachsfraesfräskörpern sollte die Oberflächenqualität im Vordergrund stehen, falls die Nachbearbeitung nach dem Fräsen in Ihrem Betrieb mit hohen Arbeitskosten verbunden ist. Bewerten Sie beim Entscheidungsprozess über die zu lagernden Fräskörper stets die Gesamtkosten pro Werkstück – nicht nur die reinen Werkzeugkosten.
Lagerung und Werkzeugverwaltung
Eine sachgemäße Lagerung von Fräsköpfen wirkt sich unmittelbar auf deren Lebensdauer und Leistung aus. Fräsköpfe sollten in sauberen, trockenen Umgebungen gelagert werden, die vor Feuchtigkeit, Staub und Temperaturschwankungen schützen. Übersichtliche Lagereinrichtungen, die den Verschleiß und die Austauschzyklen der Werkzeuge verfolgen, tragen dazu bei, unerwartete Werkzeugausfälle während der Fertigung zu vermeiden. Viele Labore setzen Software zur Werkzeugverwaltung ein, die den Austausch von Fräsköpfen anhand der Einsatzdauer und der Stückzahl – und nicht erst nach Ausfall – plant.
Die Inspektion und Wartung von Fräsköpfen vor dem Einsatz gewährleistet konsistente Ergebnisse und verhindert Schäden an teuren Fräsanlagen. Abgestumpfte oder beschädigte Fräsköpfe sind unverzüglich außer Betrieb zu nehmen, statt sie bis zum Versagen einzusetzen; denn sie erhöhen die Schnittkräfte, erzeugen übermäßige Wärme und bergen das Risiko eines Bruchs, der Spindeln beschädigen kann. Durch die Einführung präventiver Werkzeugaustauschstrategien verringern sich Stillstandszeiten und die Zuverlässigkeit des Produktionsplans bleibt erhalten.
FAQ
Was ist die typische Spindeldrehzahl für Fräser zum Bearbeiten von PMMA?
PMMA-Fräser arbeiten typischerweise mit Spindeldrehzahlen zwischen 15.000 und 25.000 U/min bei Vorschubfräsungen und bis zu 40.000 U/min bei Feinbearbeitungsgängen. Die genaue Drehzahl hängt vom Fräserdurchmesser, der Schnittgeometrie und den spezifischen Leistungsmerkmalen Ihrer Fräsmaschine ab. Eine Rücksprache mit den Herstellern der Fräser sowie praktische Tests an Ihrer Maschine helfen dabei, die optimale Spindeldrehzahl für Ihre PMMA-Fräser zu ermitteln, um ein bestmögliches Verhältnis aus Bearbeitungsgeschwindigkeit und Oberflächenqualität zu erreichen.
Können dieselben Fräser sowohl für PMMA als auch für Wachs eingesetzt werden?
Während einige Universal-Fräser für beide Materialien ausreichend funktionieren können, überzeugen material-spezifische Fräser hinsichtlich Werkzeuglebensdauer und Fertigungsqualität. Für PMMA optimierte Fräser sind für Wachs zu aggressiv und können zu Absplitterungen oder ungleichmäßigen Oberflächen führen, während Wachs-Fräser nicht die erforderliche Haltbarkeit für wiederholtes Fräsen von PMMA aufweisen. Der Einsatz dedizierter Fräser für jedes Material maximiert die Effizienz und minimiert kostspielige Unterbrechungen durch unerwarteten Werkzeugaussfall.
Wie oft sollten Fräsbürsten ausgetauscht werden?
Fräser sollten anhand von Verschleißindikatoren oder der Anzahl absolvierten Fräszyklen und nicht nach einem festen Zeitplan ausgetauscht werden. Die meisten hochwertigen fräsbüchsen können je nach Material, Schnittbedingungen und Fräsertyp 50 bis 200 Teile bearbeiten, bevor ein Austausch erforderlich ist. Die Implementierung eines Werkzeug-Tracking-Systems, das die Fräsernutzung überwacht, unterstützt die Vorhersage des optimalen Austauskzeitpunkts und verhindert unerwartete Werkzeugausfälle, die Produktionsabläufe stören.