
 EN
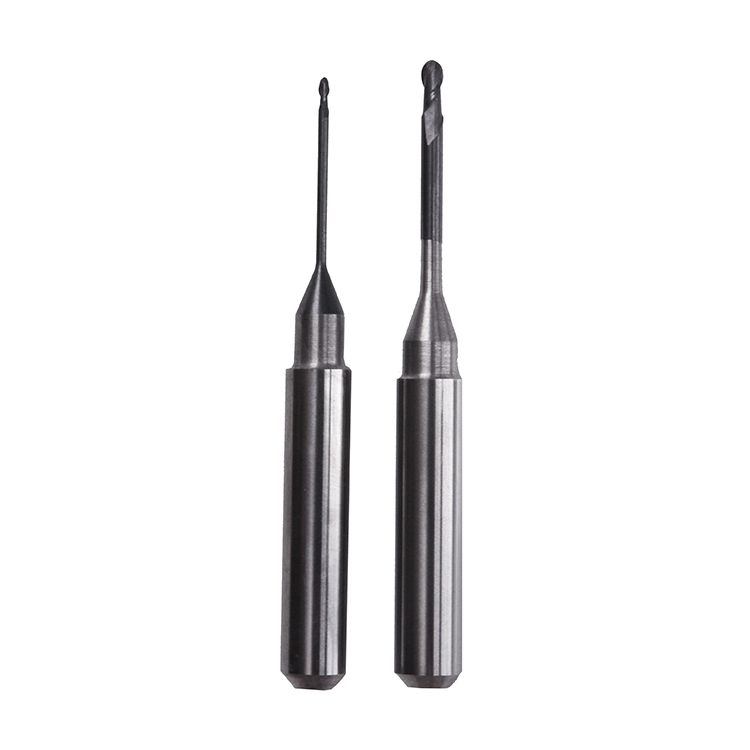
Chọn đúng bit phay rất quan trọng để đạt được độ chính xác và hiệu quả khi gia công vật liệu PMMA và sáp trong phòng thí nghiệm nha khoa cũng như môi trường CAD/CAM. Các mũi phay khác nhau được thiết kế với hình học, lưỡi cắt và thành phần vật liệu cụ thể nhằm xử lý đặc tính riêng biệt của từng loại vật liệu nền. Việc hiểu rõ loại mũi phay nào hoạt động tốt nhất cho PMMA và loại nào được tối ưu hóa cho sáp sẽ giúp tăng tốc độ sản xuất, cải thiện độ bóng bề mặt và giảm mài mòn cũng như gãy vỡ dụng cụ.

PMMA và sáp đặt ra những thách thức gia công cơ bản khác nhau. PMMA là một polymer nhiệt dẻo cứng, đòi hỏi khả năng cắt mạnh, tốc độ trục chính cao và các mũi phay được thiết kế để chống tích nhiệt và bong mẻ. Ngược lại, sáp mềm hơn và dễ gia công hơn, nhưng lại yêu cầu các mũi phay phải duy trì độ sắc cạnh và ngăn chặn tình trạng tắc nghẽn hoặc dính bám. Việc lựa chọn đúng loại mũi phay cho từng vật liệu ảnh hưởng trực tiếp đến thời gian chu kỳ, tuổi thọ dụng cụ và chất lượng của phục hình hoàn tất.
Hiểu về các mũi phay dành cho PMMA
Hình học và Thiết kế cho Mũi Phay PMMA
Các mũi phay được thiết kế dành riêng cho PMMA thường có hình học cắt mạnh mẽ với nhiều rãnh xoắn và góc xoắn dốc. Những mũi phay này được tối ưu hóa nhằm cắt xuyên qua nhựa acrylic cứng mà không sinh ra ma sát quá mức hay làm nóng chảy vật liệu. Thiết kế và độ sâu của các rãnh xoắn ảnh hưởng trực tiếp đến cách thức phoi vật liệu được đẩy ra khỏi vùng cắt, từ đó ngăn ngừa hiện tượng tích tụ nhựa gây hư hại dụng cụ. Phần lớn các mũi phay công nghiệp dùng cho PMMA sử dụng góc nâng dương nhằm tối đa hóa hiệu quả tháo phoi.
Đường kính và chiều dài của các mũi phay dùng cho ứng dụng PMMA thay đổi tùy theo mức độ chi tiết yêu cầu và khả năng của máy phay. Các mũi phay có đường kính lớn hơn giúp loại bỏ phôi nhanh hơn trong các bước gia công thô, trong khi các mũi phay nhỏ hơn tạo ra các chi tiết tinh xảo và bề mặt hoàn thiện tốt hơn. Lớp phủ trên các mũi phay cao cấp giúp giảm ma sát và kéo dài tuổi thọ dụng cụ bằng cách hạn chế sinh nhiệt trong quá trình quay tốc độ cao của trục chính.
Thành phần Vật liệu và Độ bền
Các mũi phay hiệu suất cao dành cho PMMA được sản xuất từ cacbua vonfram hoặc hợp kim coban, mang lại độ cứng và độ ổn định nhiệt vượt trội so với thép. Các mũi phay cacbua vonfram duy trì độ sắc bén của lưỡi cắt ở nhiệt độ cao và chống lại sự tấn công hóa học từ bụi và cặn dư của PMMA. Một số mũi phay tiên tiến còn được phủ các lớp đặc biệt như nitrua titan hoặc kim cương, giúp tăng cường khả năng chống mài mòn và giảm lực cắt cần thiết trong quá trình phay.
Độ bền của các mũi phay có mối tương quan trực tiếp với chi phí sản xuất trên mỗi đơn vị. Mặc dù các mũi phay cao cấp có chi phí ban đầu cao hơn, nhưng mỗi mũi có thể gia công được nhiều chi tiết hơn trước khi cần thay thế, từ đó làm giảm tổng chi phí vật liệu. Đối với việc phay PMMA với khối lượng lớn, việc đầu tư vào các mũi phay chất lượng cao có tuổi thọ kéo dài sẽ mang lại tỷ suất hoàn vốn (ROI) ấn tượng.
Các mũi phay chuyên dụng dành cho phay sáp
Đặc điểm riêng của mũi phay dành riêng cho sáp
Các mũi khoan phay dùng cho sáp đòi hỏi các thông số thiết kế cơ bản khác biệt so với các mũi khoan phay dùng cho PMMA. Sáp mềm hơn đáng kể, do đó các mũi khoan phay có thể vận hành ở tốc độ trục quay thấp hơn mà vẫn không làm giảm hiệu quả cắt. Hình học của các mũi khoan phay hiệu quả dành riêng cho sáp chú trọng vào việc thoát phoi và ngăn chặn hiện tượng vật liệu bị nén chặt hoặc nhòe xung quanh các lưỡi cắt. Nhiều mũi khoan phay chuyên dụng cho sáp có góc nâng nhỏ hơn và khoảng cách giữa các rãnh lớn hơn nhằm tạo điều kiện cho phoi thoát ra một cách tự do.
Tính chất mềm hơn của sáp cho phép sản xuất các mũi khoan phay từ những vật liệu ít tốn kém hơn như thép gió (high-speed steel), đồng thời vẫn đạt được hiệu suất xuất sắc. Nhiều phòng thí nghiệm nha khoa cũng ưa chuộng các mũi khoan phay bằng carbide cho ứng dụng sáp vì chênh lệch chi phí là khiêm tốn và tuổi thọ công cụ vẫn rất cao. Các mũi khoan phay được tối ưu hóa cho sáp tạo ra bề mặt hoàn thiện mượt mà hơn, yêu cầu ít công đoạn làm sạch sau phay, từ đó đẩy nhanh quy trình tổng thể.
Ngăn ngừa tăng nhiệt và tắc nghẽn
Việc quản lý nhiệt là yếu tố then chốt khi sử dụng mũi phay để gia công vật liệu sáp. Khác với PMMA, sáp có thể trở nên mềm hoặc chảy nếu nhiệt độ cắt vượt quá ngưỡng chịu đựng của vật liệu, khiến vật liệu bám dính vào mũi phay và làm suy giảm hiệu suất công cụ. Các mũi phay chuyên dụng cho sáp thường được thiết kế hình học nhằm thúc đẩy dòng làm mát và tản nhiệt nhanh chóng.
Hiện tượng tắc nghẽn mũi phay trong quá trình phay sáp tạo thành vòng phản hồi nguy hiểm: lượng vật liệu tích tụ tăng lực cản cắt, từ đó sinh ra nhiều nhiệt hơn, làm sáp mềm ra thêm, dẫn đến hư hỏng công cụ diễn ra rất nhanh. Các mũi phay cao cấp dành riêng cho sáp sở hữu thiết kế rãnh xoắn có khả năng chủ động đẩy vật liệu ra ngoài và duy trì độ sạch trong suốt chu kỳ phay. Chỉ riêng đặc điểm này đã đủ để biện minh cho chi phí cao hơn đối với các hoạt động phay sáp quy mô lớn.
Tiêu chí lựa chọn và chiến lược ứng dụng
Lựa chọn mũi phay phù hợp với quy trình làm việc của bạn
Việc lựa chọn mũi phay phù hợp đòi hỏi phải hiểu rõ khả năng của thiết bị phay cụ thể và khối lượng sản xuất. Các máy phay CAD/CAM khác nhau có giới hạn về tốc độ trục chính tối đa, tốc độ tiến dao và công suất, từ đó ảnh hưởng đến hiệu suất tối ưu của các mũi phay. Hãy tham khảo tài liệu kỹ thuật của thiết bị để xác định dải tốc độ trục chính, sau đó chọn các mũi phay được đánh giá phù hợp với dải tốc độ đó. Việc sử dụng mũi phay có kích thước quá nhỏ hoặc quá lớn so với khả năng của máy sẽ dẫn đến hiệu suất thấp và mòn sớm.
Khối lượng sản xuất và độ phức tạp của chi tiết cũng ảnh hưởng đến chiến lược lựa chọn mũi phay. Sản xuất PMMA với khối lượng lớn sẽ đạt hiệu quả cao hơn khi dùng các mũi phay mạnh nhằm ưu tiên tốc độ, trong khi các phục hình theo yêu cầu hoặc chi tiết tinh xảo hơn lại cần đặc tính cắt nhẹ hơn để bảo toàn các chi tiết tinh vi. Đối với mũi phay sáp, cần ưu tiên chất lượng bề mặt nếu chi phí gia công hoàn thiện sau phay cao trong quy trình vận hành của bạn. Khi quyết định loại mũi phay nên dự trữ, hãy đánh giá tổng chi phí trên mỗi chi tiết thay vì chỉ xem xét riêng chi phí công cụ.
Quản lý lưu trữ và dụng cụ
Việc lưu trữ đúng cách các đầu phay ảnh hưởng trực tiếp đến tuổi thọ và hiệu suất của chúng. Các đầu phay cần được bảo quản trong môi trường sạch, khô ráo, được bảo vệ khỏi độ ẩm, bụi bẩn và sự biến động nhiệt độ. Các hệ thống lưu trữ có tổ chức giúp theo dõi mức độ mài mòn và chu kỳ thay thế dụng cụ, từ đó ngăn ngừa tình trạng dụng cụ hỏng bất ngờ trong quá trình sản xuất. Nhiều phòng thí nghiệm áp dụng phần mềm quản lý dụng cụ để lên lịch thay thế đầu phay dựa trên thời gian sử dụng và số lượng chi tiết đã gia công, thay vì chờ đến khi dụng cụ bị hỏng.
Kiểm tra và bảo dưỡng đầu phay trước khi sử dụng đảm bảo kết quả ổn định và ngăn ngừa hư hại cho thiết bị phay đắt tiền. Các đầu phay cùn hoặc bị hư hỏng cần được loại bỏ ngay lập tức thay vì tiếp tục sử dụng cho đến khi hỏng hoàn toàn, bởi vì điều này làm tăng lực cắt, sinh nhiệt quá mức và làm tăng nguy cơ gãy vỡ — có thể gây hư hại trục chính. Việc triển khai chiến lược thay thế dụng cụ phòng ngừa giúp giảm thời gian ngừng hoạt động và duy trì độ tin cậy của tiến độ sản xuất.
Câu hỏi thường gặp
Tốc độ trục chính điển hình cho các đầu phay dùng trên PMMA là bao nhiêu?
Các đầu phay PMMA thường hoạt động ở tốc độ trục chính từ 15.000 đến 25.000 vòng/phút đối với các bước gia công thô và lên tới 40.000 vòng/phút đối với các bước gia công tinh. Tốc độ chính xác phụ thuộc vào đường kính đầu phay, hình học cắt và khả năng cụ thể của máy phay bạn đang sử dụng. Việc tham khảo nhà sản xuất đầu phay và thử nghiệm trên thiết bị của bạn sẽ giúp xác định tốc độ trục chính tối ưu cho các đầu phay của bạn nhằm đạt được sự cân bằng tốt nhất giữa tốc độ và chất lượng bề mặt.
Có thể sử dụng cùng một đầu phay cho cả PMMA và sáp không?
Mặc dù một số mũi phay đa dụng có thể hoạt động đủ tốt trên cả hai loại vật liệu, nhưng các mũi phay chuyên dụng cho từng loại vật liệu sẽ mang lại hiệu suất vượt trội về tuổi thọ công cụ và chất lượng sản xuất. Các mũi phay tối ưu hóa cho PMMA quá mạnh đối với sáp và có thể gây mẻ hoặc bề mặt không đều, trong khi các mũi phay dành riêng cho sáp lại thiếu độ bền cần thiết để phay lặp đi lặp lại vật liệu PMMA. Việc sử dụng riêng biệt các mũi phay cho từng loại vật liệu giúp tối đa hóa hiệu quả và giảm thiểu gián đoạn sản xuất do hỏng công cụ tốn kém.
Nên thay đầu phay bao nhiêu lần một thời gian?
Các mũi phay nên được thay thế dựa trên các dấu hiệu mài mòn hoặc số chu kỳ đã thực hiện thay vì theo lịch trình cố định. Phần lớn các bit phay mũi phay chất lượng cao có thể gia công từ 50 đến 200 chi tiết trước khi cần thay thế, tùy thuộc vào loại vật liệu, điều kiện cắt và loại mũi phay. Việc triển khai hệ thống theo dõi công cụ nhằm giám sát mức độ sử dụng mũi phay sẽ giúp dự báo thời điểm thay thế và ngăn ngừa tình trạng hỏng công cụ bất ngờ làm gián đoạn tiến độ sản xuất.