
 EN
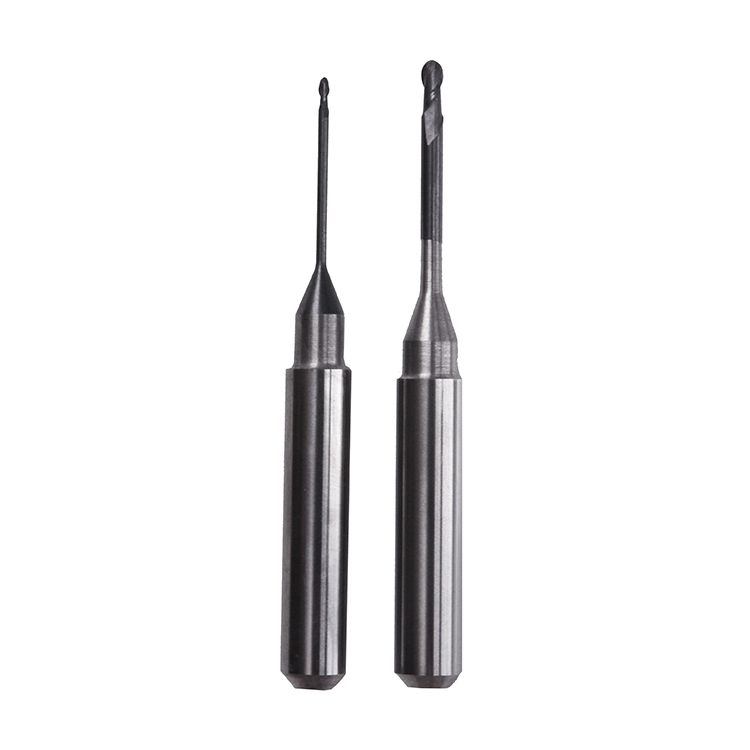
選択する ミリングバース pMMAおよびワックスといった材料を歯科技工所やCAD/CAM環境で加工する際、精度と効率を実現するうえで極めて重要です。各基材の特性に応じて、異なるミリングバーやその形状、切削刃の構造、材質が設計されています。PMMAに最適なミリングバーと、ワックスに最適なミリングバーを正しく理解・選択することで、生産スピードの向上、表面仕上げ品質の改善、工具の摩耗や破損の低減が可能になります。

PMMAとワックスは、根本的に異なるミリング課題を呈します。PMMAは硬質な熱可塑性ポリマーであり、積極的な切削、高回転数での加工、そして熱の蓄積や欠けに対する耐性を備えたバーコンビネーションが求められます。一方、ワックスは柔らかく加工しやすい反面、刃先の鋭さを維持し、詰まり(ガミング)を防ぐための特別な設計がバーコンビネーションに必要です。それぞれの材料に合ったミリングバーを選定することは、加工サイクル時間、工具寿命、最終的な修復物の品質に直結します。
PMMA加工用ミリングバーの基礎知識
PMMA用ミリングバーズの形状および設計
PMMA用に設計されたミリングバーズは、通常、多刃構造と急なスパイラル角を備えた積極的な切削形状が特徴です。これらのミリングバーズは、硬質アクリルを切削する際に過度な摩擦や材料の溶融を生じさせないよう最適化されています。溝(フルート)の形状および深さは、切削部から切屑を排出する効率に直接影響し、樹脂の付着による工具損傷を防ぎます。産業用のPMMA向けミリングバーズの多くは、切屑排出効率を最大化するために正のリーケン角を採用しています。
PMMA加工用ミリングバーズの直径および全長は、要求される精細度および使用するミリング機械の性能に応じて異なります。大径のミリングバーズは荒削り工程で切削量を迅速に処理できますが、小径のミリングバーズは微細な形状や高品質な表面仕上げを実現します。高品質なミリングバーズには、高速回転時の発熱を抑え、摩擦を低減して工具寿命を延ばすための特殊コーティングが施されています。
材料構成と耐久性
PMMA用の高性能ミリングバーズは、鋼に比べて優れた硬度および耐熱性を有するタングステンカーバイドまたはコバルト合金から製造されています。タングステンカーバイド製ミリングバーズは高温下でも切削刃を保持し、PMMAの粉塵や残留物による化学的腐食にも耐えます。また、一部の高性能ミリングバーズにはチタンナイトライドやダイヤモンドなどの特殊コーティングが施されており、摩耗抵抗性の向上と切削時の負荷低減を実現しています。
ミリングバーズの耐久性は、単位あたりの生産コストと直接相関します。高品質なミリングバーズは初期導入コストがやや高くなりますが、工具交換までの加工可能個数が多く、結果として材料単価を削減できます。大量のPMMAを加工する場合、長寿命を備えた高品質なミリングバーズへの投資は、高い投資対効果を発揮します。
ワックス専用ミリングバーズ
ワックス加工向けバーズの特徴
ワックス用ミリングバーは、PMMA用ミリングバーとは根本的に異なる設計パラメーターを必要とします。ワックスははるかに柔らかい素材であるため、切削効率を損なうことなく、より低い主軸回転数で加工できます。ワックス加工に有効なミリングバーの形状は、切屑の排出性を重視し、切削刃周辺での材料の圧縮や塗れ(スメア)を防ぐことを目的としています。多くのワックス専用ミリングバーでは、リード角を小さく設定し、溝(フルート)間隔を広く取ることで、切屑が自由に排出されるよう工夫されています。
ワックスの柔らかさゆえに、高価な素材を用いなくても、高速度鋼(HSS)などの比較的安価な材料で製造されたミリングバーでも十分な性能を発揮できます。ただし、多くの歯科技工所では、コスト差がわずかでありながら工具寿命も優れていることから、ワックス加工にも超硬合金(カーバイド)製ミリングバーを好んで使用しています。ワックス最適化型ミリングバーは、より滑らかな表面粗さを実現し、後工程での仕上げ作業が最小限で済むため、全体のワークフローを加速させます。
温度上昇および詰まり防止
ワックス材のフライス加工では、熱管理が極めて重要です。PMMAと異なり、ワックスは切削温度が材料の耐熱限界を超えると軟化または溶融し、フライス刃に付着して工具性能を低下させます。ワックス専用に設計されたフライス刃は、冷却液の流れを促進し、熱を迅速に放散させる形状を備えています。適切な冷却液の選定と供給方法を採用することで、フライス刃の詰まりや熱的損傷をさらに防ぐことができます。
ワックス加工中のフライス刃の詰まりは、危険な悪循環を引き起こします。つまり、切屑の堆積により切削抵抗が増し、それによって発熱量が増大し、さらにワックスが軟化して詰まりが加速し、結果として工具が急速に劣化・破損するという状態です。高品質なワックス用フライス刃は、切屑を積極的に排出し、加工全工程を通じて刃先を清潔に保つ溝形状(フルート形状)を特徴としています。この特性だけでも、大量生産を前提としたワックス加工現場において、そのプレミアム価格を正当化する十分な価値があります。
選定基準と活用戦略
ご使用のワークフローに合ったフライス刃の選定
適切なミリングバーズを選定するには、使用するミリング装置の性能と生産量を正確に把握することが不可欠です。CAD/CAMミリング機械は、それぞれ最大スピンドル回転数、送り速度、出力に制限があり、それらが最適に機能するミリングバーズの選択を制約します。装置の取扱説明書を確認し、対応可能なスピンドル回転数範囲を特定したうえで、その範囲に対応する耐性仕様のミリングバーズを選んでください。装置の能力に対して小さすぎたり大きすぎたりするミリングバーズは、十分な性能を発揮できず、早期摩耗を招きます。
生産量や部品の複雑さも、バーズ選定戦略に影響を与えます。大量生産されるPMMA製品では、加工速度を重視した攻撃的なミリングバーズが有効ですが、カスタム製品や精細なレストレーションでは、微細なディテールを損なわないよう、比較的穏やかな切削特性を持つバーズが必要になる場合があります。ワックス用ミリングバーズについては、後工程の仕上げ作業にかかる人件費が高額な場合は、特に表面品質を重視した選定が望まれます。ミリングバーズの在庫選定にあたっては、工具単体の価格ではなく、1個あたりの総コスト(加工コストを含む)を基準に判断してください。
保管および工具管理
ミリングバーズの適切な保管は、その寿命と性能に直接影響します。ミリングバーズは、湿気、ほこり、温度変化から保護された清潔で乾燥した環境に保管する必要があります。工具の摩耗状況や交換サイクルを把握できる整理された保管システムを導入することで、生産中の予期せぬ工具破損を防ぐことができます。多くのラボでは、使用時間や加工個数に基づいてミリングバーズの交換を自動的にスケジュールする工具管理ソフトウェアを活用しています(故障を待ってからの交換ではなく).
使用前のミリングバーズの点検および保守は、安定した加工品質の確保と高価なミリング装置への損傷防止に不可欠です。切れ味が落ちた、あるいは損傷したミリングバーズは、故障するまで使い続けるのではなく、直ちに使用を中止すべきです。なぜなら、このような工具は切削抵抗を増大させ、過熱を招き、さらにシャンクやスピンドルへの損傷を引き起こす破損リスクを高めるからです。予防的な工具交換戦略を実施することで、ダウンタイムを削減し、生産計画の信頼性を維持できます。
よくある質問
PMMAのフライス加工に使用されるバーリングカッターの一般的な主軸回転数はどれくらいですか?
PMMA用のフライス加工バーリングカッターは、荒加工では通常15,000~25,000rpm、仕上げ加工では最大40,000rpmで使用されます。具体的な回転数は、バーリングカッターの直径、切削形状、およびご使用のフライス盤の性能によって異なります。バーリングカッターのメーカーに相談し、実際の機器で試験加工を行うことで、加工速度と表面品質のバランスが最も良くなる最適な主軸回転数を特定できます。
同じフライス加工バーリングカッターをPMMAとワックスの両方の加工に使用できますか?
汎用のミリングバーよりも、素材に特化したミリングバーを使用することで、工具寿命と加工品質の両面で優れた結果が得られます。PMMA専用に最適化されたミリングバーはワックスには攻撃的すぎ、欠けや表面のムラを引き起こす可能性があります。一方、ワックス用のミリングバーは、PMMAを繰り返し加工するのに必要な耐久性に乏しいため、適していません。各素材ごとに専用のミリングバーを用いることで、加工効率が最大化され、高コストな工具破損による生産中断を最小限に抑えられます。
ミリングバーの交換頻度はどのくらいが適切ですか?
ミリングバーの交換は、摩耗の兆候や加工回数に基づいて行うべきであり、固定されたスケジュールに従って行うべきではありません。高品質な ミリングバース ミリングバーの多くは、素材や切削条件、バータイプによって異なりますが、50~200個の加工を完了した後に交換が必要になります。バーアップ使用状況を追跡・管理するツール管理システムを導入すれば、交換時期を予測しやすくなり、生産計画を妨げる予期せぬ工具破損を未然に防ぐことができます。