
 EN
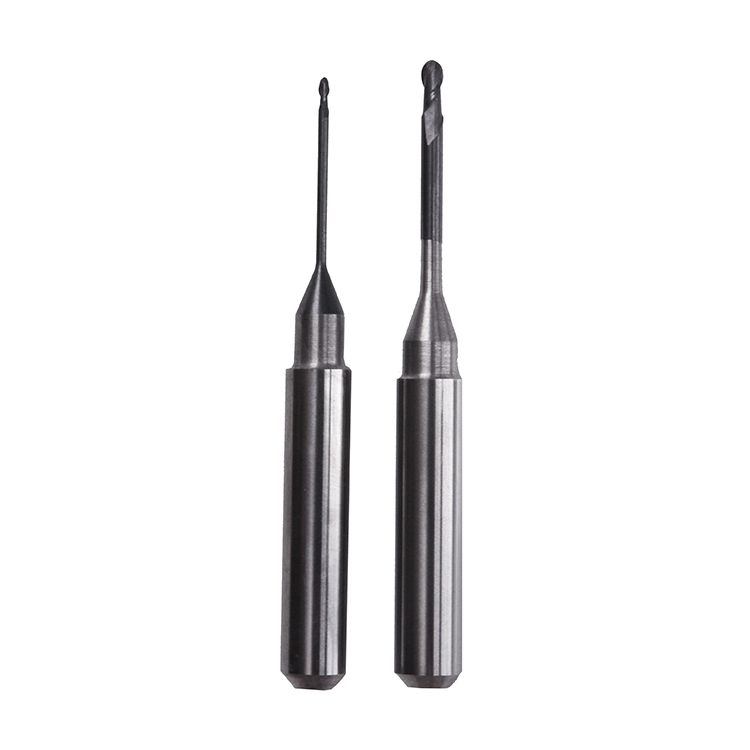
Oikean valinta jyrsintäpyörät on ratkaisevan tärkeää saavuttaakseen tarkkuutta ja tehokkuutta työskenneltäessä PMMA- ja vahamateriaaleilla hammashuollon laboratoriossa ja CAD/CAM-ympäristöissä. Eri kiertävät porat on suunniteltu erityisillä geometrioilla, leikkausreunoilla ja materiaalikoostumuksilla käsittelemään kunkin pohjamateriaalin ainutlaatuisia ominaisuuksia. Tiedon siitä, mitkä kiertävät porat toimivat parhaiten PMMA:lle ja mitkä ovat optimoitu vahaan, varmistaa nopeamman tuotannon, paremman pinnanlaadun sekä vähemmän työkalujen kulumista ja rikkoutumista.

PMMA ja vaha aiheuttavat perustavanlaatuisesti erilaisia kiertävien porien haasteita. PMMA on kova termoplastinen polymeeri, joka vaatii voimakkaita leikkaustoimintoja, korkeita pyörintänopeuksia ja poroja, jotka kestävät lämmön kertymistä ja sirontaa. Vaha taas on pehmeämpää ja helpommin työstettävää, mutta se vaatii kiertäviä poroja, jotka säilyttävät terävät leikkausreunat ja estävät tukkoitumisen tai liimaantumisen. Oikeiden kiertävien porien valinta kullekin materiaalille vaikuttaa suoraan käsittelyaikaan, työkalun käyttöikään ja valmiin korjauksen laatuun.
Kiertävien porien ymmärtäminen PMMA:lle
PMMA:n porauskärkien geometria ja suunnittelu
PMMA:ta varten suunnitellut porauskärjet ovat yleensä varustettu aggressiivisilla leikkausgeometrioilla, useilla kierroksilla ja jyrkillä kierre kulmilla. Nämä porauskärjet on optimoitu leikkaamaan kovaa akryyliä aiheuttamatta liiallista kitkaa tai materiaalin sulamista. Kierrosten rakenne ja syvyys vaikuttavat suoraan siihen, miten materiaali poistetaan leikkausalueelta, estäen resiinin kertymisen, joka johtaa työkalun vaurioitumiseen. Useimmat teollisuuden PMMA-porauskärjet käyttävät positiivisia teräkulmia, jotta lastunpoiston tehokkuus maksimoituisi.
PMMA-sovelluksiin tarkoitettujen porauskärkien halkaisija ja pituus vaihtelevat vaaditun tarkkuuden ja porakoneen ominaisuuksien mukaan. Suurempihalkaisijaiset porauskärjet poistavat materiaalia nopeammin karkeassa muokkauksessa, kun taas pienempihalkaisijaiset porauskärjet mahdollistavat tarkat yksityiskohdat ja pinnanlaadun. Korkealaatuisten porauskärkien pinnoitteet vähentävät kitkaa ja pidentävät työkalun käyttöikää vähentämällä lämmön muodostumista korkealla pyörimisnopeudella.
Materiaalin koostumus ja kestävyys
Korkean suorituskyvyn porakärjet PMMA-materiaaliin valmistetaan volframikarbidista tai kobolttiseoksista, jotka tarjoavat paremman kovuuden ja lämpövakauden verrattuna teräkseen. Volframikarbidiporakärjet säilyttävät leikkuureunan korkeissa lämpötiloissa ja kestävät kemiallista vaikutusta PMMA-pölyn ja jäännösten aiheuttamasta rasituksesta. Jotkin edistyneet porakärjet sisältävät erikoispinnoitteita, kuten titaaninitridiä tai timantteja, jotka parantavat kulunkestävyyttä ja vähentävät leikkuuvoimia, joita tarvitaan poraamisen aikana.
Porakärkien kestävyys liittyy suoraan tuotantokustannukseen yksikköä kohden. Vaikka premium-luokan porakärjet ovat alun perin kalliimpia, ne tuottavat enemmän kappaleita kunkin työkalun käytön aikana ennen vaihtoa, mikä vähentää kokonaismateriaalikustannuksia. Suuritehoisessa PMMA-poraamisessa laadukkaiden, pitkäikäisten porakärkien hankinta tuottaa vahvan tuoton sijoitetulle pääomalle.
Erityisporakärjet vahaporaamiseen
Vahaan tarkoitettujen porakärkien ominaisuudet
Vahalle tarkoitetut porakärjet vaativat perustavanlaatuisia erilaisia suunnitteluparametrejä kuin PMMA-vahalle tarkoitetut porakärjet. Vaha on huomattavasti pehmeämpää, joten vahalle tarkoitetut porakärjet voivat toimia alhaisemmillä pyörintänopeuksilla menettämättä leikkuutehokkuuttaan. Tehokkaiden vahalle tarkoitettujen porakärkien geometria korostaa lastunpoistoa ja estää materiaalin tiukkenemista tai sotkemista leikkuureunojen ympärille. Monet vahalle tarkoitetut porakärjet ovat varustettu tasaisemmalla kallistuskulmalla ja laajemmin sijaitsevilla terillä, jotta lastut voivat poistua vapaasti.
Vahan pehmeä luonne tarkoittaa, että vahalle tarkoitetut porakärjet voidaan valmistaa edullisemmistä materiaaleista, kuten nopealeikkaavasta teräksestä, ilman, että suorituskyky kärsii. Monet hammaslaboratoriot suosivat kuitenkin myös karbidiporakärkiä vahakäyttöihin, koska kustannusero on pieni ja työkalun käyttöikä pysyy erinomaisena. Vahalle optimoidut porakärjet tuottavat sileämpiä pinnanlopputuloksia, jotka vaativat vähän jälkikäsittelyä, mikä nopeuttaa kokonaistyönkulkuja.
Lämmön ja tukkeutumisen ehkäisy
Lämmönhallinta on ratkaisevan tärkeää, kun käytetään porakärkiä vahamateriaaleihin. Toisin kuin PMMA:ssa, vaha voi pehmetä tai sulaa, jos leikkuulämpötila ylittää materiaalin kynnystasot, mikä saa materiaalin tarttumaan porakärkiin ja heikentää työkalun suorituskykyä. Vahalle suunnitellut porakärjet sisältävät usein geometrian, joka edistää jäähdytteen virtausta ja nopeaa lämmön hajaantumista. Oikean jäähdytteen valinta ja toimitus suojaavat lisäksi porakärkiä tukkoilulta ja lämpövaurioilta.
Porakärkien tukkoilu vahan porauksen aikana aiheuttaa vaarallisen takaisinkytkentäsilmukan: materiaalin kertyminen lisää leikkuuvastusta, mikä puolestaan tuottaa enemmän lämpöä, joka pehmentää lisää vahaa ja johtaa nopeaan työkalun vikaantumiseen. Korkealaatuiset vahalle tarkoitetut porakärjet sisältävät urasuunnittelun, joka aktiivisesti poistaa materiaalia ja pitää porakärjet puhtaina koko porausprosessin ajan. Tämä ominaisuus yksinään voi perustella korkeamman hinnan suurituottoisissa vahaprosesseissa.
Valintakriteerit ja soveltamisstrategia
Sovita porakärjet työnkulkuusi
Oikeiden porakärkien valinta edellyttää ymmärrystä käytettävän porakoneen ominaisuuksista ja tuotantomäärästä. Eri CAD/CAM-porakoneet ovat eri maksiminopeuksia, syöttönopeuksia ja tehomaksimeja, jotka rajoittavat sitä, mitkä porakärjet toimivat optimaalisesti. Tarkista laitteen käyttöohjeesta porakoneen pyörintänopeusalue ja valitse porakärjet, joiden suositeltu pyörintänopeusalue kattaa kyseisen alueen. Liian pienet tai liian suuret porakärjet koneen kapasiteettiin nähden toimivat huonosti ja kuluvat ennenaikaisesti.
Tuotantomäärä ja osien monimutkaisuus vaikuttavat myös porakärkien valintastrategiaan. Suurten PMMA-määrien tuotannossa hyötyy aggressiivisista porakärjistä, jotka keskittyvät nopeuteen, kun taas räätälöidyt tai yksityiskohtaiset korjaukset saattavat vaatia pehmeämpiä leikkuuominaisuuksia yksityiskohtien säilyttämiseksi. Vahaporauskärjien tulisi korostaa pinnan laatua, jos porauksen jälkeinen viimeistely vaatii paljon työtä toiminnassasi. Arvioi kokonaishinta kappaleelta eikä pelkästään työkalun hintaa, kun päätät, mitkä porakärjet varastoit.
Varastointi ja työkalujen hallinta
Porakärkien asianmukainen varastointi vaikuttaa suoraan niiden kestoon ja suorituskykyyn. Porakärjet tulee säilyttää puhtaassa, kuivassa ympäristössä, jossa ne ovat suojattu kosteudelta, pölyltä ja lämpötilan vaihteluilta. Järjestelmälliset varastointiratkaisut, jotka seuraavat työkalujen kulumista ja vaihtokierroksia, auttavat estämään odottamattomia työkaluvikoja tuotantoprosessin aikana. Monet laboratoriot käyttävät työkaluhallintasoftaa, joka suunnittelee porakärkien vaihdon käyttöajan ja kappalemäärän perusteella eikä odota vikaa.
Porakärkien tarkastus ja huolto ennen käyttöä varmistavat yhtenäiset tulokset ja estävät kalliiden porakoneiden vaurioitumisen. Blunt tai vaurioituneet porakärjet tulee poistaa käytöstä välittömästi eikä käyttää niitä vian syntymiseen saakka, sillä ne lisäävät leikkausvoimia, aiheuttavat liiallista lämpöä ja lisäävät katkeamisriskiä, mikä voi vahingoittaa pyörivää akselia. Ennaltaehkäisevän työkaluvaihtostrategian käyttöönotto vähentää käyttökatkoja ja parantaa tuotantoaikataulun luotettavuutta.
UKK
Mikä on tyypillinen kärkivuoripyörän kierrosnopeus PMMA-materiaalin poraamiseen käytettävissä kärkivuoripyörissä?
PMMA-materiaalin poraamiseen käytettävät kärkivuoripyörät toimivat tyypillisesti kierrosnopeudella 15 000–25 000 rpm karkeaan koneistukseen ja jopa 40 000 rpm viimeistelyyn. Tarkka kierrosnopeus riippuu kärkivuoripyörän halkaisijasta, leikkuugeometriasta ja käytetyn koneistuskoneen ominaisuuksista. Kärkivuoripyörän valmistajien neuvon pyytäminen sekä omalla laitteistolla suoritettavat kokeilut auttavat määrittämään optimaalisen kierrosnopeuden, joka tarjoaa parhaan tasapainon nopeuden ja pinnanlaadun välillä.
Voiko samoja kärkivuoripyöriä käyttää sekä PMMA- että vahamateriaalien koneistukseen?
Vaikka jotkin yleiskäyttöiset porakärjet saattavat toimia riittävästi molemmille materiaaleille, materiaalikohtaiset porakärjet tuottavat paremman työkalun keston ja tuotannon laadun. PMMA:ta varten optimoidut porakärjet ovat liian kovakouraisia vahalle ja voivat aiheuttaa sirontaa tai epätasaisia pintoja, kun taas vahan porakärjet eivät kestä riittävästi toistuvaa PMMA:n poraamista. Erityisten porakärkien käyttö kullekin materiaalille maksimoi tehokkuuden ja vähentää kustannuksellisia työkaluvirheiden aiheuttamia katkoja.
Kuinka usein porakärjet tulisi vaihtaa?
Porakärjet tulisi vaihtaa kuluman merkkien tai kierrosmäärän perusteella, ei kiinteän aikataulun mukaan. Useimmat korkealaatuiset jyrsintäpyörät voivat valmistaa 50–200 kappaletta ennen vaihtoa, riippuen materiaalista, leikkuuolosuhteista ja porakärjen tyypistä. Työkaluseurantajärjestelmän käyttöönotto, joka seuraa porakärkien käyttöä, auttaa ennakoimaan vaihtohetkeä ja estää odottamattomia työkaluvirheitä, jotka häiritsevät tuotantoaikataulua.