
 EN
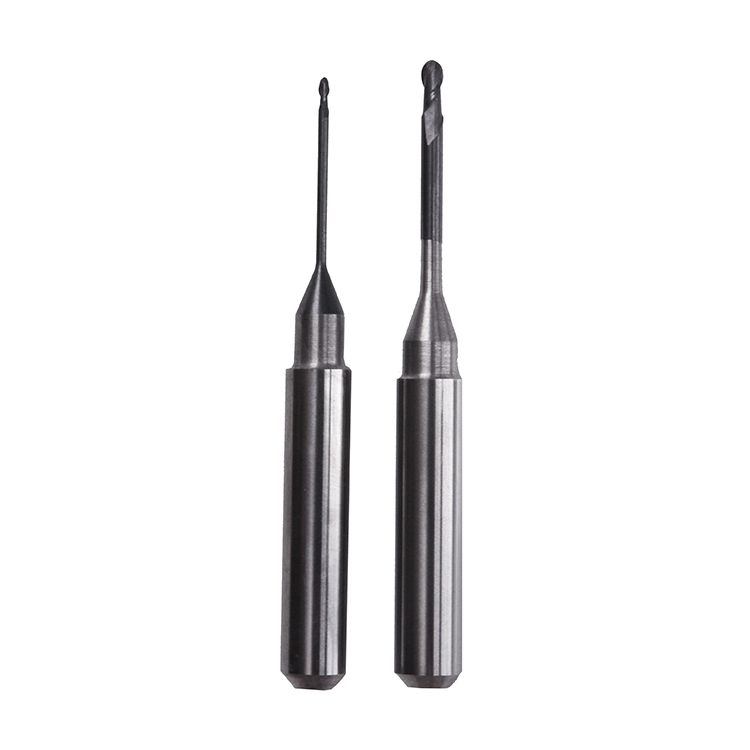
Вибір правильного фрези для міллення є критичним для досягнення точності й ефективності під час обробки матеріалів PMMA та воску в стоматологічних лабораторіях і середовищах CAD/CAM. Різні фрези для фрезерування розроблені з урахуванням певної геометрії, різальних кромок і складу матеріалів, щоб ефективно обробляти унікальні властивості кожного субстрату. Зрозуміння того, які фрези найкраще підходять для PMMA, а які оптимізовані для воску, забезпечує швидшу продукцію, кращу якість поверхонь і зменшення зносу та поломок інструментів.

PMMA та віск створюють принципово різні виклики під час фрезерування. PMMA — це твердий термопластичний полімер, який вимагає активного різання, високих частот обертання шпинделя та фрез, розроблених для стійкості до нагрівання й скалування. Віск, навпаки, м’якший і більш «довірливий», але вимагає фрез для фрезерування, які зберігають гострі кромки й запобігають закупоренню або «залипанню». Правильний вибір фрез для кожного матеріалу безпосередньо впливає на тривалість циклу, термін служби інструменту та якість готової реставрації.
Розуміння фрез для фрезерування PMMA
Геометрія та конструкція фрез для фрезерування PMMA
Фрези для фрезерування PMMA зазвичай мають агресивну різальну геометрію з кількома канавками й крутими кутами спіралі. Ці фрези оптимізовані для різання твердого акрилу без надмірного тертя чи плавлення матеріалу. Конструкція та глибина канавок безпосередньо впливають на те, як матеріал видаляється із зони різання, що запобігає накопиченню смоли й пошкодженню інструменту. Більшість промислових фрез для PMMA використовують додатні кути переднього краю для максимізації ефективності видалення стружки.
Діаметр і довжина фрез для застосування з PMMA залежать від необхідного рівня деталізації та можливостей фрезерного верстата. Фрези більшого діаметра швидше знімають припуск під час чернового фрезерування, тоді як фрези меншого діаметра забезпечують тонку деталізацію й якісну обробку поверхні. Покриття на високоякісних фрезах зменшують тертя й подовжують термін служби інструменту, мінімізуючи виділення тепла під час обертання шпинделя на високих швидкостях.
Матеріальний склад та тривалість
Фрезерні фрези високої продуктивності для PMMA виготовлено з карбіду вольфраму або кобальтових сплавів, що забезпечують переважну твердість і термічну стійкість порівняно зі сталлю. Фрезерні фрези з карбіду вольфраму зберігають гострість різального краю при підвищених температурах і стійкі до хімічної дії пилу та залишків PMMA. Деякі передові фрезерні фрези мають спеціальні покриття, наприклад, нітрид титану або діамант, що ще більше підвищує стійкість до зносу й зменшує зусилля, необхідні для фрезерування.
Тривалість служби фрезерних фрез безпосередньо корелює з вартістю виробництва на одиницю. Хоча преміальні фрезерні фрези мають вищу початкову вартість, вони дозволяють обробити більше деталей на одну фрезу до заміни, що зменшує загальну вартість матеріалів. Для масового фрезерування PMMA інвестиції в якісні фрезерні фрези з тривалим терміном служби забезпечують високий рівень повернення інвестицій.
Спеціалізовані фрезерні фрези для фрезерування воску
Характеристики фрез для фрезерування воску
Фрези для воску вимагають принципово інших параметрів конструкції, ніж фрези для обробки ПММА. Воск значно м’якший, тому фрези можуть працювати при нижчих частотах обертання шпінделя, не втрачаючи ефективності різання. Геометрія ефективних фрез для воску робить акцент на видаленні стружки й запобігає ущільненню або розмазуванню матеріалу навколо різальних кромок. Багато фрез, спеціально призначених для воску, мають менші кути переднього кута й більшу відстань між канавками, щоб стружка могла вільно виходити.
М’яка природа воску означає, що фрези можна виготовляти з менш дорогих матеріалів, наприклад із інструментальної сталі швидкорізної, й при цьому зберігати високу ефективність. Багато стоматологічних лабораторій також надають перевагу карбідним фрезам для роботи з воском, оскільки різниця в ціні незначна, а термін служби інструментів залишається відмінним. Фрези, оптимізовані для воску, забезпечують гладші поверхні, які потребують мінімального додаткового оброблення після фрезерування, що прискорює загальний робочий процес.
Запобігання нагріванню та засміченням
Ефективне керування температурою є вирішальним при фрезеруванні воскових матеріалів. На відміну від PMMA, віск може розм’якшуватися або плавитися, якщо температура різання перевищує межі стійкості матеріалу, що призводить до прилипання матеріалу до фрез і зниження ефективності інструменту. Фрези для воску часто мають геометрію, яка сприяє подачі охолоджувальної рідини та швидкому відведенню тепла.
Забивання фрез під час фрезерування воску створює небезпечний цикл зворотного зв’язку: накопичення матеріалу збільшує опір різання, що призводить до більшого виділення тепла, що, у свою чергу, розм’якшує додаткову кількість воску й пришвидшує вихід інструменту з ладу. Преміальні фрези для воску мають канавки спеціальної конструкції, які активно відкидають стружку й забезпечують чистоту протягом усього циклу фрезерування. Ця особливість сама по собі може виправдовувати вищу вартість фрез у високопродуктивних воскових операціях.
Критерії вибору та стратегія застосування
Підбір фрез під ваш робочий процес
Вибір правильних фрез для фрезерування вимагає розуміння можливостей вашого конкретного фрезерного обладнання та обсягів виробництва. Різні CAD/CAM-фрезерні верстати мають максимальні швидкості обертання шпинделя, подачі та обмеження потужності, що визначають, які фрези працюватимуть оптимально. Зверніться до документації вашого обладнання, щоб визначити діапазон швидкостей обертання шпинделя, і виберіть фрези, розраховані на ці швидкості. Фрези, що не відповідають за розміром можливостям вашого верстата (занадто малі або занадто великі), будуть працювати неефективно й швидше зношуватимуться.
Обсяги виробництва та складність деталей також впливають на стратегію вибору фрез. Для масового виробництва PMMA ефективними є агресивні фрези, орієнтовані на швидкість, тоді як для виготовлення індивідуальних або деталізованих реставрацій можуть знадобитися фрези з м’якшими різальними характеристиками, щоб зберегти тонкі деталі. У разі фрезерування воску перевагу слід надавати фрезам, що забезпечують високу якість поверхні, якщо ручна доводка після фрезерування є дорогим процесом у вашому виробництві. При вирішенні, які фрези тримати на складі, оцінюйте загальну вартість на один виріб, а не лише вартість інструменту.
Зберігання та управління інструментами
Правильне зберігання фрезерних бурів безпосередньо впливає на їхній термін служби та ефективність. Фрезерні бури слід зберігати в чистих, сухих приміщеннях, захищених від вологи, пилу та коливань температури. Системи організованого зберігання, які відстежують зношування інструментів та цикли їхньої заміни, допомагають запобігти неочікуваному виходу інструментів із ладу під час виробничих циклів. Багато лабораторій використовують програмне забезпечення для управління інструментами, яке планує заміну фрезерних бурів на основі часу їхнього використання та кількості оброблених деталей, а не чекає на їхнє повне виходження з ладу.
Огляд та технічне обслуговування фрезерних бурів перед використанням забезпечують стабільні результати й запобігають пошкодженню дорогого фрезерного обладнання. Тупі або пошкоджені фрезерні бури слід негайно виводити з експлуатації, а не доводити до повного виходу з ладу, оскільки вони збільшують зусилля різання, викликають надмірне нагрівання й підвищують ризик обриву, що може пошкодити шпінделя. Застосування профілактичних стратегій заміни інструментів скорочує простої й забезпечує надійність виконання виробничих графіків.
ЧаП
Яка типова швидкість обертання шпинделя для фрезерних бурів, що використовуються для обробки ПММА?
Фрезерні бури для ПММА зазвичай працюють із швидкістю обертання шпинделя від 15 000 до 25 000 об/хв під час чернового фрезерування й до 40 000 об/хв — під час чистового. Точна швидкість залежить від діаметра бура, геометрії різального інструменту та технічних можливостей вашого фрезерного верстата. Для визначення оптимальної швидкості обертання шпинделя, яка забезпечить найкращий баланс між продуктивністю й якістю поверхні, рекомендується звернутися до виробників бурів і провести випробування на вашому обладнанні.
Чи можна використовувати одні й ті самі фрезерні бури для ПММА й воску?
Хоча деякі фрезерні фрези загального призначення можуть достатньо ефективно обробляти обидва матеріали, спеціалізовані фрези для конкретного матеріалу забезпечують кращу тривалість роботи і якість виробництва. Фрези, оптимізовані для PMMA, надто агресивні для воску й можуть спричиняти сколювання або нерівні поверхні, тоді як фрези для воску не мають достатньої міцності для багаторазової обробки PMMA. Використання окремих фрез для кожного матеріалу максимізує ефективність й мінімізує дорогоцінні перерви у виробництві через поломку інструменту.
Як часто слід замінювати фрезерні бори?
Фрези слід замінювати за ознаками зношування або за кількістю циклів, а не за фіксованим графіком. Більшість високоякісних фрези для міллення можуть обробити від 50 до 200 деталей перед потребою у заміні, залежно від матеріалу, умов різання та типу фрези. Впровадження системи відстеження інструментів, що контролює використання фрез, допомагає передбачити час заміни й запобігти неочікуваній поломці інструменту, яка порушує графік виробництва.