
 EN
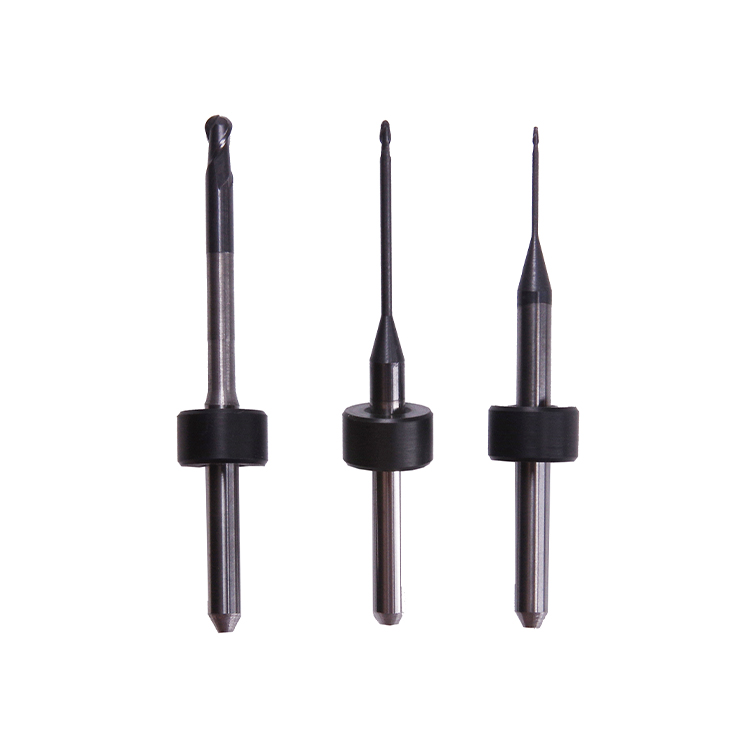
Геометрія фрези для міллення відіграє вирішальну роль у визначенні якості остаточної поверхні в стоматологічних та промислових фрезерних застосуваннях. Розуміння того, як геометрія фрез впливає на різальну продуктивність, швидкість видалення матеріалу та гладкість поверхні, є обов’язковим для фахівців, які покладаються на точні результати. Конструктивні особливості фрез безпосередньо впливають на всі аспекти — від видалення стружки до генерації тепла, і в кінцевому підсумку визначають, чи відповідають ваші готові поверхні суворим стандартам якості чи потребують додаткової полірувальної обробки.

Під час фрезерування геометрія фрез-бурів ретельно розроблена, щоб різальні кромки працювали ефективно й створювали гладкі поверхні з високою точністю розмірів та мінімальною кількістю вібраційних слідів або смуг. Співвідношення між конструкцією канавок, кутом різальної кромки та загальною формою бура визначає, як видаляється матеріал і наскільки швидко стружка видаляється з робочої зони. Різні геометричні параметри фрез-бурів оптимізовані для різних матеріалів та застосувань, тому правильний вибір параметрів конструкції безпосередньо впливає як на ефективність виробництва, так і на кінцеву якість поверхні, яку отримають ваші клієнти чи споживачі.
Як геометрія фрез-бурів впливає на різальну продуктивність
Конструкція канавок та видалення матеріалу
Конфігурація фрезерних фрез щодо кількості канавок є одним із найважливіших геометричних чинників, що впливають на ефективність видалення матеріалу та чистоту отриманої поверхні. Фрезерні фрези з правильно розташованими канавками створюють оптимальні шляхи для видалення стружки, запобігаючи накопиченню матеріалу біля різального краю, що інакше призводило б до вібрацій та дефектів поверхні. Коли геометрія фрезерних фрез передбачає добре спроектовані спіральні канавки, стружка плавно видаляється з робочої зони, що дозволяє різальним краям постійно й стабільно взаємодіяти з заготовкою.
Кількість і кут канавок у геометрії фрезерних бурів також впливають на параметри подачі та частоти обертання шпінделя, які можна безпечно використовувати. Конструкції фрезерних бурів з однією канавкою забезпечують агресивне знімання матеріалу, але можуть давати грубіші поверхні, тоді як багатоканавкові конфігурації фрезерних бурів дозволяють працювати з вищими швидкостями й отримувати гладші поверхні. Зокрема для стоматологічних застосувань геометрія багатоканавкових фрезерних бурів забезпечує високу якість поверхонь, необхідну для біосумісних реставрацій та естетичної роботи з коронками.
Геометрія різальної кромки та точність поверхні
Гострота та геометрія різальних кромок ваших фрез напряму визначають якість поверхневого відділення, яку можна досягти за один прохід. Фрези з гострими кутами різальних кромок забезпечують ефективніше різання, але можуть затуплюватися швидше; тоді як тупі кути в геометрії фрез забезпечують кращу стійкість кромки за рахунок трохи більших різальних зусиль. Зв’язок між геометрією кромки та матеріалом заготовки є критичним: фрези, призначені для м’яких матеріалів, таких як алюміній, потребують інших конфігурацій кромок, ніж фрези, розраховані на твердіші матеріали, наприклад, цирконій або титан.
Геометрія фрез для точного фрезерування забезпечує збереження сталості профілю різальних кромок по всій довжині їхнього контакту з матеріалом. Коли різальні кромки фрез для фрезерування зношуються або утворюють мікротріщини, якість поверхні відразу погіршується, оскільки інструмент більше не забезпечує чистого різання. Саме тому інвестиції в високоякісні фрези для фрезерування з вдосконаленою геометричною точністю виправдовують себе з часом — завдяки стабільній, професійній якості обробки поверхні, яка потребує мінімального коригування після обробки.
Теплові ефекти та якість поверхні, пов’язані з конструкцією фрез для фрезерування
Утворення тепла та стабільність інструменту
Геометрія фрез для мілінгу значно впливає на кількість тепла, що виділяється під час різання, а це, у свою чергу, впливає як на термін служби інструменту, так і на якість обробленої поверхні. Фрези з неефективною геометрією створюють більше тертя на робочій поверхні різання, що призводить до надмірного нагрівання, здатного викликати теплову деформацію як заготовки, так і самих фрез. Таке теплове розширення порушує точність розмірів і часто призводить до хвилястої чи накопиченої кромки, що вимагає додаткової доводки для досягнення прийнятних стандартів якості.
Удосконалена геометрія фрез для обробки включає такі характеристики, як позитивні кути передньої поверхні й оптимізовані конструкції канавок, що одночасно зменшують різальні сили й утворення тепла. Коли фрези працюють при нижчих температурах, навколишній матеріал залишається структурно стабільним, що дозволяє досягти більш точних допусків поверхні й отримувати гладші поверхні. У стоматологічних застосуваннях з високошвидкісного фрезерування геометрія фрез стає ще важливішою, оскільки тривале нагрівання може змінювати властивості матеріалу й порушувати біосумісність готових реставрацій.
Запобігання вібрації та дрижанню
Фрезерні бори з добре продуманою геометрією забезпечують збалансоване розподілення різальних навантажень по всіх канавках, мінімізуючи вібрації та дрижання, що інакше призводять до помітних дефектів поверхні. Симетрична геометрія фрезерних борів зменшує биття й дозволяє використовувати вищі частоти обертання шпінделя без утворення хвилястості чи смуг, які погіршують якість поверхні. Загальна форма й розподіл маси фрезерних борів впливають на те, наскільки сильні вібрації може витримати інструмент, перш ніж дрижання стане помітним на готовій деталі.
Якщо геометрія фрезерних борів погано спроектована або зношена, навіть незначні вібрації посилюються й утворюють помітні сліди дрижання по поверхні деталі. Фрезерні бори професійного класу зберігають свою геометричну точність протягом тисяч годин роботи, запобігаючи поступовому погіршенню якості обробки, що часто призводить до скарг замовників або відхилення деталей. Саме ця стабільність робить точно спроектовані фрезерні бори більш вигідними у довгостроковій перспективі, навіть попри вищу початкову вартість матеріалу.
Урахування геометрії фрез для фрезерування залежно від матеріалу
Адаптація геометрії фрез для фрезерування під різні матеріали
Різні матеріали вимагають різної геометрії фрез для фрезерування, щоб досягти оптимальної якості поверхні. Наприклад, фрези для композитних смол мають менш гострі кути різання, що мінімізує мікролущення на межах матеріалу, тоді як фрези для керамічних матеріалів потребують більш агресивних кутів канавок, щоб впоратися з твердістю й крихкістю цих матеріалів. Вибір правильної геометрії фрез для вашого конкретного матеріалу забезпечує ефективність процесу різання протягом усього циклу обробки.
Сплави титану та цирконію створюють унікальні виклики, що вимагають спеціалізованих фрез для фрезерування з геометрією, яка включає покриття, стійке до високих температур, та модифіковані конструкції канавок. Якщо фрези для фрезерування працюють на цих складних матеріалах із неправильною геометрією, термін їхньої служби різко скорочується, а якість обробленої поверхні швидко погіршується. Розуміння цих вимог, специфічних для кожного матеріалу, допомагає вам обрати фрези для фрезерування, які забезпечують стабільно відмінні результати в усьому діапазоні ваших застосувань.
Застосування для тонкого оздоблення та прецизійні фрези для фрезерування
Коли ваш робочий процес вимагає надзвичайно гладких поверхонь, придатних для естетичної стоматологічної роботи або високоточних промислових компонентів, фрези для міллення геометрія стає ще важливішою для досягнення заданих специфікацій. Фрезерні бори для остаточної обробки використовують багатозубчасті конструкції з мінімальними проміжками між різальними кромками, що дозволяє застосовувати дуже малі подачі й забезпечує надзвичайно гладкі схеми знімання матеріалу. Ця передова геометрія фрезерних борів мінімізує поверхневі дефекти, які інакше вимагали б тривалої полірувальної обробки.
Інвестиції в прецизійні фрезерні бори з оптимізованою геометрією для завдань остаточної обробки зазвичай призводять до значного економлення часу, оскільки зменшується необхідність додаткової післяобробки. Деталі, які виходять із верстата практично готовими до поставки, свідчать про суттєве підвищення продуктивності, особливо в умовах стоматологічних лабораторій або промислових виробництв з великим обсягом випуску, де якість остаточної обробки безпосередньо впливає на рентабельність.
Часті запитання
Які геометричні характеристики слід надавати перевагу під час вибору фрезерних борів для моїх застосування ?
Найважливіші характеристики геометрії фрезерних бурів залежать від конкретного матеріалу та бажаної якості поверхні. Для загального застосування зосередьте увагу на виборі фрезерних бурів із кількома добре спроектованими канавками, позитивними кутами передньої поверхні та симетричною геометрією, що мінімізує вібрації. Для спеціалізованих завдань надавайте перевагу фрезерним бурам, розробленим спеціально для вашого матеріалу основи, оскільки це забезпечує оптимальну геометрію для унікальних умов різання, необхідних у вашому випадку.
Як геометрія фрезерних бурів впливає на частоту заміни інструменту?
Поліпшена геометрія фрез для фрезерування довше зберігає ефективність різання й зменшує швидкість затуплення різальних кромок, значно подовжуючи інтервал між замінами інструменту. Якщо геометрія фрез для фрезерування погано оптимізована, інструмент швидко затуплюється, що вимагає частих замін і збільшує експлуатаційні витрати. Інвестиції в прецизійно виготовлені фрези для фрезерування з поліпшеною геометрією, як правило, знижують загальну вартість володіння, навіть якщо початкова вартість інструменту вища.
Чи можна використовувати одну й ту саму геометрію фрез для фрезерування для різних матеріалів?
Хоча деякі фрези для фрезерування з універсальною геометрією можуть використовуватися для різних матеріалів, їхня продуктивність та якість обробки будуть нижчими порівняно з фрезами для фрезерування, спеціально розробленими для кожного типу матеріалу. Для професійних результатів, особливо в стоматології або точному промисловому виробництві, використання фрез із геометрією, адаптованою до кожного матеріалу, забезпечує оптимальну якість поверхні та тривалий термін служби інструменту. Такий підхід вимагає зберігання більш повного асортименту інструментів, але забезпечує вищі результати, що виправдовують додаткові витрати.