
 EN
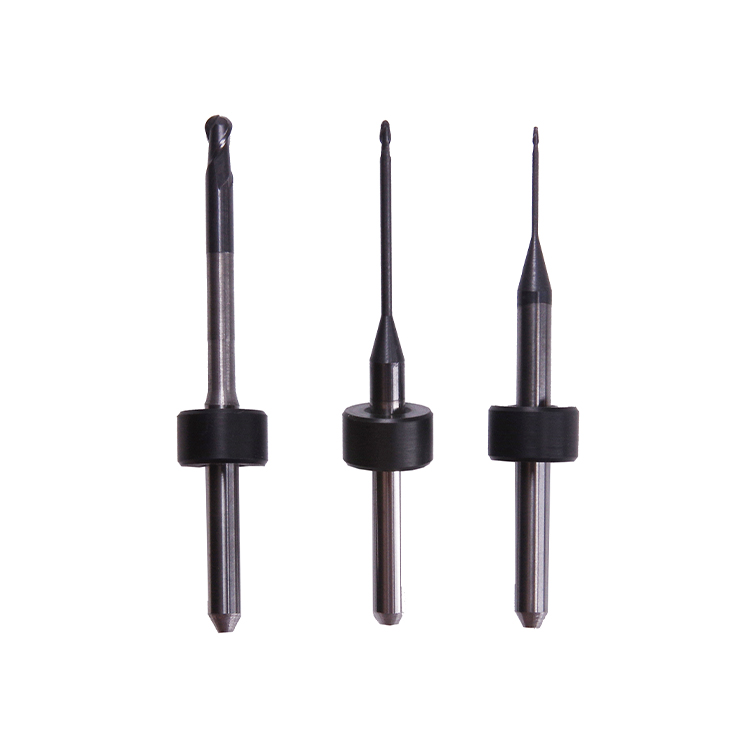
De geometrie van frezen speelt een cruciale rol bij het bepalen van de kwaliteit van de uiteindelijke oppervlakteafwerking in tandheelkundige en industriële freestoepassingen. Het begrijpen van de invloed van de geometrie van freesboren op de snijprestaties, het materiaalverwijderingspercentage en de oppervlakteruwheid is essentieel voor professionals die afhankelijk zijn van nauwkeurige resultaten. De ontwerpkenmerken van freesboren beïnvloeden rechtstreeks alles, van spaanafvoer tot warmteontwikkeling, en bepalen uiteindelijk of uw afgewerkte oppervlakken voldoen aan strenge kwaliteitsnormen of extra polijstwerk vereisen.

Wanneer de geometrie van frezen correct is ontworpen, werken de snijkanten efficiënt om gladde, dimensioneel nauwkeurige oppervlakken te produceren met minimale trillingssporen of streepjes. De relatie tussen de groefvorm, de hoek van de snijkant en de algehele vorm van de frees bepaalt hoe materiaal wordt verwijderd en hoe snel afvalspaanders uit de snijzone worden geëvacueerd. Verschillende geometrieën van frezen zijn geoptimaliseerd voor verschillende materialen en toepassingen; het kiezen van de juiste ontwerpparameters heeft daarom direct invloed op zowel de productie-efficiëntie als de uiteindelijke oppervlakkwaliteit die uw klanten of afnemers ontvangen.
Hoe de geometrie van frezen het snijprestatievermogen beïnvloedt
Groefvorm en materiaalverwijdering
De fluitconfiguratie van freesboren is een van de belangrijkste geometrische factoren die beïnvloeden hoe efficiënt materiaal wordt verwijderd en hoe glad het resulterende oppervlak wordt. Fressboren met correct geangleerde fluiten creëren optimale spanafvoerkanalen, waardoor materiaalopbouw aan de snijkant wordt voorkomen, wat anders zou leiden tot trillingen en oppervlaktegebreken. Wanneer de geometrie van freesboren goed ontworpen spiraalvormige fluiten omvat, worden spaanjes soepel weggevoerd van het werkgebied, zodat de snijkanten een consistente inbedding in het werkstuk kunnen behouden.
Het aantal en de hoek van de groeven in de geometrie van freesboren beïnvloeden ook de voedingssnelheid en de spindelsnelheid waarmee u veilig kunt werken. Freesboren met één groef bieden een agressieve materiaalverwijdering, maar kunnen ruwere oppervlakken opleveren, terwijl freesboren met meerdere groeven hogere snelheden en gladdere afwerking mogelijk maken. Vooral voor tandheelkundige toepassingen levert de geometrie van freesboren met meerdere groeven de verfijnde oppervlakkwaliteit die nodig is voor biocompatibele restauraties en esthetische kroonwerk.
Snijkantgeometrie en oppervlakprecisie
De scherpte en geometrie van de snijkanten van uw freesboren bepalen direct de kwaliteit van de oppervlakteafwerking die in één enkele doorgang haalbaar is. Freesboren met scherpe snijkantshoeken snijden efficiënter, maar kunnen sneller verslijten, terwijl stompe hoeken in de geometrie van freesboren een betere randduurzaamheid bieden ten koste van licht verhoogde snijkrachten. De relatie tussen randgeometrie en werkstukmateriaal is cruciaal; freesboren die zijn ontworpen voor zachtere materialen zoals aluminium, vereisen andere randconfiguraties dan freesboren die bedoeld zijn voor hardere ondergronden zoals zirkonia of titanium.
De precisiegeometrie van freesboren zorgt ervoor dat de snijkanten hun profielconsistentie behouden over de volledige lengte van de inbrenging in het materiaal. Wanneer de snijkanten van freesboren versleten raken of microkerven ontwikkelen, verslechtert de oppervlakteafwerking onmiddellijk, omdat het gereedschap dan niet meer schoon snijdt. Daarom levert een investering in hoogwaardige freesboren met superieure geometrische precisie op termijn voordelen op, dankzij consistente, professionele oppervlakteafwerkingen die minimale correctie na bewerking vereisen.
Thermische effecten en afwerkingskwaliteit in verband met het ontwerp van freesboren
Warmteontwikkeling en gereedschapsstabiliteit
De geometrie van freesboren beïnvloedt aanzienlijk de hoeveelheid warmte die tijdens het freesproces wordt opgewekt, wat op zijn beurt zowel de levensduur van het gereedschap als de kwaliteit van de oppervlakteafwerking beïnvloedt. Fressboren met een inefficiënte geometrie veroorzaken meer wrijving aan de snijinterface, waardoor overmatige warmte ontstaat die zowel het werkstuk als de freesboren zelf thermisch kan vervormen. Deze thermische uitzetting vermindert de dimensionale nauwkeurigheid en leidt vaak tot golvende of opgebouwde snijkanten, wat extra nabewerkingsstappen vereist om aan aanvaardbare kwaliteitsnormen te voldoen.
Geavanceerde frezenbursten hebben een geometrie met kenmerken zoals positieve spanhoeken en geoptimaliseerde spoelontwerpen, waardoor snedekrachten en warmteontwikkeling tegelijkertijd worden verminderd. Wanneer frezenbursten koeler werken, blijft het omliggende materiaal structureel stabiel, wat nauwkeurigere oppervlaktetoleranties en gladdere afwerkingen mogelijk maakt. Bij hoge-snelheids-tandtechnische freesapplicaties wordt de geometrie van frezenbursten nog kritischer, omdat langdurige hoge temperaturen de materiaaleigenschappen kunnen veranderen en de biocompatibiliteit van de afgewerkte restauraties in gevaar kunnen brengen.
Trillings- en ratelpreventie
Frezenboren met een goed ontworpen geometrie behouden een evenwichtige snijbelasting over alle frezgroeven, waardoor trillingen en giering worden geminimaliseerd die anders zichtbare oppervlakte-onvolkomenheden veroorzaken. Een symmetrische geometrie van frezenboren vermindert de excentriciteit en maakt hogere spindelsnelheden mogelijk zonder de golfvormigheid of streepjes die de oppervltekwaliteit aantasten. De algehele vorm en massa-verdeling van frezenboren beïnvloedt hoeveel trilling de gereedschap kan verdragen voordat giering zichtbaar wordt op het afgewerkte onderdeel.
Wanneer de geometrie van frezenboren slecht is ontworpen of versleten is, versterken zelfs lichte trillingen zich tot aanzienlijke gieringssporen over het oppervlak van het werkstuk. Frezenboren van professionele kwaliteit behouden hun geometrische precisie gedurende duizenden uren gebruik, waardoor de geleidelijke verslechtering van de afwerkkwaliteit wordt voorkomen die vaak leidt tot klachten van klanten of afgewezen onderdelen. Deze consistentie is de reden waarom nauwkeurig geconstrueerde frezenboren op lange termijn meer waarde bieden, ondanks de hogere initiële materiaalkosten.
Overwegingen voor materiaalspecifieke freescuttergeometrie
Aanpassen van de freescuttergeometrie aan verschillende substraatmaterialen
Voor verschillende materialen zijn duidelijk afwijkende freescuttergeometrieën vereist om optimale oppervlakteafwerking te bereiken. Freescutters die zijn ontworpen voor composietresins hebben bijvoorbeeld zachtere snijhoeken om microafbrokkeling aan materiaalgrenzen tot een minimum te beperken, terwijl freescutters voor keramische materialen agressievere spiraalhoeken nodig hebben om de hardheid en broosheid van die substraatmaterialen te verwerken. Het kiezen van de juiste freescuttergeometrie voor uw specifieke materiaal zorgt ervoor dat de snijactie efficiënt blijft gedurende de gehele bewerkingscyclus.
Titanium- en zirkoniumlegeringen vormen unieke uitdagingen die gespecialiseerde freeskoppen vereisen met een specifieke vormgeving, inclusief hittebestendigere coatings en aangepaste spoelontwerpen. Wanneer freeskoppen met een ongeschikte vormgeving op deze veeleisende materialen worden gebruikt, neemt de levensduur van het gereedschap sterk af en verslechtert de kwaliteit van de oppervlakteafwerking snel. Door deze materiaalspecifieke eisen te begrijpen, kunt u freeskoppen selecteren die consistent uitstekende resultaten opleveren in al uw toepassingen.
Toepassingen voor fijne afwerking en precisiefreeskoppen
Wanneer uw werkproces ultra-gladde oppervlakteafwerkingen vereist, geschikt voor esthetische tandheelkundige werkzaamheden of hoogprecieze industriële onderdelen, frezen de vormgeving wordt nog belangrijker om aan de specificaties te voldoen. Voor fijne afwerking gebruikte freesboren hebben een veelvlakkig ontwerp met minimale afstand tussen de snijkanten, waardoor zeer fijne voedingen en buitengewoon gladde materiaalverwijderingspatronen mogelijk zijn. Deze geavanceerde vormgeving van freesboren minimaliseert oppervlakte-onvolkomenheden die anders uitgebreide polijstwerkzaamheden zouden vereisen.
De investering in precisiefreesboren met geoptimaliseerde vormgeving voor toepassingen met fijne afwerking leidt doorgaans tot aanzienlijke tijdwinst, omdat minder nabewerkingswerk nodig is. Onderdelen die bijna klaar voor levering uit de bewerkingsmachine komen, vertegenwoordigen een aanzienlijke productiviteitsverbetering, vooral in tandtechnische laboratoria of industriële productieomgevingen met grote volumes, waar de afwerkingskwaliteit direct van invloed is op de winstmarges.
Veelgestelde vragen
Welke vormgevingskenmerken moet ik prioriteren bij het selecteren van freesboren voor mijn toepassing ?
De belangrijkste geometrische kenmerken van freesboren hangen af van uw specifiek materiaal en gewenste oppervlakteafwerking. Voor algemene toepassingen richt u zich op het selecteren van freesboren met meerdere zorgvuldig ontworpen frezen, positieve aanvalshoeken en symmetrische geometrie die trillingen minimaliseert. Voor gespecialiseerde toepassingen geeft u de voorkeur aan freesboren die specifiek zijn ontworpen voor uw substraatmateriaal, aangezien dit garandeert dat de geometrie is geoptimaliseerd voor de unieke snedeigenschappen die u wenst te bereiken.
Hoe beïnvloedt de geometrie van freesboren de vervangingsfrequentie van de tool?
De superieure geometrie van freeskoppen behoudt de snijefficiëntie langer en vermindert de slijtage van de snijkanten, waardoor de tijd tussen gereedschapswisselingen aanzienlijk wordt verlengd. Wanneer de geometrie van freeskoppen slecht is geoptimaliseerd, wordt het gereedschap snel bot, wat frequente vervanging vereist en de operationele kosten verhoogt. Een investering in precisie-gevormde freeskoppen met superieure geometrie verlaagt doorgaans uw totale eigendomskosten, ondanks de hogere initiële gereedschapskosten.
Kan ik dezelfde freeskopgeometrie gebruiken voor meerdere verschillende materialen?
Hoewel sommige freesboren met algemene geometrie voor meerdere materialen kunnen worden gebruikt, wordt de prestatie en de afwerkkwaliteit gecompromitteerd in vergelijking met het gebruik van materiaalspecifieke freesboren die specifiek zijn ontworpen voor elk substraat. Voor professionele resultaten, met name in de tandheelkunde of precisie-industriële toepassingen, zorgt het gebruik van freesboren met een op elk materiaal afgestemde geometrie voor een optimale oppervlakteafwerking en een maximale levensduur van de tool. Deze aanpak vereist wel een uitgebreider toolvoorraad, maar levert superieure resultaten op die de extra investering rechtvaardigen.