
 EN
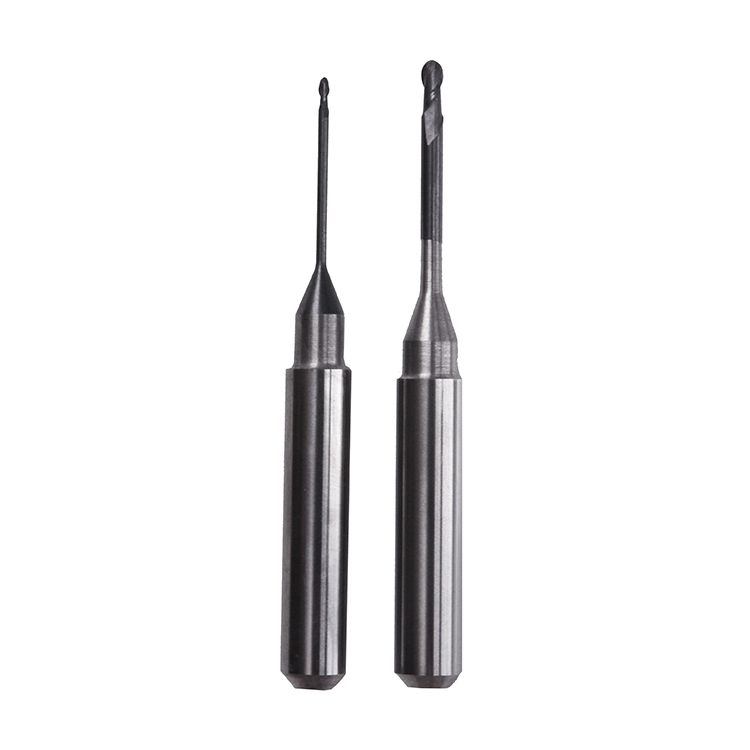
Het kiezen van de juiste frezen is essentieel voor het bereiken van precisie en efficiëntie bij het werken met PMMA- en wasmaterialen in tandtechnische laboratoria en CAD/CAM-omgevingen. Verschillende freesboren zijn ontworpen met specifieke geometrieën, snijkanten en materiaalsamenstellingen om de unieke eigenschappen van elk substraat te verwerken. Het begrijpen welke freesboren het beste presteren bij PMMA en welke zijn geoptimaliseerd voor was, zorgt voor een snellere productie, betere oppervlakteafwerking en minder slijtage en breuk van de gereedschappen.

PMMA en was vormen fundamenteel verschillende freesuitdagingen. PMMA is een harde thermoplastische polymeer die agressief snijden, hoge spindelsnelheden en freesboren vereist die bestand zijn tegen warmteopbouw en afbladdering. Was daarentegen is zachter en meer toegankelijk, maar vereist freesboren die scherpe snijkanten behouden en verstopping of aanslibbing voorkomen. Het kiezen van geschikte freesboren voor elk materiaal heeft directe invloed op de cyclusduur, levensduur van het gereedschap en de kwaliteit van de afgewerkte restauratie.
Inzicht in freesboren voor PMMA
Geometrie en ontwerp van PMMA-freesboren
Freesboren die zijn ontworpen voor PMMA hebben doorgaans agressieve snijgeometrieën met meerdere groeven en steile spiraalhoeken. Deze freesboren zijn geoptimaliseerd om door hard acryl te snijden zonder overmatige wrijving of smelten van het materiaal te veroorzaken. Het groefontwerp en de groefdiepte beïnvloeden direct hoe materiaal uit de snijzone wordt verwijderd, waardoor harsopbouw – die leidt tot gereedschaduw – wordt voorkomen. De meeste industriële freesboren voor PMMA gebruiken positieve spanhoeken om de efficiëntie van spaanverwijdering te maximaliseren.
De diameter en lengte van freesboren voor PMMA-toepassingen variëren afhankelijk van het vereiste detailniveau en de mogelijkheden van de freesmachine. Freesboren met een grotere diameter verwijderen sneller materiaal tijdens ruw-bewerkingsoperaties, terwijl kleinere freesboren fijne details en oppervlakteafwerkingen creëren. Coatings op hoogwaardige freesboren verminderen wrijving en verlengen de levensduur van het gereedschap door warmteontwikkeling tijdens snelle asrotatie te minimaliseren.
Materiaalsamenstelling en Duurzaamheid
Hoogwaardige freesboren voor PMMA zijn vervaardigd uit wolfraamcarbide of kobaltlegeringen, die superieure hardheid en thermische stabiliteit bieden ten opzichte van staal. Wolfraamcarbide-freesboren behouden hun snijkant bij verhoogde temperaturen en weerstaan de chemische aanval door PMMA-stof en -restanten. Sommige geavanceerde freesboren zijn voorzien van speciale coatings zoals titaniumnitride of diamant, waardoor slijtvastheid verder wordt verbeterd en de benodigde snijkracht tijdens het frezen wordt verminderd.
De duurzaamheid van freesboren is direct gerelateerd aan de productiekosten per stuk. Hoewel hoogwaardige freesboren een hogere initiële kostenpost vertegenwoordigen, leveren ze meer onderdelen per gereedschap voordat vervanging nodig is, wat de totale materiaalkosten verlaagt. Voor grootschalig PMMA-frezen levert een investering in kwalitatief hoogwaardige freesboren met een langere levensduur een sterke return on investment op.
Gespecialiseerde freesboren voor wasfrezen
Kenmerken van wasspecifieke freesboren
Frezenboren voor was vereisen fundamenteel andere ontwerpparameters dan frezenboren voor PMMA. Was is aanzienlijk zachter, waardoor frezenboren met lagere spindelsnelheden kunnen werken zonder af te doen aan de snijefficiëntie. De geometrie van effectieve frezenboren voor was benadrukt spaanafvoer en voorkomt dat het materiaal zich rond de snijkanten samenpakt of uitsmijrt. Veel was-specifieke frezenboren hebben vlakkere aanvalshoeken en bredere afstanden tussen de groeven om een vrije spaanafvoer te garanderen.
De zachtere aard van was betekent dat frezenboren kunnen worden vervaardigd uit goedkopere materialen zoals sneldraaistaal, terwijl ze toch uitstekende prestaties leveren. Veel tandtechnische laboratoria geven eveneens de voorkeur aan carbide-frezenboren voor was-toepassingen, omdat het prijsverschil gering is en de levensduur van de gereedschappen uitstekend blijft. Frezenboren die zijn geoptimaliseerd voor was produceren gladdere oppervlakten die minimale nabewerking na het frezen vereisen, waardoor de gehele werkstroom wordt versneld.
Temperatuur- en verstoppingspreventie
Warmtebeheer is cruciaal bij het gebruik van freesboren op wasmaterialen. In tegenstelling tot PMMA kan was zachter worden of smelten wanneer de snijtemperatuur de materiaalgrens overschrijdt, waardoor het materiaal aan de freesboren blijft kleven en de gereedschapsprestaties verslechteren. Freesboren die specifiek voor was zijn ontworpen, hebben vaak een geometrie die koelmiddelstroming en snelle warmteafvoer bevordert. Een juiste keuze van koelmiddel en een doeltreffende toediening beschermen de freesboren bovendien tegen verstopping en thermische schade.
Verstopping van freesboren tijdens het frezen van was veroorzaakt een gevaarlijke feedbacklus: materiaalopbouw verhoogt de snijweerstand, wat meer warmte genereert, waardoor meer was zachter wordt en uiteindelijk leidt tot snelle gereedschapsschade. Premiumfreesboren voor was zijn uitgerust met spoelontwerpen die actief materiaal afstoten en schoonheid gedurende de volledige freescyclus behouden. Deze eigenschap alleen al kan de hogere prijs rechtvaardigen voor wasbewerkingen met hoge productiecapaciteit.
Selectiecriteria en toepassingsstrategie
Aanpassing van freesboren aan uw werkwijze
Het selecteren van de juiste freesboren vereist inzicht in de specifieke mogelijkheden van uw freesapparatuur en uw productievolume. Verschillende CAD/CAM-freesmachines hebben maximale spindelsnelheden, voedingssnelheden en vermogensbeperkingen, waardoor alleen bepaalde freesboren optimaal presteren. Raadpleeg de documentatie van uw apparatuur om het bereik van de spindelsnelheid te bepalen en kies freesboren die zijn goedgekeurd voor die snelheden. Te kleine of te grote freesboren ten opzichte van de capaciteit van uw machine presteren ondermaats en slijten sneller.
Het productievolume en de complexiteit van de onderdelen beïnvloeden ook de strategie voor het kiezen van freesboren. Voor PMMA-productie in grote volumes zijn agressieve freesboren voordelig die prioriteit geven aan snelheid, terwijl maatwerk of gedetailleerde restauraties mogelijk zachtere snedeigenschappen vereisen om fijne details te behouden. Bij waxfreesboren moet de nadruk liggen op oppervlaktekwaliteit als de nabewerkingskosten na het frezen hoog zijn in uw bedrijfsvoering. Evalueer de totale kosten per stuk, niet alleen de gereedschapskosten, bij het beslissen welke freesboren u op voorraad wilt houden.
Opslag en gereedschapsbeheer
Een juiste opslag van frezen heeft directe invloed op hun levensduur en prestaties. Frezen moeten worden bewaard in schone, droge omgevingen, beschermd tegen vocht, stof en temperatuurschommelingen. Georganiseerde opslagsystemen die slijtage en vervangingscycli bijhouden, helpen onverwachte gereedschapsuitval tijdens productieruns te voorkomen. Veel laboratoria maken gebruik van gereedschapsbeheersoftware die de vervanging van frezen pland op basis van gebruikstijd en aantal bewerkte onderdelen, in plaats van te wachten tot ze defect raken.
Inspectie en onderhoud van frezen vóór gebruik zorgen voor consistente resultaten en voorkomen schade aan duurzame freesmachines. Botte of beschadigde frezen moeten onmiddellijk worden uitgefaseerd in plaats van tot volledige uitval te worden gedwongen, aangezien ze de snedekracht verhogen, overmatige warmte genereren en het risico op breuk vergroten — wat op zijn beurt schade kan veroorzaken aan de spindels. Het toepassen van preventieve gereedschapsvervangingsstrategieën vermindert stilstandtijd en waarborgt de betrouwbaarheid van de productieplanning.
Veelgestelde vragen
Wat is de typische spindelsnelheid voor freesboren die worden gebruikt op PMMA?
PMMA-freesboren werken doorgaans bij spindelsnelheden tussen 15.000 en 25.000 RPM voor ruwfrezen en tot 40.000 RPM voor afwerkpassen. De exacte snelheid hangt af van de diameter van de freesboor, de snijgeometrie en de specifieke mogelijkheden van uw freesmachine. Raadpleging van de fabrikanten van de freesboren en testen op uw eigen apparatuur helpen bij het bepalen van de optimale spindelsnelheid voor uw freesboren, zodat u de beste balans bereikt tussen snelheid en oppervlaktkwaliteit.
Kunnen dezelfde freesboren zowel voor PMMA als voor was worden gebruikt?
Hoewel sommige universele freesboren voldoende presteren voor beide materialen, leveren materiaalspecifieke freesboren betere resultaten op wat betreft gereedschapslevensduur en productiekwaliteit. Voor PMMA geoptimaliseerde freesboren zijn te agressief voor was en kunnen splintering of ongelijke oppervlakken veroorzaken, terwijl wasfreesboren niet de duurzaamheid bieden die nodig is voor herhaald frezen van PMMA. Het gebruik van specifieke freesboren per materiaal maximaliseert de efficiëntie en minimaliseert kostbare onderbrekingen door gereedschapsfouten.
Hoe vaak moeten frezen worden vervangen?
Freesboren moeten worden vervangen op basis van slijtage-indicatoren of het aantal cycli, in plaats van volgens een vast schema. De meeste hoogwaardige frezen kunnen 50 tot 200 stukken verwerken voordat vervanging nodig is, afhankelijk van het materiaal, de snijomstandigheden en het type freesboor. Het implementeren van een gereedschapstrackingsysteem dat het gebruik van de freesboor bijhoudt, helpt de vervangingstijd te voorspellen en onverwachte gereedschapsfouten te voorkomen die de productieplanning verstoren.