
 EN
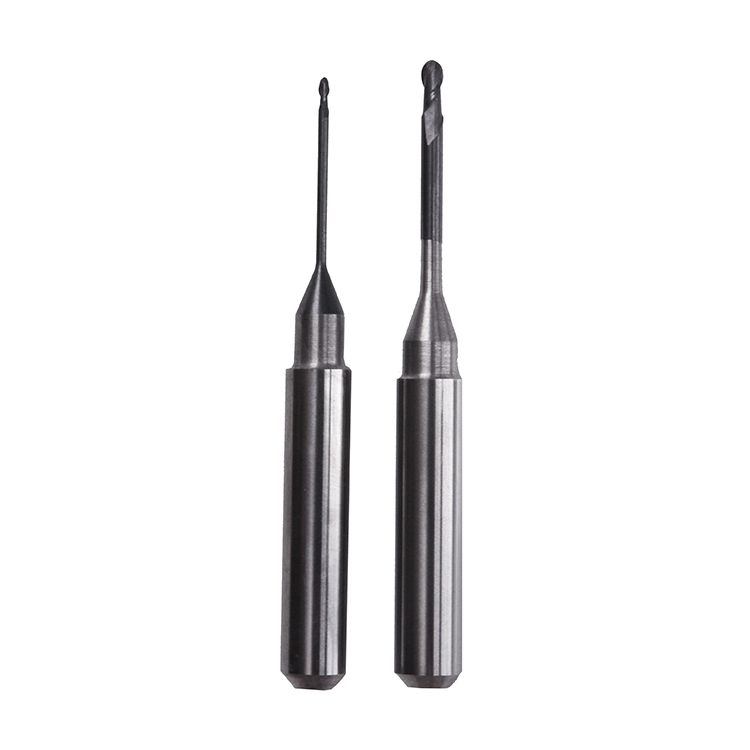
Valg af den rigtige freserbor er afgørende for at opnå præcision og effektivitet ved bearbejdning af PMMA- og voksmaterialer i tandtekniske laboratorier og CAD/CAM-miljøer. Forskellige fræsebor er udviklet med specifikke geometrier, skærekanter og materialekompositioner til at håndtere de unikke egenskaber ved hvert substrat. At forstå, hvilke fræsebor yder bedst ved PMMA, og hvilke der er optimeret til voks, sikrer hurtigere produktion, bedre overfladeafslutninger samt reduceret værktøjsforringelse og brud.

PMMA og voks stiller grundlæggende forskellige fræseudfordringer. PMMA er en hård termoplastisk polymer, der kræver aggressiv fræsning, høje spindelhastigheder samt fræsebor, der er designet til at modstå varmeopbygning og spænd. Voks er derimod blødere og mere eftergivende, men kræver fræsebor, der bibeholder skarpe kanter og forhindrer tilstoppelse eller klæbning. Valget af passende fræsebor til hvert materiale påvirker direkte cykeltiden, værktøjslevetiden og kvaliteten af den færdige restaurering.
Forståelse af fræsebor til PMMA
Geometri og design af PMMA-fræsebor
Fræsebor til PMMA er typisk udstyret med aggressive skæregeometrier med flere kanter og stejle spiralvinkler. Disse fræsebor er optimeret til at skære gennem hård akryl uden at generere overdreven friktion eller smelte materialet. Kantdesignet og -dybden påvirker direkte, hvordan materialet fjernes fra skæreområdet, hvilket forhindrer ophobning af harpiks, der kan føre til værktøjsbeskadigelse. De fleste industrielle fræsebor til PMMA anvender positive skærevinkler for at maksimere effektiviteten af spånfjerning.
Diameteren og længden af fræsebor til PMMA-anvendelser varierer afhængigt af den krævede detaljeniveau og fræsemaskinens kapacitet. Fræsebor med større diameter fjerner materiale hurtigere under grovfremstilling, mens mindre fræsebor skaber fine detaljer og overfladeafslutninger. Belægninger på premium-fræsebor reducerer friktionen og forlænger værktøjslevetiden ved at minimere varmeudvikling under højhastigheds-spindlerotation.
Materialeopsætning og Holdbarhed
Højtydende fræsebor til PMMA fremstilles af wolframcarbid eller kobaltlegeringer, som giver bedre hårdhed og termisk stabilitet end stål. Wolframcarbid-fræsebor bevarer deres skærekant ved høje temperaturer og er modstandsdygtige over for kemisk påvirkning fra PMMA-støv og -rester. Nogle avancerede fræsebor indeholder specialbelægninger såsom titannitrid eller diamant, hvilket yderligere forbedrer slidstabiliteten og reducerer de krævede fræsekrafters størrelse under fræsningen.
Holdbarheden af fræsebor er direkte forbundet med produktionsomkostningen pr. styk. Selvom premium-fræsebor har en højere startomkostning, producerer de flere dele pr. værktøj inden udskiftning, hvilket reducerer de samlede materialeomkostninger. Ved storvolumen-fræsning af PMMA giver investering i kvalitetsfræsebor med forlænget levetid en stærk afkastning på investeringen.
Specialiserede fræsebor til voksfræsning
Voksspecifikke egenskaber for fræsebor
Fræsere til voks kræver grundlæggende andre designparametre end fræsere til PMMA. Voks er betydeligt blødere, så fræsere kan køre ved lavere omdrejningstal uden at miste fræseeffektiviteten. Geometrien for effektive fræsere til voks lægger vægt på spålfrihed og forhindrer, at materialet komprimeres eller smøres rundt om skærekanterne. Mange voks-specifikke fræsere har fladere rake-vinkler og større afstand mellem spiralfluterne for at sikre fri spålføring.
Den blødere natur af voks betyder, at fræsere kan fremstilles af billigere materialer som hurtigstål uden at kompromittere ydeevnen. Mange tandtekniske laboratorier foretrækker dog også carbidfræsere til voksapplikationer, da prisforskellen er begrænset og holdbarheden forbliver fremragende. Fræsere, der er optimeret til voks, giver glattere overflader, der kræver minimal efterbehandling, hvilket fremskynder hele arbejdsgangen.
Temperatur- og tilstoppningsforebyggelse
Varmehåndtering er afgørende, når man bruger fræsere på voksmaterialer. I modsætning til PMMA kan voks blødgøre eller smelte, hvis fræsetemperaturerne overstiger materialets tærskelværdier, hvilket får materialet til at sidde fast på fræserne og forringe værktøjets ydeevne. Fræsere, der er designet til voks, indeholder ofte en geometri, der fremmer kølevæskestrømning og hurtig varmeafledning. Korrekt valg af og tilførsel af kølevæske beskytter desuden fræserne mod tilstopping og termisk skade.
Tilstopping af fræsere under voksfræsning skaber en farlig feedback-løkke: materialeopbygning øger fræsekraften, hvilket genererer mere varme, hvilket igen blødgør mere voks og fører til hurtig værktøjsfejl. Premium-fræsere til voks har spiralformede kanaler, der aktivt fjerner materiale og opretholder renhed gennem hele fræsningscyklussen. Kun denne egenskab kan retfærdiggøre den højere pris for højt produktionsorienterede voksoperationer.
Udvælgelseskriterier og anvendelsesstrategi
Tilpasning af fræsere til din arbejdsgang
At vælge de rigtige fræsebor kræver forståelse af din specifikke fræsemaskines kapacitet og produktionsmængde. Forskellige CAD/CAM-fræsemaskiner har maksimale spindelhastigheder, fremføringshastigheder og effektgrænser, som begrænser, hvilke fræsebor yder optimalt. Rådfør dig i din udstyrsdokumentation for at identificere spindelhastighedsområdet og vælg fræsebor, der er certificeret til disse hastigheder. For små eller for store fræsebor i forhold til din maskines kapacitet vil yde dårligt og slittes for tidligt.
Produktionsmængde og delkompleksitet påvirker også strategien for valg af fræsebor. Højvolumen-PMMA-produktion drager fordel af aggressivt fræsende fræsebor, der prioriterer hastighed, mens individuelle eller detaljerede restaureringer måske kræver blidere skæreegenskaber for at bevare fine detaljer. Ved voksfræsning bør fræsebor fremhæve overfladekvalitet, hvis efterfræsningsarbejde er dyr i din virksomhed. Vurder den samlede omkostning pr. styk i stedet for kun værktøjsomkostningen alene, når du beslutter, hvilke fræsebor du skal have på lager.
Opbevaring og værktøjsstyring
Korrekt opbevaring af fræsebor påvirker direkte deres levetid og ydeevne. Fræsebor skal opbevares i rene, tørre omgivelser, beskyttet mod fugt, støv og temperatursvingninger. Organiserede opbevaringssystemer, der registrerer værktøjsslid og udskiftningcyklusser, hjælper med at forhindre uventet værktøjsfejl under produktion. Mange laboratorier anvender software til værktøjsstyring, der planlægger udskiftning af fræsebor baseret på brugstid og antal bearbejdede stykker i stedet for at vente på fejl.
Inspektion og vedligeholdelse af fræsebor før brug sikrer konsekvente resultater og forhindrer skade på dyre fræseudstyr. Bluntede eller beskadigede fræsebor skal straks trækkes ud af brug i stedet for at blive brugt indtil fejl, da de øger skærekræfterne, genererer overdreven varme og risikerer brud, hvilket kan beskadige spindler. Implementering af forebyggende værktøjsudskiftningstrategier reducerer standstilstande og sikrer pålidelighed i produktionsplanlægningen.
Ofte stillede spørgsmål
Hvad er den typiske spindelhastighed for fræsere, der bruges på PMMA?
PMMA-fræsere arbejder typisk med spindelhastigheder mellem 15.000 og 25.000 omdr./min. ved grovarbejdning og op til 40.000 omdr./min. ved afslutningspassager. Den præcise hastighed afhænger af fræserens diameter, skæregeometri og dine specifikke fræsemaskines muligheder. At rådføre sig med fræseproducenter og afprøve på din udstyr vil identificere den optimale spindelhastighed for dine fræsere for at opnå den bedste balance mellem hastighed og overfladekvalitet.
Kan de samme fræsere bruges både til PMMA og voks?
Selvom nogle almindelige fræsere kan fungere tilstrækkeligt godt til begge materialer, vil materialsspecifikke fræsere yde bedre med hensyn til værktøjsliv og produktionskvalitet. Fræsere, der er optimeret til PMMA, er for aggressive til voks og kan forårsage spændinger eller ujævne overflader, mens voksfræsere mangler holdbarheden, der kræves til gentagen PMMA-fræsning. Ved at bruge dedikerede fræsere til hvert materiale maksimeres effektiviteten, og dyre afbrydelser på grund af værktøjsfejl minimeres.
Hvor ofte skal fræsere udskiftes?
Fræsere skal udskiftes på baggrund af slitageindikatorer eller antal cyklusser i stedet for efter en fast tidsplan. De fleste højkvalificerede freserbor kan færdiggøre 50 til 200 stykker, inden de skal udskiftes, afhængigt af materiale, fræseforhold og fræsetype. Indførelse af et værktøjssporingssystem, der overvåger fræsebrug, hjælper med at forudsige tidspunktet for udskiftning og forhindre uventede værktøjsfejl, der forstyrrer produktionsplanlægningen.