
 EN
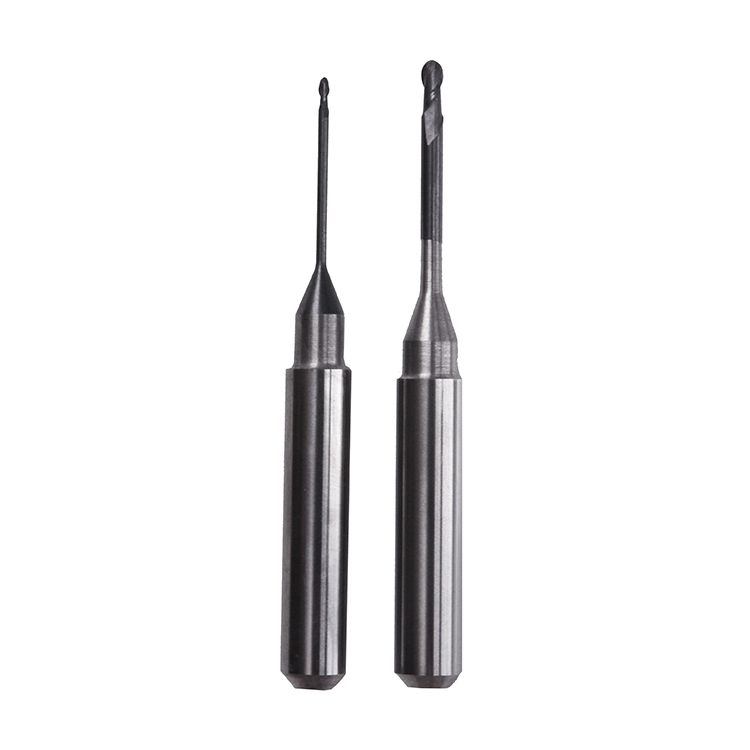
Att välja rätt fräsborr är avgörande för att uppnå precision och effektivitet vid bearbetning av PMMA och vax i tandtekniska laboratorier och CAD/CAM-miljöer. Olika fräsar är konstruerade med specifika geometrier, skärande kanter och materialkompositioner för att hantera de unika egenskaperna hos varje substrat. Att förstå vilka fräsar som fungerar bäst för PMMA och vilka som är optimerade för vax säkerställer snabbare produktion, bättre ytytor och minskad verktygsslitage samt brytning.

PMMA och vax ställer på fundamental nivå olika krav på fräsning. PMMA är en hård termoplastisk polymer som kräver kraftfull bearbetning, höga spindelhastigheter och fräsar som är utformade för att motstå värmeuppkomst och sprickbildning. Vax är däremot mjukare och mer eftergivande, men kräver fräsar som behåller sin skärpa och förhindrar igensättning eller kladdighet. Att välja lämpliga fräsar för varje material påverkar direkt cykeltiden, verktygslivslängden och kvaliteten på den färdiga restaureringen.
Förståelse av fräsar för PMMA
Geometri och design för fräsborrar till PMMA
Fräsborrar som är avsedda för PMMA har vanligtvis aggressiva skärgeometrier med flera skär och branta spiralvinklar. Dessa fräsborrar är optimerade för att skära igenom hårt akryl utan att generera överdriven friktion eller smälta materialet. Skärprofilen och djupet påverkar direkt hur materialet avlägsnas från skärzonen, vilket förhindrar att resiner byggs upp och orsakar verktygsskador. De flesta industriella fräsborrar för PMMA använder positiva skärvinklar för att maximera effektiviteten vid avtagning av spån.
Diametern och längden på fräsborrar för PMMA-applikationer varierar beroende på nivån av detaljrikedom som krävs samt på fräsmaskinens kapacitet. Fräsborrar med större diameter tar bort material snabbare under grovarbeten, medan mindre fräsborrar skapar fina detaljer och ytytor. Beläggningar på högkvalitativa fräsborrar minskar friktionen och förlänger verktygens livslängd genom att minska värmeutvecklingen vid höghastighetsrotation av spindeln.
Materialsammansättning och hållbarhet
Högpresterande fräsborrar för PMMA tillverkas av volframkarbid eller koboltlegeringar, vilka ger bättre hårdhet och termisk stabilitet jämfört med stål. Volframkarbidfräsborrar behåller sin skärande egenskap vid höga temperaturer och motstår den kemiska påverkan från PMMA-stoft och rester. Vissa avancerade fräsborrar har specialbeläggningar som t.ex. titanitrid eller diamant, vilka ytterligare förbättrar slitagebeständigheten och minskar de krävda skärkrafterna under fräsningen.
Hållbarheten hos fräsborrar korrelerar direkt med produktionskostnaden per enhet. Även om premiumfräsborrar har högre initial kostnad levererar de fler delar per verktyg innan de måste bytas ut, vilket minskar den totala materialkostnaden. För högvolymsfräsning av PMMA ger investering i kvalitetsfräsborrar med förlängd verktygslivslängd en stark avkastning på investeringen.
Specialiserade fräsborrar för vaxfräsning
Vaxspecifika egenskaper hos fräsborrar
Fräsborrar för vax kräver i grunden andra designparametrar än fräsborrar för PMMA. Vax är betydligt mjukare, så fräsborrar kan arbeta vid lägre varvtal utan att förlora skärverkan. Geometrin hos effektiva fräsborrar för vax betonar spånutrymme och förhindrar att materialet packas samman eller smetar runt skärgarnas kanter. Många fräsborrar som är speciellt utformade för vax har flackare skärvinklar och större avstånd mellan skärkanterna för att möjliggöra fritt spånutrymme.
Den mjukare naturen hos vax innebär att fräsborrar kan tillverkas av billigare material, t.ex. snabbstål, utan att prestanda försämras. Många tandtekniska laboratorier föredrar ändå hårdmetallfräsborrar för vaxapplikationer, eftersom kostnadsdifferensen är liten och verktygens livslängd förblir utmärkt. Fräsborrar som är optimerade för vax ger jämnare ytor som kräver minimal efterbearbetning, vilket accelererar hela arbetsflödet.
Temperatur- och tätningsförebyggande
Värmehantering är avgörande vid fräsning av vaxmaterial. Till skillnad från PMMA kan vax bli mjukare eller smälta om skärtemperaturen överskrider materialets gränsvärden, vilket orsakar att materialet fastnar på fräsverktygen och försämrar verktygens prestanda. Fräsverktyg som är utformade för vax inkluderar ofta en geometri som främjar kylmedelsflöde och snabb värmeavledning.
Klumpning i fräsverktyg under vaxfräsning skapar en farlig återkopplingsloop: materialuppsamling ökar skärresistensen, vilket genererar mer värme, vilket i sin tur gör vaxet mjukare och leder till snabb verktygsförstöring. Premiumfräsverktyg för vax har spånskårgestaltningar som aktivt avlägsnar material och bibehåller renlighet under hela fräsprocessen. Denna egenskap ensam kan motivera den högre kostnaden för högproduktiva vaxoperationer.
Urvalskriterier och applikationsstrategi
Anpassa fräsverktyg till ditt arbetsflöde
Att välja rätt fräsborrar kräver förståelse för dina specifika fräsutrustningsmöjligheter och produktionsvolym. Olika CAD/CAM-fräsmaskiner har maximala spindelhastigheter, matningshastigheter och effektgränser som begränsar vilka fräsborrar som presterar optimalt. Kolla i din utrustningsdokumentation för att identifiera spindelhastighetsområdet och välj fräsborrar som är godkända för dessa hastigheter. Fräsborrar som är för små eller för stora i förhållande till din maskins kapacitet kommer att prestera undermåligt och slitas snabbare.
Produktionsvolym och delkomplexitet påverkar också strategin för borrval. Högvolymstillverkning av PMMA gynnas av aggressiva fräsborrar som prioriterar hastighet, medan anpassade eller detaljerade restaureringar kan kräva mjukare skärsegenskaper för att bevara fina detaljer. Vid fräsning av vax bör fräsborrar betona ytkvalitet om efterfräsning kräver mycket arbetsinsats i ditt företag. Utvärdera total kostnad per del istället för endast verktygskostnaden när du bestämmer vilka fräsborrar som ska finnas i lager.
Förvaring och verktygshantering
Rätt förvaring av fräsborrar påverkar direkt deras livslängd och prestanda. Fräsborrar bör förvaras i rena, torra miljöer som skyddar mot fukt, damm och temperatursvängningar. Organiserade förvaringssystem som spårar verktygens slitage och utbytescykler hjälper till att förhindra oväntad verktygsbrott under produktion. Många laboratorier använder verktygshanteringsprogramvara som schemalägger utbyte av fräsborrar baserat på användningstid och antal bearbetade delar istället for att vänta tills de går sönder.
Inspektion och underhåll av fräsborrar innan användning säkerställer konsekventa resultat och förhindrar skador på dyrbar fräsutrustning. Dåsiga eller skadade fräsborrar bör tas ur bruk omedelbart istället för att användas tills de går sönder, eftersom de ökar skärkrafterna, genererar överdriven värme och riskerar att gå sönder på sätt som kan skada spindlar. Genom att införa förebyggande verktygsutbytesstrategier minskas driftstopp och produktionsschemats tillförlitlighet bibehålls.
Vanliga frågor
Vad är den typiska spindelhastigheten för fräsborrar som används på PMMA?
PMMA-fräsborrar arbetar vanligtvis med spindelhastigheter mellan 15 000 och 25 000 rpm vid avfassningsoperationer och upp till 40 000 rpm vid avslutande pass. Den exakta hastigheten beror på borrns diameter, skärgeometri och dina specifika fräsmaskinskapaciteter. Konsultera tillverkaren av borrarna och testa på din utrustning för att identifiera den optimala spindelhastigheten för dina fräsborrar, så att du uppnår bästa möjliga balans mellan hastighet och ytkvalitet.
Kan samma fräsborrar användas både för PMMA och vax?
Även om vissa slipfräsar för allmänt bruk kan fungera tillfredsställande för båda materialen ger materialspecifika slipfräsar bättre prestanda vad gäller verktygslivslängd och produktionskvalitet. Slipfräsar som är optimerade för PMMA är för aggressiva för vax och kan orsaka sprickor eller ojämna ytor, medan slipfräsar för vax saknar den hållbarhet som krävs för upprepad bearbetning av PMMA. Genom att använda specialiserade slipfräsar för varje material maximeras effektiviteten och kostsamma avbrott i produktionen på grund av verktygsfel minimeras.
Hur ofta ska fräsborrar bytas ut?
Slipfräsar bör bytas ut baserat på slitageindikatorer eller antal cykler snarare än en fast schema. De flesta högkvalitativa fräsborr kan bearbeta 50 till 200 delar innan de behöver bytas ut, beroende på material, skärningsförhållanden och frästyp. Att införa ett verktygsövervakningssystem som spårar fräsens användning hjälper till att förutsäga när byte ska ske och förhindrar oväntade verktygsfel som stör produktionsschemat.