
 EN
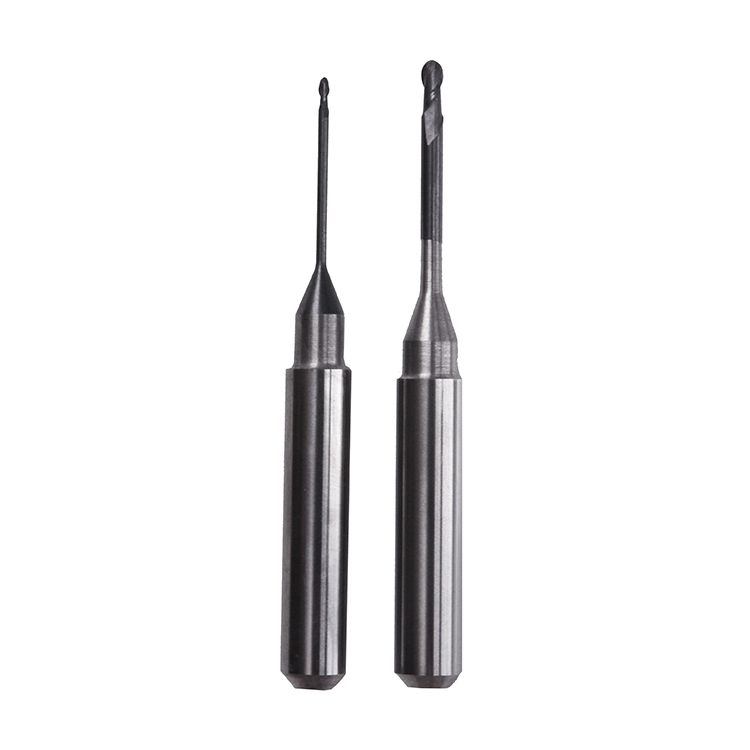
A megfelelő frészkopcsok alapvető fontosságú a pontosság és hatékonyság eléréséhez a PMMA és viasz anyagok feldolgozása során fogtechnikai laboratóriumokban és CAD/CAM környezetekben. A különböző marófejeket speciális geometriával, vágóélekkel és anyagösszetétellel fejlesztették ki, hogy kezelni tudják az egyes alapanyagok egyedi tulajdonságait. Annak ismerete, hogy mely marófejek bizonyultak a legjobbnak PMMA-feldolgozáshoz, és melyek optimalizáltak viaszra, gyorsabb gyártást, jobb felületminőséget és csökkent szerszámkopást és törést eredményez.

A PMMA és a viasz lényegesen eltérő megmunkálási kihívásokat jelentenek. A PMMA egy kemény termoplasztikus polimer, amely agresszív vágást, magas fordulatszámot és hőfelhalmozódás- és repedésképződés-ellenálló marófejeket igényel. A viasz viszont lágyabb és engedékenyebb, de olyan marófejeket kíván, amelyek éles vágóéleket tartanak fenn, és megakadályozzák a dugulást vagy a ragadást. A megfelelő marófejek kiválasztása az egyes anyagokhoz közvetlenül befolyásolja a ciklusidőt, a szerszámélettartamot és a kész protézis minőségét.
PMMA-marófejek megismerése
A PMMA-fúrásra szolgáló marófejek geometriája és terve
A PMMA-fúrásra szolgáló marófejek általában agresszív vágógeometriával, több hornyos kialakítással és meredek spirális szöggel rendelkeznek. Ezeket a marófejeket úgy optimalizálták, hogy hatékonyan vághassák át a kemény akrilátot anélkül, hogy túlzott súrlódást vagy az anyag olvadását okoznák. A horpadások kialakítása és mélysége közvetlenül befolyásolja, hogyan távozik az anyag a vágózónából, megakadályozva a gyanta lerakódását, amely esetlegesen károsítja az eszközt. A legtöbb ipari PMMA-marófej pozitív előtolási szöget alkalmaz a forgácseltávolítási hatékonyság maximalizálására.
A PMMA-alkalmazásokhoz használt marófejek átmérője és hossza a szükséges részletességtől és a marógép képességétől függ. A nagyobb átmérőjű marófejek gyorsabban távolítanak el anyagot a durva marás során, míg a kisebb átmérőjű marófejek finom részleteket és felületi minőséget biztosítanak. A prémium minőségű marófejek bevonata csökkenti a súrlódást és meghosszabbítja az eszköz élettartamát, minimalizálva a hőfejlődést a magas fordulatszámú orsóforgás során.
Anyagösszetevők és hosszú távú tartóság
A PMMA-feldolgozáshoz szolgáló nagy teljesítményű marófejeket keményfém vagy kobaltötvözetből gyártják, amelyek kiváló keménységet és hőállóságot nyújtanak az acélhoz képest. A keményfém marófejek megtartják vágóélüket magas hőmérsékleten is, és ellenállnak a PMMA-por és -maradványok kémiai támadásának. Egyes fejlett marófejek speciális bevonatokat – például titán-nitridet vagy gyémántot – tartalmaznak, amelyek tovább növelik a kopásállóságot és csökkentik a marás során szükséges vágóerőt.
A marófejek élettartama közvetlenül összefügg az egységenkénti gyártási költséggel. Bár a prémium minőségű marófejek kezdeti ára magasabb, több darabot lehet velük megmarni cserére szorulás előtt, így az anyagköltség összességében csökken. Nagy mennyiségű PMMA-marás esetén a hosszabb élettartamú, minőségi marófejekbe történő beruházás kiváló megtérülést biztosít.
Speciális marófejek viaszmaráshoz
Viaszra szabott marófej-jellemzők
A viaszfúrásra szolgáló fúrófejek alapvetően eltérő tervezési paramétereket igényelnek, mint a PMMA-fúrásra szolgáló fúrófejek. A viasz lényegesen lágyabb anyag, így a fúrófejek alacsonyabb fordulatszámon is hatékonyan működhetnek vágási hatékonyságuk csökkenése nélkül. A viaszfúrásra alkalmas fúrófejek geometriája a forgácseltávolítást hangsúlyozza, és megakadályozza, hogy az anyag összetömörödjön vagy elkenődjön a vágóélek körül. Számos viaszspecifikus fúrófej laposabb előtolási szöget és szélesebb hornyok közötti távolságot tartalmaz, hogy a forgácsok szabadon eltávozhassanak.
A viasz lágyabb természete miatt a fúrófejek olcsóbb anyagokból, például gyorsacélból is gyárthatók anélkül, hogy jelentősen csökkenne a teljesítményük. Számos fogtechnikai laboratórium ugyanakkor szívesen használ karbid fúrófejeket viaszalkalmazásokhoz is, mivel az árkülönbség csekély, és az eszköz élettartama továbbra is kiváló marad. A viaszra optimalizált fúrófejek simább felületminőséget eredményeznek, amely minimális utómunkát igényel, és ezzel gyorsítják az egész munkafolyamatot.
Hőmérséklet- és eldugulás-megelőzés
A hőkezelés döntő fontosságú a viaszanyagok marásakor használt marófejek esetében. A viasz – ellentétben a PMMA-val – megpuhulhat vagy megolvad, ha a vágási hőmérséklet meghaladja az anyag határértékeit, ami miatt az anyag rátapad a marófejekre, és csökken a szerszám teljesítménye. A viaszhoz tervezett marófejek gyakran olyan geometriával készülnek, amely elősegíti a hűtőfolyadék áramlását és a gyors hőelvezetést. A megfelelő hűtőfolyadék kiválasztása és pontos adagolása további védelmet nyújt a marófejekkel szemben a dugulás és a hő okozta károsodás ellen.
A marófejek dugulása viaszmarás közben veszélyes visszacsatolási hurkot eredményez: az anyagfelhalmozódás növeli a vágási ellenállást, ami több hőt termel, ez pedig további viaszt puhaszt, és gyors szerszámhibához vezet. A prémium minőségű, viaszhoz kifejlesztett marófejek olyan hornyozási kialakítással rendelkeznek, amely aktívan eltávolítja az anyagot, és tisztaságot biztosít a teljes marási ciklus során. Ez a tulajdonság önmagában is indokolja a magasabb árat a nagytermelésű viaszmarási műveletekhez.
Kiválasztási szempontok és alkalmazási stratégia
Marófejek illesztése a munkafolyamathoz
A megfelelő marófejek kiválasztásához ismerni kell a konkrét maróberendezés képességeit és a gyártási mennyiséget. A különböző CAD/CAM marógépeknek maximális fordulatszámuk, előtolási sebességük és teljesítménykorlátaik vannak, amelyek meghatározzák, mely marófejek működnek optimálisan. Konzultáljon a berendezés dokumentációjával a szükséges fordulatszám-tartomány meghatározásához, és válasszon olyan marófejeket, amelyek ezen sebességekre vannak méretezve. A gép kapacitásához képest túl kicsi vagy túl nagy marófejek alulműködnek és korai kopást szenvednek.
A gyártási mennyiség és az alkatrész összetettsége is befolyásolja a marófej-kiválasztási stratégiát. A nagy mennyiségű PMMA-gyártásnál agresszív marófejek előnyösek, amelyek a sebességre helyezik a hangsúlyt, míg az egyedi vagy részletgazdag restaurációk esetén finom részletek megőrzése érdekében lágyabb vágási tulajdonságokra van szükség. A viaszmarásra szolgáló fejeknél kiemelt figyelmet érdemel a felületminőség, ha a marás utáni finomítási munka a műveletben magas költséggel jár. A raktáron tartandó marófejek kiválasztásakor értékelje a darabonkénti teljes költséget, ne csak az eszközök árát.
Tárolás és szerszámkezelés
A marófejek megfelelő tárolása közvetlenül befolyásolja élettartamukat és teljesítményüket. A marófejeket tiszta, száraz környezetben kell tárolni, védelmet biztosítva a nedvesség, a por és a hőmérséklet-ingadozások ellen. A szerszámkopás és cseréjének ciklusát nyomon követő rendezett tárolási rendszerek segítenek megelőzni a váratlan szerszámhibákat gyártási folyamatok során. Számos laboratórium szerszámkezelő szoftvert alkalmaz, amely a marófejek cseréjét az üzemidő és a darabszám alapján ütemezi, nem pedig a hibás működésig vár.
A marófejek ellenőrzése és karbantartása használat előtt biztosítja az egyenletes eredményeket, és megakadályozza a drága maróberendezések sérülését. A tompa vagy sérült marófejeket azonnal ki kell vonni a forgalomból, nem szabad őket a meghibásodásig használni, mivel növelik a vágóerőt, túlzott hőfejlődést okoznak, és megtöredezésük kockázata fennáll, ami sérülést okozhat a tengelyekben. A megelőző szerszámcserére épülő stratégiák csökkentik a leállásokat, és fenntartják a gyártási ütemtervek megbízhatóságát.
GYIK
Mi a tipikus forgási sebesség a PMMA-felületek marásához használt marófejek esetében?
A PMMA-marófejeket általában 15 000 és 25 000 percenkénti fordulatszám (RPM) közötti tartományban használják durva marásra, illetve akár 40 000 RPM-ig finommarásra. A pontos sebesség függ a marófej átmérőjétől, a vágógeometriától és a konkrét marógép képességeitől. A marófej-gyártókkal való konzultáció és a saját berendezésen végzett tesztelés segít meghatározni a legmegfelelőbb forgási sebességet, amely optimális egyensúlyt teremt a marási sebesség és a felületminőség között.
Ugyanazokat a marófejeket lehet-e mind a PMMA, mind a viasz marására használni?
Bár egyes általános célú marófejek megfelelően működhetnek mindkét anyag esetében, az anyagspecifikus marófejek jobb teljesítményt nyújtanak szerszámkoruk és gyártási minőségük tekintetében. A PMMA-hoz optimalizált marófejek túl agresszívek viasznál, és repedéseket vagy egyenetlen felületeket okozhatnak, míg a viaszhoz készült marófejek nem rendelkeznek elegendő tartóssággal a többszörös PMMA-marásra. Az egyes anyagokhoz külön marófejek használata maximalizálja a hatékonyságot, és minimalizálja a költséges szerszámkiesések miatti termelési megszakításokat.
Milyen gyakran kell cserélni a marófejeket?
A marófejeket kopásjelzők vagy ciklusszám alapján kell cserélni, nem pedig rögzített időbeosztás szerint. A legtöbb nagyminőségű frészkopcsok 50–200 darabot képes feldolgozni cserére szorulás előtt, anyagtól, vágási feltételektől és marófejtípustól függően. Egy olyan szerszámkövető rendszer bevezetése, amely nyomon követi a marófejek használatát, segít az időben történő cserék előrejelzésében, és megakadályozza a váratlan szerszámkieséseket, amelyek megbontják a termelési ütemtervet.