
 EN
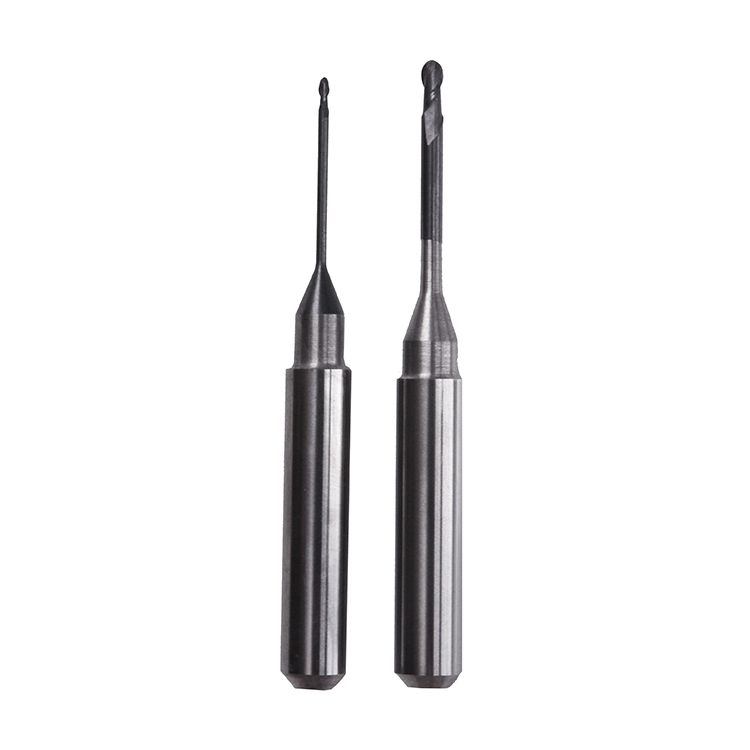
Velg den rette freser er avgjørende for å oppnå nøyaktighet og effektivitet ved bearbeiding av PMMA- og voks-materialer i tannlaboratorier og CAD/CAM-miljøer. Forskjellige fræser er utviklet med spesifikke geometrier, skjærekanter og materialekomposisjoner for å håndtere de unike egenskapene til hvert underlag. Å forstå hvilke fræser som fungerer best for PMMA og hvilke som er optimalisert for voks sikrer raskere produksjon, bedre overflatekvalitet og redusert slitasje og brudd på verktøy.

PMMA og voks stiller grunnleggende ulike fræseutfordringer. PMMA er en hard termoplastisk polymer som krever kraftig skjæring, høye spindelhastigheter og fræser som er designet for å motstå varmeopbygging og sprekking. Voks er derimot mykere og mer forgivende, men krever fræser som beholder skarpe kanter og forhindrer tilstopping eller klebing. Å velge passende fræser for hvert materiale påvirker direkte syklustid, verktøylevetid og kvaliteten på den ferdige restaurasjonen.
Forståelse av fræser for PMMA
Geometri og design for PMMA-fræsbitar
Fræsbitar for PMMA har vanlegvis aggresive skjæregeometriar med fleire skjærflater og bratte spiralsvinklar. Desse fræsbitane er optimaliserte for å skjære gjennom hard akryl utan å generere overdriven friksjon eller smelte materialet. Skjærflatens utforming og djupne påverkar direkte korleis materialet blir fjerna frå skjæresona, noko som hindrar opphoping av harpiks som kan føre til verktøyskade. Dei fleste industrielle fræsbitane for PMMA bruker positive skjærvinklar for å maksimere effektiviteten ved avføring av spån.
Diameteren og lengda på fræsbitar for PMMA-variasjonar avheng av detaljnivået som krevst og kapasiteten til fræsemaskina. Fræsbitar med større diameter fjernar materiale raskare under grovarbeid, medan mindre fræsbitar skapar fine detaljar og overflatekvalitet. Belegg på premium-fræsbitar reduserer friksjon og utvider verktøyets levetid ved å minimere varmeutvikling under høgfrekvent spindelrotasjon.
Materialeoppbygging og varighet
Høytytende freser for PMMA er fremstilt av wolframkarbid eller kobaltlegeringer, som gir bedre hardhet og termisk stabilitet enn stål. Wolframkarbidfreser beholder sitt skjærekant ved høye temperaturer og tåler kjemisk angrep fra PMMA-støv og rester. Noen avanserte freser har spesialbelagninger som titaniumnitrid eller diamant, som ytterligere forbedrer slitasjemotstand og reduserer nødvendige skjærekrefter under fresing.
Holdbarheten til freser korrelaterer direkte med produksjonskostnaden per enhet. Selv om premiumfreser har høyere opprinnelig kostnad, produserer de flere deler per verktøy før utskifting, noe som reduserer totale materialkostnader. Ved høyvolumfresing av PMMA gir investering i kvalitetsfreser med forlenget levetid en sterk avkastning på investeringen.
Spesialiserte freser for voksfresing
Egenskaper for voks-spesifikke freser
Freser for voks krever grunnleggende andre designparametere enn freser for PMMA. Voks er betydelig mykere, så freser kan operere ved lavere spindelhastigheter uten å miste skjæreeffektivitet. Geometrien til effektive freser for voks legger vekt på avfallsfjerning og hindrer materialet i å samplastes eller smøre seg rundt skjærekanter. Mange voks-spesifikke freser har flattare angrepsvinkler og større avstand mellom spiralrillene for å tillate fri avfallsfjerning.
Den mykere naturen til voks betyr at freser kan produseres av billigere materialer som hurtigstål uten å ofre ytelse. Mange tannlaboratorier foretrekker likevel karbidfreser for voksapplikasjoner, siden prisforskjellen er beskjeden og verktøyets levetid fortsatt er utmerket. Freser som er optimalisert for voks gir jevnere overflatefinish som krever minimal etterbehandling, noe som akselererer hele arbeidsflyten.
Temperatur- og tilstoppingsforebygging
Varmehåndtering er avgjørende ved bruk av frasyklar på voks. I motsetning til PMMA kan voks bli myk eller smelte hvis skjæringstemperaturen overstiger materialets terskelverdier, noe som fører til at materialet fester seg til frasyklene og reduserer verktøyets ytelse. Frasyklar som er utformet for voks inkluderer ofte geometrier som fremmer kjølevæskestrøm og rask varmeavledning. Riktig valg av og levering av kjølevæske beskytter dessuten frasyklene mot tilstopping og termisk skade.
Tilstopping av frasyklar under voksfrasing skaper en farlig tilbakemeldingsløkke: materiell opphopning øker skjæringmotstanden, noe som genererer mer varme, som igjen gjør voksmykere, og fører til rask verktøyfeil. Premium-frasyklar for voks har spesialutformede spiralformede kanaler som aktivt fjerner materiale og holder verktøyet rent gjennom hele frasingsprosessen. Denne egenskapen alene kan rettferdiggjøre den høyere prisen for høyproduktive voksoperasjoner.
Utvalgskriterier og anvendelsesstrategi
Tilpasning av frasyklar til arbeidsflyten din
Å velge de riktige fræsbitene krever forståelse av dine spesifikke fræsemaskiners egenskaper og produksjonsvolum. Forskjellige CAD/CAM-fræsemaskiner har maksimale spindelhastigheter, fremføringshastigheter og effektbegrensninger som begrenser hvilke fræsbitene som presterer optimalt. Sjekk dokumentasjonen til utstyret ditt for å finne spindelhastighetsområdet, og velg fræsbit som er godkjent for disse hastighetene. For små eller for store fræsbit i forhold til maskinens kapasitet vil gi dårligere ytelse og for tidlig slitasje.
Produksjonsvolum og delkompleksitet påvirker også strategien for å velge fræsbit. Høyt produksjonsvolum av PMMA profitterer av aggresive fræsbit som prioriterer hastighet, mens spesialtilpassede eller detaljerte restaurasjoner kanskje krever mykere skjæreegenskaper for å bevare fine detaljer. Fræsbit for voks bør legge vekt på overflatekvalitet hvis etterfræsing krever mye manuelt arbeid i driften din. Vurder den totale kostnaden per enhet, ikke bare verktøykostnaden alene, når du bestemmer hvilke fræsbit du skal lagre.
Lagring og verktøyhåndtering
Riktig lagring av fræser påvirker direkte deres levetid og ytelse. Fræser bør oppbevares i rene, tørre omgivelser beskyttet mot fuktighet, støv og temperatursvingninger. Organiserte lagringssystemer som sporer slitasje på verktøy og utskiftingsperioder hjelper med å unngå uventet verktøybrudd under produksjonsløp. Mange laboratorier bruker verktøyhåndteringsprogramvare som planlegger utskifting av fræser basert på bruksvarighet og antall bearbeidede deler, i stedet for å vente til verktøyet svikter.
Inspeksjon og vedlikehold av fræser før bruk sikrer konsekvente resultater og forhindrer skade på dyre fræseutstyr. Slitte eller skadde fræser bør tas ut av bruk umiddelbart i stedet for å brukes til de svikter, siden de øker skjærekreftene, genererer overflødig varme og øker risikoen for brudd som kan skade spindler. Ved å implementere forebyggende verktøyutskiftningsstrategier reduseres nedetid og produksjonsplanens pålitelighet opprettholdes.
Ofte stilte spørsmål
Hva er den typiske spindelhastigheten for fræser til PMMA?
Fræser til PMMA opererer typisk ved spindelhastigheter mellom 15 000 og 25 000 RPM ved grovarbeid og opp til 40 000 RPM ved avslutningspass. Den nøyaktige hastigheten avhenger av fræsens diameter, skjæregeometri og dine spesifikke fræsemaskins egenskaper. Å rådføre seg med fræseprodusenter og utføre tester på utstyret ditt vil avdekke den optimale spindelhastigheten for fræsene dine, slik at du oppnår best mulig balanse mellom hastighet og overflatekvalitet.
Kan samme fræser brukes både til PMMA og voks?
Selv om noen allsidige fræsbiter kan fungere tilfredsstillende for begge materialene, vil materialspesifikke fræsbiter yte bedre når det gjelder verktøyliv og produksjonskvalitet. Fræsbiter som er optimalisert for PMMA er for aggressive for voks og kan føre til sprekker eller uregelmessige overflater, mens fræsbiter for voks mangler holdbarheten som kreves for gjentatt fræsing av PMMA. Å bruke dedikerte fræsbiter for hvert materiale maksimerer effektiviteten og minimerer kostbare avbrytelser på grunn av verktøyfeil.
Hvor ofte bør fræsbiter byttes ut?
Fræsbiter bør byttes ut basert på slitasjeindikatorer eller antall sykluser, ikke etter en fast tidsskala. De fleste høykvalitets freser kan fullføre 50 til 200 deler før de må byttes ut, avhengig av materiale, skjæringssforhold og fræsbitttype. Å implementere et verktøyovervåkningsystem som registrerer bruken av fræsbiter hjelper til å forutsi riktig tidspunkt for utskifting og forhindre uventede verktøyfeil som forstyrrer produksjonsplanene.