
 EN
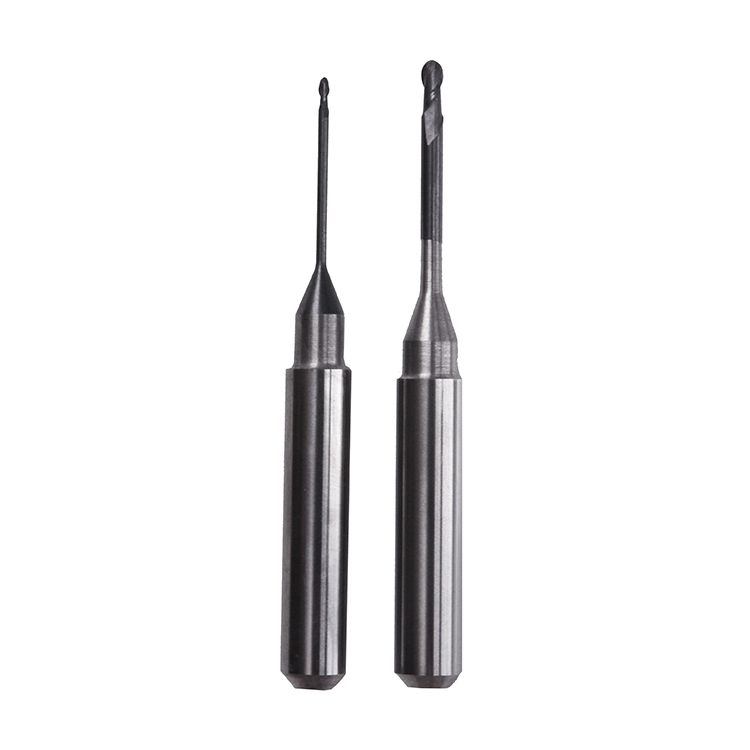
Výběr správného frezovací bursy je zásadní pro dosažení přesnosti a efektivity při práci s materiály PMMA a vosk v dentálních laboratořích a prostředích CAD/CAM. Různé frézovací frézy jsou navrženy s konkrétními geometriemi, řeznými hranami a složením materiálů tak, aby zvládaly jedinečné vlastnosti každého substrátu. Pochopení toho, které frézovací frézy nejlépe fungují pro PMMA a které jsou optimalizovány pro vosk, zajišťuje rychlejší výrobu, lepší povrchovou úpravu a snížené opotřebení i poškození nástrojů.

PMMA a vosk představují zásadně odlišné frézovací výzvy. PMMA je tvrdý termoplastický polymer, který vyžaduje agresivní řezání, vysoké otáčky vřetene a frézy navržené tak, aby odolávaly hromadění tepla a lámání. Vosk je naopak měkčí a tolerantnější, ale vyžaduje frézovací frézy, které udržují ostré řezné hrany a brání ucpaní nebo lepení. Výběr vhodných frézovacích fréz pro každý materiál má přímý dopad na dobu cyklu, životnost nástroje a kvalitu hotového restorativního dílu.
Pochopte frézovací frézy pro PMMA
Geometrie a návrh fréz pro obrábění PMMA
Frézy určené pro obrábění PMMA obvykle mají agresivní řezné geometrie s více závity a strmými šroubovicemi. Tyto frézy jsou optimalizovány pro řezání tvrdého akrylu bez vzniku nadměrného tření nebo roztavení materiálu. Tvar a hloubka závitů přímo ovlivňují, jak je materiál odváděn z řezného prostoru, čímž se zabrání hromadění pryskyřice, která může vést k poškození nástroje. Většina průmyslových fréz pro obrábění PMMA využívá kladné úhly nastavení ostří za účelem maximalizace účinnosti odvádění třísek.
Průměr a délka fréz pro aplikace s PMMA se liší podle požadované úrovně detailu a možností frézovacího stroje. Frézy s větším průměrem odstraňují materiál rychleji během hrubování, zatímco menší frézy umožňují vytvářet jemné detaily a dosahovat vyšší kvality povrchu. Nátěry na vysoce kvalitních frézách snižují tření a prodlužují životnost nástroje minimalizací tepelného zatížení při vysokorychlostním otáčení vřetene.
Složení materiálu a trvanlivost
Vysokovýkonné frézovací frézy pro PMMA jsou vyráběny z karbidu wolframu nebo slitin kobaltu, které nabízejí vyšší tvrdost a tepelnou stabilitu ve srovnání s ocelí. Frézy z karbidu wolframu udržují svou řeznou hranu i při zvýšených teplotách a odolávají chemickému útoku prachu a zbytků PMMA. Některé pokročilé frézovací frézy mají speciální povlaky, například nitrid titanu nebo diamant, které dále zvyšují odolnost proti opotřebení a snižují řezné síly potřebné při frézování.
Životnost frézovacích fréz je přímo úměrná výrobní nákladovosti na jednotku. I když prémiové frézy vyžadují vyšší počáteční investici, umožňují vyrobit více dílů na jedno nástrojové použití před výměnou, čímž se snižují celkové materiálové náklady. U vysokorozsahového frézování PMMA představuje investice do kvalitních fréz s prodlouženou životností výrazný návrat investic.
Specializované frézovací frézy pro frézování vosku
Vlastnosti fréz specifických pro vosk
Frézovací bursy pro vosk vyžadují zásadně odlišné konstrukční parametry než frézovací bursy pro PMMA. Vosk je výrazně měkčí, takže frézovací bursy mohou pracovat při nižších otáčkách vřetene, aniž by došlo ke ztrátě řezné účinnosti. Geometrie účinných frézovacích burs pro vosk zdůrazňuje odvod třísek a brání tomu, aby se materiál kolem řezných hran zhušťoval nebo roztíral. Mnoho frézovacích burs specificky určených pro vosk má plošší úhly nastavení ostří a širší rozestupy mezi závity, aby se tříska mohla volně uvolňovat.
Měkkost vosku znamená, že frézovací bursy lze vyrábět z levnějších materiálů, jako je rychlořezná ocel, a přesto dosahovat vynikajícího výkonu. Mnoho zubních laboratoří preferuje také karbidové frézovací bursy pro aplikace s voskem, protože rozdíl v ceně je nepatrný a životnost nástroje zůstává vynikající. Frézovací bursy optimalizované pro vosk vytvářejí hladší povrchové úpravy, které vyžadují minimální úpravu po frézování a urychlují celkový pracovní postup.
Prevence přehřívání a ucpaní
Správa tepla je klíčová při frézování vosku. Na rozdíl od PMMA se vosk může změkčit nebo roztavit, pokud teplota řezání překročí mezní hodnoty materiálu, čímž dochází k přilnavosti materiálu na frézovací bursy a zhoršení výkonu nástrojů. Frézovací bursy určené pro vosk často mají geometrii, která podporuje průtok chladiva a rychlé odvádění tepla. Správný výběr chladiva a jeho efektivní dodávka dále chrání frézovací bursy před ucpaním a tepelným poškozením.
Ucpání frézovacích bursů při frézování vosku vytváří nebezpečnou zpětnou vazbu: hromadění materiálu zvyšuje řezný odpor, což generuje více tepla, čímž se dále změkčuje vosk a vede k rychlému selhání nástroje. Vysoce kvalitní frézovací bursy pro vosk mají drážkový design, který aktivně odstraňuje materiál a udržuje čistotu po celou dobu frézování. Tato vlastnost sama o sobě může ospravedlnit vyšší pořizovací náklady pro provozy s vysokým výkonem frézování vosku.
Kritéria výběru a strategie aplikace
Přizpůsobení frézovacích bursů vašemu pracovnímu postupu
Výběr správných frézovacích burs vyžaduje pochopení konkrétních možností vašeho frézovacího zařízení a objemu výroby. Různé CAD/CAM frézovací stroje mají různé maximální otáčky vřetene, posuvové rychlosti a výkonová omezení, která ovlivňují, které frézovací burs dosahují optimálního výkonu. Pro identifikaci rozsahu otáček vřetene se prosím sežeňte dokumentaci k vašemu zařízení a vyberte frézovací burs, které jsou určeny pro tyto otáčky. Příliš malé nebo příliš velké frézovací burs ve srovnání s kapacitou vašeho stroje budou mít nižší výkon a budou se předčasně opotřebovávat.
Objem výroby i složitost dílů také ovlivňují strategii výběru burs. U vysokorozsahové výroby PMMA je výhodné používat agresivní frézovací burs zaměřené na rychlost, zatímco u individuálních nebo detailních restorací může být nutné upřednostnit jemnější řezné vlastnosti, aby se zachovaly jemné detaily. Frézovací burs pro vosk by měly klást důraz na kvalitu povrchu, pokud je následná úprava povrchu po frézování v provozu finančně nákladná. Při rozhodování, které frézovací burs mít na skladě, hodnoťte celkové náklady na kus, nikoli pouze cenu nástroje.
Ukládání a správa nástrojů
Správné ukládání frézovacích brousek přímo ovlivňuje jejich životnost a výkon. Frézovací brousky je třeba uchovávat v čistých, suchých prostředích chráněných před vlhkostí, prachem a kolísáním teploty. Organizované systémy ukládání, které sledují opotřebení nástrojů a cykly jejich výměny, pomáhají zabránit neočekávanému selhání nástrojů během výrobních šarží. Mnoho laboratoří používá softwarové řešení pro správu nástrojů, které plánuje výměnu frézovacích brousek na základě uplynulého času používání a počtu opracovaných kusů, nikoli až po jejich selhání.
Prohlídka a údržba frézovacích brousek před použitím zajišťují konzistentní výsledky a brání poškození drahých frézovacích zařízení. Tupé nebo poškozené frézovací brousky je třeba okamžitě vyřadit z provozu místo toho, aby byly používány až do selhání, protože zvyšují řezné síly, generují nadměrné teplo a nesou riziko lomu, který může poškodit vřetena. Zavedení preventivních strategií výměny nástrojů snižuje prostoj a zvyšuje spolehlivost dodržování výrobního rozvrhu.
Často kladené otázky
Jaká je typická otáčková rychlost frézovacích buren pro zpracování PMMA?
Frézovací buren pro PMMA obvykle pracují při otáčkových rychlostech mezi 15 000 a 25 000 ot/min pro hrubování a až 40 000 ot/min pro dokončovací průchody. Přesná rychlost závisí na průměru burene, geometrii řezné hrany a konkrétních možnostech vaší frézky. Konzultace s výrobci buren a testování na vašem zařízení umožní určit optimální otáčkovou rychlost pro vaše frézovací buren, aby bylo dosaženo nejlepšího poměru rychlosti a kvality povrchu.
Lze stejná frézovací buren použít jak pro PMMA, tak pro vosk?
Zatímco některé frézovací bursy obecného určení mohou pro oba materiály fungovat uspokojivě, bursy speciálně navržené pro konkrétní materiál dosahují lepších výsledků z hlediska životnosti nástroje a kvality výroby. Bursy optimalizované pro PMMA jsou pro vosk příliš agresivní a mohou způsobit odlupování nebo nerovnoměrné povrchy, zatímco bursy pro vosk nemají dostatečnou odolnost pro opakované frézování PMMA. Použití specializovaných frézovacích burs pro každý materiál maximalizuje účinnost a minimalizuje nákladné přerušení výroby způsobená poruchou nástroje.
Jak často je třeba měnit frézovací bursy?
Frézovací bursy je třeba vyměňovat na základě indikátorů opotřebení nebo počtu cyklů, nikoli podle pevně stanoveného harmonogramu. Většina vysoce kvalitních frezovací bursy frézovacích burs dokáže zpracovat 50 až 200 dílů před tím, než je nutná jejich výměna – toto číslo závisí na materiálu, řezných podmínkách a typu bursy. Zavedení systému sledování nástrojů, který monitoruje využití burs, pomáhá předpovídat vhodný čas pro jejich výměnu a zabrání neočekávaným poruchám nástrojů, jež by narušily výrobní plány.