
 EN
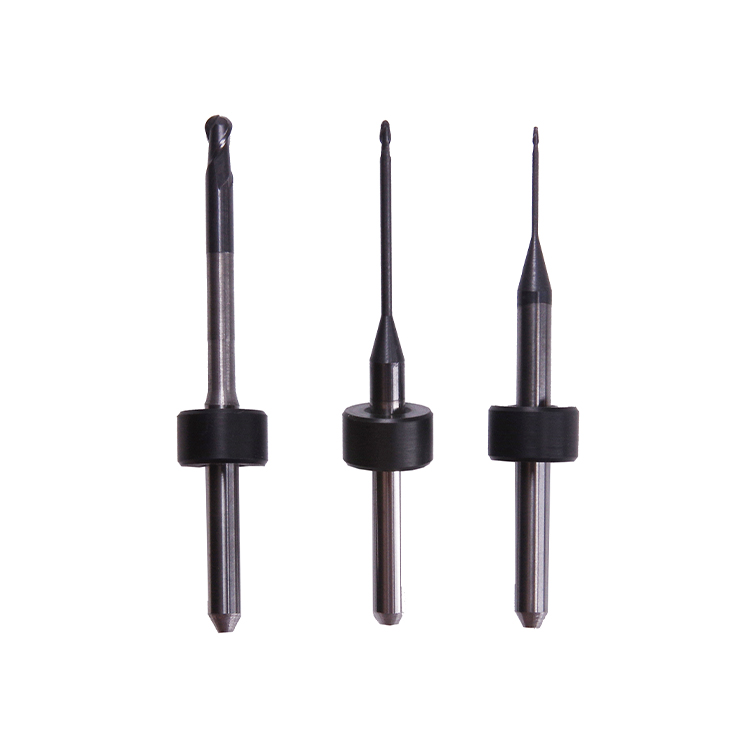
La geometria di brocche per Fresatura gioca un ruolo fondamentale nel determinare la qualità della finitura superficiale finale nelle applicazioni di fresatura dentale e industriale. Comprendere in che modo la geometria delle frese influisce sulle prestazioni di taglio, sulle velocità di rimozione del materiale e sulla levigatezza superficiale è essenziale per i professionisti che dipendono da risultati di precisione. Le caratteristiche progettuali delle frese influenzano direttamente ogni aspetto, dall’evacuazione dei trucioli alla generazione di calore, determinando infine se le superfici finite rispettano rigorosi standard qualitativi oppure richiedono ulteriore lavoro di lucidatura.

Quando la geometria delle frese è progettata correttamente, i taglienti operano in modo efficiente, producendo superfici lisce e dimensionalmente precise, con un numero minimo di segni di vibrazione o striature. Il rapporto tra disegno delle scanalature, angolo del tagliente e forma complessiva della fresa determina il modo in cui il materiale viene asportato e la velocità con cui i trucioli vengono evacuati dalla zona di taglio. Diverse geometrie delle frese sono ottimizzate per materiali e applicazioni differenti; pertanto, la scelta dei parametri di progettazione appropriati influisce direttamente sia sull’efficienza produttiva sia sulla qualità finale della superficie che i vostri clienti o utenti riceveranno.
In che modo la geometria delle frese influenza le prestazioni di taglio
Disegno delle scanalature e asportazione del materiale
La configurazione dei taglienti delle frese è uno dei fattori geometrici più importanti che influenzano l’efficienza con cui il materiale viene asportato e la qualità della superficie risultante. Le frese con taglienti inclinati in modo appropriato creano percorsi ottimali per l’espulsione dei trucioli, impedendo l’accumulo di materiale sul bordo di taglio, che altrimenti causerebbe vibrazioni (chatter) e difetti superficiali. Quando la geometria delle frese include taglienti elicoidali ben progettati, i trucioli vengono trasportati in modo uniforme lontano dall’area di lavoro, consentendo ai bordi di taglio di mantenere un contatto costante con il pezzo da lavorare.
Il numero e l’angolo delle scanalature nella geometria delle frese da fresatura influenzano anche i parametri di avanzamento e velocità del mandrino che è possibile utilizzare in sicurezza. Le frese da fresatura a singola scanalatura consentono una rimozione aggressiva del materiale, ma possono produrre superfici più ruvide, mentre le configurazioni a multiple scanalature nelle frese da fresatura permettono velocità più elevate e finiture più lisce. In particolare per le applicazioni odontoiatriche, la geometria delle frese da fresatura a multiple scanalature garantisce la qualità superficiale raffinata necessaria per restauri biocompatibili e per lavorazioni estetiche di corone.
Geometria del tagliente e precisione superficiale
La nitidezza e la geometria dei taglienti delle frese determinano direttamente la qualità della finitura superficiale ottenibile in un singolo passaggio. Le frese con angoli di taglio acuti tagliano in modo più efficiente, ma possono smussarsi più rapidamente, mentre angoli ottusi nella geometria delle frese offrono una maggiore durata del tagliente, a scapito di forze di taglio leggermente superiori. Il rapporto tra geometria del tagliente e materiale del pezzo è fondamentale: le frese progettate per materiali più morbidi, come l’alluminio, richiedono configurazioni del tagliente diverse rispetto a quelle destinate a substrati più duri, come lo zirconio o il titanio.
La geometria delle frese per fresatura di precisione garantisce che i taglienti mantengano una profilo costante su tutta la lunghezza di contatto con il materiale. Quando i taglienti delle frese si usurano o sviluppano micro-screpolature, la qualità della finitura superficiale peggiora immediatamente, poiché l’utensile non taglia più in modo pulito. Questo è il motivo per cui investire in frese di alta qualità, caratterizzate da una precisione geometrica superiore, produce benefici nel tempo, assicurando finiture superficiali costanti e di livello professionale, che richiedono correzioni post-processo minime.
Effetti termici e qualità della finitura legati alla progettazione delle frese per fresatura
Generazione di calore e stabilità dell’utensile
La geometria delle frese influisce in modo significativo sulla quantità di calore generato durante il processo di taglio, il che a sua volta incide sia sulla durata degli utensili sia sulla qualità della finitura superficiale. Le frese con una geometria inefficace generano maggiore attrito all’interfaccia di taglio, producendo un eccesso di calore capace di deformare termicamente sia il pezzo in lavorazione sia le stesse frese. Questa espansione termica compromette l’accuratezza dimensionale e spesso provoca finiture ondulate o con accumulo di materiale sul bordo di taglio, che richiedono ulteriori operazioni di rifinitura per raggiungere standard qualitativi accettabili.
La geometria avanzata delle frese per fresatura incorpora caratteristiche come angoli di spoglia positivi e disegni ottimizzati delle scanalature, che riducono contemporaneamente le forze di taglio e la generazione di calore. Quando le frese per fresatura operano a temperature più basse, il materiale circostante mantiene la propria stabilità strutturale, consentendo tolleranze superficiali più strette e finiture più lisce. Nelle applicazioni dentali ad alta velocità, la geometria delle frese per fresatura diventa ancora più critica, poiché temperature elevate prolungate possono alterare le proprietà del materiale e compromettere la biocompatibilità delle restaurazioni finite.
Prevenzione delle vibrazioni e del chattering
Le frese da fresatura con geometria ben progettata mantengono carichi di taglio bilanciati su tutti i taglienti, riducendo al minimo le vibrazioni e il ronzio che altrimenti causerebbero imperfezioni superficiali visibili. La geometria simmetrica delle frese da fresatura riduce l’eccentricità e consente velocità del mandrino più elevate senza introdurre ondulazioni o striature che compromettono la qualità superficiale. La forma complessiva e la distribuzione della massa delle frese da fresatura influenzano la quantità di vibrazione che l’utensile può tollerare prima che il ronzio diventi visibile sul pezzo finito.
Quando la geometria delle frese da fresatura è scarsamente progettata o usurata, anche lievi vibrazioni si amplificano in marcati segni di ronzio sull’intera superficie del pezzo. Le frese da fresatura di livello professionale mantengono la loro precisione geometrica per migliaia di ore di utilizzo, impedendo il graduale deterioramento della qualità della finitura che spesso porta a reclami da parte dei clienti o al rigetto dei componenti. Questa coerenza è il motivo per cui le frese da fresatura progettate con precisione offrono un valore superiore nel lungo termine, nonostante il costo iniziale più elevato dei materiali.
Considerazioni sulla geometria delle frese da fresatura specifiche per materiale
Adattamento della geometria delle frese da fresatura per diversi substrati
Materiali diversi richiedono geometrie distinte delle frese da fresatura per ottenere finiture superficiali ottimali. Le frese progettate per le resine composite, ad esempio, presentano angoli di taglio più morbidi che riducono al minimo lo sbriciolamento microscopico ai margini del materiale, mentre le frese per materiali ceramici necessitano di angoli di scanalatura più aggressivi per gestire la durezza e la fragilità di tali substrati. La scelta della geometria corretta delle frese da fresatura per il materiale specifico garantisce che l’azione di taglio rimanga efficiente durante tutto il ciclo di lavorazione.
Le leghe di titanio e zirconio presentano sfide uniche che richiedono frese per fresatura con geometrie specializzate, rivestimenti resistenti a temperature più elevate e disegni di scanalature modificati. Quando le frese per fresatura operano su questi materiali impegnativi con una geometria inadeguata, la durata utensile si riduce drasticamente e la qualità della finitura superficiale peggiora rapidamente. Comprendere questi requisiti specifici dei materiali vi aiuta a selezionare frese per fresatura in grado di fornire risultati eccellenti in modo costante su tutta la gamma delle vostre applicazioni.
Applicazioni per finiture fini e frese per fresatura di precisione
Quando il vostro flusso di lavoro richiede finiture superficiali estremamente lisce, adatte a lavori dentali estetici o a componenti industriali ad alta precisione, brocche per Fresatura la geometria diventa ancora più cruciale per raggiungere le specifiche. Le frese per finitura fine impiegano disegni a più taglienti con spaziatura minima tra i bordi taglienti, consentendo avanzamenti molto ridotti e schemi di asportazione del materiale straordinariamente uniformi. Questa geometria avanzata delle frese minimizza le imperfezioni superficiali che altrimenti richiederebbero un’estesa lavorazione di lucidatura per essere corrette.
L’investimento in frese di precisione con geometria ottimizzata per applicazioni di finitura fine comporta generalmente notevoli risparmi di tempo, poiché si riduce la necessità di lavorazioni successive. I pezzi che escono dalla macchina utensile quasi pronti per la consegna rappresentano un sostanziale miglioramento della produttività, specialmente nei laboratori odontotecnici o negli ambienti industriali di produzione su larga scala, dove la qualità della finitura influisce direttamente sui margini di profitto.
FAQ
Quali caratteristiche geometriche devo privilegiare nella scelta delle frese per il mio applicazione ?
Le caratteristiche geometriche più importanti delle frese da fresatura dipendono dal materiale specifico e dalla finitura superficiale desiderata. Per applicazioni generali, concentrarsi sulla scelta di frese da fresatura con più taglienti ben progettati, angoli di spoglia positivi e geometria simmetrica che riduca al minimo le vibrazioni. Per lavorazioni specializzate, privilegiare frese da fresatura progettate specificamente per il materiale di substrato utilizzato, poiché ciò garantisce che la geometria sia ottimizzata per le caratteristiche di taglio uniche necessarie per ottenere i risultati richiesti.
In che modo la geometria delle frese da fresatura influisce sulla frequenza di sostituzione dell’utensile?
Una geometria superiore delle frese per fresatura mantiene l’efficienza di taglio più a lungo e riduce il tasso di usura del tagliente, prolungando in modo significativo il tempo tra una sostituzione e l’altra degli utensili. Quando la geometria delle frese per fresatura è scarsamente ottimizzata, l’utensile si smussa rapidamente, rendendo necessarie sostituzioni frequenti e aumentando i costi operativi. Investire in frese per fresatura progettate con precisione e dotate di una geometria superiore riduce generalmente il costo totale di proprietà, nonostante un costo iniziale più elevato dell’utensile.
Posso utilizzare la stessa geometria delle frese per fresatura su materiali diversi?
Sebbene alcune frese da fresatura con geometria polivalente possano essere utilizzate su diversi materiali, le prestazioni e la qualità della finitura risulteranno inferiori rispetto all’impiego di frese da fresatura specifiche per ciascun materiale. Per ottenere risultati professionali, in particolare nel settore odontoiatrico o nell’industria di precisione, l’uso di frese da fresatura con geometria ottimizzata per ogni singolo materiale garantisce una finitura superficiale ottimale e una maggiore durata dell’utensile. Questo approccio richiede una gestione di un parco utensili più ampio, ma consente di ottenere risultati eccellenti che giustificano l’investimento aggiuntivo.