
 EN
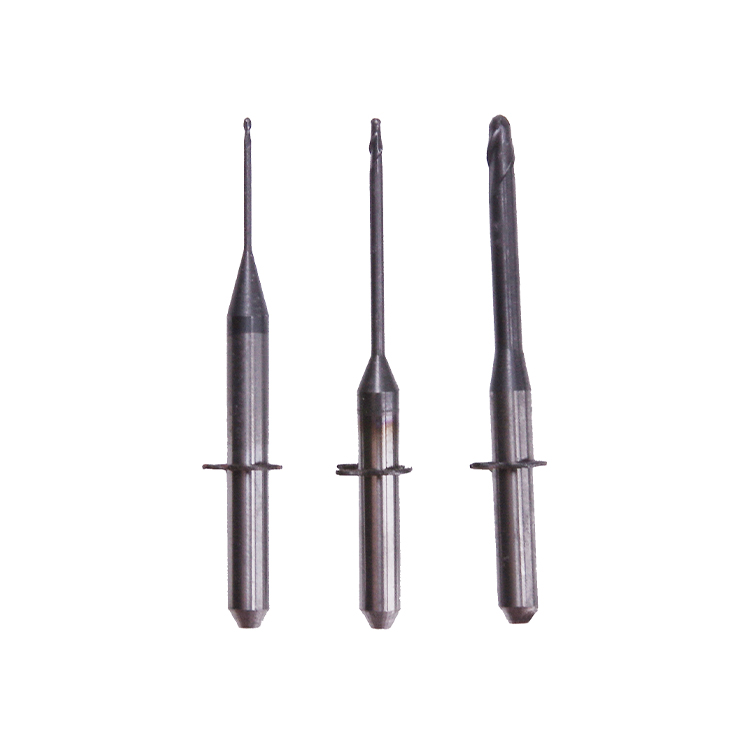
Oikean valinta jyrsintäpyörät tilavuuslaboratorioiden tarpeiden ymmärtäminen edellyttää sekä teknisten määrittelyjen että korkean tuottavuuden hammasteknisten porausympäristöjen toiminnallisten vaatimusten tuntemista. Tilavuuslaboratoriot valmistavat kuukausittain satoja tai tuhansia korjausosia, mikä tekee porakärkien valinnasta ratkaisevan tekijän tuottavuudelle, tarkkuudelle ja kannattavuudelle. Epäsoveltavat porakärjet voivat johtaa pidennyksiin käsittelyaikoihin, materiaalin hukkaantumiseen ja korjausosien laadun heikkenemiseen, kun taas optimaaliset porakärjet parantavat suoraan tuotantokapasiteettia ja vähentävät yksikkökustannuksia. Tässä oppaassa kerrotaan, miten arvioida ja valita porakärkiä, jotka vastaavat laboratorion erityisiä työmääriä, käytettyjä materiaaleja ja tarkkuusvaatimuksia.
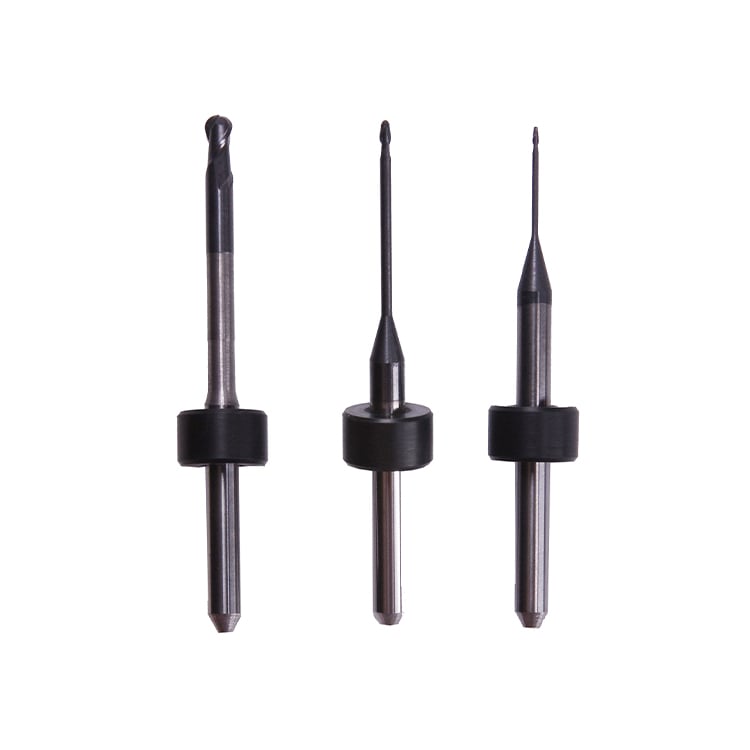
Tilavuuslaboratoriot toimivat erilaisissa rajoituksissa kuin pienet boutique-toimintayksiköt. Kun valitset porakärkiä, sinun on tasapainotettava nopeutta, tarkkuutta, kestävyyttä ja kustannusta kohden työkalua. Valitsemasi porakärjet käytetään toistuvasti työpäivän aikana eri materiaaleihin – zirkoniaan, titaaniin, komposiittiin ja hybridiseramiikkaan – joista jokainen vaatii erilaisia leikkuuominaisuuksia. Näiden materiaalikohtaisten vaatimusten ymmärtäminen ja niiden sovittaminen sopiviin porakärkiin varmistaa yhtenäiset tulokset suurilla tuotantosarjoilla.
Materiaalikohtaisten porakärkien valinnan ymmärtäminen
Zirkonian poraussuorituskyky oikeilla porakärjillä
Zirkonia hallitsee nykyaikaisia hammaslääketieteellisiä korjaustyönkulkuja, ja zirkonian käsittelyyn optimoidut porakärjet ovat välttämättömiä suurten tilausten laboratorioille. Zirkonia aiheuttaa ainutlaatuisia koneistusongelmia: se on erinomaisen kovaa, vaatii tarkan leikkuugeometrian ja tuottaa merkittävää lämpöä porattaessa. Zirkonian porakärjet on varustettu erityisillä pinnoitteilla ja terävien leikkuuterien suunnittelulla, joka hallitsee lämpöstressiä samalla kun terävät leikkuuterät säilyvät. Kun valitset zirkonian porakärkiä, keskitä työkaluihin, joissa on timanttipinnoite tai kovametallirakenne ja jotka säilyttävät terävän leikkuuterän satojen korjausten ajan.
Tilavuuslaboratoriot, jotka suorittavat jatkuvaa zirkoniaa porattavaa, tarvitsevat poranteriä, jotka kestävät lämpöhäviöitä ja säilyttävät tarkkuutensa pitkän käyttöiän ajan. Huonosti valitut poranterät zirkonian porauksessa johtavat pidempiin kiertoaikoihin, materiaalin sirontaan ja aiempaan työkalujen vaihtoon liittyviin kustannuksiin. Korkealaatuiset, erityisesti zirkoniaan suunnitellut poranterät vähentävät näitä riskejä ja tarjoavat yhtenäisen reunojen sovituksen sekä pinnan sileyden tuotannonerien välillä.
Monimateriaalisyysyhteensopivuus ja poranterien monikäyttöisyys
Monet tilavuuslaboratoriot käsittelevät päivittäin useita eri korjaustyyppejä, vaihtamalla jatkuvasti zirkoniumoksidikoruja, titaanikehikoita ja keramiikkapintakorjauksia. Tämä toiminnallinen todellisuus vaatii huolellista harkintaa, kun valitaan porakärkiä, jotka kestävät materiaalivaihtoja. Vaikka erikoisporakärjet parantavat suorituskykyä yhdessä materiaalissa, monikäyttöiset porakärjet mahdollistavat laboratorioiden tehokkuuden säilyttämisen ilman liiallisia työkaluvaihtoja. Porakärkien valinta, joilla on laaja materiaaliyhteensopivuus, vähentää varaston monimutkaisuutta ja minimoi tauot materiaalivaihtojen välillä.
Kun valitaan porakärkiä, joita voidaan käyttää useissa materiaaleissa, on kompromissi se, että yksikään porakärkisuunnittelu ei saavuta huippusuoritusta kaikissa materiaaleissa. Hyvin suunnitellut kovametalliporakärjet tai pinnoitetut porakärjet toimivat kuitenkin riittävän hyvin zirkonialla, keraamisilla materiaaleilla ja polymeereillä, mikä tekee niistä käytännöllisiä vaihtelevia tapauksia käsitteleville laboratorioille. Laboratorion käyttämien materiaalien jakautuman tunteminen auttaa ohjaamaan tätä valintapäätöstä – jos zirkonia muodostaa 70 prosenttia työmäärästä, porakärjet tulisi optimoida zirkonialle, vaikka tämä tarkoittaakin pieniä kompromisseja muiden materiaalien osalta.
Porakärkien geometrian, pinnoituksen ja kestävyyden arviointi
Teräkärkien muoto ja leikkuugeometrian vaikutus
Porakärkien geometrinen muoto vaikuttaa suoraan leikkuutehokkuuteen ja pinnanlaatuun. Kun valitset porakärkiä, tarkastele niiden teräslukumäärää, teräskulmaa ja kokonaismuotoa verrattuna kohdesovelluksiisi. Suuremmalla teräslukumäärällä varustetut porakärjet tuottavat yleensä sileämpiä pintoja, mutta niiden käyttö vaatii hitaammat pyörintänopeudet; vähemmällä ja aggressiivisemmalla teräslukumäärällä varustetut porakärjet leikkaavat nopeammin, mutta ne voivat tuottaa karkeampia pintoja, joiden viimeistelyyn tarvitaan lisävaiheita. Tilavuuslaboratorioille optimaaliset porakärjet tasapainottavat leikkuunopeutta ja pinnanlaatua minimoimalla kokonaistyöaika.
Kärsimän kärkikulma, varjokulma ja kierre kulma on suunniteltu jokaiseen työkalun malliin. Nämä parametrit määrittävät, kuinka voimakkaasti kärsimä hyökkää materiaaliin ja kuinka tehokkaasti se poistaa puristusjätejä. Erityisvalmistajien premium-kärsimiin on integroitu edistynyt geometria, joka vähentää värähtelyjä, alentaa lämmönmuodostusta ja pidentää työkalun käyttökelpoista elinikää. Kun valitset kärsimiä, pyydä myyjältä geometrisia tietoja, jotta voit sovittaa työkalun suunnittelun laboratoriosi CAM-ohjelmiston asetuksiin ja pyörivän akselin ominaisuuksiin.
Pinnoitusteknologia ja työkalun kestävyys
Pintakäsittelyt parantavat porakärkien suorituskykyä ja kestävyyttä. Timanttipinnoitteet, titaaninitridi (TiN) ja muut edistyneet pinnoitteet suojaavat porakärjen perusmateriaalia ja säilyttävät terävän leikkuureunan pidempään kuin pinnoittamattomat työkalut. Kun valitset porakärjet sopivilla pinnoitteilla, työkalun käyttöikä kasvaa huomattavasti, mikä vähentää kustannuksia kunkin korjauksen osalta. Zirkoniaa käsittelevät laboratoriot hyötyvät erityisesti timanttipinnoitetuista porakärjistä, jotka kestävät zirkonian aiheuttamaa äärimmaista kulumista paremmin kuin pinnoittamattomat karbidityökalut.
Porauspyörivien työkalujen pinnoitteen valinta vaatii kustannus-hyötyanalyysin. Pinnoitetut porauspyörivät työkalut ovat kalliimpia yksikköä kohden, mutta niillä on pidempi käyttöikä ja ne tuottavat yhtenäisempiä tuloksia. Tilavuuslaboratoriot, jotka valmistavat tuhansia korjauksia vuodessa, huomaavat yleensä, että premium-pinnoitetut porauspyörivät työkalut vähentävät kokonaishintaa verrattuna edullisten työkalujen usein tapahtuvaan vaihtoon. Kun valitset porauspyöriviä työkaluja suuritehoisiin toimintoihin, investointi parempiin pinnoitteisiin tuottaa mitattavia tuottavuuden parannuksia ja laadun parannuksia.
Porauspyörivien työkalujen valinnan optimointi tuotannon tehokkuuden ja kustannusten hallinnan varmistamiseksi
Sovittaminen pyörivän akselin nopeuksiin ja työkaluvaraston strategiaan
Jokainen porakärjen suunnittelu toimii optimaalisesti tietyillä kärjen pyörimisnopeuksilla. Kun valitset porakärkiä, tarkista, että suositeltu kierrosluku (RPM) vastaa porakoneesi ominaisuuksia. Epäsoveltuvat kärjen pyörimisnopeudet heikentävät leikkuutehokkuutta, aiheuttavat liiallista lämpöä ja nopeuttavat työkalun kulumista. Tilavuuslaboratoriot hyötyvät porakärkien valinnasta toimittajilta, jotka tarjoavat yksityiskohtaisia suosituksia pyörimisnopeuksille ja syöttönopeuksille eri materiaaleille ja konekonfiguraatioille.
Työkaluvaraston hallinta edustaa merkittävää toiminnallista päätöstä, kun valitaan porakärkiä. Keskitetyt laboratoriot, joissa päivittäinen tuotantomäärä on suuri, voivat pitää varastossa kymmeniä erilaisia porakärkiä, jotka on optimoitu tiettyihin sovelluksiin, kun taas pienemmän tuotantomäärän laboratoriot joutuvat keskittymään joustavuuteen ja monikäyttöisyyteen. Porakärkien valinnassa käytettävä varastostrategia tulisi heijastaa käytettyjä materiaaleja, saatavilla olevaa varastotilaa ja budjettirajoituksia. Tehokkaimmat suurituottajalaboratoriot standardisoivat yleensä kahdesta neljään korkealaatuiseen porakärkigeometriaan, jotka kattavat suurimman osan niiden työkuormasta, ja täydentävät näitä erikoistyökaluilla ainutlaatuisiin tapauksiin.
Kustannus per palautus ja kokonaisomistuskustannus
Todellisen kustannusvaikutuksen laskeminen porakärkien valinnassa vaatii kokonaisomistuskustannusten ymmärtämistä, ei pelkästään työkalujen ostohintaa. Kun valitset porakärkiä, ottaa huomioon työkalun käyttöikä (restauraatioiden määrä per työkalu), käsittelyaika per restaurointi, vioittumisaste ja pinnanlaatu, joka vaatii uudelleenkäsittelyä. Premium-porakärki, jonka alkuhinta on 40 prosenttia korkeampi, voi leikata 500 restaurointia ennen vaihtoa, kun taas edullinen porakärki leikkaa vain 200, mikä johtaa alhaisempaan kustannukseen per restaurointi ja vähemmän laatuongelmiin.
Suurten volyymien laboratoriot tulisi tehdä säännöllisesti kustannusanalyysiä porakärkivalinnoistaan. Työkalun käyttöiän mittareiden, käsittelyaikojen ja uudelleenkäsittelyasteiden seuranta tarjoaa objektiivisia tietoja nykyisten porakärkivalintojen kannattavuuden arviointiin. Kun valitset porakärjet pelkästään alhaisimman ostohinnan perusteella, piilotetut kustannukset pidennetyistä kiertoaikoista, materiaalihävikistä ja laadullisesta uudelleenkäsittelystä ylittävät usein mahdolliset säästöt. Strategiset toimittajat, jotka tarjoavat jyrsintäpyörät dokumentoiduilla suorituskykytiedoilla ja tukevalla teknisellä ohjeistuksella auttaa laboratorioita tekemään informoituja valintoja, jotka todella minimoivat kokonaiskustannukset.
UKK
Mikä on tärkein tekijä porakärkien valinnassa suuriteholliseen tuotantoon?
Materiaaliyhteensopivuus yhdistettynä työkalun kestävyyteen muodostaa tehokkaan porakärkivalinnan perustan. Tilavissa laboratorioissa, jotka käsittelevät pääasiassa zirkoniaa, zirkonialle erityisesti suunniteltujen porakärkien – sopivilla pinnoitteilla ja geometrialla – valinta tuottaa merkittävimpiä tuottavuus- ja laatuhyötyjä. Kuitenkin mikään yksittäinen tekijä ei ole tärkeämpi kuin omien materiaalisekoituksesi ja tuotantomäärien ymmärtäminen, sillä ne määrittävät suoraan, mitkä porakärjet tarjoavat alhaisimman kokonaishintaisen omistuskustannuksen.
Kuinka kauan porakärkien tulisi kestää tilavassa laboratoriossa?
Porakonepäiden kestoikä riippuu voimakkaasti käytetystä materiaalista, geometriasta, pinnoituksen laadusta ja pyörivän akselin nopeudesta. Premium-luokan timanttipinnoitetut porakonepäät zirkonialle käsittelivät tyypillisesti 300–800 korjausta ennen huomattavaa tylppenemistä, kun taas pehmeämpiä materiaaleja varten tarkoitetut pinnoitetut porakonepäät saattavat kestää 500–1500 korjausta. Suurten volyymien laboratoriot tulisi määrittää perustaso kestoikämittareita nykyisille porakonepäilleen ja käyttää näitä vertailukohtia uusien työkalujen arviointiin sekä valmistajien väitteiden tarkistamiseen porakonepäiden kestävyydestä.
Pitäisikö suurten volyymien laboratorioiden ostaa halvempia porakonepäitä työkalukustannusten alentamiseksi?
Budjettimaiset porakärjet aiheuttavat usein harhaanjohtavan säästön suurissa laboratorioissa. Vaikka kunkin työkalun hinta vaikuttaa alhaisemmalta, lyhyempi käyttöikä, pidemmät käsittelyajat ja huonon pinnanlaadun vuoksi syntyvät korjaustyöt kasvattavat yleensä kokonaishintaa per korjaus. Suuret laboratoriot saavuttavat parempia taloudellisia tuloksia valitsemalla laadukkaita porakärkiä tunnettujen valmistajien tuotteista, seuraamalla todellisia kustannuslukuja ja mukauttamalla valintojaan todellisen tuottavuuden perusteella eikä pyrkimällä vain alhaisimpaan alkuostoshintaan.