
 EN
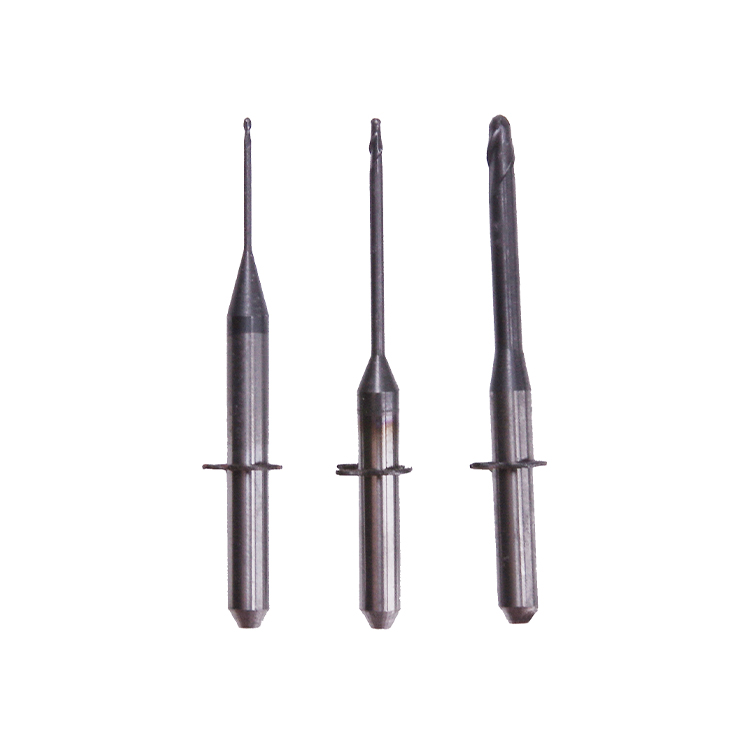
選択する ミリングバース ボリュームラボでは、高スループットの歯科ミリング環境における技術的仕様と運用要件の両方を理解する必要があります。ボリュームラボでは、月間数百点から数千点に及ぶ修復物を処理するため、ミリングバーやカッタの選定は、生産性・精度・収益性にとって極めて重要です。不適切なミリングバーを使用すると、加工時間が延長したり、材料が無駄になったり、修復物の品質が低下したりする可能性があります。一方で、最適なミリングバーを用いることで、処理能力が向上し、単位あたりのコスト削減にもつながります。本ガイドでは、ご自身のラボの具体的な作業量、使用材料の種類、および精度要件に合致するミリングバーを評価・選定する方法について解説します。

ボリュームラボは、小規模なブティック型オペレーションとは異なる制約の下で運営されています。ミリングバーやカッタを選定する際には、加工速度、精度、耐久性、および工具単価のバランスを慎重に検討する必要があります。選んだミリングバーは、作業日の間中、反復して使用され、ジルコニア、チタン、コンポジット、ハイブリッドセラミクスなど、さまざまな材料に対して加工が行われます。これらの材料それぞれに応じた切削特性が求められるため、材料ごとの要件を正確に理解し、それに合ったミリングバーを選定することが、大量生産における品質のばらつきを抑える鍵となります。
材料に応じたミリングバーの選定について
適切なバーより得られるジルコニア加工性能
ジルコニアは現代の歯科修復ワークフローで主流を占めており、ジルコニア加工に最適化されたミリングバーやカッターの選定は、大量生産を行うラボにとって不可欠です。ジルコニアは非常に硬く、精密な切削形状を要し、ミリング中に多量の熱を発生させるという特有の加工難易度を伴います。ジルコニア専用に設計されたミリングバーは、特殊なコーティングと溝形状(フルート形状)を備えており、熱応力を効果的に制御しながら鋭い切削刃を維持します。ジルコニア用ミリングバーを選定する際は、ダイヤモンドコーティングまたは超硬合金製の工具を優先してください。こうした工具は、数百点に及ぶ修復物の加工後も刃先の鋭さを保ち続けます。
ジルコニアの連続ミリングを実施するボリュームラボでは、熱劣化に耐え、長寿命にわたって寸法精度を維持できるミリングバーが必要です。ジルコニアミリングにおける不適切なバー選定は、加工サイクル時間の延長、材料の欠け、および工具の早期交換によるコスト増加を招きます。ジルコニア専用に設計された高品質なミリングバーを用いることで、こうしたリスクを低減し、量産ロット間で一貫したマージン適合性と表面滑らかさを実現できます。
多材質対応性とバーの汎用性
多くのボリュームラボでは、ジルコニアクラウン、チタンフレームワーク、セラミックベニヤなど、さまざまな修復物を毎日製作しており、材料の切り替えが頻繁に行われます。このような実務上の状況においては、異なる材料に対応できるミリングバーやを慎重に選定することが重要です。特定の材料専用のミリングバーは、その材料でのパフォーマンスを最適化しますが、汎用性の高いミリングバーを活用すれば、工具の交換回数を抑え、作業効率を維持できます。幅広い材料に対応するミリングバーを選定することで、在庫管理の複雑さを軽減し、材料切り替え時のダウンタイムを最小限に抑えることができます。
マルチマテリアル用途でミリングバーを選択する際のトレードオフは、単一のバー設計がすべての材料において最高の性能を発揮できない点にあります。ただし、十分に設計されたカーバイド製またはコーティング済みのミリングバーは、ジルコニア、セラミックス、ポリマーのいずれに対しても十分な性能を発揮するため、多様な症例構成を扱うラボにとって実用的です。自社ラボにおける各材料の使用割合を把握することで、この選択をより適切に進められます。たとえば、ジルコニアが全体の70%を占める場合、ジルコニアへの最適化を優先し、他の材料ではやや性能が劣ることを許容するのが合理的です。
バーの形状、コーティング、耐久性の評価
フルート形状および切削幾何学が及ぼす影響
ミリングバーの幾何学的形状は、切削効率および仕上げ面の品質に直接影響します。ミリングバーを選定する際には、対象となる用途に応じて、溝数(フルーク数)、溝角度(フルークアングル)、および全体的な形状を確認してください。溝数の多いミリングバーは通常、より滑らかな仕上げ面を実現しますが、その分主軸回転数を低く設定する必要があります。一方、溝数が少なく、1本あたりの切削量が大きい(アグレッシブな)ミリングバーは高速で切削できますが、表面粗さが大きくなり、追加の仕上げ工程が必要になる場合があります。大量生産を行うラボでは、総合的な加工時間を最小限に抑えるため、切削速度と仕上げ品質のバランスが取れた最適なミリングバーを選択することが重要です。
フライスバーコンのリード角、逃げ角、ヘリックス角は、各工具の設計に組み込まれています。これらのパラメーターは、バーコンが材料をどの程度積極的に切削するか、および切粉をどれだけ効率よく排出できるかを決定します。専門メーカーが製造する高品質なフライスバーコンは、振動を低減し、発熱を抑え、工具の実用寿命を延ばす先進的な刃形状を採用しています。フライスバーコンを選定する際には、サプライヤーに刃形状の仕様を明示して依頼することで、ご自社のラボで使用しているCAMソフトウェアの設定やスピンドル性能に最適な工具を選ぶことができます。
コーティング技術と工具寿命
表面コーティングは、ミリングバーの性能と耐久性を高めます。ダイヤモンドコーティングやチタン窒化物(TiN)などの先進コーティングは、バーの基材を保護し、無コーティング工具と比べて刃先の鋭さを長期間維持します。適切なコーティングを施したミリングバーを選択することで、工具寿命が大幅に延び、修復処置あたりのコスト削減につながります。特にジルコニア加工を主とするラボでは、無コーティングの超硬合金工具に生じやすい極端な摩耗に耐えるダイヤモンドコーティング付きミリングバーの恩恵が顕著です。
ミリングバーズのコーティング選定には、コストとベネフィットのバランスを考慮した検討が必要です。コーティング済みのミリングバーズは単価がやや高くなりますが、寿命が長く、加工結果も安定します。年間数千点もの修復物を処理する大規模ラボでは、高品質なコーティング付きミリングバーズを導入することで、安価な工具を頻繁に交換する場合と比べて、総所有コスト(TCO)を削減できることが一般的です。大量生産向けのミリングバーズを選定する際には、優れたコーティングへの投資が、実証可能な生産性向上と品質改善につながります。
生産効率とコスト管理のためのバーズ選定最適化
スピンドル回転数と工具在庫戦略のマッチング
各ミリングバーの設計は、特定のスピンドル回転速度範囲内で最適に動作します。ミリングバーを選定する際は、メーカーが推奨する回転数(RPM)がご使用のミリング装置の性能と一致することを必ず確認してください。スピンドル回転数が不適切な場合、切削効率が低下し、過剰な熱が発生し、工具の摩耗が早まります。大量生産を行うラボでは、素材や機械構成に応じて詳細な切削条件(回転数・送り量)を提示しているベンダーからミリングバーを選定することが推奨されます。
ミリングバーズの選定において、工具の在庫管理は重要な業務上の判断となります。1日に多数の加工を行う集中型ラボでは、特定の用途に最適化された数十種類のミリングバーズを常備することがあります。一方、加工量が少ないラボでは、柔軟性と汎用性を重視する必要があります。ミリングバーズを選定する際の在庫戦略は、取り扱う材料の種類、確保できる保管スペース、および予算制約を踏まえて策定すべきです。最も効率的な加工量のラボでは、大部分の作業をカバーできる2~4種類の高品質なミリングバーズの形状(ジオメトリ)を標準化し、特殊なケース向けには専用工具を補完的に用意しています。
修復単位あたりのコストおよび総所有コスト
ミリングバーの選定が実際に及ぼすコストへの影響を正確に把握するには、ツールの購入価格だけでなく、総所有コスト(TCO)を理解することが不可欠です。ミリングバーを選定する際には、工具寿命(1本あたりの修復物製作可能数)、1件あたりの加工時間、故障率、および再加工を要する表面仕上げ品質といった要素を総合的に考慮する必要があります。たとえば、初期費用が40%高めの高品質ミリングバーは、交換までに500件の修復物を加工できるのに対し、低価格帯のバーは200件しか加工できません。この結果、1件あたりの実質コストはむしろ低下し、品質問題も減少します。
大量生産を行うラボでは、定期的にミリングバーの選定に関するコスト分析を実施すべきです。工具寿命の指標、加工時間、再加工率を継続的に記録・分析することで、現在のミリングバー選定が収益性の最適化に本当に寄与しているかを客観的なデータに基づいて評価できます。単に購入価格が最も安いという理由だけでミリングバーを選定すると、加工サイクル時間の延長、材料の無駄、品質不良による再加工など、目に見えにくいコストが発生し、その総額は一見の節約分を上回ることが少なくありません。戦略的パートナーとしての役割を果たすサプライヤーが提供する ミリングバース 実績データと技術的サポートを含むガイドラインにより、ラボは総所有コストを本当に最小限に抑えることができる、根拠に基づいた選択を行えます。
よくある質問
大量生産向けミリングバーを選定する際に最も重要な要素は何ですか?
材料との適合性と工具の耐久性が、効果的なミリングバー選定の基盤となります。主にジルコニアを加工する量産型ラボでは、ジルコニア専用に設計されたミリングバー(適切なコーティングと刃形状を備えたもの)を選ぶことで、生産性と品質の両面で最も顕著な向上が得られます。ただし、単一の要素よりも重要となるのは、自社の具体的な材料構成と加工量要件を正確に把握することです。これらが、総所有コストを最も低く抑えるミリングバーを決定する直接的な要因となるからです。
量産型ラボにおけるミリングバーの寿命はどのくらいが適切ですか?
ミリングバーの工具寿命は、加工材質、形状、コーティング品質、主軸回転数に大きく左右されます。ジルコニア用の高品質ダイヤモンドコーティングミリングバーの場合、明確な鈍化が見られるまでの加工可能修復物数は通常300~800点です。一方、 softer 材料(例:アクリル、レジン)用のコーティングミリングバーでは、500~1500点程度持続することがあります。大量生産を行うラボでは、現在使用しているミリングバーについて、まず実測による工具寿命のベースラインを確立し、それを基準として新規ツールの評価や、サプライヤーが提示する工具耐久性に関する主張の検証に活用すべきです。
大量生産を行うラボは、工具コスト削減のため、安価なミリングバーを購入すべきでしょうか?
予算重視のミリングバーズは、大量生産を行うラボではかえってコスト増を招くことがあります。単価は低く見えても、工具寿命が短く、加工時間が長くなり、表面仕上げの不良による再加工率が高くなるため、結果として修復物1点あたりの総コストが上昇します。大量生産ラボでは、信頼性の高いメーカーが製造する高品質なミリングバーズを選び、実際のコスト指標を継続的に把握・分析し、単に購入単価の安さではなく、実際の生産性データに基づいて工具選定を最適化することで、より良い財務成果を達成しています。