
 EN
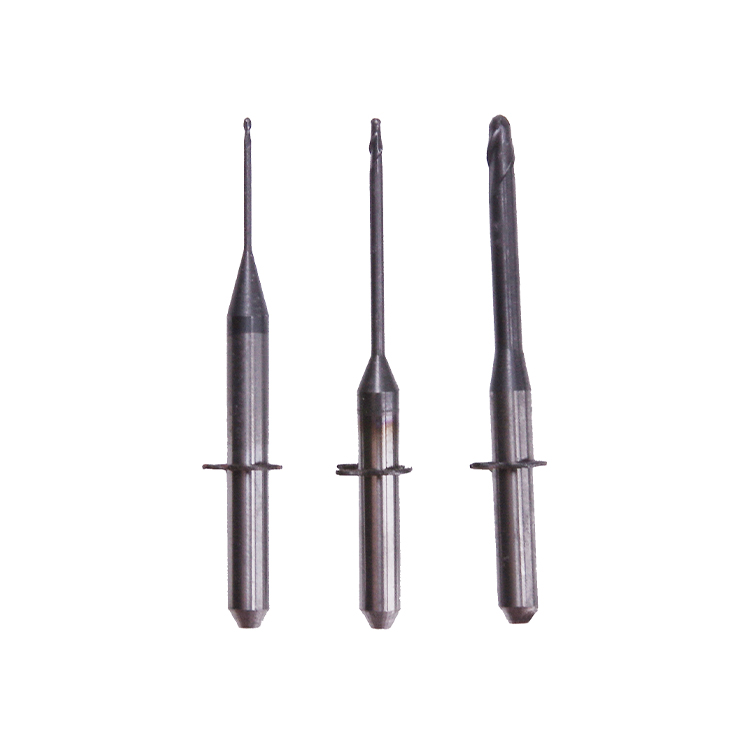
Doğru seçimi freze uçları hacimli laboratuvarlar için freze uçlarının seçilmesi, yüksek kapasiteli diş frezeleme ortamlarının hem teknik özelliklerini hem de operasyonel gereksinimlerini anlamayı gerektirir. Hacimli laboratuvarlar aylık olarak yüzlerce veya binlerce restorasyon işler; bu nedenle freze uçlarının seçimi, verimlilik, hassasiyet ve kârlılık açısından kritik öneme sahiptir. Uygun olmayan freze uçları, işlem sürelerinin uzamasına, malzeme israfına ve restorasyon kalitesinde düşüşe neden olabilir; buna karşın optimal freze uçları doğrudan üretim hızını artırır ve birim maliyetleri azaltır. Bu kılavuz, laboratuvarınızın özel iş yüküne, kullanılan malzeme türlerine ve hassasiyet gereksinimlerine uygun freze uçlarını nasıl değerlendireceğinizi ve seçeceğinizi açıklar.

Hacim laboratuvarları, küçük butik işletmelere kıyasla farklı kısıtlamalar altında çalışır. Freze uçları seçerken hızı, doğruluğu, dayanıklılığı ve her bir uç başına maliyeti dengelemeniz gerekir. Seçtiğiniz freze uçları, çalışma gününün tamamı boyunca tekrar tekrar kullanılacak ve zirkonyum oksit, titanyum, kompozit ve hibrit seramik gibi farklı malzemelere maruz kalacaktır; bu malzemelerin her biri ayrı kesme özelliklerini gerektirir. Bu malzeme özel gereksinimleri hakkında bilgi sahibi olmak ve bunları uygun freze uçlarıyla eşleştirmek, büyük üretim partilerinde tutarlı sonuçlar elde etmeyi sağlar.
Malzeme Özel Freze Ucu Seçimi Anlayışı
Doğru Uçlarla Zirkonyum Oksit Freze Performansı
Zirkonyum, modern diş restorasyonu iş akışlarının büyük bölümünü oluşturur ve hacimli laboratuvarlar için zirkonyum işleme amacıyla optimize edilmiş freze uçları seçmek hayati öneme sahiptir. Zirkonyum, özel talaş kaldırma zorluklarına neden olur: aşırı serttir, keskin kesme geometrisi gerektirir ve frezelenirken önemli miktarda ısı üretir. Zirkonyum için tasarlanan freze uçları, termal gerilimi yönetirken keskin kesme kenarlarını koruyan özel kaplama ve kanatçık tasarımlarına sahiptir. Zirkonyum için freze uçları seçerken, yüzlerce restorasyon boyunca kenar keskinliğini koruyan elmas kaplamalı veya karbür yapıya sahip aletlere öncelik vermelisiniz.
Sürekli zirkonyum frezeleme yapan hacim laboratuvarları, termal bozulmaya dirençli ve uzun kullanım ömrü boyunca boyutsal doğruluğunu koruyan freze uçlarına ihtiyaç duyar. Zirkonyum frezelemede uygun olmayan freze ucu seçimi, çevrim sürelerinin uzamasına, malzeme çatlamasına ve erken takım değiştirme maliyetlerine neden olur. Özellikle zirkonyum için tasarlanmış yüksek kaliteli freze uçları bu riskleri azaltır ve üretim partileri boyunca tutarlı kenar uyumu ile yüzey pürüzsüzlüğü sağlar.
Çoklu Malzeme Uyumluluğu ve Freze Ucu Çeşitliliği
Birçok hacimli laboratuvar, günlük olarak çok sayıda farklı restorasyon türü işler; bunlar arasında zirkonyum kaplamalar, titanyum iskeletler ve seramik laminatlar yer alır. Bu operasyonel gerçeklik, malzeme geçişlerini sorunsuz şekilde yönetebilen freze uçları seçerken dikkatli düşünmeyi gerektirir. Özel freze uçları tek bir malzeme içinde en iyi performansı sağlarken, çok yönlü uçlar laboratuvarların aşırı takım değişimi olmadan verimliliğini korumasını sağlar. Geniş malzeme uyumluluğuna sahip freze uçları seçmek, envanter karmaşıklığını azaltır ve malzeme değişimleri arasındaki ölü süreyi en aza indirir.
Çoklu malzeme kullanımı için freze uçları seçerken yaşanan uzlaşım, tek bir freze ucu tasarımının her malzeme üzerinde zirve performansını gösterememesidir. Ancak iyi mühendislikle tasarlanmış karbür veya kaplamalı freze uçları, zirkonyum oksit, seramik ve polimerler gibi farklı malzemelerde yeterli performans gösterir; bu da çeşitli vaka tipleriyle çalışan laboratuvarlar için pratik bir çözüm sunar. Laboratuvarınızın kullandığı malzeme dağılımını anlamak, bu seçim kararı konusunda rehberlik eder—örneğin, zirkonyum oksit hacminizin %70'ini oluşturuyorsa, freze uçlarınızı zirkonyum oksit için optimize edin ve diğer malzemelerde küçük performans kayıplarını kabul edin.
Freze Ucu Geometrisi, Kaplama ve Dayanıklılık Faktörlerinin Değerlendirilmesi
Kesici Kanal Tasarımı ve Kesme Geometrisinin Etkisi
Freze uçlarının geometrik tasarımı, kesme verimliliğini ve yüzey kalitesini doğrudan etkiler. Freze uçları seçerken, hedef uygulamalarınızla uyumlu olarak kanal sayısını, kanal açısını ve genel geometriyi inceleyin. Daha yüksek kanal sayısına sahip freze uçları genellikle daha pürüzsüz yüzey kalitesi sağlar ancak daha düşük devir sayılarında çalışmayı gerektirir; daha az ve daha agresif kanala sahip freze uçları ise daha hızlı keser ancak daha pürüzlü yüzeyler oluşturabilir ve ek işçilik adımları gerektirebilir. Hacimli laboratuvarlar için en uygun freze uçları, toplam işlem süresini en aza indirmek amacıyla kesme hızı ile yüzey kalitesi arasında dengeli bir oran sunar.
Kazıma uçlarının talaş kaldırma açısı, boşluk açısı ve vida açısı her bir takım tasarımına özel olarak entegre edilmiştir. Bu parametreler, uçların malzemeyle ne kadar agresif etkileşime girdiğini ve talaşların ne kadar etkili bir şekilde uzaklaştırıldığını belirler. Uzman üreticilerden gelen üst düzey kazıma uçları, titreşimi azaltan, ısı üretimini düşüren ve faydalı takım ömrünü uzatan gelişmiş geometri içerir. Kazıma uçları seçerken tedarikçilere geometri özelliklerini sormanız, takım tasarımını laboratuvarınızın CAM yazılımı ayarlarına ve iş mili kapasitelerine uygun hale getirmenize yardımcı olur.
Kaplama Teknolojisi ve Takım Ömrü
Yüzey kaplamaları, freze uçlarının performansını ve dayanıklılığını dönüştürür. Elmas kaplama, titanyum nitrür (TiN) ve diğer gelişmiş kaplamalar, freze uçlarının alt tabakasını korur ve kaplanmamış aletlere kıyasla kenar keskinliğini daha uzun süre korur. Uygun kaplamalı freze uçları seçtiğinizde takım ömrü büyük ölçüde uzar ve restorasyon başına maliyet azalır. Zirkonyum odaklı laboratuvarlar, özellikle elmas kaplı freze uçlarından yararlanır; çünkü bu uçlar, kaplanmamış karbür takımlara zirkonyumun neden olduğu aşırı aşınmaya karşı dirençlidir.
Freze uçları için kaplama seçimi, maliyet-fayda analizi gerektirir. Kaplamalı freze uçları birim başına daha yüksek fiyatlarla satılır ancak daha uzun kullanım ömrü ve daha tutarlı sonuçlar sağlar. Yılda binlerce restorasyon işleyen hacimli laboratuvarlar genellikle premium kaplamalı freze uçlarının, düşük bütçeli aletlerin sık sık değiştirilmesine kıyasla toplam sahip olma maliyetini azalttığını görür. Yüksek hacimli işlemler için freze uçları seçerken üstün kaplamalara yatırım yapmak, ölçülebilir verimlilik kazançları ve kalite iyileştirmeleri sağlar.
Üretim Verimliliği ve Maliyet Kontrolü İçin Freze Ucu Seçiminin Optimize Edilmesi
Milmotor Devirlerini ve Alet Stok Stratejisini Uyumlandırma
Her freze matkabı tasarımı, belirli bir mil devir aralığında en iyi şekilde çalışır. Freze matkapları seçerken, önerilen devir sayısının (RPM) freze ekipmanınızın kapasitesiyle uyumlu olduğunu doğrulayın. Uyumsuz mil devirleri, kesme verimliliğini düşürür, aşırı ısı oluşturur ve takım aşınmasını hızlandırır. Hacimli laboratuvarlar, farklı malzemeler ve makine yapılandırmaları için ayrıntılı devir-ilerleme önerileri sunan tedarikçilerden freze matkapları seçmekten yararlanır.
Alet envanteri yönetimi, freze uçları seçerken önemli bir operasyonel karar temsil eder. Günlük büyük hacimlerle çalışan merkez laboratuvarlar, belirli uygulamalar için optimize edilmiş onlarca farklı freze ucu türü tutabilir; buna karşılık daha düşük hacimli laboratuvarlar esneklik ve çok yönlülüğü önceliklendirmek zorundadır. Freze uçları seçerken izleyeceğiniz envanter stratejiniz, kullandığınız malzeme karışımınızı, mevcut depolama alanınızı ve bütçe kısıtlarınızı yansıtmalıdır. En verimli hacimli laboratuvarlar, çoğunlukla iş yüklerini karşılayan iki ile dört adet yüksek kaliteli freze ucu geometrisine standartlaşır; özel durumlar için ise ek olarak özel amaçlı aletler kullanılır.
Restorasyon Başına Maliyet ve Toplam Sahiplik Maliyeti
Freze matkabı seçiminizin gerçek maliyet etkisini hesaplamak, yalnızca takım satın alma fiyatını değil, toplam sahip olma maliyetini anlamayı gerektirir. Freze matkapları seçerken takım ömrünü (her takım başına yapılan restorasyon sayısı), her restorasyon için işlem süresini, arıza oranını ve yeniden işlenme gerektiren yüzey kalitesini dikkate almalısınız. Önceden %40 daha pahalı olan bir üst düzey freze matkabı, değiştirilmeden önce 500 restorasyon yapabilirken, düşük maliyetli bir matkap yalnızca 200 restorasyon yapar; bu da restorasyon başına daha düşük maliyet ve daha az kalite sorunu sağlar.
Hacimli laboratuvarlar, freze matkapları seçim kararlarının periyodik maliyet analizini gerçekleştirmelidir. Takım ömrü ölçümlerini, işlem sürelerini ve yeniden işlenme oranlarını takip etmek, mevcut freze matkap seçimlerinin kârlılığı optimize edip etmediğini değerlendirmek için nesnel veriler sağlar. Freze matkaplarını yalnızca en düşük satın alma fiyatı temelinde seçtiğinizde, uzatılmış çevrim sürelerindeki, malzeme kaybındaki ve kaliteye bağlı yeniden işlenmedeki gizli maliyetler genellikle elde edilen tasarrufları aşar. Stratejik tedarikçiler, freze uçları belgelenmiş performans verileri ve destekleyici teknik rehberlik ile laboratuvarlar, toplam maliyeti gerçekten en aza indiren bilinçli seçimler yapabilir.
SSS
Yüksek hacimli üretim için freze uçları seçerken en önemli faktör nedir?
Malzeme uyumluluğu ile takım dayanıklılığının birleşimi, etkili freze ucu seçiminin temelini oluşturur. Özellikle zirkonyum işleyen hacimli laboratuvarlarda, zirkonyuma özel olarak tasarlanmış—uygun kaplamaları ve geometrisiyle donatılmış—freze uçlarının seçilmesi, en belirgin verimlilik ve kalite iyileştirmelerini sağlar. Ancak, belirli malzeme karışımınızı ve hacim gereksinimlerinizi anlama, bu faktörlerden hiçbirini geçmez; çünkü bu iki unsur, hangi freze uçlarının en düşük toplam sahip olma maliyetini sağlayacağını doğrudan belirler.
Hacimli bir laboratuvar ortamında freze uçları ne kadar süre dayanmalıdır?
Freze uçlarının ömrü, kullanılan malzeme, geometri, kaplama kalitesi ve mil devri gibi faktörlere büyük ölçüde bağlıdır. Zirkonyum için premium elmas kaplamalı freze uçları genellikle belirgin şekilde körelmeden önce 300–800 restorasyon işleyebilir; buna karşılık daha yumuşak malzemeler için kullanılan kaplamalı freze uçlarının ömrü 500–1500 restorasyon arasında değişebilir. Yüksek hacimli laboratuvarlar, mevcut freze uç seçimleri için temel ömür ölçümlerini belirlemeli, ardından bu kıyaslama değerlerini yeni uçların değerlendirilmesinde ve üreticilerin freze uç dayanıklılığı ile ilgili iddialarının doğrulanmasında kullanmalıdır.
Yüksek hacimli laboratuvarlar, takım maliyetlerini azaltmak için daha ucuz freze uçları mı satın almalıdır?
Bütçeyle sınırlı freze uçları, hacimli laboratuvarlarda genellikle yanlış bir ekonomi yaratır. Her bir uç için maliyet daha düşük görünse de, daha kısa kullanım ömrü, daha uzun işlem süreleri ve kötü yüzey kalitesi nedeniyle artan yeniden işleme oranları, restorasyon başına toplam maliyeti genellikle artırır. Hacimli laboratuvarlar, saygın üreticilerden premium freze uçları seçerek, gerçek maliyet ölçümlerini takip ederek ve başlangıçta en düşük satın alma fiyatını değil, gerçek verimlilik verilerine dayalı olarak seçimlerini ayarlayarak daha iyi finansal sonuçlar elde eder.