
 EN
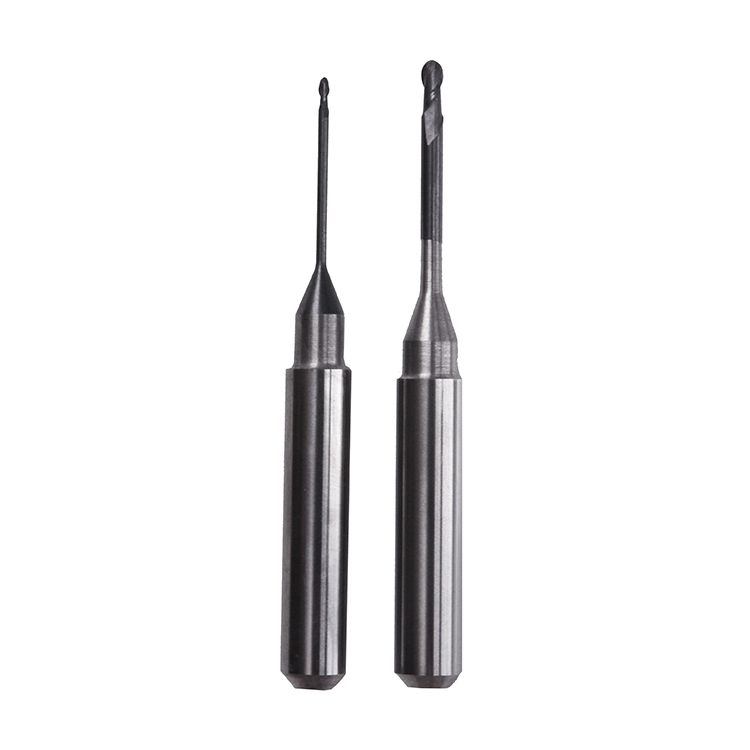
Bur penggilingan adalah alat pemotong presisi yang sangat penting bagi laboratorium gigi, operasi permesinan presisi, serta lingkungan manufaktur industri. Alat-alat ini beroperasi dalam tekanan tinggi, berputar pada kecepatan tinggi sambil menghilangkan material dari berbagai substrat. Memahami cara mencegah bor Penggiling patah sangat penting untuk menjaga produktivitas, menekan biaya operasional, serta memastikan kualitas yang konsisten di seluruh proyek penggilingan Anda. Patah tidak hanya mengganggu alur kerja, tetapi juga menimbulkan risiko keselamatan dan meningkatkan limbah material.
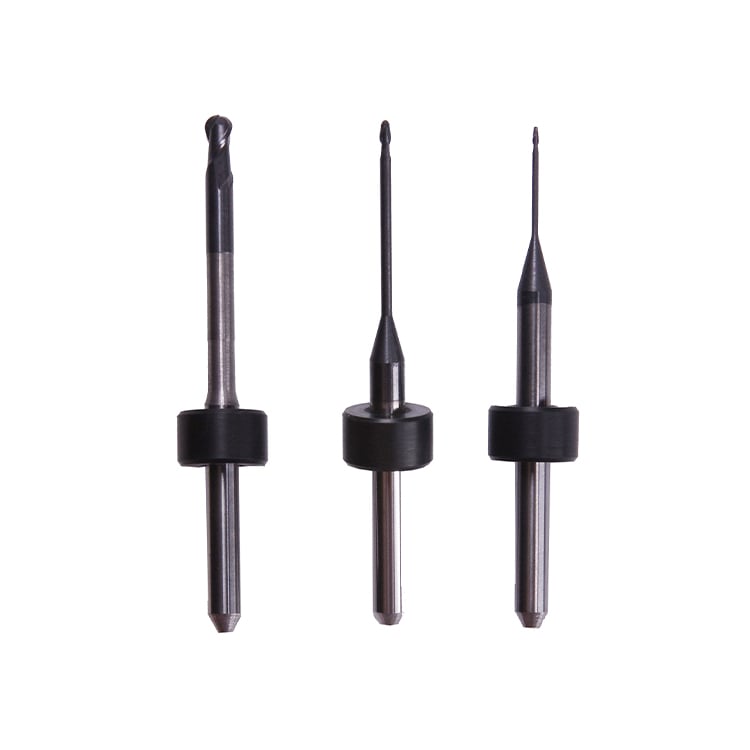
Kunci keawetan dan keandalan terletak pada pemahaman penyebab mendasar kegagalan bur milling serta penerapan strategi pencegahan yang sistematis. Baik Anda mengoperasikan laboratorium gigi kecil maupun fasilitas manufaktur berskala besar, prinsip-prinsip penanganan, perawatan, dan teknik operasional bur milling yang tepat berlaku secara universal. Panduan ini membahas metode berbasis bukti untuk menurunkan secara drastis tingkat patah dan memaksimalkan pengembalian investasi Anda pada peralatan.
Memahami Penyebab Mendasar Patahnya Bur Milling
Kerentanan Material dan Desain
Bor penggiling dirancang dari bahan khusus seperti karbon tungsten, baja kecepatan tinggi, atau campuran keramik, masing-masing memiliki karakteristik kekuatan dan batas suhu yang berbeda. Desain alur, geometri tepi pemotong, serta diameter batang pengikat semuanya memengaruhi cara bor penggiling merespons gaya pemotongan. Ketika bor penggiling dioperasikan di luar kisaran kecepatan yang dirancang atau digunakan pada bahan dengan kekerasan tak terduga, konsentrasi tegangan meningkat di titik struktural terlemah—biasanya di area tempat alur bertemu dengan batang pengikat. Memahami spesifikasi spesifik bor penggiling Anda memastikan pengoperasian dalam parameter aman serta mencegah kegagalan fatal.
Faktor Stres Operasional
Kecepatan putar spindel yang berlebihan merupakan penyebab paling umum patahnya bur milling di lingkungan laboratorium maupun produksi. Ketika bur milling berputar terlalu cepat, gaya sentrifugal melebihi batas toleransi material, dan panas yang dihasilkan mempercepat keausan alat serta mikro-retak. Ketidaksesuaian laju umpan juga menyebabkan patah; mendorong bahan ke dalam bur milling secara terlalu agresif menciptakan beban kejut yang tidak dapat diserap oleh struktur alat. Pendaftaran alat yang tidak tepat, getaran pada spindel, dan pendingin yang tidak memadai aplikasi memperparah tekanan-tekanan ini, sehingga menciptakan kondisi ideal bagi kegagalan bur milling. Bahkan sedikit saja ketidaksejajaran (runout) atau goyangan alat selama rotasi spindel akan mengonsentrasikan gaya secara tidak merata di sepanjang tepi pemotong, yang berujung pada keausan lebih cepat dan patah mendadak.
Pemeliharaan Pencegahan dan Prosedur Penyiapan
Inspeksi dan Kalibrasi Sebelum Operasi
Sebelum menggunakan bur milling pada aplikasi apa pun, periksa bur tersebut untuk retakan mikro, keretakan, atau kerusakan alur dengan bantuan pembesaran. Simpan bur milling dalam wadah pelindung atau dudukan yang mencegah kerusakan akibat kontak serta menjaga ketajaman tepinya. Verifikasi runout spindle secara berkala menggunakan dial indicator guna memastikan bur milling berada tepat di pusat selama rotasi; runout berlebihan mengonsentrasikan tekanan dan menjamin kehancuran dini bur milling. Kalibrasikan pengaturan kecepatan spindle untuk setiap ukuran bur milling dan jenis material, dengan merujuk panduan pabrikan. Banyak operator mengabaikan langkah ini dengan mengasumsikan satu kecepatan berlaku secara universal, yang secara langsung berkorelasi dengan tingkat kehancuran lebih tinggi di seluruh perangkat bur milling.
Penerapan Pendingin dan Pengelolaan Suhu
Pengiriman pendingin yang tepat memainkan peran penting dalam mencegah patahnya mata bor frais dengan mengurangi pembentukan panas dan gesekan di tepi pemotong. Tanpa pendingin yang memadai, mata bor frais beroperasi pada suhu tinggi yang membuat bahan menjadi lebih lunak, mengurangi kekerasan, serta mempercepat keausan alat. Terapkan pendingin secara langsung ke zona pemotong menggunakan sistem semprotan kabut, pendinginan banjir, atau aplikasi manual—tergantung pada konfigurasi peralatan Anda. Pantau konsentrasi dan kondisi pendingin; pendingin yang terdegradasi atau terkontaminasi tidak mampu melindungi mata bor frais secara efektif dan bahkan dapat memasukkan partikel yang menyebabkan kerusakan abrasif. Pengendalian suhu mencegah kejut termal, yaitu kondisi ketika mata bor frais panas tiba-tiba bersentuhan dengan bahan atau pendingin dingin, sehingga menimbulkan siklus ekspansi-kontraksi yang memicu retakan mikro dan berujung pada patahnya mata bor frais.
Teknik Operasional untuk Meningkatkan Daya Tahan Mata Bor Frais
Parameter Kecepatan dan Umpan yang Dioptimalkan
Mengatur kecepatan spindle yang tepat merupakan dasar untuk mencegah patahnya bur milling. Sebagian besar produsen memberikan rekomendasi kecepatan berdasarkan jenis bahan dan bor Penggiling diameter; beroperasi pada 70–85 persen dari kecepatan maksimum yang direkomendasikan memperpanjang masa pakai alat secara signifikan dibandingkan mengoperasikan bur milling pada putaran per menit (RPM) maksimum. Laju pemakanan harus stabil dan konsisten, sehingga bur milling dapat memotong secara efisien tanpa beban kejut. Akselerasi atau deselerasi mendadak pada gerak pemakanan menyebabkan lonjakan gaya instan yang tidak dapat ditoleransi oleh bur milling, sehingga mengakibatkan patah total—bukan keausan bertahap. Terapkan gerak membesar (ramping) dan peningkatan kedalaman pemotongan yang terkendali untuk mendistribusikan tekanan secara merata di sepanjang tepi potong bur milling.
Strategi Berdasarkan Jenis Bahan
Bahan yang berbeda memerlukan spesifikasi bur milling dan parameter operasional yang berbeda pula. Bahan keras seperti zirkonia atau titanium memerlukan bur milling yang dirancang khusus untuk substrat tersebut, dengan geometri alur yang diperkuat serta lapisan tahan panas. Penggunaan bur milling serba guna pada bahan keras secara signifikan meningkatkan risiko patah karena struktur alat tidak direkayasa untuk menahan gaya-gaya tersebut. Sebaliknya, bahan lunak seperti akrilik atau komposit memerlukan kecepatan spindle yang lebih rendah dan laju umpan yang lebih tinggi guna mencegah bur milling menggosok atau menghasilkan panas berlebih. Konsultasikan lembar data bahan dan cocokkan dengan kemampuan bur milling Anda untuk memastikan keselarasan yang tepat. Kombinasi bahan–alat yang tidak sesuai tetap menjadi penyebab utama patahnya bur milling dalam operasi komersial.
Pengendalian Getaran dan Pemeliharaan Mesin
Getaran spindle memperbesar tekanan pada mata bor frais dan mempercepat kegagalan. Lakukan perawatan peralatan frais Anda sesuai jadwal yang ditetapkan produsen, termasuk pemeriksaan bantalan, penyeimbangan spindle, serta perawatan chuck. Pastikan mata bor frais terpasang dengan aman dan terpusat di dalam chuck; pegangan mata bor frais yang longgar merupakan risiko serius terhadap patahnya alat. Kurangi getaran dengan memastikan benda kerja diklem secara kaku dan permukaan meja mesin frais bersih serta diratakan dengan benar. Suara spindle yang berlebihan atau getaran tidak biasa menandakan adanya masalah potensial yang—jika tidak segera ditangani—akan menyebabkan patahnya mata bor frais. Perawatan preventif rutin terhadap peralatan frais Anda secara langsung meningkatkan keandalan mata bor frais dan mengurangi biaya penggantian.
Tanya Jawab
Apa alasan paling umum patahnya mata bor frais?
Kecepatan putar spindel yang berlebihan merupakan penyebab utama patahnya bur milling di laboratorium gigi dan fasilitas manufaktur. Ketika bur milling berputar melebihi batas desainnya, gaya sentrifugal dan akumulasi panas melampaui toleransi bahan, sehingga menyebabkan patah mendadak. Operator sering mengira kecepatan lebih tinggi meningkatkan efisiensi, tetapi anggapan keliru ini justru meningkatkan secara langsung tingkat kegagalan bur milling dan pemborosan.
Bagaimana cara menentukan kecepatan putar spindel yang tepat untuk bur milling saya?
Merujuklah pada rekomendasi kecepatan dari produsen yang tercantum pada kemasan bur milling spesifik Anda—rekomendasi ini bervariasi berdasarkan diameter, komposisi bahan, dan geometri pemotongan. Mengoperasikan bur milling pada 70–85 persen dari RPM maksimum yang direkomendasikan memberikan keseimbangan optimal antara efisiensi dan masa pakai alat. Catat pengaturan kecepatan Anda untuk setiap kombinasi jenis bur milling dan bahan guna memastikan operasi yang konsisten dan aman.
Apakah pendingin benar-benar mampu mencegah patahnya bur milling?
Ya, penerapan pendingin yang memadai secara signifikan mengurangi kerusakan bur milling dengan mengendalikan pembentukan panas, mengurangi gesekan, dan mencegah kejut termal. Tanpa pendingin yang tepat, bur milling menjadi terlalu panas, kehilangan kekerasan, dan rentan terhadap retakan mikro. Pengiriman pendingin yang konsisten dan bersih secara langsung berkorelasi dengan perpanjangan masa pakai bur milling serta frekuensi penggantian yang lebih rendah.