
 EN
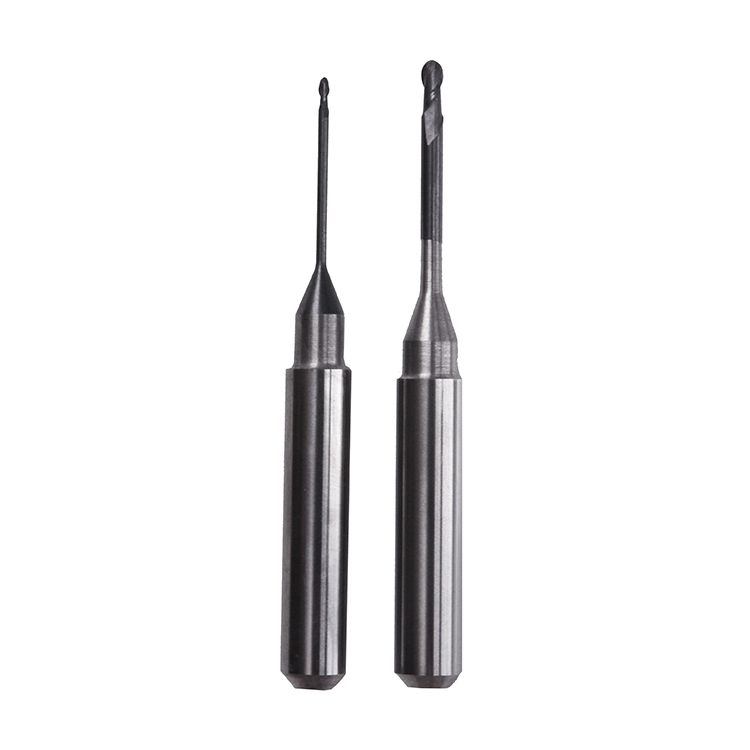
Porakärjet ovat tarkkuusleikkaustyökaluja, joita käytetään välttämättömästi hammaslaboratorioissa, tarkkuuskoneistuksessa ja teollisessa valmistuksessa. Nämä työkalut toimivat suurten rasitusten alaisena, pyörivät korkeilla nopeuksilla ja poistavat materiaalia erilaisista pohjamateriaaleista. On tärkeää ymmärtää, kuinka jyrsintäpyörät rikkoontumisia voidaan estää, jotta voidaan säilyttää tuottavuus, vähentää toimintakustannuksia ja taata yhtenäinen laatu kaikissa porausprojekteissasi. Rikkoontuminen ei ainoastaan keskeytä työnkulkuja, vaan se myös aiheuttaa turvallisuusriskin ja lisää materiaalihävikkiä.
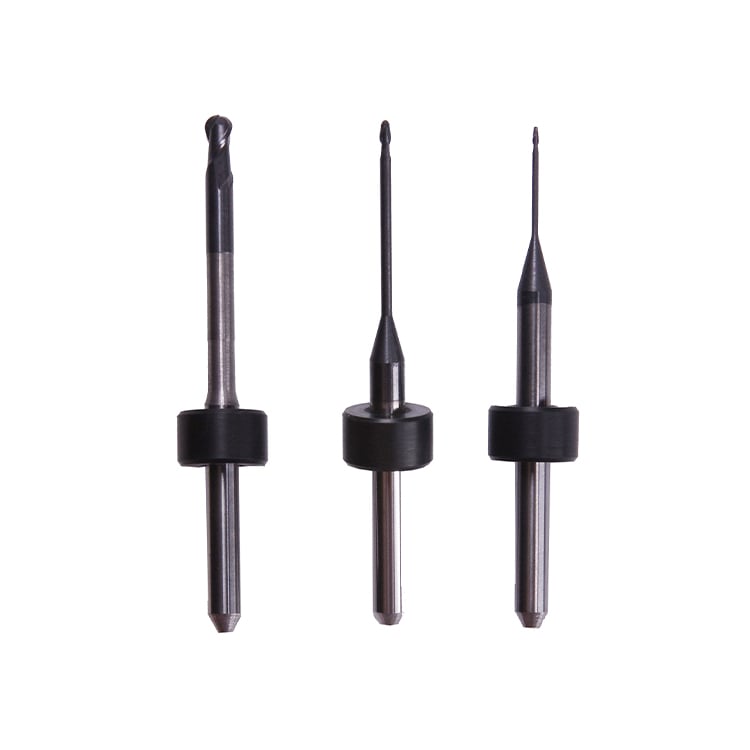
Avaimet kestävyyteen ja luotettavuuteen ovat ymmärtää porakärkien rikkoutumisen perussyyt ja ottaa käyttöön systemaattisia estämistoimia. Riippumatta siitä, toimitko pienessä hammaslaboratoriossa vai suurimittaisessa valmistustehdassä, porakärkien oikean käsittelyn, huollon ja käyttötekniikan periaatteet pätevät kaikissa tapauksissa. Tässä oppaassa tutkitaan tieteellisesti perusteltuja menetelmiä, joilla voidaan merkittävästi vähentää rikkoutumisasteikkoa ja maksimoida työkaluihin tehty sijoitus.
Porakärkien rikkoutumisen perussyyjen ymmärtäminen
Materiaalin ja suunnittelun alttiudet
Porakärjet on suunniteltu erityisistä materiaaleista, kuten volframikarbidista, korkean nopeuden teräksestä tai keraamisekoituksista, joilla kaikilla on omat lujuusominaisuutensa ja lämpörajansa. Terävien leikkauspintojen muoto, leikkausreunageometria ja varren halkaisija vaikuttavat siihen, miten porakärjet reagoivat leikkausvoimiin. Kun porakärjet toimivat suunniteltujen nopeusalueidensa ulkopuolella tai kohtaavat odottamattoman kovia materiaaleja, jännitys kertyy heikoimpiin rakenteellisiin kohtiin, yleensä siinä kohdassa, jossa terävät leikkauspinnat yhdistyvät varressa. Tieto tietystä porakärjestä varmistaa turvallisen käytön ja estää katastrofaaliset vikaantumismuodot.
Toiminnan stressitekijät
Liian suuri pyörähdysnopeus on yleisin syynä porakärkien murtumiselle sekä laboratoriossa että tuotantoympäristössä. Kun porakärjet pyörivät liian nopeasti, keskipakovoimat ylittävät materiaalin kestämysrajat ja lämmön muodostuminen kiihdyttää työkalun kulumista ja mikrosäröilyä. Myös eteenpäin liikuttamisen (feed rate) väärä säätö aiheuttaa murtumia; liian voimakas materiaalin syöttäminen porakärkiin synnyttää iskukuormia, joita työkalun rakenne ei pysty ottamaan vastaan. Virheellinen työkalun asennus, pyörivän akselin värähtely ja riittämätön jäähdytys hakemus lisäävät näitä rasituksia ja luovat täydellisen myrskyn porakärkien epäonnistumiselle. Jo pienikin poikkeama (runout) tai työkalun heiluminen pyörivän akselin aikana keskittää voiman epätasaisesti leikkausreunoille, mikä johtaa kulumisen kiihtymiseen ja yhtäkkiseen murtumiseen.
Ennaltaehkäisevä huolto ja käyttöönottoprotokollat
Käyttöönottotarkastus ja kalibrointi
Ennen porakärkien käyttöä millaamiseen tarkastetaan ne suurennuslasilla mikrohalkeamien, sirontien tai terävien osien vaurioiden varalta. Porakärjet säilytetään suojakoteloissa tai pitimissä, jotka estävät kosketusvauriot ja säilyttävät terävän reunan eheyden. Tarkistetaan pyörivän akselin poikittaispoikkeama säännöllisesti kiertomittarilla varmistaakseen, että porakärjet ovat täysin keskitettyinä pyörimisen aikana; liiallinen poikittaispoikkeama keskittää jännitystä ja johtaa varmasti porakärkien ennenaikaiseen rikkoutumiseen. Kalibroidaan pyörivän akselin kierrosnopeusasetukset jokaiselle erityiselle porakärjen koolla ja materiaalityypille valmistajan ohjeiden mukaisesti. Monet käyttäjät jättävät tämän vaiheen huomiotta ja olettavat, että yksi kierrosnopeus sopii kaikkiin tapauksiin, mikä johtaa suoraan korkeampaan rikkoutumisasteikkoon porakärkityökaluissa.
Jäähdytteen käyttö ja lämpötilanhallinta
Sopivan jäähdytteen toimittaminen on ratkaisevan tärkeää porakärkien murtumisen estämisessä, koska se vähentää lämmön muodostumista ja kitkaa leikkuureunalla. Riittämättömän jäähdytteen kanssa porakärjet toimivat korkeammassa lämpötilassa, joka pehmentää materiaalia, vähentää kovuutta ja nopeuttaa työkalun kulumista. Käytä jäähdytettä suoraan leikkuualueelle sumutusjärjestelmien, suihkujäähdytyksen tai manuaalisen soveltamisen avulla riippuen laitteiston konfiguraatiosta. Tarkkaile jäähdytteen pitoisuutta ja tilaa; huonontunut tai saastunut jäähdyte ei suojele porakärkiä tehokkaasti ja voi jopa tuoda mukanaan hiukkasia, jotka aiheuttavat kulumahaittaa. Lämpötilan säätö estää lämpöshokkia, joka syntyy, kun kuuma porakärki kohtaa yhtäkkiä kylmää materiaalia tai jäähdytettä, mikä aiheuttaa laajenemis- ja kutistumissykliä, joissa syntyvät mikroskooppiset halkeamat johtavat porakärkien murtumiseen.
Porakärkien kestävyyttä edistävät käyttötekniikat
Optimoitut kierrosluku- ja syöttöparametrit
Sopivan kärkiväntänopeuden asettaminen on perustavaa laatua olevaa, jotta estetään porakärkien rikkoutuminen. Useimmat valmistajat antavat nopeussuositukset materiaalin tyypin ja jyrsintäpyörät halkaisijan perusteella; toiminta 70–85 prosentissa suositellusta enimmäisnopeudesta pidentää työkalun käyttöikää merkittävästi verrattuna siihen, että porakärjet pyörivät enimmäiskierrosluvulla. Syöttönopeuden tulisi olla tasainen ja johdonmukainen, jotta porakärjet voivat leikata tehokkaasti ilman äkillistä kuormitusta. Äkillinen syöttöliikkeen kiihtyminen tai hidastuminen aiheuttaa hetkellisiä voimapiikkejä, joita porakärjet eivät kestä, mikä johtaa katastrofaaliseen murtumiseen pikemminkin kuin asteittaiseen kulumiseen. Käytä portaittaisia liikkeitä ja hallittuja leikkuusyvyyden lisäyksiä, jotta jännitys jakautuisi tasaisesti porakärkien leikkuureunoille.
Materiaaliin erityisesti sopeutetut strategiat
Eri materiaalit vaativat erilaisia porakärkien ominaisuuksia ja käyttöparametrejä. Kovia materiaaleja, kuten zirkoniaa tai titaania, varten tarvitaan erityisesti näille alustoille suunnattuja porakärkiä, joissa on vahvistettu terämuoto ja lämpökestäviä pinnoitteita. Yleiskäyttöisten porakärkien käyttö kovilla materiaaleilla lisää huomattavasti katkeamisriskiä, koska työkalun rakenne ei ole suunniteltu kestämään näitä voimia. Toisaalta pehmeitä materiaaleja, kuten akryyliä tai komposiittia, varten tarvitaan alhaisempia pyörintänopeuksia ja korkeampia syöttönopeuksia estääkseen porakärkien kitkautumisen tai liiallisen lämmön muodostumisen. Tarkista materiaalin tekniset tiedot ja vertaa niitä porakärkiesi ominaisuuksiin varmistaaksesi oikean yhteensopivuuden. Virheelliset materiaali-työkaluyhdistelmät ovat edelleen yleisin syy porakärkien katkeamiseen kaupallisissa toiminnoissa.
Värähtelyn hallinta ja koneiden huolto
Pyörivän akselin värähtely lisää jyrsintäkärkien kuormitusta ja nopeuttaa niiden hajoamista. Huolla jyrsintälaitettasi valmistajan määrittämien huoltosuunnitelmien mukaisesti, mukaan lukien laakerien tarkastus, pyörivän akselin tasapainotus ja kiinnityspidin huolto. Tarkista, että jyrsintäkärjet istuvat tiukasti ja keskitetysti kiinnityspidin sisällä; löysät jyrsintäkärjet edustavat vakavaa rikkoutumisvaaraa. Vähennä värähtelyä varmistamalla, että työkappale on jäykästi kiinnitetty ja jyrsinlaitteen alusta on puhtaana ja oikein tasattuna. Liiallinen pyörivän akselin melu tai epätavalliset värähtelyt ovat merkkejä mahdollisista ongelmista, jotka johtavat jyrsintäkärkien rikkoutumiseen, ellei niitä korjata viipymättä. Säännöllinen ennakoiva huolto jyrsintälaitteessa parantaa suoraan jyrsintäkärkien luotettavuutta ja vähentää niiden vaihtokustannuksia.
UKK
Mikä on yleisin syy jyrsintäkärkien rikkoutumiselle?
Liiallinen pyörivän työkalun kierrosnopeus on suurin syy porakärkien rikkoutumiseen hammashuollon laboratorioissa ja valmistuslaitoksissa. Kun porakärjet pyörivät suunnittelun määrittämiä rajoja nopeammin, keskipakovoimat ja lämmön kertyminen ylittävät materiaalin kestämysrajat, mikä aiheuttaa äkillisen murtuman. Käyttäjät olettavat usein, että korkeammat kierrosnopeudet parantavat tehokkuutta, mutta tämä väärinkäsitys lisää suoraan porakärkien vikaantumisasteikkoa ja jätteiden määrää.
Miten voin määrittää oikean pyörivän työkalun kierrosnopeuden porakärkelleni?
Katso valmistajan antamia kierrosnopeussuositukset, jotka on annettu erityisesti sinun porakärkillesi; nämä vaihtelevat halkaisijan, materiaalin koostumuksen ja leikkuugeometrian mukaan. Porakärkien käyttö 70–85 prosentissa suurimmasta suositellusta RPM:stä tarjoaa optimaalisen tasapainon tehokkuuden ja työkalun kestävyyden välillä. Kirjaa kierrosnopeusasetukset jokaiselle porakärkityypille ja materiaaliyhdistelmälle varmistaaksesi yhtenäisen ja turvallisen käytön.
Voiko jäähdytysneste todella estää porakärkien rikkoutumista?
Kyllä, riittävä jäähdytteen käyttö vähentää merkittävästi porakärkien murtumista säätämällä lämmön muodostumista, vähentämällä kitkaa ja estämällä lämpöshokkia. Ilman asianmukaista jäähdytettä porakärjet ylikuumenevat, menettävät kovuuttaan ja altistuvat mikroskooppisille halkeamille. Jatkuvan ja puhtaan jäähdytteen toiminta suoraan vaikuttaa porakärkien käyttöiän pidentymiseen ja vaihtofrekvenssin alentumiseen.