
 EN
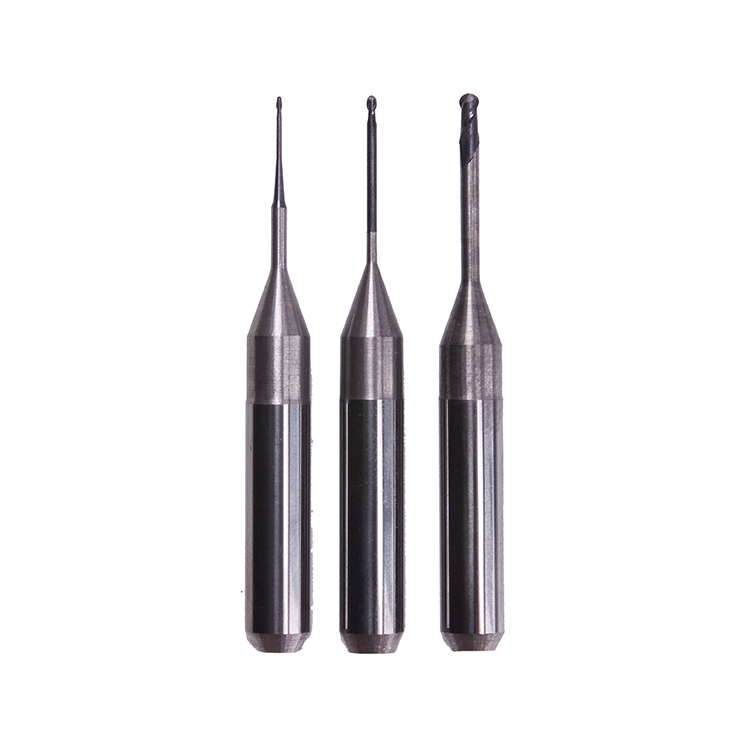
Moniakselinen koneistus on muuttanut teollisuuden laajalti, mahdollistaen monimutkaisten geometristen muotojen valmistuksen, joita yksiaukseiset järjestelmät eivät pysty saavuttamaan. Moniakselisten toimintojen monimutkaiset vaatimukset edellyttävät kuitenkin yhtä monimutkaista työkalujen käyttöä. Perus jyrsintäpyörät eivät yksinkertaisesti kestä moniakselisissa ympäristöissä esiintyviä dynaamisia voimia, lämpöolosuhteita ja tarkkuusvaatimuksia. Moniakselisten koneiden erityisten porakärkien tarpeen ymmärtäminen on ratkaisevan tärkeää valmistajille, jotka pyrkivät saavuttamaan parhaan mahdollisen suorituskyvyn, työkalujen kestävyyden ja kustannustehokkuuden toiminnoissaan.
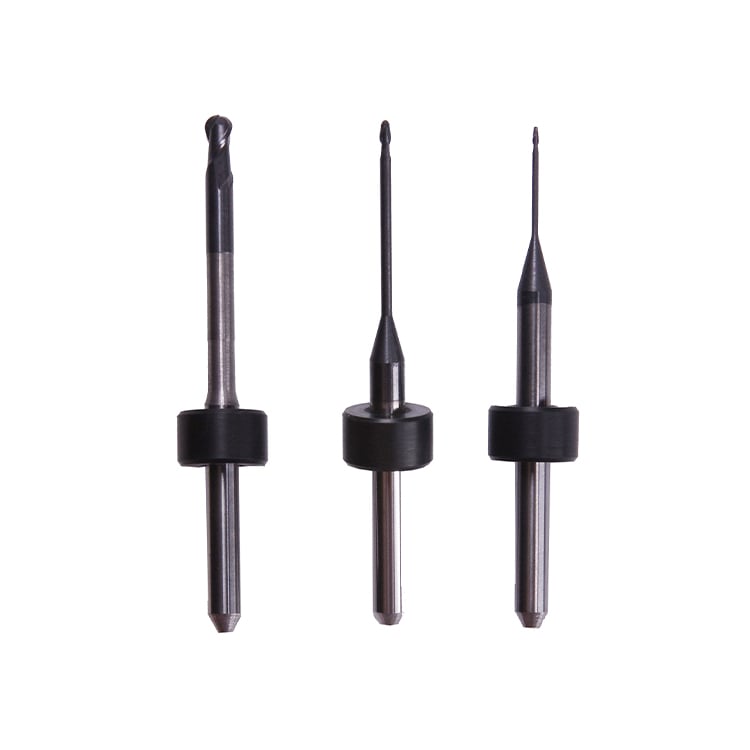
Eroin standardien ja erikoisporakärkien välillä tulee selväksi moniakselisten koneiden käyttökontekstia tarkasteltaessa. Moniakselijärjestelmät aiheuttavat noita suunnanmuutoksia, muuttuvia syöttönopeuksia ja jatkuvaa työkalun osallistumista useasta suunnasta yhtä aikaa. Nämä koneet vaativat porakärkiä, jotka on suunniteltu erityisesti katkeavien leikkausten käsittelyyn, vaihtelevien pyörintänopeuksien hallintaan ja lämpövaihteluiden kestämiseen, jotka johtuvat jatkuvista suunnanmuutoksista. Oikeiden porakärkien hankinta vaikuttaa suoraan tuotannon laatuun, vähentää käytöstäpoikkeamia ja pidentää kokonaislaitteiston käyttöikää.
Monimutkaiset leikkausdynamiikat moniakselitoiminnoissa
Monisuuntaisen voiman jakautumisen ymmärtäminen
Moniakseliset koneet tekevät leikkauksia useista suunnista yhdessä toimintakyklyssä, mikä muuttaa perusteellisesti sitä, miten porakärjet kokevat rasitusta. Perinteisissä kaksi- tai kolmiakselisissa järjestelmissä leikkausvoimat noudattavat ennustettavia vektorisuuntia, mutta moniakselisissa ympäristöissä porakärkiin kohdistuu monimutkaisia ja jatkuvasti muuttuvia voimakuvioita. Nämä porakärjet täytyy kestää säteittäisiä, akseliaalisia ja tangentiaalisia voimia, jotka vaihtavat suuntaansa nopeasti, mikä edellyttää erinomaista rakenteellista kokonaisuutta ja materiaalikoostumusta. Standardiporakärjet, jotka on suunniteltu yksisuuntaiseen tai yksinkertaiseen tasoleikkaukseen, murtuvat ennenaikaisesti tällaisissa olosuhteissa, koska niiden geometria ja materiaaliominaisuudet eivät kestä rasitusta.
Lämpöhallinta korkean nopeuden moniakselileikkauksessa
Moniakselisissa koneistusoperaatioissa esiintyvä lämpötilaympäristö aiheuttaa erityisiä haasteita porakärkien käytölle. Nopeat työpolun muutokset tarkoittavat, että leikkuureuna siirtyy jatkuvasti korkean lämpötilan käsittelyalueilta viileämpiin ilmakupliin, mikä aiheuttaa lämpötilan vaihtelujen aiheuttamaa rasitusta. Erityisesti moniakseliseen koneistukseen suunnitellut porakärjet sisältävät edistyneitä pinnoitusjärjestelmiä ja materiaalimatriiseja, jotka on suunniteltu tehokkaaseen lämmön hajottamiseen ja lämpöväsymyksen kestävyyteen. Nämä porakärjet säilyttävät terävän leikkuureunan lämpötilan vaihteluiden aikana 400–800 asteikossa Celsius-asteikolla, kun taas perinteiset työkalut kuluvat nopeasti ja särkyvät samankaltaisten lämpörasitusten alaisena.
Geometriset ja materiaaliset vaatimukset moniakseliseen tarkkakoneistukseen
Terävien leikkuupintojen suunnittelun optimointi katkoviivaisessa leikkauksessa
Moniakselisille sovelluksille suunnitellut erikoisporanterät ovat varustettu optimoiduilla teräkuvioilla, jotka hallitsevat katkottuja leikkaustoimintoja tehokkaammin kuin tavalliset työkalut. Moniakselisille poranterille ominainen teräkuvio sisältää muuttuvia kierre kulmia, erityisiä kallistuskulmia ja tarkasti suunnitellut puristuskanavat. Nämä poranterät jakavat leikkausvoimat tasaisemmin työkalun rungon yli, mikä vähentää värinää ja säröilyä, jotka muuten heikentäisivät pinnanlaatua ja nopeuttavat työkalun kulumista. Perinteisten poranterien leikkausgeometria ei kykene käsittelyyn tehokkaasti katkonaisia puristusmuotoja, joita moniakseliset toiminnot tuottavat, mikä johtaa nopeaan terän kulumiseen ja kalliisiin vaihtojaksoihin.
Materiaalin koostumus ja pinnoitusteknologiat
Modernit porauskärjet moniakselisissa sovelluksissa hyödyntävät edistyneitä pohjamateriaaleja ja monikerroksisia pinnoitussysteemejä, joita perinteiset työkalut eivät pysty vastaamaan. Nämä porauskärjet käyttävät yleensä kovametallikoostumuksia, joiden kovuus–sitkeys-suhteita on suunniteltu tarkasti tasapainottamaan leikkuuterän kestävyys ja vastustuskyky äkilliselle iskukuormitukselle. Erityisesti suunniteltujen porauskärkien premium-pinnoitteita ovat esimerkiksi titaani-alumiini-nitridi, kromi-nitridi tai timanttimaiset hiilipinnoitteet, jotka pidentävät työkalun käyttöikää 200–400 prosenttia ei-pinnoitettuja vaihtoehtoja pidemmäksi. Näiden porauskärkien kemiallinen koostumus ja pinnoiterakenne on tarkasti kalibroitu kestämään moniakselisen koneistuksen äärimmäisiä olosuhteita samalla kun säilytetään mittatarkkuus tuhansien tuntien ajan.
Suorituskyvyn ja kustannusten vaikutukset oikean työkalun valinnasta
Tuotannon tehokkuus ja pinnanlaatustandardit
Sopivien porakärkien sijoittaminen moniakselisille koneille parantaa suoraan tuotannon mittareita ja vähentää hylkäysmääriä. Erityisesti moniakselikoneisiin tarkoitetut porakärjet säilyttävät tarkemmat toleranssit koko käyttöikänsä ajan, joten osat, jotka valmistetaan myöhempinä vaiheina työkalun käyttöiän aikana, täyttävät samat laatuvaatimukset kuin varhaisemmin valmistetut osat. Pintalaadun yhdenmukaisuus paranee merkittävästi, kun käytetään moniakselileikkausdynamiikkaan optimoituja porakärkiä, mikä vähentää tai poistaa kokonaan toissijaiset pinnanviimeistelytoimenpiteet. Lisäksi nämä porakärjet kuluvat ennustettavalla tavalla, mikä mahdollistaa tarkan työkalun käyttöiän seurantajärjestelmän toteuttamisen ja näin ollen teollisuuden toimintakapasiteetin maksimoimisen sekä odottamattomien työkaluvirheiden estämisen tuotantoprosessin aikana.
Kokonaisomistuskustannukset ja työkalun käyttöiän maksimointi
Vaikka premium-hiomakärjet moniakselisissa sovelluksissa ovat yksikköä kohden kalliimpia kuin tavalliset vaihtoehdot, niiden pidempi käyttöikä ja alhaisemmat vikaantumisprosentit tarjoavat paremman kokonaishintatason. Erityisesti suunnitellut hiomakärjet voivat toimia 500–1000 tuntia vaativissa moniakselisissa olosuhteissa, kun taas tavallisilla työkaluilla vikaantuminen tapahtuu yleensä 50–150 tunnin sisällä samoissa sovelluksissa. Osan kustannuslaskelma suosii selvästi erityisesti suunniteltuja hiomakärjiä, kun otetaan huomioon työkalujen vaihtofrekvenssi, koneen seisokkiaika, työkalujen vaihtoon liittyvät työvoimakustannukset sekä varhaisen työkaluvikaantumisen aiheuttamat hukkamateriaalikustannukset. Valmistajat, jotka siirtyvät oikein suunniteltuihin hiomakärkiin moniakselitoiminnossa, saavat yleensä sijoituksensa takaisin 2–6 kuukaudessa parantuneen tehokkuuden ja vähentyneiden toimintahäiriöiden ansiosta.
UKK
Voivatko tavalliset hiomakärjet toimia väliaikaisesti moniakselikoneissa?
Standardihihioitimet voivat teknisesti toimia moniakselisissa laitteistoissa rajallisesti, mutta niiden käyttö tuo mukanaan merkittäviä riskejä. Nämä hihioitimet eivät sisällä rakenteellista vahvistusta, edistyneitä pinnoitteita tai optimoituja geometrioita, jotka ovat välttämättömiä moniakselisten toimintojen monimutkaisten voimapatterneiden ja lämpökyklien käsittelyyn. Standardihihioitinten käyttö tällaisissa sovelluksissa johtaa yleensä varhaiseen työkalun vikaantumiseen, mittojen epätarkkuuteen, pinnanlaadun heikkenemiseen ja jätteiden määrän kasvuun. Halvempien työkalujen tuottamat kustannussäästöt katoavat nopeasti, kun otetaan huomioon tuotannon viivästykset, hukkaan menevä materiaali ja odottamattomien työkaluvaihtojen vaatima aika.
Mitkä tiettyjä ominaisuuksia erottavat moniakseliset hihioitimet standardileikkurista?
Moniakseliset erikoisporakärjet sisältävät muuttuvan kierreurakka-geometrian, edistyneet yhdistelmäpinnat, korkealaatuiset karbidilaadut ja vahvistetut työkalukunnat, jotka on suunniteltu erityisesti katkoviivaisia leikkauskuviota varten. Perusporakärjet puolestaan käyttävät yksinkertaisempia urageometrioita, vähäisiä tai perustasoisia pintoja sekä materiaalikoostumuksia, jotka on optimoitu tasaiseen leikkaukseen. Moniakselityöhön tarkoitetut porakärjet myös kestävät lämpöä paremmin, poistavat lastuja tehokkaammin nopeissa suunnanmuutoksissa ja säilyttävät tarkemmat toleranssit pidemmän työkalun käyttöiän ajan. Nämä tekniset erot eivät ole vain visuaalisia vaan perustavanlaatuisia suorituskyvyn ja luotettavuuden varmistamiseksi monimutkaisissa koneistusympäristöissä.
Miten valmistajat valitsevat oikeat porakärjet moniakselikoneisiinsa?
Sopivien porakärkien valinta vaatii arviointia hakemus parametrit, kuten materiaalin tyyppi, leikkausnopeudet, syöttönopeudet, vaadittavat pinnanlaatutoleranssit ja katkaisutaajuus. Työkaluinsinöörien neuvonnan saaminen auttaa valmistajia sovittamaan porakärkien määrittelyt niihin tarkoitukseen, johon niitä käytetään moniakselisissa koneissa ja osien geometriavaatimuksissa. Erityisporakärkien testaus todellisissa tuotanto-olosuhteissa ennen laajamittaisia investointeja mahdollistaa suorituskykyä koskevien väitteiden varmentamisen ja työkaluparametrien optimoinnin. Valmistajien tulisi myös ottaa huomioon työkalukannattimen yhteensopivuus, jäähdytysjärjestelmät ja lastunpoiston tehokkuus, kun valitaan porakärkiä moniakselisissa sovelluksissa, sillä nämä tekijät määrittävät yhdessä työkalun todellisen suorituskyvyn ja luotettavuuden.