
 EN
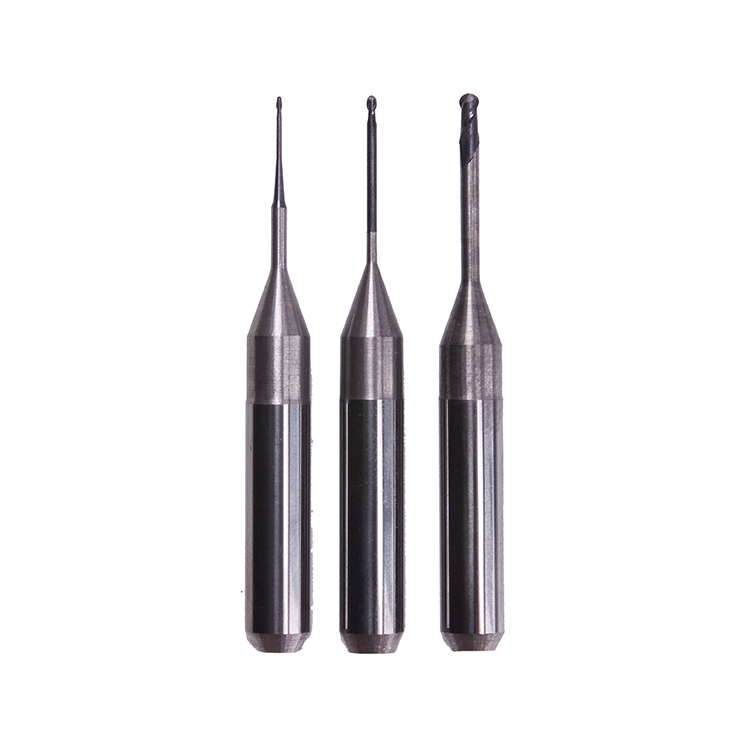
Víceosá mnohoúčelové obrábění přeměnilo výrobu v různých průmyslových odvětvích a umožňuje výrobu složitých geometrií, kterých nelze dosáhnout jednoosými systémy. Avšak sofistikované požadavky víceosých operací vyžadují stejně sofistikované nástroje. Standardní frezovací bursy nástroje prostě nezvládnou dynamické síly, tepelné podmínky a požadavky na přesnost, které jsou pro víceosá prostředí typické. Pochopení důvodu, proč víceosé stroje potřebují speciální frézovací bursy, je klíčové pro výrobce, kteří usilují o optimální výkon, životnost nástrojů a cenovou efektivitu ve svých provozních procesech.

Rozdíl mezi standardními a specializovanými frézovacími bursy se stává zřejmý při zkoumání provozního kontextu víceosých strojů. Víceosé systémy zavádějí rychlé změny směru, proměnné posuvy a nepřetržitou účast nástroje ze všech stran současně. Tyto stroje vyžadují frézovací bursy navržené speciálně pro zvládnutí přerušovaného řezu, různých otáček vřetene a tepelného cyklování způsobeného neustálou změnou směru. Investice do správných frézovacích burs přímo ovlivňuje kvalitu výroby, snižuje prostoj a prodlužuje celkovou životnost zařízení.
Složité dynamické podmínky řezání při víceosých operacích
Porozumění rozložení sil ve více směrech
Víceosé stroje provádějí řezání z mnoha směrů během jediného operačního cyklu, čímž zásadně mění způsob, jakým frézovací nástroje pociťují mechanické namáhání. Na rozdíl od tradičních dvou- nebo tříosých systémů, kde řezné síly působí v předvídatelných směrech, víceosá prostředí vystavují frézovací nástroje složitým a neustále se měnícím silovým vzorům. Tyto frézovací nástroje musí absorbovat radiální, axiální a tečné síly, jejichž směr se mění rychle, což vyžaduje vyšší strukturální pevnost a lepší složení materiálu. Standardní frézovací nástroje, navržené pro jednosměrné nebo jednoduché rovinné řezání, se za těchto podmínek lámou předčasně, protože jejich geometrie a vlastnosti materiálu nedokáží odolat takovému namáhání.
Tepelné řízení při vysokorychlostním víceosém řezání
Tepelné prostředí při obrábění víceosými stroji představuje pro frézovací nástroje zvláštní výzvy. Rychlé změny dráhy nástroje znamenají, že řezné hrany neustále přecházejí mezi oblastmi s vysokou teplotou při záběru a chladnějšími vzduchovými kapsami, čímž vzniká tepelné cyklování a napětí. Specializované frézovací nástroje jsou vybaveny pokročilými systémy povlaků a materiálovými maticemi, které jsou navrženy tak, aby efektivně odváděly teplo a zároveň odolávaly tepelné únavě. Tyto frézovací nástroje udržují ostrost řezné hrany i při teplotních výkyvech v rozmezí 400 až 800 stupňů Celsia, zatímco konvenční nástroje se při podobném tepelném namáhání rychle opotřebují a lámou.
Geometrické a materiálové požadavky pro víceosé přesné obrábění
Optimalizace tvaru závitů pro přerušované řezání
Specializované frézovací bursy pro víceosé aplikace jsou vybaveny optimalizovanými geometriemi závitů, které efektivněji zvládají přerušované řezy než standardní nástroje. Geometrie závitů u frézovacích burs specificky určených pro víceosé obrábění zahrnuje proměnné úhly stoupání, specializované úhly nastavení ostří a přesně navržené dráhy odvádění třísek. Tyto frézovací bursy rovnoměrněji rozvádějí řezné síly po celém tělese nástroje, čímž snižují vibrace a bručení, jež by jinak zhoršovaly povrchovou úpravu a urychlovaly opotřebení nástroje. Řezná geometrie tradičních frézovacích burs není schopna efektivně zpracovat fragmentované vzory tvorby třísek vznikající při víceosém obrábění, což vede k rychlému poškození řezných hran a nákladným výměnám.
Složení materiálu a technologie povlaků
Moderní frézovací bursy pro víceosé aplikace využívají pokročilé substrátní materiály a vícevrstvé povlakové systémy, které konvenční nástroje nedokážou dosáhnout. Tyto frézovací bursy obvykle používají karbidové složení navržené pro specifické poměry tvrdosti a houževnatosti, aby vyvážily odolnost řezné hrany proti opotřebení a zároveň odolnost proti náhlému rázovému zatížení. Prémiové povlaky na specializovaných frézovacích bursech zahrnují nitrid titanu a hliníku, nitrid chromu nebo diamantově podobné uhlíkové vrstvy, které prodlouží životnost nástroje o 200 až 400 procent oproti nepovlakovaným alternativám. Chemické složení a architektura povlaku těchto frézovacích bursech jsou přesně kalibrovány tak, aby zvládly extrémní podmínky víceosého obrábění a zároveň udržely rozměrovou přesnost po tisíce hodin provozu.
Důsledky správné volby nástroje pro výkon a náklady
Efektivita výroby a standardy kvality povrchu
Investice do vhodných frézovacích burs pro víceosé stroje přímo koreluje s vylepšením výrobních ukazatelů a snížením podílu zmetků. Specializované frézovací burs udržují po celou dobu své životnosti přesnější tolerance, což znamená, že díly vyrobené později v životním cyklu nástroje splňují stejná kvalitní kritéria jako díly vyrobené na začátku. Konzistence povrchové úpravy se výrazně zlepšuje při použití frézovacích burs optimalizovaných pro dynamiku frézování na víceosých strojích, čímž se snižují nebo úplně eliminují sekundární operace dokončování povrchu. Navíc tyto frézovací burs vykazují předvídatelné vzory opotřebení, což umožňuje výrobcům zavést přesné systémy monitorování životnosti nástrojů, které maximalizují využití vřetene a zároveň zabrání neočekávaným poruchám nástrojů během výrobních cyklů.
Celkové náklady na vlastnictví a maximalizace životnosti nástrojů
Ačkoli prémiové frézovací bursy pro víceosé aplikace mají vyšší náklady na kus než standardní alternativy, jejich prodloužená životnost a snížené míry poruch zajišťují lepší celkové náklady na vlastnictví. Specializovaná sada frézovacích burs může pracovat 500 až 1000 hodin za náročných víceosých podmínek, zatímco standardní nástroje se obvykle porouchají během 50 až 150 hodin při stejných aplikacích. Výpočet nákladů na součástku jednoznačně upřednostňuje specializované frézovací bursy, pokud se zohlední četnost výměny nástrojů, prostoj stroje, pracovní náklady spojené se změnou nástrojů a ztráty materiálu způsobené předčasným selháním nástroje. Výrobci, kteří přejdou na správně navržené frézovací bursy pro víceosé operace, obvykle svou investici vrátí během 2 až 6 měsíců díky zvýšené efektivitě a sníženým provozním přerušením.
Často kladené otázky
Mohou standardní frézovací bursy dočasně fungovat ve víceosých strojích?
Standardní frézovací bursy technicky mohou po omezenou dobu fungovat na víceosých zařízeních, avšak jejich použití přináší významné riziko. Tyto frézovací bursy postrádají konstrukční zpevnění, pokročilá povlakování a optimalizované geometrie nutné k odolání složitým vzorům sil a tepelným cyklům typickým pro víceosé operace. Pokus o použití standardních frézovacích burs v těchto aplikacích obvykle vede k předčasnému selhání nástroje, nepřesnostem rozměrů, zhoršení povrchové úpravy a vyšším podílům odpadu. Úspory z levnějších nástrojů se rychle vytratí, vezmeme-li v úvahu zpoždění výroby, odpadní materiál a čas potřebný na neplánovanou výměnu nástrojů.
Jaké konkrétní vlastnosti odlišují frézovací bursy pro víceosé frézování od standardních řezných nástrojů?
Víceosé specializované frézovací bursy využívají návrhů závitových drážek s proměnným úhel sklonu, pokročilých kompozitních povlaků, vyšších tříd karbidu a posílených těl nástrojů, které jsou speciálně navrženy pro přerušované řezné vzory. Standardní frézovací bursy mají jednodušší geometrii drážek, minimální nebo základní povlaky a složení materiálů optimalizované pro ustálený řez. Frézovací bursy určené pro víceosé obrábění také vykazují vyšší odolnost proti teplu, lepší odvod třísek při rychlých změnách směru a udržování přesnějších tolerancí po celou dobu životnosti nástroje. Tyto inženýrské rozdíly nejsou pouze estetické, nýbrž zásadní pro zachování výkonu a spolehlivosti v náročných obráběcích prostředích.
Jak výrobci vybírají vhodné frézovací bursy pro své víceosé stroje?
Výběr vhodných frézovacích burs zahrnuje hodnocení aplikace parametry včetně typu materiálu, řezných rychlostí, posuvů, požadovaných tolerancí povrchové úpravy a frekvence přerušení. Konzultace se specialisty na nástrojové inženýrství pomáhá výrobcům přizpůsobit specifikace frézovacích fréz schopnostem jejich konkrétních víceosých strojů a požadavkům na geometrii dílů. Testování specializovaných frézovacích fréz za skutečných výrobních podmínek před rozsáhlým nasazením umožňuje ověřit uvedené výkonnostní parametry a optimalizovat nastavení nástroje. Výrobci by měli při výběru frézovacích fréz pro víceosé aplikace také zohlednit kompatibilitu s upínači nástrojů, systémy chlazení a účinnost odvádění třísek, neboť tyto faktory dohromady určují skutečný výkon a spolehlivost nástroje v praxi.