
 EN
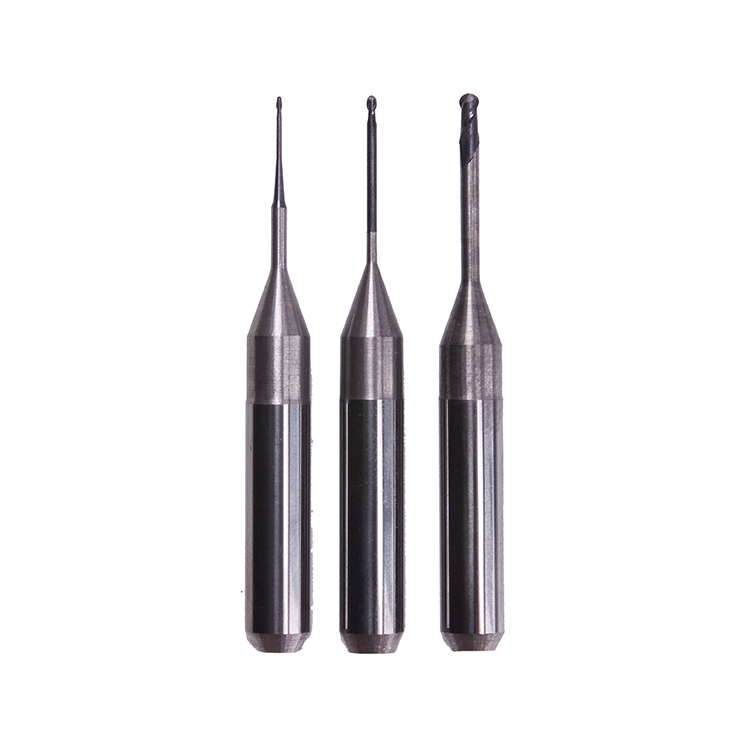
การกลึงแบบหลายแกนได้เปลี่ยนแปลงกระบวนการผลิตในทุกอุตสาหกรรม ทำให้สามารถผลิตชิ้นส่วนที่มีรูปทรงซับซ้อนซึ่งระบบแบบแกนเดียวไม่สามารถทำได้ อย่างไรก็ตาม ความต้องการที่ซับซ้อนของงานกลึงแบบหลายแกนจำเป็นต้องใช้อุปกรณ์เครื่องมือที่มีความซับซ้อนในระดับเดียวกัน บอร์กกลึงแบบมาตรฐาน บาร์มิลลิ่ง ไม่สามารถทนต่อแรงแบบไดนามิก สภาวะความร้อน และข้อกำหนดด้านความแม่นยำที่มีอยู่โดยธรรมชาติในสภาพแวดล้อมแบบหลายแกนได้ การเข้าใจเหตุผลที่เครื่องกลึงแบบหลายแกนจำเป็นต้องใช้บอร์กกลึงเฉพาะทางจึงมีความสำคัญยิ่งต่อผู้ผลิตที่ต้องการประสิทธิภาพสูงสุด ความทนทานของเครื่องมือ และประสิทธิภาพด้านต้นทุนในการดำเนินงาน

ความแตกต่างระหว่างดอกกัดแบบมาตรฐานกับดอกกัดเฉพาะทางจะชัดเจนขึ้นเมื่อพิจารณาบริบทการใช้งานของเครื่องจักรหลายแกน เครื่องจักรหลายแกนก่อให้เกิดการเปลี่ยนทิศทางอย่างรวดเร็ว อัตราป้อนที่แปรผัน และการสัมผัสของเครื่องมืออย่างต่อเนื่องจากหลายมุมพร้อมกัน ระบบดังกล่าวจึงต้องการดอกกัดที่ออกแบบมาเป็นพิเศษเพื่อรับมือกับการตัดแบบหยุดและต่อ (interrupted cuts) ความเร็วของเพลาหมุนที่เปลี่ยนแปลงได้ รวมถึงการเปลี่ยนแปลงอุณหภูมิซ้ำๆ ที่เกิดจากการสลับทิศทางอย่างต่อเนื่อง การลงทุนในดอกกัดที่เหมาะสมส่งผลโดยตรงต่อคุณภาพการผลิต ลดเวลาหยุดทำงาน และยืดอายุการใช้งานของอุปกรณ์โดยรวม
พลศาสตร์การตัดที่ซับซ้อนในการดำเนินงานหลายแกน
การเข้าใจการกระจายแรงในหลายทิศทาง
เครื่องจักรหลายแกนสามารถตัดวัสดุได้จากหลายทิศทางภายในหนึ่งรอบการดำเนินงาน ซึ่งเปลี่ยนแปลงพื้นฐานวิธีที่ดอกกัดประสบกับแรงเครียด ต่างจากเครื่องจักรแบบสองหรือสามแกนแบบดั้งเดิมที่แรงตัดเคลื่อนที่ตามแนวเวกเตอร์ที่คาดการณ์ได้ ขณะที่ในสภาพแวดล้อมแบบหลายแกน ดอกกัดจะถูกกระทำด้วยรูปแบบของแรงที่ซับซ้อนและเปลี่ยนแปลงอย่างต่อเนื่อง ดอกกัดเหล่านี้จำเป็นต้องรับแรงในแนวรัศมี แรงในแนวแกน และแรงในแนวสัมผัส ซึ่งมีทิศทางเปลี่ยนแปลงอย่างรวดเร็ว จึงต้องมีความแข็งแรงเชิงโครงสร้างและองค์ประกอบวัสดุที่เหนือกว่า ดอกกัดมาตรฐานที่ออกแบบมาสำหรับการตัดในทิศทางเดียวหรือการตัดบนระนาบเรียบจะหักก่อนเวลาอันควรภายใต้สภาวะดังกล่าว เนื่องจากรูปร่างเรขาคณิตและสมบัติของวัสดุไม่สามารถรองรับแรงเครียดได้
การจัดการความร้อนในการตัดแบบหลายแกนที่ความเร็วสูง
สภาพแวดล้อมด้านความร้อนภายในกระบวนการกัดแบบหลายแกนนำเสนอความท้าทายที่ไม่เหมือนใครต่อสว่านกัด ความเปลี่ยนแปลงของเส้นทางการเคลื่อนที่ของเครื่องมืออย่างรวดเร็วหมายความว่าขอบตัดจะสลับผ่านโซนที่มีความร้อนสูงขณะทำการตัด และช่องอากาศที่เย็นกว่าอย่างต่อเนื่อง ส่งผลให้เกิดความเค้นจากการเปลี่ยนแปลงอุณหภูมิซ้ำ ๆ กัน สว่านกัดเฉพาะทางใช้ระบบเคลือบขั้นสูงและโครงสร้างวัสดุที่ออกแบบมาเพื่อกระจายความร้อนได้อย่างมีประสิทธิภาพ พร้อมทั้งต้านทานความล้าจากความร้อน ซึ่งสว่านกัดเหล่านี้สามารถรักษาความคมของขอบตัดได้แม้ภายใต้การเปลี่ยนแปลงอุณหภูมิในช่วง 400 ถึง 800 องศาเซลเซียส ในขณะที่เครื่องมือแบบทั่วไปจะสึกหรออย่างรวดเร็วและเกิดการแตกร้าวเมื่อเผชิญกับรูปแบบความเค้นจากความร้อนเช่นเดียวกัน
ข้อกำหนดด้านเรขาคณิตและวัสดุสำหรับความแม่นยำแบบหลายแกน
การปรับแต่งการออกแบบร่องใบมีดสำหรับการตัดแบบหยุดและเริ่มซ้ำ
บาร์ที่ใช้สำหรับการกัดเฉพาะทาง ซึ่งออกแบบมาเพื่อการใช้งานแบบหลายแกน มีรูปทรงของใบมีดที่ปรับแต่งให้เหมาะสมยิ่งขึ้น เพื่อจัดการกับการตัดแบบไม่ต่อเนื่องได้มีประสิทธิภาพกว่าเครื่องมือทั่วไป รูปทรงของใบมีดในบาร์ที่ใช้กับการกัดแบบหลายแกนโดยเฉพาะ ประกอบด้วยมุมเกลียวที่แปรผัน มุมเอียงของใบมีดที่ออกแบบพิเศษ และช่องทางสำหรับระบายเศษวัสดุที่ผ่านการวิศวกรรมอย่างแม่นยำ บาร์เหล่านี้กระจายแรงในการตัดอย่างสม่ำเสมอมากขึ้นทั่วตัวเครื่องมือ จึงลดการสั่นสะเทือนและเสียงดังจากการสั่น (chatter) ซึ่งหากปล่อยไว้จะทำให้คุณภาพผิวงานลดลงและเร่งการสึกหรอของเครื่องมือ รูปทรงของใบมีดในบาร์ที่ใช้กับการกัดแบบทั่วไปไม่สามารถประมวลผลรูปแบบการเกิดเศษวัสดุที่ขาดตอนกันได้อย่างมีประสิทธิภาพตามที่การดำเนินงานแบบหลายแกนสร้างขึ้น ส่งผลให้ขอบตัดสึกกร่อนอย่างรวดเร็ว และต้องเปลี่ยนเครื่องมือบ่อยครั้งซึ่งมีค่าใช้จ่ายสูง
องค์ประกอบของวัสดุและเทคโนโลยีการเคลือบ
บาร์สำหรับกัดแบบทันสมัยที่ใช้ในงานหลายแกนอาศัยวัสดุพื้นฐานขั้นสูงและระบบการเคลือบแบบหลายชั้น ซึ่งเครื่องมือแบบดั้งเดิมไม่สามารถเทียบเคียงได้ บาร์สำหรับกัดเหล่านี้มักใช้ส่วนผสมของคาร์ไบด์ที่ออกแบบมาเป็นพิเศษเพื่อให้มีอัตราส่วนความแข็งต่อความเหนียวที่เหมาะสม ซึ่งช่วยรักษาความคงทนของคมตัดไว้พร้อมกับต้านทานแรงกระแทกอย่างฉับพลันได้อย่างมีประสิทธิภาพ สารเคลือบที่มีคุณภาพสูงบนบาร์สำหรับกัดเฉพาะทาง ได้แก่ ไทเทเนียมอะลูมิเนียมไนไตรด์ โครเมียมไนไตรด์ หรือฟิล์มคาร์บอนคล้ายเพชร ซึ่งช่วยยืดอายุการใช้งานของเครื่องมือเพิ่มขึ้นถึงร้อยละ 200 ถึง 400 เมื่อเทียบกับบาร์แบบไม่เคลือบ องค์ประกอบเชิงเคมีและโครงสร้างของการเคลือบบนบาร์สำหรับกัดเหล่านี้ได้รับปรับแต่งอย่างแม่นยำเพื่อรองรับสภาวะการทำงานที่รุนแรงในการกัดแบบหลายแกน ขณะเดียวกันก็รักษาความแม่นยำด้านมิติไว้ได้ตลอดระยะเวลาการใช้งานหลายพันชั่วโมง
ผลกระทบต่อประสิทธิภาพและการใช้จ่ายจากการเลือกเครื่องมืออย่างเหมาะสม
ประสิทธิภาพในการผลิตและมาตรฐานคุณภาพผิว
การลงทุนในดอกกัดที่เหมาะสมสำหรับเครื่องจักรแบบหลายแกนสัมพันธ์โดยตรงกับการปรับปรุงตัวชี้วัดการผลิตและการลดอัตราของชิ้นงานเสีย ดอกกัดเฉพาะทางรักษาระดับความแม่นยำให้คงที่ตลอดอายุการใช้งาน หมายความว่าชิ้นงานที่ผลิตในช่วงปลายของรอบการใช้งานเครื่องมือจะมีคุณภาพเท่าเทียมกับชิ้นงานที่ผลิตในช่วงต้น พื้นผิวของชิ้นงานมีความสม่ำเสมอมากขึ้นอย่างมีนัยสำคัญเมื่อใช้ดอกกัดที่ออกแบบมาโดยเฉพาะสำหรับพลศาสตร์การตัดแบบหลายแกน ซึ่งช่วยลดหรือตัดการดำเนินการตกแต่งเพิ่มเติมออกได้ นอกจากนี้ ดอกกัดเหล่านี้ยังสร้างรูปแบบการสึกหรอที่คาดการณ์ได้ ทำให้ผู้ผลิตสามารถนำระบบตรวจสอบอายุการใช้งานเครื่องมือที่แม่นยำมาใช้งานได้ ทั้งนี้เพื่อเพิ่มประสิทธิภาพการใช้งานแกนหมุนให้สูงสุด และป้องกันไม่ให้เกิดการล้มเหลวของเครื่องมืออย่างกะทันหันระหว่างการผลิต
ต้นทุนรวมตลอดอายุการใช้งานและการเพิ่มประสิทธิภาพอายุการใช้งานเครื่องมือ
แม้ว่าบาร์ที่ใช้กับเครื่องกัดแบบหลายแกนซึ่งมีคุณภาพสูงจะมีต้นทุนต่อหน่วยสูงกว่าบาร์แบบมาตรฐาน แต่ระยะเวลาระหว่างการเปลี่ยนที่ยาวนานขึ้นและอัตราความล้มเหลวที่ต่ำลงทำให้ต้นทุนรวมในการเป็นเจ้าของต่ำกว่าอย่างชัดเจน บาร์กัดเฉพาะทางชุดหนึ่งอาจใช้งานได้นานถึง ๕๐๐–๑,๐๐๐ ชั่วโมงภายใต้สภาวะการทำงานแบบหลายแกนที่หนักหนา ส่วนบาร์แบบมาตรฐานมักเสียหายภายใน ๕๐–๑๕๐ ชั่วโมงในงานเดียวกัน การคำนวณต้นทุนต่อชิ้นงานแสดงให้เห็นอย่างชัดเจนว่าบาร์กัดเฉพาะทางคุ้มค่ากว่ามาก เมื่อพิจารณาจากความถี่ในการเปลี่ยนบาร์ เวลาที่เครื่องหยุดทำงานเนื่องจากการเปลี่ยนบาร์ ค่าแรงงานที่ใช้ในการเปลี่ยนบาร์ และของเสียจากชิ้นงานที่เสียหายเนื่องจากบาร์เสียหายก่อนกำหนด ผู้ผลิตที่เปลี่ยนมาใช้บาร์กัดที่ออกแบบมาอย่างเหมาะสมสำหรับงานแบบหลายแกน มักคืนทุนภายใน ๒–๖ เดือนผ่านประสิทธิภาพที่ดีขึ้นและการหยุดชะงักของการดำเนินงานที่ลดลง
คำถามที่พบบ่อย
บาร์กัดแบบมาตรฐานสามารถใช้งานได้ชั่วคราวในเครื่องกัดแบบหลายแกนหรือไม่
บูร์สำหรับกัดแบบมาตรฐานสามารถใช้งานได้จริงในอุปกรณ์หลายแกนเป็นระยะเวลาจำกัด แต่การกระทำเช่นนั้นก่อให้เกิดความเสี่ยงอย่างมาก บูร์เหล่านี้ขาดทั้งการเสริมโครงสร้าง การเคลือบขั้นสูง และเรขาคณิตที่ผ่านการปรับแต่งให้เหมาะสม ซึ่งจำเป็นต่อการรับแรงที่ซับซ้อนและวงจรความร้อนที่เปลี่ยนแปลงอยู่ตลอดเวลาในกระบวนการกัดแบบหลายแกน การพยายามใช้บูร์สำหรับกัดแบบมาตรฐานในงานดังกล่าวมักส่งผลให้เครื่องมือเสียหายก่อนกำหนด ความแม่นยำของขนาดลดลง คุณภาพพื้นผิวแย่ลง และอัตราของชิ้นงานเสียเพิ่มสูงขึ้น ผลประหยัดจากต้นทุนเครื่องมือที่ถูกกว่าจะหายไปทันทีเมื่อนับรวมผลกระทบจากความล่าช้าในการผลิต วัสดุสูญเสีย และเวลาที่ใช้ในการเปลี่ยนเครื่องมืออย่างไม่คาดฝัน
คุณสมบัติเฉพาะใดบ้างที่ทำให้บูร์สำหรับกัดแบบหลายแกนแตกต่างจากเครื่องมือตัดแบบทั่วไป
บาร์สำหรับกัดแบบหลายแกนที่มีความเชี่ยวชาญเฉพาะทางใช้การออกแบบใบมีดแบบเกลียวแปรผัน สารเคลือบคอมโพสิตขั้นสูง วัสดุคาร์ไบด์เกรดพรีเมียม และโครงสร้างตัวเครื่องที่เสริมความแข็งแรง โดยออกแบบมาโดยเฉพาะเพื่อรองรับรูปแบบการตัดแบบหยุดและเริ่มซ้ำ (interrupted cutting) บาร์กัดมาตรฐานมีรูปทรงใบมีดที่เรียบง่ายกว่า สารเคลือบที่มีอยู่น้อยมากหรือเป็นแบบพื้นฐาน และองค์ประกอบวัสดุที่ปรับแต่งให้เหมาะสมกับการตัดแบบคงที่ (steady-state cutting) บาร์กัดที่ออกแบบสำหรับงานหลายแกนยังแสดงสมรรถนะเหนือกว่าในด้านความต้านทานความร้อน ความสามารถในการระบายเศษโลหะได้ดีขึ้นแม้ภายใต้การเปลี่ยนทิศทางอย่างรวดเร็ว และรักษาความแม่นยำของขนาด (tolerance) ได้แน่นอนยิ่งขึ้นตลอดอายุการใช้งานที่ยาวนานขึ้น ความแตกต่างด้านวิศวกรรมเหล่านี้ไม่ใช่เพียงด้านรูปลักษณ์ แต่เป็นหลักการพื้นฐานที่จำเป็นต่อการรักษาสมรรถนะและความน่าเชื่อถือในสภาพแวดล้อมการกลึงที่ซับซ้อน
ผู้ผลิตเลือกบาร์กัดที่เหมาะสมสำหรับเครื่องจักรหลายแกนของตนอย่างไร
การเลือกบาร์กัดที่เหมาะสมเกี่ยวข้องกับการประเมิน การใช้งาน พารามิเตอร์ต่าง ๆ ที่รวมถึงชนิดของวัสดุ ความเร็วในการตัด อัตราการป้อน ความคลาดเคลื่อนที่ยอมรับได้สำหรับผิวสัมผัส และความถี่ของการหยุดชั่วคราว การปรึกษากับผู้เชี่ยวชาญด้านวิศวกรรมเครื่องมือช่วยให้ผู้ผลิตสามารถเลือกบูร์ร์สำหรับการกัดให้สอดคล้องกับความสามารถเฉพาะของเครื่องจักรหลายแกนและข้อกำหนดด้านรูปทรงของชิ้นงานได้อย่างเหมาะสม การทดสอบบูร์ร์สำหรับการกัดแบบพิเศษภายใต้สภาวะการผลิตจริงก่อนตัดสินใจใช้งานในระดับใหญ่ จะช่วยยืนยันประสิทธิภาพตามที่ผู้ผลิตอ้างอิง และปรับแต่งพารามิเตอร์ของเครื่องมือให้เหมาะสมที่สุด ผู้ผลิตควรพิจารณาความเข้ากันได้ของตัวยึดเครื่องมือ ระบบหล่อเย็น และประสิทธิภาพในการระบายเศษวัสดุออกด้วย เนื่องจากปัจจัยเหล่านี้มีผลร่วมกันต่อประสิทธิภาพและการทำงานอย่างเชื่อถือได้ของเครื่องมือในสภาพแวดล้อมจริง