
 EN
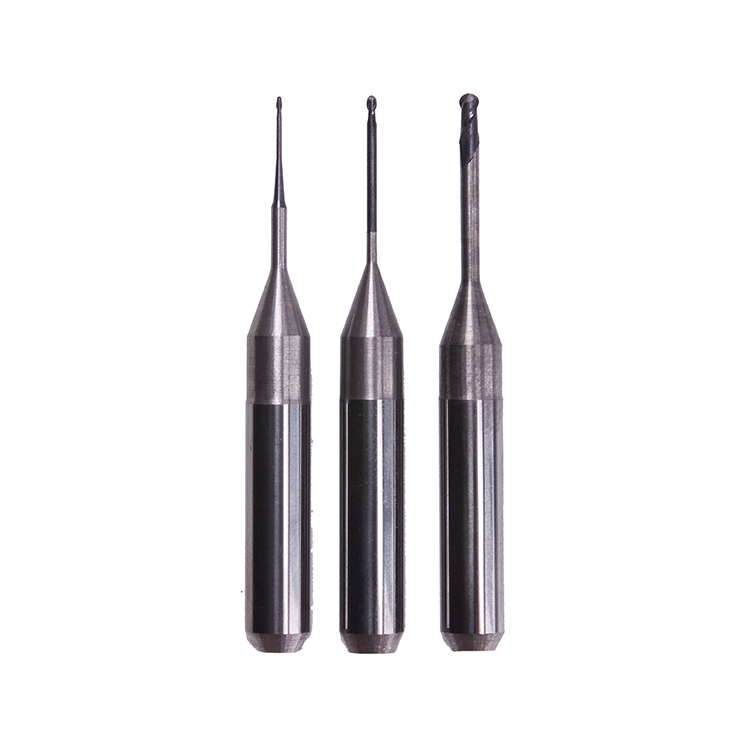
Die Mehrachs-Bearbeitung hat die Fertigung in zahlreichen Branchen revolutioniert und ermöglicht die Herstellung komplexer Geometrien, die mit Einachs-Systemen nicht realisierbar sind. Die anspruchsvollen Anforderungen von Mehrachs-Prozessen erfordern jedoch ebenso anspruchsvolle Werkzeuge. Standard- fräsbüchsen sind schlichtweg nicht in der Lage, den dynamischen Kräften, thermischen Bedingungen und Präzisionsanforderungen standzuhalten, die typisch für Mehrachs-Umgebungen sind. Zu verstehen, warum Mehrachs-Maschinen spezielle Fräsköpfe benötigen, ist entscheidend für Hersteller, die optimale Leistung, lange Werkzeuglebensdauer und Kosteneffizienz in ihren Prozessen anstreben.

Der Unterschied zwischen Standard- und Spezial-Fräsköpern wird deutlich, wenn man den Einsatzkontext von Mehrachsenmaschinen betrachtet. Mehrachsensysteme führen zu schnellen Richtungswechseln, variablen Vorschubgeschwindigkeiten und kontinuierlichem Werkzeugeingriff aus mehreren Winkeln gleichzeitig. Solche Maschinen erfordern Fräsköper, die speziell für unterbrochene Schnitte, wechselnde Spindeldrehzahlen sowie die thermische Zyklierung infolge ständiger Richtungswechsel konstruiert sind. Die Investition in die richtigen Fräsköper wirkt sich unmittelbar auf die Fertigungsqualität aus, verringert Ausfallzeiten und verlängert die gesamte Lebensdauer der Anlage.
Komplexe Schnittdynamik bei Mehrachsenoperationen
Verständnis der mehrdimensionalen Kraftverteilung
Mehrachsige Maschinen führen Schnitte aus zahlreichen Richtungen innerhalb eines einzigen Bearbeitungszyklus aus und verändern damit grundlegend, wie Fräsbürsten mechanischer Belastung ausgesetzt sind. Im Gegensatz zu herkömmlichen zwei- oder dreiaxigen Systemen, bei denen die Schnittkräfte vorhersehbare Vektoren folgen, unterliegen Fräsbürsten in Mehrachsen-Umgebungen komplexen, ständig wechselnden Kraftmustern. Diese Fräsbürsten müssen radiale, axiale und tangentiale Kräfte absorbieren, deren Richtung sich rasch ändert – was höchste strukturelle Integrität und eine optimierte Materialzusammensetzung erfordert. Standard-Fräsbürsten, die für eindirektionale oder einfache planare Bearbeitung konzipiert sind, brechen unter solchen Bedingungen vorzeitig, weil ihre Geometrie und ihre Materialeigenschaften die auftretende Beanspruchung nicht bewältigen können.
Thermomanagement beim hochgeschwindigkeitsbasierten Mehrachsen-Fräsen
Die thermische Umgebung bei Mehrachsen-Fräsvorgängen stellt besondere Anforderungen an Fräsbürsten. Schnelle Änderungen des Werkzeugwegs bedeuten, dass die Schneiden kontinuierlich zwischen hochtemperaturbelasteten Eingriffsstellen und kühleren Luftzonen wechseln – was thermische Wechsellastung erzeugt. Spezielle Fräsbürsten verfügen über fortschrittliche Beschichtungssysteme und Materialmatrizen, die entwickelt wurden, um Wärme effizient abzuleiten und gleichzeitig thermischer Ermüdung zu widerstehen. Diese Fräsbürsten bewahren ihre Kanten-Schärfe über Temperaturschwankungen im Bereich von 400 bis 800 Grad Celsius; herkömmliche Werkzeuge hingegen zeigen bei vergleichbaren thermischen Belastungsmustern raschen Verschleiß und Ausbrüche.
Geometrische und materielle Anforderungen für Mehrachsen-Präzision
Optimierung des Nutendesigns für unterbrochenes Schneiden
Speziell entwickelte Fräsköper für Mehrachsen-Anwendungen weisen optimierte Nutgeometrien auf, die unterbrochene Schnitte effizienter bewältigen als Standardwerkzeuge. Die Nutgeometrie bei auf Mehrachsen-Bearbeitung ausgelegten Fräsköpern umfasst variable Steigungswinkel, spezialisierte Spanwinkel sowie präzise konstruierte Späneabfuhrwege. Diese Fräsköper verteilen die Schnittkräfte gleichmäßiger über den Werkzeugkörper und reduzieren dadurch Vibrationen und Schwingungen, die andernfalls die Oberflächengüte beeinträchtigen und den Werkzeugverschleiß beschleunigen würden. Die Schnittgeometrie herkömmlicher Fräsköper ist nicht in der Lage, die fragmentierten Spanbildungs-Muster, die bei Mehrachsen-Bearbeitungen entstehen, effizient zu verarbeiten; dies führt zu schnellem Kantenverschleiß und kostspieligen Austauschzyklen.
Materialzusammensetzung und Beschichtungstechnologien
Moderne Fräskörper für Mehrachsen-Anwendungen nutzen fortschrittliche Substratmaterialien und mehrschichtige Beschichtungssysteme, die herkömmliche Werkzeuge nicht erreichen können. Diese Fräskörper verwenden typischerweise Hartmetallzusammensetzungen, die speziell auf bestimmte Verhältnisse von Härte zu Zähigkeit ausgelegt sind, um eine ausgewogene Kantenhaltbarkeit mit Widerstandsfähigkeit gegenüber plötzlichen Stoßbelastungen zu gewährleisten. Hochwertige Beschichtungen auf spezialisierten Fräskörpern umfassen beispielsweise Titanaluminiumnitrid, Chromnitrid oder diamantähnliche Kohlenstoffschichten, die die Standzeit um 200 bis 400 Prozent gegenüber unbeschichteten Alternativen verlängern. Die chemische Zusammensetzung und die Beschichtungsarchitektur dieser Fräskörper sind präzise auf die extremen Bedingungen der Mehrachsen-Bearbeitung abgestimmt und gewährleisten dabei über Tausende Betriebsstunden hinweg eine konstante Maßgenauigkeit.
Leistungs- und Kostenfolgen einer sachgerechten Werkzeugauswahl
Produktionseffizienz und Oberflächenqualitätsstandards
Die Investition in geeignete Fräskörper für Mehrachsenmaschinen steht unmittelbar in Zusammenhang mit verbesserten Produktionskennzahlen und geringeren Ausschussraten. Spezialisierte Fräskörper halten über ihre gesamte Nutzungsdauer engere Toleranzen ein, sodass Teile, die später im Werkzeugzyklus gefertigt werden, denselben Qualitätsstandards genügen wie jene, die zu Beginn des Zyklus hergestellt wurden. Die Konsistenz der Oberflächenbeschaffenheit verbessert sich deutlich bei Verwendung von Fräskörpern, die speziell auf die Schnittdynamik von Mehrachsenbearbeitung optimiert sind, wodurch Nachbearbeitungsschritte reduziert oder ganz entfallen. Zudem weisen diese Fräskörper vorhersehbare Verschleißmuster auf, was es Herstellern ermöglicht, präzise Werkzeuglebensdauerüberwachungssysteme einzuführen, um die Spindelauslastung zu maximieren und unerwartete Werkzeugausfälle während der Produktion zu vermeiden.
Gesamtbetriebskosten und Maximierung der Werkzeuglebensdauer
Obwohl Premium-Fräser für Mehrachsen-Anwendungen höhere Einzelkosten als Standard-Alternativen verursachen, führen ihre längere Einsatzdauer und geringeren Ausfallraten zu einer überlegenen Gesamtbetriebskostenbilanz. Ein spezialisierter Satz Fräser kann unter anspruchsvollen Mehrachsen-Bedingungen 500 bis 1000 Stunden laufen, während Standardwerkzeuge in identischen Anwendungen typischerweise bereits nach 50 bis 150 Stunden ausfallen. Die Kosten-pro-Teil-Berechnung spricht eindeutig für spezialisierte Fräser, wenn man die Häufigkeit des Werkzeugwechsels, Maschinenstillstandszeiten, Arbeitskosten für Werkzeugwechsel sowie Ausschussverluste durch vorzeitigen Werkzeugausfall berücksichtigt. Hersteller, die auf korrekt konstruierte Fräser für Mehrachsen-Betrieb umsteigen, amortisieren ihre Investition in der Regel innerhalb von 2 bis 6 Monaten durch gesteigerte Effizienz und weniger Betriebsunterbrechungen.
FAQ
Können Standard-Fräser vorübergehend in Mehrachsen-Maschinen eingesetzt werden?
Standard-Fräser können technisch gesehen für begrenzte Zeit in Mehrachsen-Anlagen eingesetzt werden, doch dies birgt erhebliche Risiken. Diese Fräser weisen weder die erforderliche strukturelle Verstärkung noch fortschrittliche Beschichtungen oder optimierte Geometrien auf, um die komplexen Kraftverläufe und thermischen Zyklen zu bewältigen, die typisch für Mehrachsen-Bearbeitung sind. Der Einsatz von Standard-Fräsern in solchen Anwendungen führt meist zu vorzeitigem Werkzeugversagen, Maßungenauigkeiten, Verschlechterung der Oberflächenqualität und höheren Ausschussraten. Die Kosteneinsparungen durch günstigere Werkzeuge verschwinden rasch, sobald man Produktionsverzögerungen, Ausschussmaterial und den Zeitaufwand für unvorhergesehene Werkzeugwechsel berücksichtigt.
Welche spezifischen Merkmale unterscheiden Mehrachsen-Fräser von Standard-Schneidwerkzeugen?
Mehreckige Spezialfräskörper weisen Flügelgeometrien mit variabler Steigung auf, verfügen über fortschrittliche Verbundbeschichtungen, hochwertigere Hartmetallqualitäten und verstärkte Werkzeugkörper, die speziell für unterbrochene Schnittmuster konzipiert sind. Standardfräskörper zeichnen sich durch einfachere Flügelgeometrien, geringfügige oder grundlegende Beschichtungen sowie Materialzusammensetzungen aus, die für kontinuierliches Schneiden optimiert sind. Die für Mehrachs-Anwendungen entwickelten Fräskörper weisen zudem eine höhere Temperaturbeständigkeit, eine verbesserte Spanabfuhr bei schnellen Richtungswechseln sowie eine präzisere Toleranzhaltung über längere Standzeiten auf. Diese technischen Unterschiede sind nicht rein optischer Natur, sondern entscheidend für Leistung und Zuverlässigkeit in komplexen Bearbeitungsumgebungen.
Wie wählen Hersteller die geeigneten Fräskörper für ihre Mehrachsen-Maschinen aus?
Die Auswahl geeigneter Fräskörper umfasst die Bewertung anwendung parameter wie Materialart, Schnittgeschwindigkeiten, Vorschubraten, erforderliche Oberflächengüten und Unterbrechungshäufigkeit. Die Beratung durch Spezialisten für Werkzeugtechnik hilft Herstellern dabei, die Spezifikationen von Fräsköpfen an die konkreten Fähigkeiten ihrer Mehrachsenmaschinen sowie an die Geometrieanforderungen der zu bearbeitenden Teile anzupassen. Das Testen spezialisierter Fräsköpfe unter realen Produktionsbedingungen vor einer großvolumigen Einführung ermöglicht die Validierung der angegebenen Leistungsmerkmale und die Optimierung der Werkzeugparameter. Hersteller sollten bei der Auswahl von Fräsköpfen für Mehrachsenanwendungen zudem die Kompatibilität mit Werkzeughaltern, die Kühlmittelversorgung sowie die Effizienz der Spanabfuhr berücksichtigen, da diese Faktoren gemeinsam die reale Werkzeugleistung und Zuverlässigkeit bestimmen.