
 EN
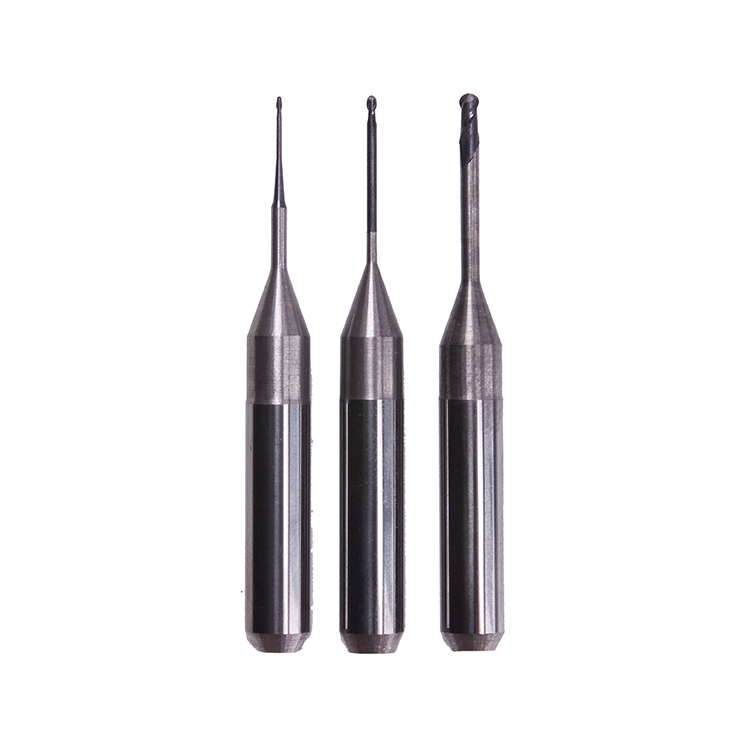
Wieloosiowe frezowanie przekształciło produkcję w wielu branżach, umożliwiając tworzenie złożonych geometrii, których nie da się osiągnąć przy użyciu systemów jednoosiowych. Jednak zaawansowane wymagania operacji wieloosiowych wymagają równie zaawansowanego oprzyrządowania. Standardowe wiertła frezarskie freziki nie są w stanie wytrzymać dynamicznych sił, warunków termicznych oraz wymagań dotyczących precyzji charakterystycznych dla środowisk wieloosiowych. Zrozumienie powodów, dla których maszyny wieloosiowe wymagają specjalnych frezików frezarskich, jest kluczowe dla producentów dążących do optymalnej wydajności, długotrwałej żywotności narzędzi oraz efektywności kosztowej swoich operacji.

Różnica między frezami standardowymi a specjalistycznymi staje się widoczna przy analizie kontekstu operacyjnego maszyn wieloosiowych. Systemy wieloosiowe powodują szybkie zmiany kierunku, zmienne prędkości posuwu oraz ciągłe zaangażowanie narzędzia z wielu kątów jednocześnie. Maszyny te wymagają frezów zaprojektowanych specjalnie do obsługi cięć przerywanych, zmiennej prędkości obrotowej wrzeciona oraz cykli termicznych wynikających z ciągłych zmian kierunku. Inwestycja w odpowiednie frezy bezpośrednio wpływa na jakość produkcji, zmniejsza czas przestoju oraz wydłuża ogólny okres eksploatacji sprzętu.
Złożone dynamiki skrawania w operacjach wieloosiowych
Zrozumienie rozkładu sił wielokierunkowych
Wieloosiowe maszyny wykonują cięcia z wielu kierunków w ramach jednego cyklu operacyjnego, co zasadniczo zmienia sposób, w jaki frezy do frezarek są narażane na naprężenia. W przeciwieństwie do tradycyjnych systemów dwu- lub trzypołożeniowych, w których siły cięcia działają w przewidywalnych kierunkach, w środowiskach wieloosiowych frezy do frezarek poddawane są złożonym i ciągle zmieniającym się wzorom sił. Frezy te muszą pochłaniać siły promieniowe, osiowe i styczne, które szybko zmieniają kierunek działania, co wymaga wyjątkowej wytrzymałości konstrukcyjnej oraz odpowiedniego składu materiału. Standardowe frezy do frezarek, zaprojektowane do cięcia jednokierunkowego lub prostego cięcia płaszczyznowego, pękają przedwcześnie w takich warunkach, ponieważ ich geometria i właściwości materiałowe nie są w stanie wytrzymać powstałego obciążenia.
Zarządzanie temperaturą w wysokoprędkościowym cięciu wieloosiowym
Środowisko termiczne w operacjach frezowania wieloosiowego stwarza unikalne wyzwania dla frezów. Szybkie zmiany ścieżki narzędzia oznaczają, że krawędzie tnące ciągle przechodzą z obszarów intensywnego nagrzewania do chłodniejszych przestrzeni powietrza, co powoduje naprężenia związane z cyklowaniem termicznym. Specjalistyczne frezy są wyposażone w zaawansowane systemy powłok i matryce materiałowe zaprojektowane tak, aby skutecznie odprowadzać ciepło i jednocześnie odpierać zmęczenie termiczne. Takie frezy zachowują ostrość krawędzi tnących przy wahaniach temperatury od 400 do 800 stopni Celsjusza, podczas gdy tradycyjne narzędzia ulegają szybkiemu zużyciu i łamaniu pod wpływem podobnych obciążeń termicznych.
Wymagania geometryczne i materiałowe dla precyzyjnego frezowania wieloosiowego
Optymalizacja kształtu rowków tnących do frezowania przerywanego
Specjalistyczne frezy do frezowania wieloosiowego charakteryzują się zoptymalizowaną geometrią rowków, która umożliwia skuteczniejsze radzenie sobie z przerywanymi cięciami niż standardowe narzędzia. Geometria rowków w frezach przeznaczonych specjalnie do frezowania wieloosiowego obejmuje zmienne kąty śrubowe, specjalne kąty natarcia oraz precyzyjnie zaprojektowane kanały odprowadzania wiórków. Takie frezy rozprowadzają siły cięcia bardziej równomiernie po całym ciele narzędzia, co zmniejsza drgania i drżenie, które w przeciwnym razie pogarszałyby jakość powierzchni i przyspieszały zużycie narzędzia. Geometria tnąca tradycyjnych frezów nie potrafi efektywnie przetwarzać wzorów tworzenia się ułamanych wiórków, jakie powstają podczas operacji wieloosiowych, co prowadzi do szybkiego zuśnięcia krawędzi tnących oraz kosztownych cykli wymiany.
Skład materiałowy i technologie powłokowe
Nowoczesne frezy do zastosowań wieloosiowych wykorzystują zaawansowane materiały podłoża oraz wielowarstwowe systemy powłok, których nie potrafią osiągnąć tradycyjne narzędzia. Te frezy zwykle zawierają kompozycje węglikowe zaprojektowane tak, aby uzyskać określone proporcje twardości do odporności na uderzenia, co pozwala równocześnie zapewnić trwałość krawędzi tnących i odporność na nagłe obciążenia udarowe. Wysokiej klasy powłoki stosowane na specjalizowanych frezach obejmują azotek tytanu i glinu, azotek chromu lub warstwy węgla o strukturze podobnej do diamentu, które wydłużają żywotność narzędzi o 200–400% w porównaniu z wersjami bez powłok. Skład chemiczny i architektura powłok w tych frezach są precyzyjnie dopasowane do ekstremalnych warunków obróbki wieloosiowej, zapewniając przy tym stałą dokładność wymiarową przez tysiące godzin pracy.
Wpływ prawidłowego doboru narzędzi na wydajność i koszty
Efektywność produkcji oraz standardy jakości powierzchni
Inwestycja w odpowiednie frezy do maszyn wieloosiowych bezpośrednio wpływa na poprawę wskaźników produkcyjnych i obniżenie wskaźnika odpadów. Specjalistyczne frezy utrzymują ścisłe допусki przez cały okres ich użytkowania, co oznacza, że części wytworzone późniejszym etapie cyklu narzędzia spełniają te same standardy jakościowe co te wytworzone na początku cyklu. Spójność chropowatości powierzchni znacznie się poprawia przy użyciu frezów zoptymalizowanych pod kątem dynamiki cięcia wieloosiowego, co redukuje lub eliminuje operacje wtórnej obróbki wykańczającej. Ponadto te frezy generują przewidywalne wzory zużycia, umożliwiając producentom wdrożenie dokładnych systemów monitorowania trwałości narzędzi, które maksymalizują wykorzystanie wrzecion i zapobiegają nieoczekiwanym awariom narzędzi w trakcie cykli produkcyjnych.
Całkowity koszt posiadania i maksymalizacja trwałości narzędzi
Chociaż premiumowe frezy do frezarek wieloosiowych mają wyższe koszty jednostkowe niż standardowe alternatywy, to dłuższy czas ich eksploatacji oraz niższe wskaźniki awarii zapewniają lepszą całkowitą wartość posiadania. Specjalistyczny zestaw frezów może pracować przez 500–1000 godzin w wymagających warunkach wieloosiowych, podczas gdy standardowe narzędzia zwykle ulegają awarii w ciągu 50–150 godzin przy identycznych zastosowaniach. Obliczenia kosztu na sztukę jednoznacznie korzystają ze specjalistycznych frezów, jeśli uwzględni się częstotliwość wymiany narzędzi, przestoje maszyn, koszty pracy związane z wymianą narzędzi oraz straty materiału odpadowego spowodowane przedwczesnym uszkodzeniem narzędzi. Producentom, którzy przechodzą na odpowiednio zaprojektowane frezy do zastosowań wieloosiowych, zazwyczaj zwracają inwestycję w ciągu 2–6 miesięcy dzięki poprawie efektywności i zmniejszeniu zakłóceń w procesie produkcyjnym.
Często zadawane pytania
Czy standardowe frezy mogą tymczasowo działać w maszynach wieloosiowych?
Standardowe frezy do frezowania mogą technicznie działać w urządzeniach wieloosiowych przez ograniczony czas, ale ich stosowanie wiąże się z istotnym ryzykiem. Brakuje im wzmocnienia konstrukcyjnego, zaawansowanych powłok oraz zoptymalizowanych geometrii niezbędnych do wytrzymania złożonych wzorców obciążeń i cykli termicznych charakterystycznych dla operacji wieloosiowych. Próba użycia standardowych frezów w takich zastosowaniach prowadzi zwykle do przedwczesnego uszkodzenia narzędzi, niedokładności wymiarowej, pogorszenia jakości powierzchni oraz wzrostu wskaźnika odpadów. Oszczędności wynikające ze stosowania tańszych narzędzi szybko znoszone są kosztami spowodowanymi opóźnieniami produkcyjnymi, marnotrawieniem materiału oraz czasem niezbędnym na nieplanowane wymiany narzędzi.
Jakie konkretne cechy odróżniają frezy do frezowania wieloosiowego od standardowych narzędzi skrawających?
Wiertła frezarskie wieloosiowe przeznaczone do specjalnych zastosowań wykorzystują konstrukcje rowków śrubowych o zmiennej skrętności, zaawansowane powłoki kompozytowe, wysokiej jakości gatunki węglików spiekanych oraz wzmocnione korpusy narzędzi zaprojektowane specjalnie do cięcia przerywanego. Standardowe wiertła frezarskie charakteryzują się prostszymi geometriami rowków, minimalnymi lub podstawowymi powłokami oraz składem materiałowym zoptymalizowanym do cięcia w stanie ustalonym. Wiertła frezarskie przeznaczone do pracy na maszynach wieloosiowych cechują się również lepszą odpornością na ciepło, skuteczniejszym usuwaniem wiórków przy szybkich zmianach kierunku ruchu oraz utrzymaniem ścisłych tolerancji przez dłuższy czas eksploatacji narzędzia. Różnice inżynieryjne nie są jedynie estetyczne, lecz stanowią podstawę zapewnienia wydajności i niezawodności w złożonych środowiskach obróbkowych.
W jaki sposób producenci dobierają odpowiednie wiertła frezarskie do swoich maszyn wieloosiowych?
Dobór odpowiednich wierteł frezarskich obejmuje ocenę aplikacja parametry, w tym rodzaj materiału, prędkości cięcia, prędkości posuwu, wymagane tolerancje wykończenia powierzchni oraz częstotliwość przerw. Konsultacja ze specjalistami ds. inżynierii narzędzi pomaga producentom dopasować specyfikacje frezów do konkretnych możliwości maszyn wieloosiowych i wymagań geometrii części. Testowanie specjalistycznych frezów w warunkach rzeczywistej produkcji przed dużą skalą wdrożenia pozwala na zweryfikowanie deklarowanych parametrów wydajności i optymalizację parametrów narzędzia. Producenci powinni również wziąć pod uwagę kompatybilność uchwytu narzędzia, systemy chłodzenia oraz wydajność usuwania wiórów podczas wybierania frezów do zastosowań wieloosiowych, ponieważ te czynniki łącznie określają rzeczywistą wydajność i niezawodność narzędzia.