
 EN
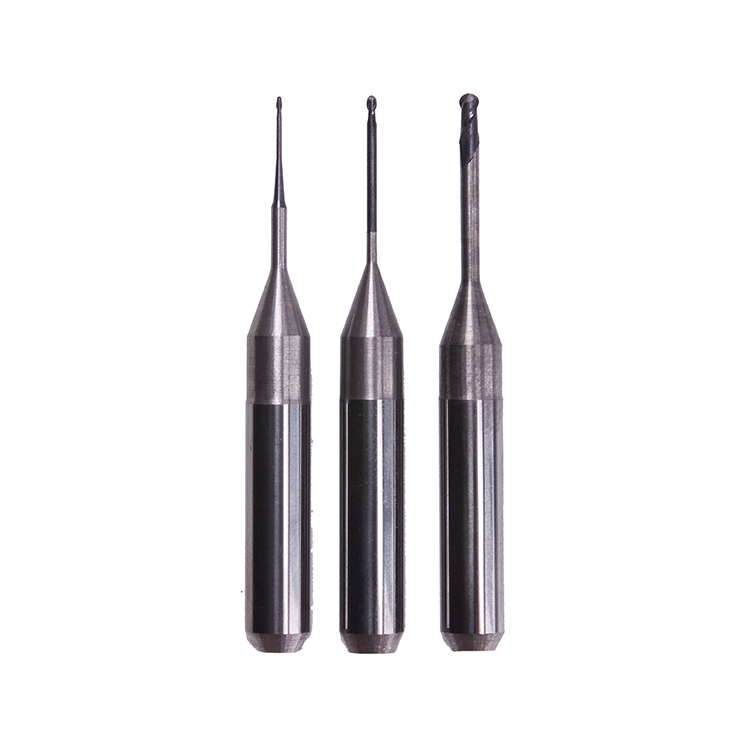
Η πολυάξονα κατεργασία έχει μεταμορφώσει την παραγωγή σε όλους τους τομείς, επιτρέποντας την κατασκευή περίπλοκων γεωμετριών που δεν μπορούν να επιτευχθούν με μονοάξονα συστήματα. Ωστόσο, οι προχωρημένες απαιτήσεις των πολυάξονων λειτουργιών απαιτούν εξίσου προχωρημένα εργαλεία. Τα τυποποιημένα μπουρ κοπής δεν μπορούν απλώς να αντέξουν τις δυναμικές δυνάμεις, τις θερμικές συνθήκες και τις απαιτήσεις ακρίβειας που είναι εγγενείς στα πολυάξονα περιβάλλοντα. Η κατανόηση του λόγου για τον οποίο οι πολυάξονες μηχανές χρειάζονται ειδικά τρυπάνια φρεζαρίσματος είναι κρίσιμη για τους κατασκευαστές που επιδιώκουν βέλτιστη απόδοση, μεγαλύτερη διάρκεια ζωής των εργαλείων και αποτελεσματικότητα κόστους στις λειτουργίες τους.

Η διάκριση μεταξύ των τυπικών και των ειδικών φρεζοκοπτικών κεφαλών γίνεται εμφανής όταν εξετάζεται ο λειτουργικός προσανατολισμός των πολυάξονων μηχανημάτων. Τα πολυάξονα συστήματα εισάγουν γρήγορες αλλαγές κατεύθυνσης, μεταβλητούς ρυθμούς προώθησης και συνεχή επαφή του εργαλείου από πολλές κατευθύνσεις ταυτόχρονα. Αυτά τα μηχανήματα απαιτούν φρεζοκοπτικές κεφαλές που έχουν σχεδιαστεί ειδικά για να αντιμετωπίζουν διακεκομμένες κοπές, μεταβλητές στροφές του άξονα και την θερμική κύκλωση που προκύπτει από τις συνεχείς αλλαγές κατεύθυνσης. Η επένδυση στις κατάλληλες φρεζοκοπτικές κεφαλές επηρεάζει άμεσα την ποιότητα της παραγωγής, μειώνει τον χρόνο αδράνειας και επεκτείνει τη συνολική διάρκεια ζωής του εξοπλισμού.
Περίπλοκη Δυναμική Κοπής σε Πολυάξονες Λειτουργίες
Κατανόηση της Κατανομής Δυνάμεων σε Πολλές Κατευθύνσεις
Οι πολυάξονες μηχανές εκτελούν κοπές από πολλές κατευθύνσεις εντός ενός ενιαίου κύκλου λειτουργίας, αλλάζοντας ουσιαστικά τον τρόπο με τον οποίο οι μύλοι κοπής υφίστανται μηχανική τάση. Σε αντίθεση με τα παραδοσιακά συστήματα δύο ή τριών αξόνων, όπου οι δυνάμεις κοπής ακολουθούν προβλέψιμα διανύσματα, στα περιβάλλοντα πολυάξονων μηχανών οι μύλοι κοπής υπόκεινται σε πολύπλοκα και συνεχώς μεταβαλλόμενα μοτίβα δυνάμεων. Αυτοί οι μύλοι κοπής πρέπει να απορροφούν ακτινικές, αξονικές και εφαπτομενικές δυνάμεις που αλλάζουν κατεύθυνση με μεγάλη ταχύτητα, επιβάλλοντας αυξημένες απαιτήσεις όσον αφορά τη δομική ακεραιότητα και τη σύνθεση του υλικού. Οι τυπικοί μύλοι κοπής, οι οποίοι σχεδιάστηκαν για μονοκατευθυντική ή απλή επίπεδη κοπή, σπάνε πρόωρα υπό τέτοιες συνθήκες, καθώς η γεωμετρία και οι ιδιότητες του υλικού τους δεν μπορούν να ανταποκριθούν στην προκαλούμενη παραμόρφωση.
Διαχείριση θερμότητας σε υψηλής ταχύτητας πολυάξονες κοπές
Το θερμικό περιβάλλον κατά τις πολυάξονες κατεργασίες παρουσιάζει μοναδικές προκλήσεις για τα μύλια. Οι γρήγορες αλλαγές της διαδρομής του εργαλείου σημαίνουν ότι οι ακμές κοπής μεταβαίνουν συνεχώς ανάμεσα σε ζώνες υψηλής θερμότητας και σε ψυχρότερες περιοχές αέρα, δημιουργώντας θερμική κύκλωση. Τα ειδικά μύλια περιλαμβάνουν προηγμένα συστήματα επιστρώσεων και υλικά μήτρες που σχεδιάστηκαν για να αποδιώκουν αποτελεσματικά τη θερμότητα και να αντιστέκονται στη θερμική κόπωση. Αυτά τα μύλια διατηρούν την ακμή τους οξεία καθ’ όλη τη διάρκεια θερμοκρασιακών διακυμάνσεων από 400 έως 800 βαθμούς Κελσίου, ενώ τα συμβατικά εργαλεία υφίστανται γρήγορη φθορά και αποκόμματα όταν εκτίθενται σε παρόμοια θερμικά φορτία.
Γεωμετρικές και Υλικές Απαιτήσεις για Ακριβή Πολυάξονες Κατεργασίες
Βελτιστοποίηση του Σχεδιασμού των Αυλακιών για Διακεκομμένη Κοπή
Ειδικοί μύλοι κοπής που προορίζονται για εφαρμογές πολυάξονων μηχανημάτων διαθέτουν βελτιστοποιημένες γεωμετρίες αυλάκων, οι οποίες διαχειρίζονται αποτελεσματικότερα τις διακεκομμένες κοπές σε σύγκριση με τα τυπικά εργαλεία. Η γεωμετρία των αυλάκων σε μύλους κοπής ειδικά για πολυάξονες εφαρμογές περιλαμβάνει μεταβλητές γωνίες έλικας, ειδικές γωνίες πρόσωπου και ακριβώς μηχανοτεχνικά διαμορφωμένες διαδρομές απομάκρυνσης των υλικών κοπής. Αυτοί οι μύλοι κοπής κατανέμουν τις δυνάμεις κοπής πιο ομοιόμορφα σε όλο το σώμα του εργαλείου, μειώνοντας την ταλάντωση και την κραδασμική δόνηση που διαφορετικά θα επιδείνωναν την επιφανειακή απόδοση και θα επιτάχυναν τη φθορά του εργαλείου. Η γεωμετρία κοπής στους παραδοσιακούς μύλους κοπής δεν μπορεί να επεξεργαστεί αποτελεσματικά τα κατακερματισμένα μοτίβα σχηματισμού υλικών κοπής που δημιουργούνται κατά τις πολυάξονες λειτουργίες, οδηγώντας σε γρήγορη φθορά των ακμών και σε ακριβά κύκλους αντικατάστασης.
Σύνθεση Υλικού και Τεχνολογίες Επικάλυψης
Οι σύγχρονες φρέζες για πολυάξονες εφαρμογές χρησιμοποιούν προηγμένα υλικά υποστρώματος και πολυστρωματικά συστήματα επικάλυψης που δεν μπορούν να ανταγωνιστούν οι συμβατικές λεπίδες. Αυτές οι φρέζες χρησιμοποιούν συνήθως συνθέσεις καρβιδίου που έχουν σχεδιαστεί για συγκεκριμένους λόγους σκληρότητας προς ταυτότητα, προκειμένου να εξισορροπηθεί η αντοχή της ακμής με την αντίσταση σε αιφνίδια φορτία κρούσης. Οι εξειδικευμένες επικαλύψεις υψηλής ποιότητας σε τέτοιες φρέζες περιλαμβάνουν νιτρίδιο τιτανίου-αργιλίου, νιτρίδιο χρωμίου ή φιλμ διαμαντοειδούς άνθρακα, τα οποία επεκτείνουν τη διάρκεια ζωής των εργαλείων κατά 200 έως 400 τοις εκατό σε σύγκριση με τις μη επικαλυμμένες εναλλακτικές λύσεις. Η χημική σύνθεση και η αρχιτεκτονική της επίστρωσης σε αυτές τις φρέζες ρυθμίζονται με ακρίβεια για να αντέχουν τις ακραίες συνθήκες της πολυάξονης κατεργασίας, διατηρώντας παράλληλα τη διαστασιακή ακρίβεια για χιλιάδες ώρες λειτουργίας.
Επιδόσεις και οικονομικές επιπτώσεις της κατάλληλης επιλογής εργαλείων
Αποδοτικότητα παραγωγής και πρότυπα ποιότητας επιφάνειας
Η επένδυση σε κατάλληλα τρυπάνια φρεζαρίσματος για πολυάξονες μηχανές συσχετίζεται απευθείας με βελτιωμένα μετρικά παραγωγής και μειωμένα ποσοστά απορριμμάτων. Τα ειδικά τρυπάνια φρεζαρίσματος διατηρούν στενότερα επιτρεπόμενα όρια σε όλη τη διάρκεια ζωής τους, πράγμα που σημαίνει ότι τα εξαρτήματα που παράγονται αργότερα στον κύκλο ζωής του εργαλείου πληρούν τα ίδια πρότυπα ποιότητας με εκείνα που παράγονται νωρίτερα. Η συνέπεια της επιφανειακής απόδοσης βελτιώνεται σημαντικά όταν χρησιμοποιούνται τρυπάνια φρεζαρίσματος βελτιστοποιημένα για τις δυναμικές πολυάξονων κοπών, μειώνοντας ή εξαλείφοντας τις δευτερεύουσες εργασίες τελικής επεξεργασίας. Επιπλέον, αυτά τα τρυπάνια φρεζαρίσματος παρουσιάζουν προβλέψιμα μοτίβα φθοράς, επιτρέποντας στους κατασκευαστές να εφαρμόσουν ακριβείς συστήματα παρακολούθησης της διάρκειας ζωής των εργαλείων, μεγιστοποιώντας την αξιοποίηση του άξονα ενώ αποτρέπουν απρόβλεπτες αποτυχίες εργαλείων κατά τη διάρκεια των παραγωγικών κύκλων.
Συνολικό Κόστος Κατοχής και Μεγιστοποίηση Διάρκειας Ζωής Εργαλείων
Παρόλο που οι επαγγελματικοί φρέζοι για πολυάξονες εφαρμογές έχουν υψηλότερο κόστος ανά μονάδα σε σύγκριση με τις συνηθισμένες εναλλακτικές λύσεις, η μεγαλύτερη διάρκεια ζωής τους και οι χαμηλότεροι ρυθμοί αποτυχίας προσφέρουν καλύτερη συνολική αξία κατοχής. Ένα ειδικό σύνολο φρεζών μπορεί να λειτουργεί για 500 έως 1000 ώρες σε απαιτητικές πολυάξονες συνθήκες, ενώ οι συνηθισμένα εργαλεία συνήθως αποτυγχάνουν εντός 50 έως 150 ωρών σε ταυτόσημες εφαρμογές. Ο υπολογισμός του κόστους ανά εξάρτημα ευνοεί καθαρά τους ειδικούς φρέζους, όταν λαμβάνονται υπόψη η συχνότητα αντικατάστασης των εργαλείων, ο χρόνος αδράνειας των μηχανημάτων, το κόστος εργασίας που συνδέεται με την αλλαγή εργαλείων και οι απώλειες υλικού λόγω πρόωρης αποτυχίας των εργαλείων. Οι κατασκευαστές που μεταβαίνουν σε ειδικά μηχανολογημένους φρέζους για πολυάξονες λειτουργίες ανακτούν συνήθως την επένδυσή τους εντός 2 έως 6 μηνών μέσω βελτιωμένης απόδοσης και μειωμένων διακοπών λειτουργίας.
Συχνές Ερωτήσεις
Μπορούν οι συνηθισμένοι φρέζοι να λειτουργήσουν προσωρινά σε πολυάξονα μηχανήματα;
Οι τυπικές φρέζες μπορούν τεχνικά να λειτουργήσουν σε πολυάξονες εγκαταστάσεις για περιορισμένα χρονικά διαστήματα, αλλά η χρήση τους εισάγει σημαντικό κίνδυνο. Αυτές οι φρέζες δεν διαθέτουν τη δομική ενίσχυση, τα προηγμένα επιστρώματα και τις βελτιστοποιημένες γεωμετρίες που απαιτούνται για να αντιμετωπίσουν τα πολύπλοκα μοτίβα δυνάμεων και τη θερμική κύκλωση που είναι εγγενή στις πολυάξονες λειτουργίες. Η προσπάθεια χρήσης τυπικών φρεζών σε τέτοιες εφαρμογές οδηγεί συνήθως σε πρόωρη αποτυχία του εργαλείου, ανακρίβειες διαστάσεων, επιδείνωση της επιφανειακής απόδοσης και αύξηση των ποσοστών απορριμμάτων. Τα οικονομικά οφέλη από τη χρήση φθηνότερων εργαλείων εξαφανίζονται γρήγορα, όταν ληφθούν υπόψη οι καθυστερήσεις παραγωγής, το σπατάλημα υλικού και ο χρόνος που απαιτείται για απρόβλεπτες αλλαγές εργαλείων.
Ποια συγκεκριμένα χαρακτηριστικά διακρίνουν τις πολυάξονες φρέζες από τα τυπικά κοπτικά εργαλεία;
Οι πολυάξονες ειδικοί μύλοι κοπής περιλαμβάνουν σχέδια αυλάκων με μεταβλητή έλικα, προηγμένα σύνθετα επιστρώματα, ανώτερου βαθμού καρβίδιο και ενισχυμένα σώματα εργαλείων, τα οποία έχουν σχεδιαστεί ειδικά για διακεκομμένα μοτίβα κοπής. Οι τυπικοί μύλοι κοπής διαθέτουν απλούστερες γεωμετρίες αυλάκων, ελάχιστα ή βασικά επιστρώματα και συνθέσεις υλικού που βελτιστοποιούνται για σταθερή κοπή. Οι μύλοι κοπής που προορίζονται για πολυάξονες εφαρμογές επιδεικνύουν επίσης ανώτερη αντοχή στη θερμότητα, καλύτερη απομάκρυνση των σωματιδίων κοπής κατά τις γρήγορες αλλαγές κατεύθυνσης και διατήρηση στενότερων ανοχών καθ’ όλη τη διάρκεια επεκτεταμένων κύκλων ζωής του εργαλείου. Αυτές οι μηχανολογικές διαφορές δεν είναι αισθητικές, αλλά θεμελιώδεις για τη διατήρηση της απόδοσης και της αξιοπιστίας σε περίπλοκα περιβάλλοντα κατεργασίας.
Πώς επιλέγουν οι κατασκευαστές τους κατάλληλους μύλους κοπής για τις πολυάξονες μηχανές τους;
Η επιλογή κατάλληλων μύλων κοπής περιλαμβάνει την αξιολόγηση εφαρμογή παράμετροι όπως ο τύπος του υλικού, οι ταχύτητες κοπής, οι ρυθμοί προώθησης, οι απαιτούμενες ανοχές επιφανειακής τελειότητας και η συχνότητα διακοπής. Η διαβούλευση με ειδικούς μηχανικούς εργαλείων βοηθά τους κατασκευαστές να εξομοιώσουν τις προδιαγραφές των μύλων με τις συγκεκριμένες δυνατότητες των πολυάξονων μηχανημάτων τους και τις απαιτήσεις γεωμετρίας των εξαρτημάτων. Η δοκιμή ειδικών μύλων σε πραγματικές συνθήκες παραγωγής πριν από μεγάλης κλίμακας ανάληψη υποχρεώσεων επιτρέπει την επιβεβαίωση των δηλώσεων απόδοσης και τη βελτιστοποίηση των παραμέτρων των εργαλείων. Οι κατασκευαστές θα πρέπει επίσης να λάβουν υπόψη τη συμβατότητα με τους φορείς εργαλείων, τα συστήματα ψύξης και την αποδοτικότητα απομάκρυνσης των υλικών κοπής κατά την επιλογή μύλων για εφαρμογές πολυάξονων μηχανημάτων, καθώς αυτοί οι παράγοντες καθορίζουν συλλογικά την πραγματική απόδοση και αξιοπιστία των εργαλείων.