
 EN
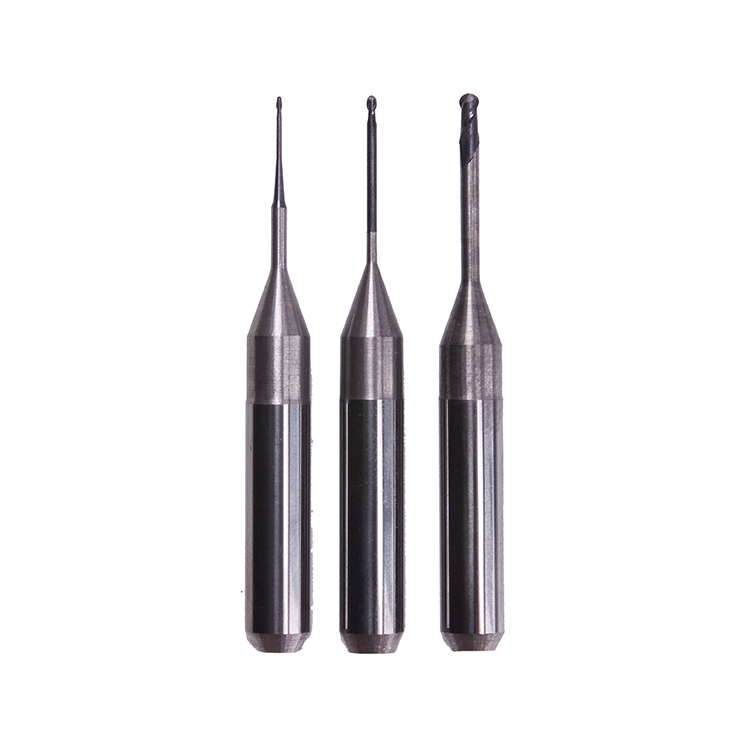
ماشینکاری چندمحوری انقلابی در صنایع مختلف ایجاد کرده و تولید اشکال پیچیدهای را ممکن ساخته که سیستمهای تکمحوری قادر به انجام آن نیستند. با این حال، نیازهای پیچیدهٔ عملیات چندمحوری، نیازمند ابزارآلاتی با همان سطح پیچیدگی است. ابزارهای استاندارد برسهای میلکننده به سادگی نمیتوانند در برابر نیروهای پویا، شرایط حرارتی و الزامات دقت موجود در محیطهای چندمحوری مقاومت کنند. درک این موضوع که چرا ماشینهای چندمحوری به بُرهاي فرز خاصی نیاز دارند، برای تولیدکنندگانی که به دنبال دستیابی به عملکرد بهینه، طول عمر بالاتر ابزار و کارایی هزینهای در فرآیندهای خود هستند، حیاتی است.

تفاوت بین بورهای فرزکاری استاندارد و تخصصی زمانی آشکار میشود که به زمینهٔ عملیاتی ماشینهای چندمحوری نگاه کنیم. سیستمهای چندمحوری تغییرات سریع جهت، نرخهای پیشروی متغیر و درگیری پیوسته ابزار از زوایای مختلف بهصورت همزمان را بههمراه دارند. این ماشینها بورهای فرزکاری را میطلبد که بهطور خاص برای مقابله با برشهای قطعشده، سرعتهای متغیر محور اصلی و چرخههای حرارتی ناشی از تغییرات مداوم جهت طراحی شدهاند. سرمایهگذاری روی بورهای مناسب فرزکاری مستقیماً بر کیفیت تولید تأثیر میگذارد، زمانهای ایستکاری را کاهش میدهد و عمر کلی تجهیزات را افزایش میدهد.
پویاییهای پیچیده برش در عملیات چندمحوری
درک توزیع نیرو در جهات مختلف
دستگاههای چندمحوری برشها را از جهات متعددی در یک چرخهٔ عملیاتی واحد انجام میدهند و این امر بهطور بنیادی نحوهٔ تجربهٔ تنش توسط سوهانهای فرزکاری را تغییر میدهد. برخلاف سیستمهای سنتی دو یا سه محوری که نیروهای برشی در آنها از بردارهای قابل پیشبینی پیروی میکنند، محیطهای چندمحوری سوهانهای فرزکاری را تحت الگوهای نیروی پیچیده و مداوماً متغیر قرار میدهند. این سوهانها باید نیروهای شعاعی، محوری و مماسی را جذب کنند که جهتشان بهسرعت تغییر میکند و این امر استحکام ساختاری و ترکیب موادی برتر را میطلبد. سوهانهای فرزکاری استاندارد که برای برش تکجهته یا صفحهای ساده طراحی شدهاند، در چنین شرایطی زودرس میشکنند، زیرا هندسه و ویژگیهای مواد آنها نمیتوانند تنش را تحمل کنند.
مدیریت حرارتی در برش چندمحوری با سرعت بالا
محیط حرارتی در عملیات ماشینکاری چندمحوری چالشهای منحصربهفردی برای بورهای فرزکاری ایجاد میکند. تغییرات سریع مسیر ابزار به این معناست که لبههای برشی بهطور مداوم بین مناطق پرحرارتِ درگیری و جیبهای هوای خنکتر جابهجا میشوند و تنش چرخهای حرارتی را ایجاد میکنند. بورهای فرزکاری تخصصی از سیستمهای پوششی پیشرفته و ماتریسهای موادی تشکیل شدهاند که بهطور مؤثر حرارت را پراکنده میکنند و در برابر خستگی حرارتی مقاومت دارند. این بورهای فرزکاری تیزی لبه را در طول نوسانات دمایی بین ۴۰۰ تا ۸۰۰ درجه سانتیگراد حفظ میکنند، در حالی که ابزارهای معمولی تحت الگوهای مشابه تنش حرارتی بهسرعت ساییده شده و ترکدار میشوند.
الزامات هندسی و موادی برای دقت چندمحوری
بهینهسازی طراحی شیار برای برش قطعشده
بورهای تراش ویژهای که برای کاربردهای چندمحوری طراحی شدهاند، دارای هندسهی شیارهای بهینهسازیشدهای هستند که برشهای قطعشده را مؤثرتر از ابزارهای استاندارد مدیریت میکنند. طراحی شیار در بورهای تراش اختصاصی برای کاربردهای چندمحوری شامل زوایای پیچش متغیر، زوایای حملهی تخصصی و مسیرهای تخلیهی پیشبینیشدهی براده است. این بورهای تراش نیروهای برش را بهطور یکنواختتری در سراسر بدنهی ابزار توزیع میکنند و ارتعاش و لرزش را کاهش میدهند؛ چیزی که در غیر این صورت باعث کاهش کیفیت سطح و سایش سریعتر ابزار میشود. هندسهی برش در بورهای تراش سنتی نمیتواند الگوهای تشکیل برادهی پراکندهای را که در عملیات چندمحوری ایجاد میشوند، بهطور کارآمد پردازش کند و این امر منجر به فرسایش سریع لبهها و چرخههای جایگزینی پرهزینه میشود.
ترکیب مواد و فناوریهای پوششدهی
بورهای مدرن فرزکاری برای کاربردهای چندمحور از مواد زیرلایه پیشرفته و سیستمهای پوشش چندلایه استفاده میکنند که ابزارهای معمولی قادر به رقابت با آنها نیستند. این بورهای فرزکاری معمولاً از ترکیبات کاربیدی بهره میبرند که برای نسبتهای خاصی از سختی به شکنندگی طراحی شدهاند تا دوام لبه را با مقاومت در برابر بارهای ضربهای ناگهانی متعادل کنند. پوششهای برتر روی بورهای فرزکاری تخصصی شامل نیترید تیتانیوم-آلومینیوم، نیترید کروم یا لایههای کربنمانند الماس هستند که عمر ابزار را نسبت به گزینههای بدون پوشش ۲۰۰ تا ۴۰۰ درصد افزایش میدهند. ترکیب شیمیایی و ساختار پوشش این بورهای فرزکاری با دقت تنظیم شدهاند تا شرایط شدید ماشینکاری چندمحور را تحمل کنند و در عین حال دقت ابعادی را در طول هزاران ساعت عملیات حفظ نمایند.
پیامدهای عملکردی و هزینهای انتخاب مناسب ابزار
کارایی تولید و استانداردهای کیفیت سطح
سرمایهگذاری در بورهای مناسب فرزکاری برای دستگاههای چندمحوری بهطور مستقیم با بهبود شاخصهای تولید و کاهش نرخ ضایعات مرتبط است. بورهای تخصصی فرزکاری، دقت بالاتری را در طول عمر کاری خود حفظ میکنند؛ بنابراین قطعات ساختهشده در اواخر دوره کاری ابزار، از همان استانداردهای کیفیتی برخوردارند که قطعات ساختهشده در اوایل آن دوره داشتهاند. ثبات در پرداخت سطحی بهطور چشمگیری با استفاده از بورهای فرزکاری که برای پویاییهای برش چندمحوری بهینهسازی شدهاند، افزایش مییابد و این امر عملیات پرداخت ثانویه را کاهش میدهد یا حتی حذف میکند. علاوه بر این، این بورهای فرزکاری الگوهای سایش قابل پیشبینی تولید میکنند که امکان اجرای سیستمهای دقیق نظارت بر عمر ابزار را فراهم میسازد؛ این سیستمها از یکسو بهرهبرداری بیشینه از محور اصلی را تضمین میکنند و از سوی دیگر از خرابیهای غیرمنتظره ابزار در حین اجرای تولید جلوگیری مینمایند.
هزینه کل مالکیت و بیشینهسازی عمر ابزار
اگرچه بورهای فرزکاری پریمیوم برای کاربردهای چندمحوری هزینهٔ واحد بالاتری نسبت به گزینههای استاندارد دارند، اما عمر طولانیتر و نرخ خرابی کمتر آنها، مالکیت کلی هزینه را بهطور قابلتوجهی بهبود میبخشد. یک مجموعهٔ تخصصی از بورهای فرزکاری ممکن است تحت شرایط سخت چندمحوری بهمدت ۵۰۰ تا ۱۰۰۰ ساعت کار کند، درحالیکه ابزارهای استاندارد معمولاً در همان کاربردها در بازهٔ زمانی ۵۰ تا ۱۵۰ ساعت خراب میشوند. محاسبهٔ هزینه به ازای هر قطعه، بهوضوح به نفع بورهای فرزکاری تخصصی است، زیرا فاکتورهایی مانند فراوانی تعویض ابزار، زمان ایستماشین، هزینههای نیروی کار مرتبط با تعویض ابزار و ضایعات مواد ناشی از خرابی زودهنگام ابزار را در نظر میگیرد. تولیدکنندگانی که به بورهای فرزکاری بهدرستی مهندسیشده برای عملیات چندمحوری منتقل میشوند، معمولاً سرمایهگذاری خود را در عرض ۲ تا ۶ ماه از طریق افزایش کارایی و کاهش اختلالات عملیاتی بازپس میگیرند.
پرسشهای متداول
آیا بورهای فرزکاری استاندارد میتوانند موقتاً در ماشینهای چندمحوری کار کنند؟
بورهای استاندارد فرزکاری از نظر فنی میتوانند برای دورههای محدودی در تجهیزات چندمحوری کار کنند، اما انجام این کار خطرات قابل توجهی را به همراه دارد. این بورهای فرزکاری فاقد تقویت ساختاری، پوششهای پیشرفته و هندسههای بهینهشدهای هستند که برای مقابله با الگوهای پیچیده نیرو و چرخههای حرارتی ذاتی عملیات چندمحوری لازم است. استفاده از بورهای استاندارد فرزکاری در چنین کاربردهایی معمولاً منجر به خرابی زودهنگام ابزار، نادقیقبودن ابعاد، کاهش کیفیت پرداخت سطحی و افزایش نرخ ضایعات میشود. صرفهجویی در هزینه با استفاده از ابزارهای ارزانتر به سرعت از بین میرود، زیرا تأخیر در تولید، مواد ضایعشده و زمان مورد نیاز برای تعویضهای غیرمنتظره ابزار نیز باید محاسبه شوند.
چه ویژگیهای خاصی بورهای فرزکاری چندمحوری را از ابزارهای برشی استاندارد متمایز میکند؟
بورهای فرزکاری تخصصی چندمحوره دارای طراحیهای پیچشی متغیر بر روی شیارها، پوششهای ترکیبی پیشرفته، درجات کاربید عالی و بدنههای ابزار تقویتشده هستند که بهطور خاص برای الگوهای برش قطعشونده طراحی شدهاند. بورهای فرزکاری استاندارد دارای هندسههای سادهتر بر روی شیارها، پوششهای حداقلی یا پایه و ترکیبات موادی هستند که برای برش در حالت پایدار بهینهسازی شدهاند. بورهای فرزکاری طراحیشده برای کارهای چندمحوره همچنین مقاومت حرارتی بالاتری دارند، تخلیه بهتر فیلهها را در تغییرات سریع جهت تضمین میکنند و حفظ دقت بالاتری را در طول چرخههای طولانیتر عمر ابزار فراهم میآورند. این تفاوتهای مهندسی صرفاً ظاهری نیستند، بلکه اساسی و ضروری برای حفظ عملکرد و قابلیت اطمینان در محیطهای ماشینکاری پیچیده هستند.
تولیدکنندگان چگونه بورهای فرزکاری مناسب را برای دستگاههای چندمحوره خود انتخاب میکنند؟
انتخاب بورهای فرزکاری مناسب شامل ارزیابی کاربرد پارامترهایی از جمله نوع ماده، سرعتهای برش، نرخهای پیشروی، تلرانسهای مورد نیاز برای پرداخت سطح و فراوانی قطع کار. مشورت با متخصصان مهندسی ابزار به تولیدکنندگان کمک میکند تا مشخصات بورهای فرزکاری را با قابلیتهای ماشینهای چندمحوری و نیازهای هندسی قطعات خود تطبیق دهند. آزمایش بورهای فرزکاری تخصصی در شرایط تولید واقعی، پیش از تعهد گسترده، امکان تأیید ادعاها درباره عملکرد و بهینهسازی پارامترهای ابزار را فراهم میکند. تولیدکنندگان همچنین باید سازگانی نگهدارندهی ابزار، سیستمهای خنککننده و کارایی تخلیهی براده را هنگام انتخاب بورهای فرزکاری برای کاربردهای چندمحوری در نظر بگیرند، زیرا این عوامل بهطور مجموعهای عملکرد و قابلیت اطمینان واقعی ابزار را تعیین میکنند.