
 EN
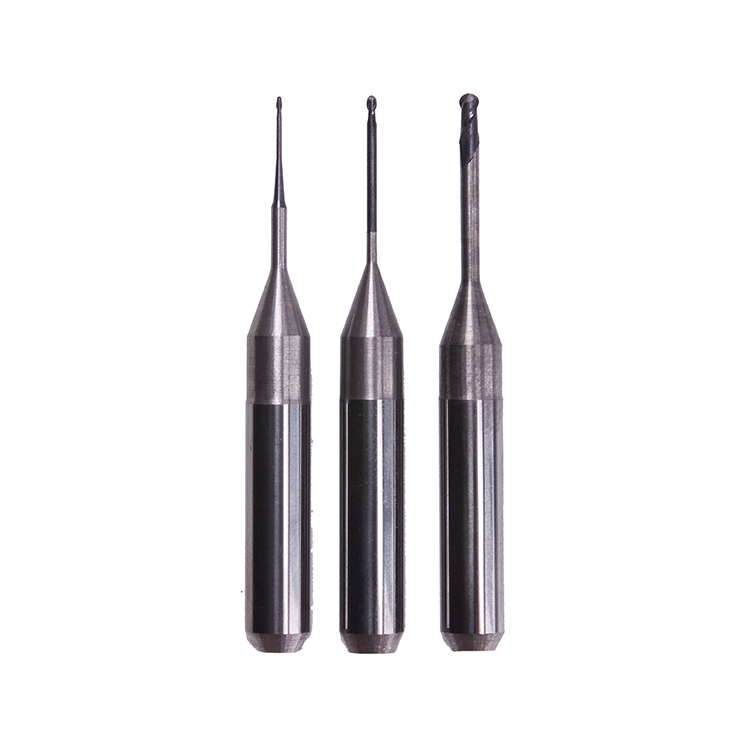
Çoxoxlu emal sənayenin müxtəlif sahələrində istehsalatı dəyişdirib, tək oxlu sistemlərin əldə edə bilmədiyi mürəkkəb həndəsi formalı detalların istehsalına imkan verib. Lakin çoxoxlu emal əməliyyatlarının mürəkkəb tələbləri eyni dərəcədə mürəkkəb alətlər tələb edir. Standart milling Burs sadəcə çoxoxlu mühitlərə xas olan dinamik qüvvələrə, istilik şəraitinə və dəqiqlik tələblərinə davam gətirə bilmir. Çoxoxlu maşınların xüsusi frezələmə uçları tələb etməsinin səbəblərini başa düşmək, istehsalçılar üçün əməliyyatlarda optimal performans, alətin ömrünün uzadılması və dəyər effektivliyinin təmin edilməsi baxımından çox vacibdir.

Standart və ixtisaslaşmış frezələmə buruları arasındakı fərq, çoxoxlu maşınların iş rejimini nəzərdən keçirərkən aydın olur. Çoxoxlu sistemlər sürətli istiqamət dəyişiklikləri, dəyişən verilmə sürətləri və eyni zamanda bir neçə bucaqdan davamlı alət qoşulmasını təmin edir. Bu maşınlar dayandırılan kəsilmələri, dəyişən mil fırlanma sürətlərini və davamlı istiqamət dəyişikliklərindən yaranan istilik dövrlənməsini idarə etmək üçün xüsusi olaraq hazırlanmış frezələmə burularını tələb edir. Doğru frezələmə burularına investisiya etmək birbaşa istehsal keyfiyyətini təsir edir, dayanma vaxtını azaldır və ümumi avadanlığın ömrünü uzadır.
Çoxoxlu Əməliyyatlarda Mürəkkəb Kəsmə Dinamikası
Çoxistiqamətli Qüvvə Paylanmasının Anlaşılması
Çoxoxlu maşınlar bir əməliyyat dövrü ərzində bir neçə istiqamətdə kəsilmələr aparır və bu da frezələmə burunlarının təsirinə məruz qaldığı gərginliyin təbiətini əsaslı şəkildə dəyişdirir. Kəsici qüvvələrin proqnozlaşdırıla bilən vektorlar üzrə hərəkət etdiyi ənənəvi iki və ya üç oxlu sistemlərdən fərqli olaraq, çoxoxlu mühitlərdə frezələmə burunları mürəkkəb və davamlı dəyişən qüvvə nümunələrinə məruz qalır. Bu frezələmə burunları radial, aksial və toxunma qüvvələrini udmaq məcburiyyətindədir; bu qüvvələr sürətlə istiqamət dəyişdirir və bununla da yuxarı səviyyəli struktur bütövlüyü və material tərkibi tələb edir. Bir istiqamətli və ya sadə müstəvi kəsmə üçün hazırlanmış standart frezələmə burunları belə şəraitdə əvvəlcədən qırılır, çünki onların həndəsi forması və material xüsusiyyətləri bu gərginliyi dözə bilmir.
Yüksək sürətli çoxoxlu kəsmədə istilik idarəetməsi
Çoxoxlu emal əməliyyatları daxilində istilik mühiti frezalar üçün xüsusi çətinliklər yaradır. Sürətli alət trayektoriyası dəyişiklikləri kəsici kənarların davamlı olaraq yüksək istilikli iş zonaları ilə soyuq hava cibləri arasında keçid etməsinə səbəb olur və beləliklə, istilik siklusuna bağlı gərginlik yaranır. Xüsusi frezalar istiliyi effektiv şəkildə daşıyaraq termiki yorulmaya qarşı müqavimət göstərən inkişaf etmiş örtük sistemləri və material matrislərindən istifadə edirlər. Bu frezalar 400–800 dərəcə Selsi dəyişən temperatur aralığında kənarın itiliyini saxlayırlar, halbuki ənənəvi alətlər eyni termiki gərginlik nümunələrinə məruz qaldıqda sürətli aşınma və çatlamalara uğrayır.
Çoxoxlu Dəqiqlik Üçün Həndəsi və Material Tələbləri
Kəsilməli Kəsmə Üçün Kanalcıq Quruluşunun Optimallaşdırılması
Çoxoxlu tətbiqlər üçün nəzərdə tutulmuş xüsusi frezələmə buruları, standart alətlərə nisbətən daha effektiv şəkildə kəsilməli kəsmələri idarə edən optimallaşdırılmış kanal formalı həndəsəyə malikdir. Çoxoxlu xüsusi frezələmə burularında kanal dizaynı dəyişən spirallı bucaqları, xüsusi kəsici bucaqları və dəqiq mühəndisliklə yaradılmış çiplərin çıxarılması yollarını əhatə edir. Bu frezələmə buruları kəsici qüvvələri alətin bədəni üzrə daha bərabər şəkildə paylayır ki, bu da səth keyfiyyətini aşağı salan və alətin aşınmasını sürətləndirən titrəmə və gürültünü azaldır. Ənənəvi frezələmə burularının kəsici həndəsəsi çoxoxlu əməliyyatlarda yaranan parçalanmış çip formalaşma nümunələrini effektiv şəkildə emal edə bilmir; nəticədə kənarların sürətli aşınması və bahalı əvəzetmə dövrləri baş verir.
Material Tərkibi və Örtük Texnologiyaları
Çoxoxlu tətbiqlər üçün müasir frezələmə buruları, ənənəvi alətlərin əldə edə bilmədiyi irəli səviyyəli alt qat materiallarından və çoxqatlı örtük sistemlərindən istifadə edir. Bu frezələmə buruları adətən kənar davamlılığını və anidən yaranan zərbə yükünə qarşı müqaviməti tarazlaşdırmaq üçün xüsusi sərtlik-özünlülüy nisbətinə malik karbid tərkiblərindən hazırlanır. Xüsusi frezələmə burularında yüksək keyfiyyətli örtüklərə titan-alüminium-nitrid, xrom-nitrid və ya almaz kimi karbon filmi daxildir; bu örtüklər örtüksüz alternativlərə nisbətən alətin ömrünü 200–400 faiz artırır. Bu frezələmə burularının kimyəvi tərkibi və örtük strukturu minlərlə saat ərzində ölçülər dəqiqliyini saxlayaraq çoxoxlu emalın ekstrem şəraitinə uyğun olmaq üçün dəqiq qurulmuşdur.
Doğru alət seçiminin performans və dəyər nəticələri
İstehsalat effektivliyi və səth keyfiyyəti standartları
Çoxoxlu maşınlar üçün uyğun frezələmə burularına investisiya etmək istehsal göstəricilərinin yaxşılaşdırılması və yan məhsul dərəcəsinin azaldılması ilə birbaşa əlaqəlidir. Xüsusi frezələmə buruları xidmət müddətləri boyu daha dar toleransları saxlayır; bu da alətin işlətmə dövrünün sonunda istehsal olunan detalların keyfiyyət standartlarının, alətin dövrünün əvvəlində istehsal olunan detallarla eyni olmasını təmin edir. Çoxoxlu kəsmə dinamikasına optimallaşdırılmış frezələmə burularından istifadə edildikdə səth bitirilməsinin bərabərliyi əhəmiyyətli dərəcədə yaxşılaşır və ikincil bitirilmə əməliyyatları azalır və ya tamamilə aradan qaldırılır. Bundan əlavə, bu frezələmə buruları proqnozlaşdırıla bilən aşınma nümunələri yaradır ki, bu da istehsalçıların alət ömrünü izləmə sistemlərini dəqiq tətbiq etməsini və beləliklə, istehsal prosesləri zamanı gözlənilməz alət arızalarını qarşısını almaq üçün fırlanma oxunun istifadəsini maksimuma çatdırmasını təmin edir.
Ümumi Sahiblik Xərcləri və Alət Ömrünün Maksimuma Çatdırılması
Premium freze buruları çoxoxlu tətbiqlər üçün standart alternativlərə nisbətən bir ədəd üzrə daha yüksək dəyər tələb etsə də, onların uzun xidmət müddəti və aşağı pozulma tezliyi ümumi mülkiyyət dəyərini yaxşılaşdırır. Xüsusi freze buruları çoxoxlu tələbkar şərtlərdə 500–1000 saat işləyə bilər, halbuki standart alətlər eyni tətbiqlərdə adətən 50–150 saat ərzində pozulur. Alət əvəzlənmə tezliyi, maşın dayanması, alət dəyişiklikləri ilə əlaqəli əmək haqqı və erkən alət pozulmasından yaranan yan məhsul itkiləri nəzərə alınaraq hesablanan hissə başına dəyər hesablaması xüsusi freze burularını aydın şəkildə üstün tutur. Çoxoxlu əməliyyatlarda düzgün mühəndisliklə hazırlanmış freze burularına keçid edən istehsalçılar adətən səmərəliliyin yaxşılaşması və əməliyyat kəsilmələrinin azalması sayəsində investisiyalarını 2–6 ay ərzində qaytarırlar.
Tez-tez verilən suallar
Standart freze buruları çoxoxlu maşınlarda müvəqqəti olaraq işləyə bilərmi?
Standart frezələmə buruları texniki cəhətdən çoxoxlu oxlu avadanlıqlarda məhdud müddət ərzində işləyə bilər, lakin belə etmək əhəmiyyətli risk yaradır. Bu frezələmə buruları çoxoxlu oxlu əməliyyatlara xas olan mürəkkəb qüvvə nümunələrini və istilik dövrələrini idarə etmək üçün lazım olan struktur gücləndirməyə, irəli səviyyəli örtüklərə və optimallaşdırılmış həndəsi formaya malik deyillər. Belə tətbiqlərdə standart frezələmə burularından istifadə etməyə çalışılmasının nəticəsində adətən alətin erkən sıradan çıxması, ölçülərdə dəqiqliyin itirilməsi, səth keyfiyyətinin pisləşməsi və artan atıq dərəcəsi baş verir. Daha ucuz alətlərdən istifadə edilməsi ilə əldə edilən xərc qənaəti, istehsalın gecikmələri, israf olunan material və gözlənilmədən alət dəyişdirilməsi üçün sərf olunan vaxt nəzərə alınanda tezliklə itirilir.
Çoxoxlu oxlu frezələmə burularını standart kəsici alətlərdən fərqləndirən konkret xüsusiyyətlər hansılardır?
Çoxoxlu ixtisaslaşmış frezələmə buruları dəyişən heliks kanalcıq dizaynlarını, irəli səviyyəli birləşmiş örtükləri, üstün karbid dərəcələrini və xüsusi olaraq kəsilmə nümunələrinin fasiləli olması üçün hazırlanmış gücləndirilmiş alət gövdələrini ehtiva edir. Standart frezələmə buruları daha sadə kanalcıq həndəsəsinə, minimal və ya əsas örtüklərə və sabit vəziyyətdə kəsmə üçün optimallaşdırılmış material tərkibinə malikdir. Çoxoxlu işlər üçün hazırlanmış frezələmə buruları həmçinin üstün istiyyət müqavimətini, sürətli istiqamət dəyişiklikləri altında yaxşı çip çıxarılmasını və uzun alət ömrü dövrləri ərzində daha dəqiq tolerans saxlamasını nümayiş etdirir. Bu mühəndislik fərqləri estetik deyil, əksinə mürəkkəb emal mühitlərində performans və etibarlılığın qorunması üçün fundamental əhəmiyyət daşıyır.
İstehsalçılar çoxoxlu maşınları üçün uyğun frezələmə burularını necə seçirlər?
Uyğun frezələmə burularının seçilməsi qiymətləndirməni nəzərdə tutur tətbiq material növü, kəsilmə sürətləri, verilmə sürətləri, tələb olunan səth bitirilməsi dəqiqliyi və kəsilmə tezliyi daxil olmaqla parametrlər. Alət mühəndisliyi ixtisasçıları ilə məsləhətləşmə istehsalçıların frezələmə burularının xüsusiyyətlərini onların konkret çoxoxlu maşın imkanlarına və detalların həndəsi tələblərinə uyğunlaşdırmasına kömək edir. Böyük miqyaslı tətbiqə keçid etməzdən əvvəl xüsusi frezələmə burularını faktiki istehsal şəraitində sınamaq performans iddialarının doğrulanmasını və alət parametrlərinin optimallaşdırılmasını təmin edir. İstehsalçılar həmçinin çoxoxlu tətbiqlər üçün frezələmə buruları seçərkən alət tutucularının uyğunluğunu, soyuducu sistemlərini və çiplərin çıxarılma səmərəliliyini nəzərə almalıdır, çünki bu amillər birlikdə real dünyada alətin performansını və etibarlılığını müəyyən edir.