
 EN
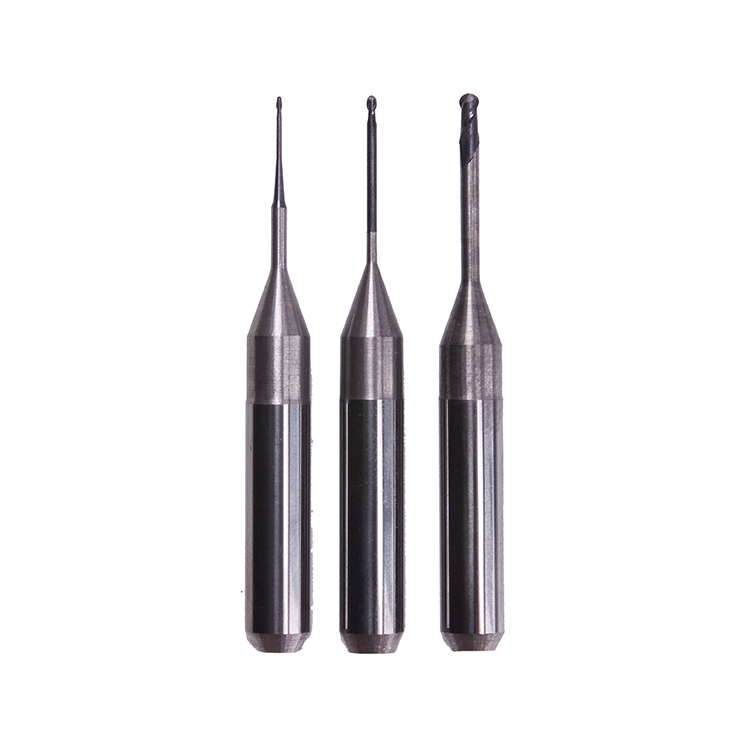
多軸加工は、あらゆる産業分野の製造工程を変革し、単軸システムでは実現できない複雑な形状の部品生産を可能にしました。しかし、多軸加工の高度な要求には、同様に高度な工具が必要です。標準的な ミリングバース 工具では、多軸加工環境に固有の動的負荷、熱条件、および高精度要求に耐えることができません。多軸工作機械が特殊なフライスカッターを必要とする理由を理解することは、製造業者が自社の工程において最適な性能、工具寿命の延長、およびコスト効率の向上を図るうえで極めて重要です。

標準用と特殊用途用のミリングバーの違いは、多軸工作機械の作業状況を検討すると明確になります。多軸システムでは、急激な方向転換、可変の送り速度、および複数の角度から同時かつ連続した工具接触が発生します。このような機械では、断続切削や変動する主軸回転数、さらには常時変化する加工方向に起因する熱サイクルにも耐えられるよう、専門的に設計されたミリングバーが求められます。適切なミリングバーへの投資は、製品品質の向上、ダウンタイムの低減、そして装置全体の寿命延長に直結します。
多軸加工における複雑な切削ダイナミクス
多方向への力の分布の理解
多軸マシンは、1回の加工サイクル内で複数の方向から切削を行うため、ミーリングバーやカッターにかかる応力の状態を根本的に変化させます。従来の2軸または3軸システムでは、切削力が予測可能なベクトル方向に作用しますが、多軸加工環境では、ミーリングバーやカッターに複雑かつ継続的に変化する力が加わります。これらの工具は、急激に向きを変える径方向・軸方向・接線方向の力を同時に吸収しなければならず、高い構造的強度と優れた材質が求められます。一方、単一方向あるいは単純な平面切削を前提に設計された標準的なミーリングバーやカッターは、こうした条件下で幾何形状や材質の限界から早期に破損してしまいます。
高速多軸切削における熱管理
多軸加工における熱環境は、ミーリングバーやに特有の課題をもたらします。工具パスが急速に変化するため、切削刃は高温の切削領域と比較的低温の空気層との間を繰り返し移行し、熱サイクルによる応力が生じます。専用のミーリングバーやは、高度なコーティングシステムおよび熱を効率よく放散し、かつ熱疲労に耐えるよう設計された素材構造を採用しています。これらのミーリングバーやは、400~800℃という広範囲の温度変動下でも刃先の鋭さを維持しますが、従来型の工具は同様の熱応力条件下で急速な摩耗や欠けが発生します。
多軸高精度加工における形状および材料要件
断続切削に対応した溝形状の最適化
多軸加工向けに特化したミリングバーズは、標準工具よりも断続切削を効果的に制御できるよう最適化された溝形状を備えています。多軸専用ミリングバーズの溝設計には、可変ヘリックス角、特殊なリード角、および精密に設計されたチップ排出路が採用されています。これにより、切削力が工具本体全体に均等に分散され、振動やビビリを低減し、表面粗さの悪化や工具摩耗の加速を防ぎます。従来型ミリングバーズの切削形状では、多軸加工で生じる断片化したチップ形成パターンを効率よく処理できず、刃先の急速な劣化や高コストな交換サイクルを招くことになります。
材料組成とコーティング技術
多軸加工向けの最新マillingバーズは、従来の工具では実現できない先進的な基材と多層コーティングシステムを採用しています。これらのマillingバーズは、刃先の耐久性と急激な衝撃荷重への耐性を両立させるよう、硬度と靭性のバランスが最適化された超硬合金組成で製造されています。高品質な専用マillingバーズには、チタンアルミニウム窒化物(TiAlN)、クロム窒化物(CrN)、またはダイヤモンドライクカーボン(DLC)などの特殊コーティングが施されており、無コーティング品と比較して工具寿命が200~400%延長されます。こうしたマillingバーズの化学組成およびコーティング構造は、多軸加工における極限環境下でも寸法精度を数千時間にわたって維持できるよう、厳密に設計・調整されています。
適切な工具選定がもたらす性能とコストへの影響
生産効率および表面品質の基準
多軸機械向けに適切なフライスバーやカッタービットへの投資は、生産性の向上と不良品率の低減に直接つながります。専用設計のフライスバーやカッタービットは、使用期間中もより厳しい公差を維持できるため、工具寿命後期に加工された部品も、初期に加工された部品と同等の品質基準を満たします。また、多軸加工のダイナミクスに最適化されたフライスバーやカッタービットを用いると、表面粗さのばらつきが大幅に改善され、二次仕上げ工程の削減または省略が可能になります。さらに、こうした工具は予測可能な摩耗パターンを示すため、製造現場では正確な工具寿命管理システムを導入でき、主軸の稼働率を最大化しつつ、生産中の予期せぬ工具破損を防ぐことができます。
総所有コスト(TCO)と工具寿命の最大化
多軸加工向けの高級ミリングバーズは、標準タイプと比べて単価が高くなりますが、寿命が長く故障率が低いため、総所有コスト(TCO)では優れています。専用設計のミリングバーズは、厳しい多軸加工条件下で500~1,000時間動作可能ですが、標準タイプは同一条件下で通常50~150時間で破損します。工具交換頻度、機械のダウンタイム、工具交換に伴う人件費、および早期破損による不良品・ロス材の発生を考慮した「部品単位コスト」を算出すると、専用ミリングバーズが圧倒的に有利です。多軸加工向けに適切に設計されたミリングバーズへ移行した製造事業者は、効率向上と操業停止の削減により、通常2~6か月で投資回収を実現しています。
よくある質問
標準のミリングバーズを多軸工作機械で一時的に使用することは可能ですか?
標準のミリングバーズは、技術的には多軸機械で限定的な期間使用可能ですが、その使用には重大なリスクが伴います。これらのミリングバーズは、多軸加工に固有の複雑な力の作用パターンや熱サイクルに対応するための構造的補強、高度なコーティング、最適化された刃形状を備えていません。このような用途で標準のミリングバーズを使用すると、通常、工具の早期破損、寸法精度の低下、表面粗さの悪化、不良品率の上昇といった問題が生じます。安価な工具を使用することで得られるコスト削減は、生産遅延、材料のロス、および予期せぬ工具交換に要する時間などを考慮すると、すぐに帳消しになってしまいます。
多軸用ミリングバーズと標準切削工具とを明確に区別する特徴とは、具体的にどのようなものですか?
多軸専用ミリングバーズは、可変ヘリックス溝形状、先進複合コーティング、高品質超硬合金、および断続切削に特化して設計された強化シャンクを備えています。一方、標準ミリングバーズは、単純な溝形状、最小限または基本的なコーティング、および定常切削に最適化された材質構成が特徴です。多軸加工向けに設計されたミリングバーズは、さらに優れた耐熱性、急激な方向転換時の効率的な切屑排出性、および長寿命にわたる高い寸法精度維持性能も実現しています。これらの技術的差異は外観上のものではなく、複雑な機械加工環境において性能と信頼性を確保する上で本質的かつ不可欠な要素です。
メーカーは、自社の多軸工作機械に適したミリングバーズをどのように選定すればよいですか?
適切なミリングバーズを選定するには、以下の点を評価する必要があります 応募 材料の種類、切削速度、送り速度、要求される表面粗さの公差、および中断頻度などのパラメーターです。工具エンジニアリングの専門家と相談することで、メーカーは、自社の多軸工作機械の性能や部品の形状要件に合ったフライスバーコンディション(ミーリングバーコンディション)を選定できます。大量導入の前に、実際の生産条件下で特殊なミーリングバーを試験することで、製品仕様の実効性を検証し、工具パラメーターを最適化することが可能です。また、多軸加工向けミーリングバーを選定する際には、ツールホルダーとの互換性、冷却液供給システム、切屑排出効率なども考慮する必要があります。これらの要素が総合的に、現場での工具の実用性能と信頼性を左右します。