
 EN
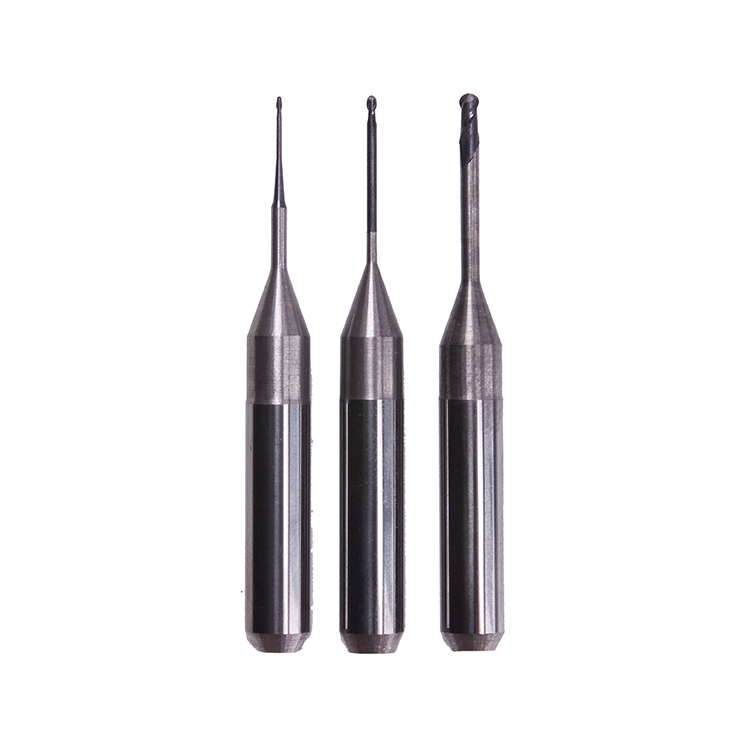
Multiasbewerking heeft de productie in diverse sectoren getransformeerd en maakt de fabricage van complexe vormen mogelijk die met eenzijdige systemen niet haalbaar zijn. De geavanceerde eisen van multiasbewerkingen vereisen echter even geavanceerde gereedschappen. Standaard frezen kan de dynamische krachten, thermische omstandigheden en precisie-eisen die inherent zijn aan multiasomgevingen gewoon niet weerstaan. Het begrijpen van de reden waarom multiasmachines speciale freesboren nodig hebben, is cruciaal voor fabrikanten die optimale prestaties, langere gereedschapslevensduur en kostenbesparingen willen realiseren in hun processen.

Het verschil tussen standaard en gespecialiseerde freesboren wordt duidelijk bij het onderzoeken van de operationele context van meervoudige-as machines. Meervoudige-as systemen veroorzaken snelle richtingswijzigingen, variabele voedingssnelheden en continue gereedschapsinspanning vanuit meerdere hoeken tegelijk. Deze machines vereisen freesboren die specifiek zijn ontworpen om onderbroken sneden, wisselende spindelsnelheden en de thermische cycli te verwerken die voortkomen uit constante richtingswijzigingen. Een investering in de juiste freesboren heeft direct invloed op de productiekwaliteit, vermindert stilstandtijd en verlengt de levensduur van de apparatuur.
Complexe snijndynamiek bij meervoudige-as bewerkingen
Inzicht in krachtverdeling in meerdere richtingen
Multiasmachines voeren sneden uit vanuit talloze richtingen binnen één bewerkingscyclus, wat fundamenteel verandert hoe freesboren spanning ervaren. In tegenstelling tot traditionele twee- of drie-assige systemen, waarbij de snedekrachten voorspelbare vectoren volgen, worden freesboren in multiasomgevingen blootgesteld aan complexe, voortdurend wisselende krachtpatronen. Deze freesboren moeten radiale, axiale en tangentiële krachten opnemen die snel van richting veranderen, wat superieure structurele integriteit en materiaalsamenstelling vereist. Standaardfreesboren, ontworpen voor eendimensionaal of eenvoudig vlak snijden, breken vroegtijdig onder dergelijke omstandigheden, omdat hun geometrie en materiaaleigenschappen de belasting niet kunnen opvangen.
Thermisch beheer bij snelle multiasbewerkingen
De thermische omgeving tijdens bewerkingen met meervoudige assen stelt unieke eisen aan freesboren. Snelle wijzigingen in het gereedschapspad betekenen dat snijkanten voortdurend wisselen tussen gebieden met hoge warmtebelasting en koelere luchtzakken, wat thermische wisselbelasting veroorzaakt. Gespecialiseerde freesboren zijn uitgerust met geavanceerde coatingssystemen en materiaalmatrices die specifiek zijn ontworpen om warmte efficiënt af te voeren en thermische vermoeiing te weerstaan. Deze freesboren behouden hun scherpe snijkant bij temperatuurschommelingen van 400 tot 800 graden Celsius, terwijl conventionele gereedschappen snel slijten en splinteren onder vergelijkbare thermische belasting.
Geometrische en materiële vereisten voor precisiebewerking met meervoudige assen
Optimalisatie van de groefvorm voor onderbroken snijden
Gespecialiseerde freesboren voor meervoudige-as-toepassingen zijn ontworpen met geoptimaliseerde freeskamgeometrieën die onderbroken sneden effectiever beheersen dan standaardgereedschappen. De freeskamgeometrie van meervoudige-as-specifieke freesboren omvat variabele spiraalhoeken, gespecialiseerde aanvalshoeken en nauwkeurig geconstrueerde spaanafvoerkanalen. Deze freesboren verdelen de snijkrachten gelijkmatiger over het gereedschapslichaam, waardoor trillingen en giering worden verminderd – factoren die anders het oppervlaktegehalte verslechteren en de slijtage van het gereedschap versnellen. De snijgeometrie van traditionele freesboren kan de gefragmenteerde spaanvormingspatronen, die bij meervoudige-as-bewerkingen ontstaan, niet efficiënt verwerken, wat leidt tot snelle randverslechtering en kostbare vervangingscycli.
Materiaalsamenstelling en coatingtechnologieën
Moderne freesboren voor multi-ass-toepassingen maken gebruik van geavanceerde substraatmaterialen en meervlaams coatingsystemen die conventionele gereedschappen niet kunnen evenaren. Deze freesboren maken doorgaans gebruik van carbidecomposities die zijn ontworpen voor specifieke verhoudingen tussen hardheid en taaiheid, om een evenwicht te vinden tussen snijkantduurzaamheid en weerstand tegen plotselinge impactbelasting. Premiumcoatings op gespecialiseerde freesboren omvatten titaniumaluminiumnitride, chroomnitride of diamantachtige koolstoflagen die de levensduur met 200 tot 400 procent verlengen ten opzichte van ongecoate alternatieven. De chemische samenstelling en coatingarchitectuur van deze freesboren zijn nauwkeurig afgestemd op de extreme omstandigheden van multi-ass-bewerking, terwijl dimensionele nauwkeurigheid wordt gehandhaafd gedurende duizenden bedrijfsuren.
Prestatie- en kostenimplicaties van juiste gereedschapskeuze
Productie-efficiëntie en oppervlakkwaliteitsnormen
Investeren in geschikte freesboren voor meervoudige-as machines hangt direct samen met verbeterde productiemetrics en lagere afvalpercentages. Gespecialiseerde freesboren behouden nauwere toleranties gedurende hun gehele levensduur, wat betekent dat onderdelen die later in de levenscyclus van het gereedschap worden geproduceerd, aan dezelfde kwaliteitsnormen voldoen als die welke eerder zijn geproduceerd. De consistentie van de oppervlakteafwerking verbetert aanzienlijk bij gebruik van freesboren die zijn geoptimaliseerd voor de snijdynamicas van meervoudige-asbewerkingen, waardoor secundaire afwerkingsprocessen worden verminderd of zelfs overbodig worden. Bovendien vertonen deze freesboren voorspelbare slijtpatronen, zodat fabrikanten nauwkeurige gereedschapslevensmonitoringssystemen kunnen implementeren die de spindelbenutting maximaliseren en onverwachte gereedschapsuitvallen tijdens productieruns voorkomen.
Totale eigendomskosten en maximalisatie van gereedschapslevensduur
Hoewel premium freesboren voor multi-assen toepassingen hogere kosten per stuk hebben dan standaardalternatieven, leveren hun langere levensduur en lagere uitvalpercentages een superieure totale eigendomskost op. Een gespecialiseerde set freesboren kan onder zware multi-assen omstandigheden 500 tot 1000 uur functioneren, terwijl standaardgereedschappen in identieke toepassingen meestal binnen 50 tot 150 uur uitvallen. De berekening van de kost per onderdeel geeft duidelijk de voorkeur aan gespecialiseerde freesboren wanneer rekening wordt gehouden met de frequentie van gereedschapsvervanging, machine-onderbrekingen, arbeidskosten voor gereedschapsverwisseling en afvalmateriaalkosten door vroegtijdige gereedschapsuitval. Fabrikanten die overstappen op goed geïngineerde freesboren voor multi-assen bewerkingen realiseren hun investering doorgaans binnen 2 tot 6 maanden terug via verbeterde efficiëntie en minder operationele onderbrekingen.
Veelgestelde vragen
Kunnen standaardfreesboren tijdelijk worden gebruikt in multi-assen machines?
Standaard freesboren kunnen technisch gezien gedurende beperkte tijd worden gebruikt in meervoudige-assystemen, maar dit brengt aanzienlijke risico’s met zich mee. Deze freesboren beschikken niet over de structurele versterking, geavanceerde coatings en geoptimaliseerde vormgeving die nodig zijn om de complexe krachtverdelingen en thermische cycli te weerstaan die inherent zijn aan bewerkingen met meervoudige assen. Het gebruik van standaard freesboren in dergelijke toepassingen leidt doorgaans tot vroegtijdig gereedschapsverlies, afwijkingen in afmetingen, verslechtering van de oppervlaktekwaliteit en een hoger percentage afval. De kostenbesparingen door goedkoper gereedschap verdampen snel wanneer men rekening houdt met productievertragingen, verspild materiaal en de tijd die nodig is voor onverwachte gereedschapswisselingen.
Welke specifieke kenmerken onderscheiden freesboren voor meervoudige assen van standaard snijgereedschappen?
Meervoudige assen speciale freesboren omvatten wisselende spiraalvormige groefontwerpen, geavanceerde composietcoatings, superieure carbidekwaliteiten en versterkte gereedschapslichamen die specifiek zijn ontworpen voor onderbroken snijpatronen. Standaardfreesboren hebben eenvoudigere groefgeometrieën, minimale of basiscoatings en materiaalsamenstellingen die zijn geoptimaliseerd voor constante snijomstandigheden. De freesboren die zijn ontworpen voor meervoudige assen tonen ook superieure hittebestendigheid, betere spaanafvoer bij snelle richtingswijzigingen en nauwkeuriger tolerantiebehoud gedurende langere gereedschapslevenscycli. Deze technische verschillen zijn niet louter esthetisch, maar fundamenteel voor het behoud van prestaties en betrouwbaarheid in complexe bewerkingsomgevingen.
Hoe kiezen fabrikanten de juiste freesboren voor hun meervoudige assen machines?
Het selecteren van geschikte freesboren omvat het beoordelen van toepassing parameters zoals materiaalsoort, freesnelheid, aanvoersnelheid, vereiste oppervlakteafwerkingstoleranties en onderbrekingsfrequentie. Overleg met gereedschapstechnische specialisten helpt fabrikanten om de specificaties van freesboren af te stemmen op hun specifieke meervoudige-as-machines en de geometrische eisen van het onderdeel. Het testen van gespecialiseerde freesboren onder daadwerkelijke productieomstandigheden vóór een grootschalige inzet maakt het mogelijk om de prestatieclaims te valideren en de gereedschapsparameters te optimaliseren. Fabrikanten moeten bij de keuze van freesboren voor meervoudige-as-toepassingen ook rekening houden met compatibiliteit van de gereedschapshouder, koelvloeistofsystemen en efficiëntie van spaanafvoer, aangezien deze factoren gezamenlijk de praktische gereedschapsprestaties en betrouwbaarheid bepalen.