
 EN
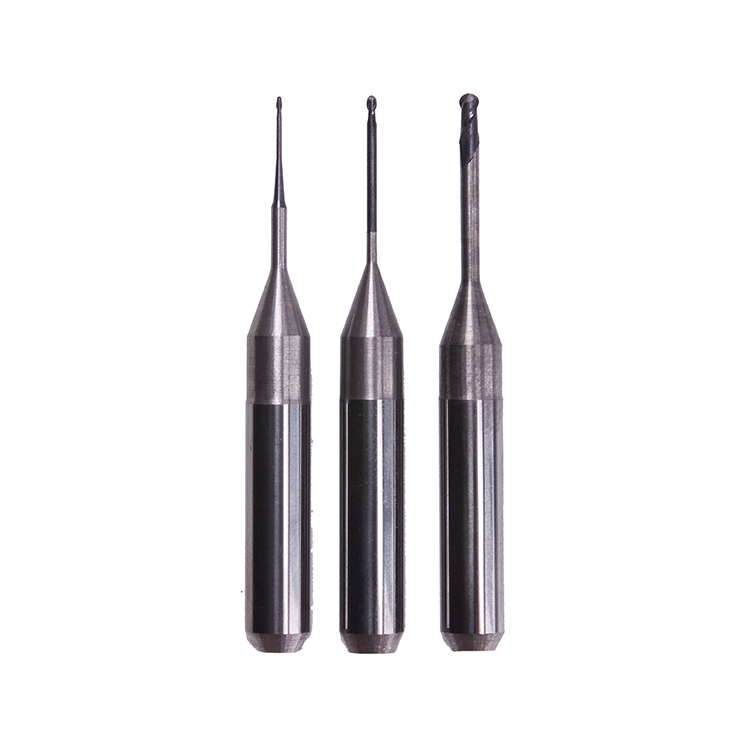
Çok eksenli işlemenin endüstriler genelinde üretim süreçlerini dönüştürdüğü bilinmektedir; bu yöntem, tek eksenli sistemlerin ulaşamayacağı karmaşık geometrilerin üretimini mümkün kılmaktadır. Ancak çok eksenli işlemlerin karmaşık gereksinimleri, buna eşdeğer düzeyde gelişmiş kesici takımlar gerektirmektedir. Standart freze uçları kesici uçlar, çok eksenli ortamlara özgü dinamik kuvvetlere, termal koşullara ve hassasiyet gereksinimlerine dayanamaz. Üreticilerin, operasyonlarında en iyi performansı, takım ömrünü ve maliyet verimliliğini sağlamak amacıyla neden çok eksenli makinelerin özel freze uçlarına ihtiyaç duyduğunu anlamaları hayati öneme sahiptir.

Standart ve özel freze uçları arasındaki fark, çok eksenli makinelerin çalışma bağlamı incelendiğinde belirgin hale gelir. Çok eksenli sistemler, hızlı yön değişimleri, değişken ilerleme hızları ve birden fazla açıdan aynı anda sürekli kesici teması getirir. Bu makineler, kesintili kesimlere, değişken devir sayılarına ve sürekli yön değişimlerinden kaynaklanan termal çevrimlere dayanacak şekilde özel olarak tasarlanmış freze uçları gerektirir. Doğru freze uçlarına yatırım yapmak, üretim kalitesini doğrudan etkiler, duruş sürelerini azaltır ve genel teçhizat ömrünü uzatır.
Çok Eksenli İşlemlerde Karmaşık Kesme Dinamiği
Çok Yönlü Kuvvet Dağılımını Anlamak
Çok eksenli makineler, tek bir işlem döngüsü içinde kesimi çok sayıda yönden gerçekleştirir ve bu durum freze uçlarının maruz kaldığı gerilimi temelden değiştirir. Kesme kuvvetlerinin öngörülebilir vektörler izlediği geleneksel iki veya üç eksenli sistemlerin aksine, çok eksenli ortamlar freze uçlarını karmaşık ve sürekli değişen kuvvet desenlerine maruz bırakır. Bu freze uçları, yönleri hızla değişen radyal, eksenel ve teğetsel kuvvetleri emmelidir; bu da üstün yapısal bütünlük ve malzeme bileşimi gerektirir. Tek yönlü veya basit düzlemsel kesim için tasarlanan standart freze uçları, geometrileri ve malzeme özellikleri bu gerilimi karşılayamadığından böyle koşullarda erken kırılır.
Yüksek Hızlı Çok Eksenli Kesimde Isı Yönetimi
Çok eksenli frezeleme işlemlerindeki termal ortam, freze uçları için benzersiz zorluklar yaratır. Hızlı takım yolu değişiklikleri, kesici kenarların sürekli olarak yüksek ısıya maruz kalan bölgeler ile daha soğuk hava cepleri arasında geçiş yapmasına neden olur ve bu da termal çevrim gerilimine yol açar. Özel freze uçları, ısıyı verimli bir şekilde dağıtmayı ve termal yorulmaya karşı direnç göstermeyi amaçlayan gelişmiş kaplama sistemleri ile malzeme matrislerinden oluşur. Bu freze uçları, 400 ila 800 derece Celsius aralığındaki sıcaklık dalgalanmaları boyunca kenar keskinliğini korurken; geleneksel takımlar benzer termal gerilim desenlerine maruz kaldıklarında hızlı aşınma ve çatlamaya uğrar.
Çok Eksenli Hassasiyet İçin Geometrik ve Malzeme Gereksinimleri
Kesintili Kesim İçin Kanal Tasarımı Optimizasyonu
Çok eksenli uygulamalar için özel olarak tasarlanmış freze uçları, standart takımlara kıyasla kesintili kesmeleri daha etkili yöneten optimize edilmiş kanal geometrilerine sahiptir. Çok eksenli işlemlere özel freze uçlarının kanal tasarımı, değişken helis açıları, özel kesme açıları ve hassas şekilde mühendislik yapılmış talaş tahliye yollarını içerir. Bu freze uçları, kesme kuvvetlerini takım gövdesi boyunca daha eşit şekilde dağıtarak yüzey kalitesini bozan ve takım aşınmasını hızlandıran titreşimleri ve gürültüyü azaltır. Geleneksel freze uçlarının kesme geometrisi, çok eksenli işlemlerin oluşturduğu parçalanmış talaş oluşum desenlerini verimli bir şekilde işleyemez; bu durum hızlı kenar bozulmasına ve maliyetli değiştirme döngülerine yol açar.
Malzeme Bileşimi ve Kaplama Teknolojileri
Çok eksenli uygulamalar için modern freze uçları, geleneksel takımların ulaşamadığı ileri alt tabaka malzemelerini ve çok katmanlı kaplama sistemlerini kullanır. Bu freze uçları genellikle kenar dayanıklılığı ile ani darbe yüklemesine karşı direnç arasında denge sağlayan, özel sertlik-çentikgözü oranlarına sahip karbür kompozisyonlarından üretilir. Özel freze uçlarında kullanılan üst düzey kaplamalar, titanyum alüminyum nitrür, krom nitrür veya elmas benzeri karbon filmleridir; bu kaplamalar, kaplanmamış alternatiflere kıyasla takım ömrünü %200 ila %400 oranında uzatır. Bu freze uçlarının kimyasal bileşimi ve kaplama mimarisi, çok eksenli işlemenin aşırı koşullarını yönetecek şekilde hassas bir şekilde ayarlanmıştır ve binlerce saatlik çalışma süresince boyutsal doğruluğu korur.
Doğru Takım Seçiminin Performans ve Maliyet Etkileri
Üretim Verimliliği ve Yüzey Kalitesi Standartları
Çok eksenli makineler için uygun freze uçları yatırım yapmak, üretim metriklerindeki iyileşmelerle ve hurda oranlarındaki azalmayla doğrudan ilişkilidir. Uzmanlaştırılmış freze uçları, kullanım ömürleri boyunca daha sıkı toleranslar korur; bu da uçların yaşam döngüsünün ilerleyen aşamalarında üretilen parçaların, erken aşamalarda üretilenlerle aynı kalite standartlarını karşılamasını sağlar. Çok eksenli kesme dinamiklerine optimize edilmiş freze uçları kullanıldığında yüzey pürüzlülüğü tutarlılığı önemli ölçüde artar ve ikincil bitirme işlemlerinin azaltılması ya da ortadan kaldırılması sağlanır. Ayrıca bu freze uçları, üreticilerin tahmini takım ömrü izleme sistemleri uygulamasına olanak tanıyan öngörülebilir aşınma desenleri oluşturur; böylece iş mili kullanımı en üst düzeye çıkarılırken üretim süreçlerinde beklenmedik takım arızaları da önlenir.
Toplam Sahiplilik Maliyeti ve Takım Ömrü Maksimizasyonu
Premium çok eksenli uygulamalar için freze uçları, standart alternatiflere kıyasla birim başına daha yüksek maliyetle gelmesine rağmen, uzatılmış kullanım ömrü ve azaltılmış arıza oranları sayesinde toplam sahip olma maliyeti açısından üstün performans gösterir. Özel bir freze uç seti, zorlu çok eksenli koşullar altında 500 ila 1000 saat çalışabilirken, standart takımlar aynı uygulamalarda genellikle 50 ila 150 saat içinde arızalanır. Takım değiştirme sıklığı, makine durma süresi, takım değişimleriyle ilişkili işçilik maliyetleri ve erken takım arızasından kaynaklanan hurda malzeme kayıpları dikkate alındığında parça başına maliyet hesabı, özel freze uçlarını açıkça avantajlı hâle getirir. Çok eksenli işlemler için doğru şekilde mühendislik yapılmış freze uçlarına geçen üreticiler, verimlilikteki iyileşmeler ve operasyonel kesintilerdeki azalmalar sayesinde yatırımını genellikle 2 ila 6 ay içinde geri kazanır.
SSS
Standart freze uçları çok eksenli makinelerde geçici olarak çalışabilir mi?
Standart freze uçları, teknik olarak sınırlı süreler boyunca çok eksenli ekipmanlarda çalışabilir; ancak bu durum önemli riskler doğurur. Bu freze uçları, çok eksenli işlemlerde doğal olarak ortaya çıkan karmaşık kuvvet desenleri ve termal çevrimleri karşılayabilmek için gerekli yapısal takviye, gelişmiş kaplamalar ve optimize edilmiş geometrilere sahip değildir. Standart freze uçlarının bu tür uygulamalarda kullanılması genellikle erken takım arızasına, boyutsal hatalara, yüzey kalitesinde düşüşe ve artan hurda oranlarına neden olur. Daha ucuz takımların sağladığı maliyet tasarrufu, üretim gecikmeleri, hurda malzeme ve beklenmedik takım değişimi için harcanan zaman göz önüne alındığında hızla ortadan kalkar.
Çok eksenli freze uçlarını standart kesme takımlarından ayıran belirgin özellikler nelerdir?
Çok eksenli özel freze uçları, kesintili kesim desenleri için özel olarak tasarlanmış değişken helis kanat geometrisi, gelişmiş kompozit kaplamalar, üstün karbür kaliteleri ve güçlendirilmiş uç gövdelerini içerir. Standart freze uçları ise daha basit kanat geometrilerine, minimum ya da temel kaplamalara ve sürekli durumda kesime yönelik optimize edilmiş malzeme bileşimlerine sahiptir. Çok eksenli iş makineleri için tasarlanan freze uçları aynı zamanda üstün ısı direnci gösterir, hızlı yön değişimleri altında daha iyi talaş tahliyesi sağlar ve uzun kullanım ömrü boyunca daha sıkı tolerans koruması sunar. Bu mühendislik farkları yalnızca estetik değil; karmaşık imalat ortamlarında performans ve güvenilirliği sürdürmek için temel öneme sahiptir.
Üreticiler çok eksenli makineleri için doğru freze uçlarını nasıl seçer?
Uygun freze uçlarının seçilmesi, değerlendirilmesiyle ilgilidir başvuru malzeme türü, kesme hızları, ilerleme oranları, gerekli yüzey pürüzlülüğü toleransları ve kesinti sıklığı gibi parametreler. Takım mühendisliği uzmanlarıyla yapılan görüşmeler, üreticilerin freze uçlarının özelliklerini, özel çok eksenli makine kapasitelerine ve parça geometrisi gereksinimlerine uygun hâle getirmesine yardımcı olur. Büyük ölçekli üretim öncesi özel freze uçlarının gerçek üretim koşullarında test edilmesi, performans iddialarının doğrulanmasını ve takım parametrelerinin optimizasyonunu sağlar. Üreticiler ayrıca çok eksenli uygulamalar için freze uçları seçerken takımtutucu uyumluluğu, soğutma sistemleri ve talaş tahliye verimliliği gibi faktörleri de göz önünde bulundurmalıdır; çünkü bu faktörler birlikte takımın gerçek dünya performansını ve güvenilirliğini belirler.