
 EN
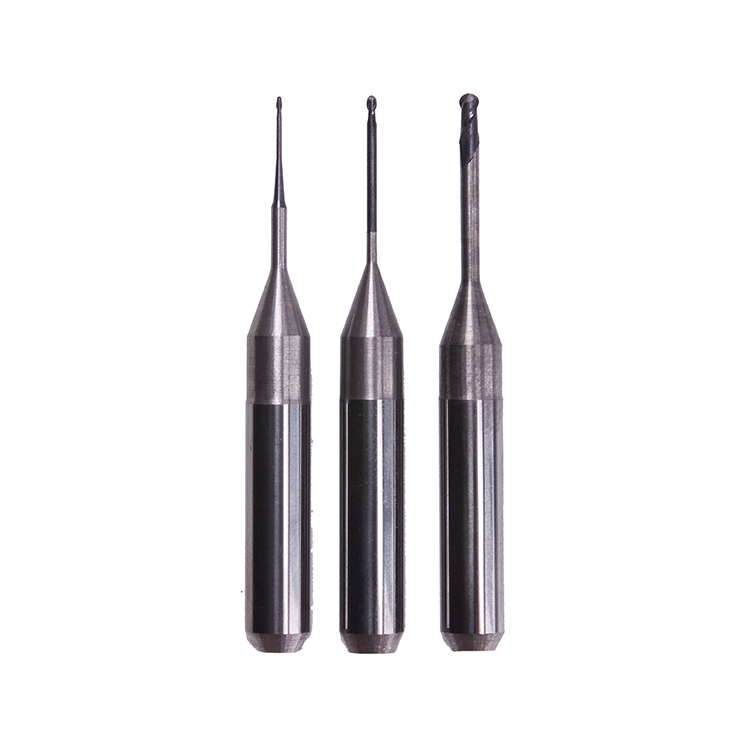
Многоосевая обработка изменила производство в различных отраслях, позволяя изготавливать сложные геометрические формы, недостижимые для однокоординатных систем. Однако сложные требования многоосевых операций предъявляют столь же сложные требования к оснастке. Стандартные фрезерные буры просто не способны выдерживать динамические нагрузки, тепловые условия и требования к точности, присущие многоосевым средам. Понимание причин, по которым для многоосевых станков требуются специальные фрезерные буры, имеет решающее значение для производителей, стремящихся к оптимальной производительности, долговечности инструмента и экономической эффективности своих операций.

Различие между стандартными и специализированными фрезерными бурками становится очевидным при анализе условий эксплуатации многоосевых станков. Многоосевые системы обеспечивают быструю смену направления движения, переменные подачи и непрерывное взаимодействие инструмента с заготовкой под различными углами одновременно. Такие станки требуют применения фрезерных бурков, специально разработанных для обработки прерывистого резания, работы при изменяющихся частотах вращения шпинделя и термоциклирования, вызванного постоянной сменой направления. Инвестиции в правильные фрезерные бурки напрямую влияют на качество производства, сокращают простои и увеличивают общий срок службы оборудования.
Сложная динамика резания при многоосевой обработке
Понимание распределения сил при многонаправленном резании
Многоосевые станки выполняют фрезерование с различных направлений в рамках одного цикла обработки, что кардинально меняет характер механических нагрузок на фрезерные буры. В отличие от традиционных двух- или трёхосевых систем, где силы резания действуют по предсказуемым векторам, в многоосевых системах фрезерные буры подвергаются сложным и постоянно изменяющимся силовым воздействиям. Эти буры должны поглощать радиальные, осевые и тангенциальные силы, направление которых быстро меняется, что требует повышенной конструктивной прочности и усовершенствованного состава материала. Стандартные фрезерные буры, разработанные для одностороннего или простого плоскостного фрезерования, преждевременно ломаются в таких условиях, поскольку их геометрия и физико-механические свойства не способны выдерживать возникающие напряжения.
Тепловой контроль при высокоскоростном многоосевом фрезеровании
Тепловая среда при многоосевой обработке создаёт уникальные вызовы для фрезерных буров. Быстрые изменения траектории инструмента означают, что режущие кромки непрерывно переходят из зон высокотемпературного контакта в более прохладные воздушные карманы, вызывая термические циклические нагрузки. Специализированные фрезерные буры оснащены передовыми системами покрытий и матрицами материалов, разработанными для эффективного отвода тепла и устойчивости к термической усталости. Такие фрезерные буры сохраняют остроту режущей кромки при колебаниях температуры в диапазоне от 400 до 800 градусов Цельсия, тогда как обычные инструменты быстро изнашиваются и скалываются при аналогичных термических нагрузках.
Геометрические и материальные требования к многоосевой точности
Оптимизация формы канавок для прерывистого резания
Специализированные фрезерные буры для многокоординатных применений оснащены оптимизированной геометрией канавок, обеспечивающей более эффективное управление прерывистым резанием по сравнению со стандартными инструментами. Геометрия канавок в многокоординатных фрезерных бурах включает переменные углы подъёма, специализированные углы переднего наклона и точно спроектированные пути эвакуации стружки. Такие фрезерные буры распределяют режущие усилия более равномерно по корпусу инструмента, снижая вибрации и дребезжание, которые ухудшают качество поверхности и ускоряют износ инструмента. Режущая геометрия традиционных фрезерных буров не способна эффективно обрабатывать фрагментированные паттерны образования стружки, возникающие при многокоординатных операциях, что приводит к быстрому разрушению режущих кромок и дорогостоящим циклам замены.
Состав материалов и технологии покрытий
Современные фрезерные боры для многоосевых применений используют передовые материалы основы и многослойные системы покрытий, которые недоступны традиционным инструментам. Эти фрезерные боры обычно изготавливаются из карбидных композиций, специально разработанных для достижения определённого соотношения твёрдости и вязкости, что обеспечивает баланс между стойкостью режущей кромки и сопротивлением внезапным ударным нагрузкам. Премиальные покрытия на специализированных фрезерных борах включают нитрид титана-алюминия, нитрид хрома или алмазоподобные углеродные плёнки, увеличивающие срок службы инструмента на 200–400 % по сравнению с необработанными аналогами. Химический состав и архитектура покрытия таких фрезерных боров точно настроены для работы в экстремальных условиях многоосевой обработки при сохранении размерной точности в течение тысяч часов эксплуатации.
Эффективность и экономические последствия правильного выбора инструмента
Производительность и стандарты качества поверхности
Инвестиции в подходящие фрезерные буры для станков с несколькими осями напрямую связаны с улучшением показателей производства и снижением доли брака. Специализированные фрезерные буры сохраняют более строгие допуски на протяжении всего срока службы, то есть детали, изготовленные на поздних этапах цикла инструмента, соответствуют тем же стандартам качества, что и детали, произведённые в начале цикла. Стабильность шероховатости поверхности значительно повышается при использовании фрезерных буров, оптимизированных под динамику многокоординатного фрезерования, что позволяет сократить или полностью исключить дополнительные операции отделочной обработки. Кроме того, такие фрезерные буры демонстрируют предсказуемые закономерности износа, что даёт возможность производителям внедрять точные системы контроля срока службы инструментов, максимизируя загрузку шпинделя и предотвращая непредвиденные отказы инструментов в ходе производственных циклов.
Общая стоимость владения и максимизация срока службы инструмента
Хотя премиальные фрезерные боры для многокоординатных применений стоят дороже стандартных аналогов за единицу, их увеличенный срок службы и более низкие показатели отказов обеспечивают превосходную общую стоимость владения. Специализированный комплект фрезерных боров может работать от 500 до 1000 часов в тяжёлых многокоординатных условиях, тогда как стандартные инструменты обычно выходят из строя в тех же условиях уже через 50–150 часов. При расчёте стоимости на деталь специализированные фрезерные боры оказываются подавляюще выгоднее, если учитывать частоту замены инструмента, простои оборудования, трудозатраты на замену инструмента и потери материала из-за брака, вызванного преждевременным отказом инструмента. Производители, перешедшие на правильно спроектированные фрезерные боры для многокоординатных операций, как правило, окупают свои инвестиции в течение 2–6 месяцев за счёт повышения эффективности и снижения технологических простоев.
ЧаВО
Могут ли стандартные фрезерные боры временно использоваться на многокоординатных станках?
Стандартные фрезерные боры технически могут работать на многокоординатном оборудовании в течение ограниченного времени, однако это создаёт значительные риски. У таких фрезерных боров отсутствует необходимое конструктивное усиление, передовые покрытия и оптимизированная геометрия, обеспечивающие устойчивость к сложным схемам механических нагрузок и циклическим термическим воздействиям, характерным для многокоординатной обработки. Применение стандартных фрезерных боров в подобных задачах обычно приводит к преждевременному выходу инструмента из строя, погрешностям размеров, ухудшению качества поверхности и росту процента брака. Экономия за счёт использования более дешёвых инструментов быстро нивелируется задержками в производстве, расходом материала и временем, требующимся для неожиданных замен инструмента.
Какие конкретные особенности отличают фрезерные боры для многокоординатной обработки от стандартных режущих инструментов?
Многоосевые специализированные фрезерные буры включают конструкции канавок с переменным углом подъёма, передовые композитные покрытия, улучшенные марки карбида и усиленные корпуса инструментов, специально разработанные для прерывистых режимов резания. Стандартные фрезерные буры имеют более простую геометрию канавок, минимальные или базовые покрытия, а также составы материалов, оптимизированные для стационарного резания. Фрезерные буры, предназначенные для многоосевой обработки, также демонстрируют повышенную термостойкость, лучшее удаление стружки при быстрой смене направления движения и более точное соблюдение допусков на протяжении всего срока службы инструмента. Эти инженерные различия носят не эстетический, а принципиальный характер и напрямую влияют на производительность и надёжность в сложных условиях механической обработки.
Каким образом производители выбирают подходящие фрезерные буры для своих многоосевых станков?
Выбор подходящих фрезерных буров включает оценку приложение параметры, включая тип материала, скорости резания, подачи, требуемые допуски на шероховатость поверхности и частоту прерываний. Консультации со специалистами по инструментальной инженерии помогают производителям подобрать фрезерные буры, соответствующие возможностям их конкретных многокоординатных станков и геометрическим требованиям к деталям. Испытание специализированных фрезерных буров в реальных производственных условиях до масштабного внедрения позволяет проверить заявленные характеристики эффективности и оптимизировать параметры инструмента. При выборе фрезерных буров для многокоординатных применений производителям следует также учитывать совместимость с инструментальными патронами, системы подачи СОЖ и эффективность удаления стружки, поскольку эти факторы в совокупности определяют реальную эффективность и надёжность инструмента.
Содержание
- Сложная динамика резания при многоосевой обработке
- Геометрические и материальные требования к многоосевой точности
- Эффективность и экономические последствия правильного выбора инструмента
-
ЧаВО
- Могут ли стандартные фрезерные боры временно использоваться на многокоординатных станках?
- Какие конкретные особенности отличают фрезерные боры для многокоординатной обработки от стандартных режущих инструментов?
- Каким образом производители выбирают подходящие фрезерные буры для своих многоосевых станков?