
 EN
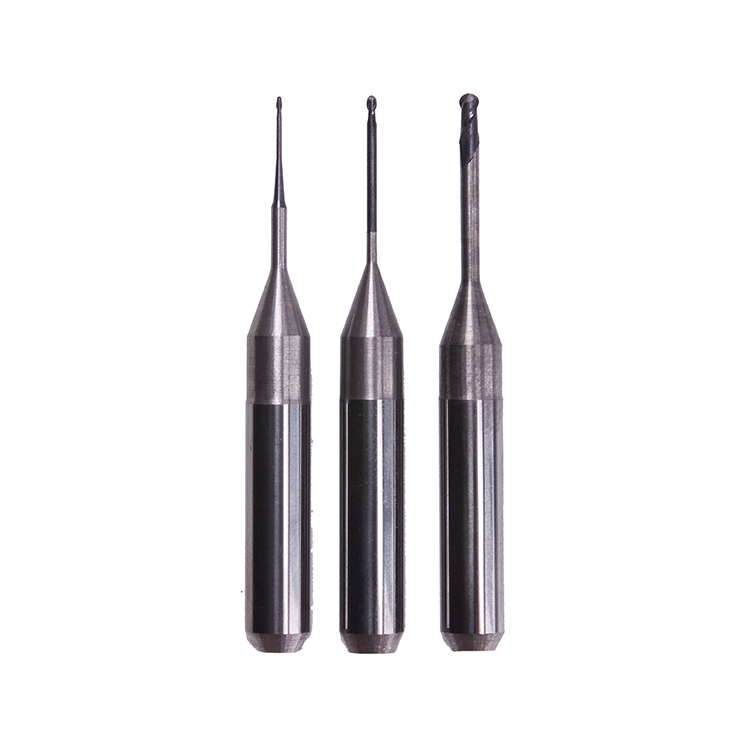
ການຕັດແຕ່ງຫຼາຍແກນໄດ້ປ່ຽນແປງວິທີການຜະລິດໃນທຸກໆອຸດສາຫະກຳ ໂດຍເຮັດໃຫ້ສາມາດຜະລິດຊິ້ນສ່ວນທີ່ມີຮູບຮ່າງສັບສົນ ເຊິ່ງລະບົບຕັດແຕ່ງແກນດຽວບໍ່ສາມາດບັນລຸໄດ້. ອີງຕາມຄວາມຕ້ອງການທີ່ສັບສົນຂອງການຕັດແຕ່ງຫຼາຍແກນ ຈຶ່ງຕ້ອງການເຄື່ອງມືທີ່ມີຄວາມສັບສົນໃນລະດັບດຽວກັນ. ເຄື່ອງມືທີ່ມີຄວາມທົ່ວໄປ milling Burs ບໍ່ສາມາດຕ້ານທານກັບແຮງທີ່ປ່ຽນແປງຢູ່ເທິງເຄື່ອງຈັກ ສະພາບອຸນຫະພູມ ແລະ ຄວາມຖືກຕ້ອງທີ່ຕ້ອງການໃນສະພາບແວດລ້ອມການຕັດແຕ່ງຫຼາຍແກນ. ການເຂົ້າໃຈເຫດຜົນທີ່ເຄື່ອງຈັກຫຼາຍແກນຕ້ອງການເຄື່ອງມືຕັດທີ່ເປັນພິເສດ ແມ່ນມີຄວາມສຳຄັນຢ່າງຍິ່ງຕໍ່ຜູ້ຜະລິດທີ່ຕ້ອງການປະສິດທິພາບສູງສຸດ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືທີ່ຍາວນານ ແລະ ປະສິດທິພາບດ້ານຕົ້ນທຶນໃນການດຳເນີນງານຂອງພວກເຂົາ.

ຄວາມແຕກຕ່າງລະຫວ່າງເຄື່ອງຂັດທີ່ໃຊ້ທົ່ວໄປ ແລະ ເຄື່ອງຂັດທີ່ມີຄວາມຊຳນິຊຳນານຈະເຫັນໄດ້ຢ່າງຊັດເຈນເມື່ອພິຈາລະນາບໍລິບົດການເຮັດວຽກຂອງເຄື່ອງຈັກຫຼາຍແກນ. ລະບົບຫຼາຍແກນນຳໃຊ້ການປ່ຽນທິດທາງຢ່າງໄວວາ, ອັດຕາການປ້ອນທີ່ປ່ຽນແປງ, ແລະ ການໃຊ້ເຄື່ອງມືຢ່າງຕໍ່ເນື່ອງຈາກຫຼາຍທິດທາງໃນເວລາດຽວກັນ. ເຄື່ອງຈັກເຫຼົ່ານີ້ຕ້ອງການເຄື່ອງຂັດທີ່ຖືກອອກແບບມາຢ່າງເປັນພິເສດເພື່ອຈັດການກັບການຂັດທີ່ຖືກຂັດຈັງ, ຄວາມໄວຂອງເຄື່ອງປັ່ນທີ່ປ່ຽນແປງ, ແລະ ການປ່ຽນແປງອຸນຫະພູມທີ່ເກີດຂື້ນຈາກການປ່ຽນທິດທາງຢ່າງຕໍ່ເນື່ອງ. ການລົງທຶນໃນເຄື່ອງຂັດທີ່ເໝາະສົມຈະສົ່ງຜົນໂດຍກົງຕໍ່ຄຸນນະພາບການຜະລິດ, ຫຼຸດເວລາທີ່ເຄື່ອງຈັກບໍ່ສາມາດໃຊ້ງານໄດ້, ແລະ ຍືດເວລາໃຊ້ງານທັງໝົດຂອງອຸປະກອນ.
ໄຫຼວະການຂັດທີ່ສັບສົນໃນການດຳເນີນງານຫຼາຍແກນ
ການເຂົ້າໃຈການແຈກຢາຍແຮງທີ່ມີຫຼາຍທິດທາງ
ເຄື່ອງຈັກຫຼາຍແກນປະຕິບັດການຕັດຈາກທິດທາງຫຼາຍທິດທາງໃນວົງຈອນດຽວ, ເຊິ່ງປ່ຽນແປງວິທີທີ່ບູຣ໌ສະເຕີ້ລ໌ຖືກເຄື່ອນໄຫວຢ່າງເລິກເຊິ່ງ. ຕ່າງຈາກລະບົບສອງແກນຫຼືສາມແກນທຳມະດາທີ່ແຮງຕັດເດີນຕາມເສັ້ນທາງທີ່ຄາດໄດ້, ສະພາບແວດລ້ອມຫຼາຍແກນຈະເຮັດໃຫ້ບູຣ໌ສະເຕີ້ລ໌ຖືກເຄື່ອນໄຫວດ້ວຍແຮງທີ່ສັບສົນ ແລະ ປ່ຽນແປງຢ່າງຕໍ່ເນື່ອງ. ບູຣ໌ສະເຕີ້ລ໌ເຫຼົ່ານີ້ຕ້ອງດູດຊຶມແຮງທາງດ້ານຮັດສະໝີ, ອັກສອນ ແລະ ຕາງເຊັນເຊີເອວ ທີ່ປ່ຽນທິດທາງຢ່າງໄວວາ, ຈຶ່ງຕ້ອງການຄວາມເຂັ້ມແຂງຂອງໂຄງສ້າງ ແລະ ສ່ວນປະກອບຂອງວັດສະດຸທີ່ດີເລີດ. ບູຣ໌ສະເຕີ້ລ໌ທຳມະດາທີ່ອອກແບບມາສຳລັບການຕັດໃນທິດທາງດຽວ ຫຼື ການຕັດແບບງ່າຍໆໃນລະນາບ ຈະແຕກຫັກກ່ອນເວລາອັນຄວນໃນສະພາບການດັ່ງກ່າວ ເນື່ອງຈາກຮູບຮ່າງ ແລະ ຄຸນສົມບັດຂອງວັດສະດຸບໍ່ສາມາດຮັບມືກັບຄວາມເຄັ່ງຕຶງໄດ້.
ການຈັດການອຸນຫະພູມໃນການຕັດດ້ວຍຄວາມໄວສູງໃນເຄື່ອງຈັກຫຼາຍແກນ
ສະພາບແວດລ້ອມທາງຄວາມຮ້ອນໃນການຕັດແບບຫຼາຍແກນເປັນສິ່ງທີ່ເປັນເອກະລັກ ແລະ ມີຄວາມທ້າທາຍຕໍ່ເຄື່ອງມືຕັດ. ການປ່ຽນແປງເສັ້ນທາງຂອງເຄື່ອງມືຢ່າງໄວວາເຮັດໃຫ້ແຖວຕັດເຂົ້າສູ່ເຂດທີ່ມີຄວາມຮ້ອນສູງ ແລະ ບ່ອນທີ່ມີອາກາດເຢັນຢ່າງຕໍ່ເນື່ອງ, ເຮັດໃຫ້ເກີດຄວາມເຄັ່ນຕຶງຈາກການປ່ຽນແປງຄວາມຮ້ອນ. ເຄື່ອງມືຕັດທີ່ຖືກອອກແບບເປັນພິເສດນີ້ມີລະບົບການຫຸ້ມຫໍ່ທີ່ທັນສະໄໝ ແລະ ວັດຖຸທີ່ຖືກອອກແບບມາເພື່ອການຖ່າຍເທີມຄວາມຮ້ອນໄດ້ຢ່າງມີປະສິດທິພາບ ແລະ ຕ້ານການເສື່ອມສະພາບຈາກຄວາມຮ້ອນ. ເຄື່ອງມືຕັດເຫຼົ່ານີ້ຮັກສາຄວາມແ sharp ຂອງແຖວຕັດໄວ້ໄດ້ໃນຊ່ວງອຸນຫະພູມທີ່ປ່ຽນແປງຈາກ 400 ຫາ 800 ອົງສາເຊັນຕີເགຣດ, ໃນຂະນະທີ່ເຄື່ອງມືທົ່ວໄປຈະສູນເສຍຄວາມແ sharp ແລະ ເກີດການແຕກຫັກຢ່າງໄວວາເມື່ອຖືກກັບຄວາມເຄັ່ນຕຶງຈາກຄວາມຮ້ອນໃນຮູບແບບດຽວກັນ.
ຄວາມຕ້ອງການດ້ານຮູບຮ່າງ ແລະ ວັດຖຸສຳລັບຄວາມຖືກຕ້ອງໃນການຕັດຫຼາຍແກນ
ການປັບປຸງຮູບຮ່າງຂອງແຖວຕັດສຳລັບການຕັດທີ່ຖືກຂັດຂວາງ
ບັນດາເຄື່ອງມືກິນເຊີນທີ່ຖືກອອກແບບເພື່ອໃຊ້ໃນການຕັດທີ່ມີຫຼາຍແກນ ມີຮູບຮ່າງຂອງເສັ້ນກິນເຊີນທີ່ຖືກປັບປຸງຢ່າງເໝາະສົມເພື່ອຈັດການກັບການຕັດທີ່ຖືກຂັດຂວາງໄດ້ດີກວ່າເຄື່ອງມືທົ່ວໄປ. ຮູບຮ່າງຂອງເສັ້ນກິນເຊີນໃນເຄື່ອງມືກິນເຊີນທີ່ອອກແບບເພື່ອການຕັດທີ່ມີຫຼາຍແກນ ປະກອບດ້ວຍມຸມເລີ່ມຕົ້ນທີ່ປ່ຽນແປງໄດ້, ມຸມເອີ້ງທີ່ເປັນເອກະລັກ, ແລະ ສ່ວນທີ່ຖືກອອກແບບຢ່າງແນ່ນອນເພື່ອການຂັບເຄື່ອນຂອງຊິບ. ເຄື່ອງມືກິນເຊີນເຫຼົ່ານີ້ແຈກຢາຍແຮງການຕັດໄດ້ຢ່າງເທົ່າທຽມກັນທົ່ວທັງຕົວເຄື່ອງມື, ລົດຜົນກະທົບຂອງການສັ່ນແລະການເຂົ້າໃຈທີ່ຈະເຮັດໃຫ້ຄຸນນະພາບພື້ນຜິວເສື່ອມໂຊມ ແລະ ເຮັດໃຫ້ເຄື່ອງມືເສື່ອມສະຫຼາດໄວຂຶ້ນ. ຮູບຮ່າງຂອງສ່ວນທີ່ຕັດໃນເຄື່ອງມືກິນເຊີນທົ່ວໄປບໍ່ສາມາດປຸງແຕ່ງຮູບແບບການກໍ່ຕົວຂອງຊິບທີ່ຖືກຕັດຢ່າງບໍ່ຕໍ່ເນື່ອງ (fragmented chip formation patterns) ທີ່ເກີດຂຶ້ນຈາກການຕັດທີ່ມີຫຼາຍແກນໄດ້ຢ່າງມີປະສິດທິພາບ, ສິ່ງນີ້ຈະນຳໄປສູ່ການເສື່ອມສະຫຼາດຢ່າງໄວວາຂອງເຄື່ອງມື ແລະ ຕ້ອງມີການປ່ຽນເຄື່ອງມືເປັນເວລາສັ້ນໆ.
ປະກອບດ້ວຍວັດຖຸ ແລະ ເຕັກໂນໂລຊີການຫຸ້ມ
ບຸລິມສິດຂອງການໃຊ້ເຄື່ອງມືການຕັດທີ່ທັນສະໄໝສຳລັບການປະມວນຜົນຫຼາຍແກນ ແມ່ນອີງໃສ່ວັດຖຸພື້ນຖານທີ່ທັນສະໄໝ ແລະ ລະບົບການຫຸ້ມຫໍ່ຫຼາຍຊັ້ນ ທີ່ເຄື່ອງມືທົ່ວໄປບໍ່ສາມາດເທີຍບ່ອນໄດ້. ບຸລິມສິດຂອງເຄື່ອງມືການຕັດເຫຼົ່ານີ້ ມັກຈະໃຊ້ສ່ວນປະກອບທີ່ເຮັດຈາກທົງສະເຕັນເລດທີ່ຖືກອອກແບບມາຢ່າງເປັນພິເສດເພື່ອໃຫ້ມີອັດຕາສ່ວນທີ່ເໝາະສົມລະຫວ່າງຄວາມແຂງແລະຄວາມທົນທານ ເພື່ອຮັກສາຄວາມແຫຼມຂອງເຄື່ອງມື ແລະ ຄວາມຕ້ານທານຕໍ່ການບັງເກີດການບັນທຸກທີ່ຮຸນແຮງຢ່າງທັນທີ. ການຫຸ້ມຫໍ່ທີ່ມີຄຸນນະພາບສູງໃນເຄື່ອງມືການຕັດທີ່ເປັນພິເສດ ລວມເຖິງ ທີເຕນຽມ-ອາລູມີເນີ້ມ-ໄນໄຕໄດຣດ, ເຄີເມີ້ມ-ໄນໄຕໄດຣດ ຫຼື ຟິລ໌ມທີ່ມີຄຸນສົມບັດຄ້າຍຄືກັບເພັດ ເຊິ່ງຊ່ວຍຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືໄດ້ 200 ຫາ 400 ເປີເຊັນ ເມື່ອທຽບກັບເຄື່ອງມືທີ່ບໍ່ມີການຫຸ້ມຫໍ່. ປະກອບເຄມີ ແລະ ລັກສະນະການຫຸ້ມຫໍ່ຂອງເຄື່ອງມືການຕັດເຫຼົ່ານີ້ ແມ່ນຖືກຄຳນວນຢ່າງແນ່ນອນເພື່ອຮັບມືກັບສະພາບການທີ່ຮຸນແຮງໃນການປະມວນຜົນຫຼາຍແກນ ໂດຍຍັງຮັກສາຄວາມຖືກຕ້ອງດ້ານມິຕິໄດ້ຢ່າງຕໍ່ເນື່ອງເຖິງຫຼາຍພັນຊົ່ວໂມງ.
ຜົນກະທົບດ້ານປະສິດທິພາບ ແລະ ຕົ້ນທຶນຈາກການເລືອກເຄື່ອງມືທີ່ເໝາະສົມ
ປະສິດທິພາບໃນການຜະລິດ ແລະ ມາດຕະຖານຄຸນນະພາບຂອງພື້ນໜ້າ
ການລົງທຶນໃນເຄື່ອງຂັດທີ່ເໝາະສົມສຳລັບເຄື່ອງຈັກຫຼາຍແກນ ມີຄວາມສຳພັນໂດຍກົງກັບການປັບປຸງຕົວຊີ້ວັດການຜະລິດ ແລະ ລົດຕ່ຳລົງຂອງອັດຕາຊິ້ນສ່ວນທີ່ບໍ່ໄດ້ມາດຕະຖານ. ເຄື່ອງຂັດທີ່ມີຄວາມຊຳນິຊຳນານຈະຮັກສາຄວາມຖືກຕ້ອງທີ່ແໜ້ນແຟ້ນໄວ້ໄດ້ດີຕະຫຼອດອາຍຸການໃຊ້ງານ, ເຊິ່ງໝາຍຄວາມວ່າ ຊິ້ນສ່ວນທີ່ຜະລິດໃນຊ່ວງທ້າຍຂອງວຟູງການໃຊ້ງານຂອງເຄື່ອງຂັດຈະມີຄຸນນະພາບທີ່ຄືກັນກັບຊິ້ນສ່ວນທີ່ຜະລິດໃນຊ່ວງເລີ່ມຕົ້ນ. ຄຸນນະພາບຂອງພື້ນໜ້າຈະມີຄວາມເປັນເອກະພາບຫຼາຍຂຶ້ນເມື່ອໃຊ້ເຄື່ອງຂັດທີ່ຖືກອອກແບບມາຢ່າງເປັນພິເສດສຳລັບການຂັດຫຼາຍແກນ, ເຊິ່ງຊ່ວຍຫຼຸດຜ່ອນ ຫຼື ຍົກເລີກການປັບປຸງພື້ນໜ້າເພີ່ມເຕີມ. ນອກຈາກນີ້, ເຄື່ອງຂັດເຫຼົ່ານີ້ຈະສ້າງຮູບແບບການສຶກຫຼຸດທີ່ຄາດການໄດ້, ເຮັດໃຫ້ຜູ້ຜະລິດສາມາດນຳໃຊ້ລະບົບການຕິດຕາມອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືຢ່າງຖືກຕ້ອງ, ເພື່ອໃຫ້ການນຳໃຊ້ເຄື່ອງຈັກມີປະສິດທິພາບສູງສຸດ ແລະ ປ້ອງກັນບໍ່ໃຫ້ເກີດການລົ້ມເຫຼວຂອງເຄື່ອງມືຢ່າງບໍ່ທັນເວລາໃນຂະນະການຜະລິດ.
ຄ່າໃຊ້ຈ່າຍທັງໝົດໃນການເປັນເຈົ້າຂອງ ແລະ ການຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືໃຫ້ຍາວທີ່ສຸດ
ເຖິງແມ່ນວ່າບູຣ໌ສຳລັບການຂັດແບບສູງຈະມີລາຄາຕໍ່ໜ່ວຍທີ່ສູງກວ່າທາງເລືອກທົ່ວໄປ ແຕ່ອາຍຸການໃຊ້ງານທີ່ຍາວນານຂຶ້ນ ແລະ ອັດຕາຄວາມລົ້ມເຫຼວທີ່ຕ່ຳລົງ ຈະເຮັດໃຫ້ຕົ້ນທຶນທັງໝົດໃນການເປັນເຈົ້າຂອງດີຂຶ້ນຢ່າງເດັ່ນຊັດ. ຊุดບູຣ໌ສຳລັບການຂັດແບບທີ່ຖືກອອກແບບເພື່ອໃຊ້ໃນເຄື່ອງຈັກຫຼາຍແກນອາດຈະເຮັດວຽກໄດ້ 500 ຫາ 1,000 ຊົ່ວໂມງ ໃນສະພາບການທີ່ເຂັ້ມງວດ ໃນຂະນະທີ່ເຄື່ອງມືທົ່ວໄປມັກຈະລົ້ມເຫຼວພາຍໃນ 50 ຫາ 150 ຊົ່ວໂມງໃນການນຳໃຊ້ທີ່ຄືກັນ. ການຄຳນວນຕົ້ນທຶນຕໍ່ຊິ້ນສ່ວນຈະເອີ້ນເອົາບູຣ໌ທີ່ຖືກອອກແບບເພື່ອໃຊ້ໃນເຄື່ອງຈັກຫຼາຍແກນຢ່າງຊັດເຈນ ເມື່ອພິຈາລະນາຄວາມຖີ່ທີ່ຕ້ອງປ່ຽນເຄື່ອງມື ເວລາທີ່ເຄື່ອງຈັກຕ້ອງຢຸດເຮັດວຽກ ຄ່າແຮງງານທີ່ເກີດຈາກການປ່ຽນເຄື່ອງມື ແລະ ຄວາມສູນເສຍຈາກວັດຖຸທີ່ຖືກປະເສີດອອກເນື່ອງຈາກເຄື່ອງມືລົ້ມເຫຼວກ່ອນເວລາ. ຜູ້ຜະລິດທີ່ຫັນມາໃຊ້ບູຣ໌ທີ່ຖືກອອກແບບຢ່າງເໝາະສົມສຳລັບການຂັດແບບໃນເຄື່ອງຈັກຫຼາຍແກນ ມັກຈະຄືນທຶນການລົງທຶນຂອງຕົນໄດ້ພາຍໃນ 2 ຫາ 6 ເດືອນ ດ້ວຍປະສິດທິພາບທີ່ດີຂຶ້ນ ແລະ ການຂັດຂວາງໃນການດຳເນີນງານທີ່ຫຼຸດລົງ.
ຖາມບ່ອຍໆ
ບູຣ໌ທົ່ວໄປສາມາດໃຊ້ງານໄດ້ຊົ່ວຄາວໃນເຄື່ອງຈັກຫຼາຍແກນໄດ້ຫຼືບໍ່?
ບໍລິການເຈາະທີ່ມີຄວາມສາມາດທົ່ວໄປ ສາມາດໃຊ້ງານໄດ້ໃນອຸປະກອນຫຼາຍແກນເປັນເວລາຈຳກັດ, ແຕ່ການເຮັດເຊັ່ນນີ້ຈະເຮັດໃຫ້ເກີດຄວາມສ່ຽງຢ່າງຫຼວງຫຼາຍ. ບໍລິການເຈາະທີ່ມີຄວາມສາມາດທົ່ວໄປບໍ່ມີການເສີມແຂງທາງໂຄງສ້າງ, ຊັ້ນຫຸ້ມທີ່ທັນສະໄໝ, ແລະ ຮູບຮ່າງທີ່ຖືກອອກແບບຢ່າງເໝາະສົມເພື່ອຮັບມືກັບຮູບແບບຂອງແຮງທີ່ສັບສົນ ແລະ ການປ່ຽນແປງອຸນຫະພູມທີ່ເກີດຂຶ້ນໃນການເຮັດວຽກດ້ວຍຫຼາຍແກນ. ການພະຍາຍາມໃຊ້ບໍລິການເຈາະທີ່ມີຄວາມສາມາດທົ່ວໄປໃນການນີ້ມັກຈະເຮັດໃຫ້ເກີດການເສີຍຫາຍຂອງເຄື່ອງມືກ່ອນເວລາ, ຄວາມບໍ່ຖືກຕ້ອງຂອງຂະໜາດ, ຄຸນນະພາບຜິວທີ່ເສື່ອມຄຸນ, ແລະ ອັດຕາການສູນເສຍທີ່ເພີ່ມຂຶ້ນ. ການປະຢັດຄ່າໃຊ້ຈ່າຍຈາກການໃຊ້ເຄື່ອງມືທີ່ຖືກກວ່າຈະຫາຍໄປຢ່າງໄວວ່າເມື່ອຄິດໄດ້ເຖິງຄວາມຊ້າໃນການຜະລິດ, ວັດຖຸທີ່ເສີຍຫາຍ, ແລະ ເວລາທີ່ຕ້ອງໃຊ້ໃນການປ່ຽນເຄື່ອງມືທີ່ບໍ່ຄາດຄິດ.
ຄຸນລັກສະນະໃດທີ່ເປັນເອກະລັກຂອງບໍລິການເຈາະຫຼາຍແກນ ເທືອບທຽບກັບເຄື່ອງມືຕັດທົ່ວໄປ?
ບຸນເລີ່ງທີ່ໃຊ້ສຳລັບການຕັດຫຼາຍແກນ ມີການອອກແບບເຄື່ອງມືທີ່ເປັນເອກະລັກດ້ວຍຮູບຮ່າງຂອງແຜ່ນຕັດທີ່ປ່ຽນແປງໄດ້, ຊັ້ນຫຸ້ມທີ່ມີຄຸນນະພາບສູງ, ວັດຖຸທີ່ເຮັດຈາກທົງສັງກະສີທີ່ດີເລີດ, ແລະ ສ່ວນຕົວຂອງເຄື່ອງມືທີ່ເຂັ້ມແຂງເປັນພິເສດເພື່ອໃຫ້ເໝາະສຳລັບຮູບແບບການຕັດທີ່ຖືກຂັດຈັງ. ບຸນເລີ່ງທີ່ໃຊ້ທົ່ວໄປມີຮູບຮ່າງຂອງແຜ່ນຕັດທີ່ງ່າຍດາຍກວ່າ, ມີຊັ້ນຫຸ້ມທີ່ໜ້ອຍຫຼືບໍ່ມີເລີຍ, ແລະ ວັດຖຸທີ່ເຮັດຂຶ້ນເພື່ອໃຫ້ເໝາະສຳລັບການຕັດຢູ່ໃນສະຖານະທີ່ຄົງທີ່. ບຸນເລີ່ງທີ່ອອກແບບມາສຳລັບການເຮັດວຽກຫຼາຍແກນຍັງສະແດງໃຫ້ເຫັນເຖິງຄວາມຕ້ານທີ່ດີຂື້ນຕໍ່ຄວາມຮ້ອນ, ການຂັບໄລ່ຂີ້ເຫຼັກທີ່ດີຂື້ນເວລາປ່ຽນທິດທາງຢ່າງໄວວ່າ, ແລະ ຄວາມຖືກຕ້ອງທີ່ດີຂື້ນໃນການຮັກສາຄວາມແທ້ຈິງຂອງຂະໜາດໃນໄລຍະເວລາທີ່ເຄື່ອງມືຖືກໃຊ້ງານຢ່າງຕໍ່เนື່ອງ. ຄວາມແຕກຕ່າງດ້ານວິສະວະກຳເຫຼົ່ານີ້ບໍ່ໄດ້ເປັນພຽງແຕ່ດ້ານຮູບຮ່າງເທົ່ານັ້ນ ແຕ່ເປັນສິ່ງທີ່ເປັນພື້ນຖານເພື່ອຮັກສາປະສິດທິພາບ ແລະ ຄວາມເຊື່ອຖືໄດ້ໃນສະພາບແວດລ້ອມການຜະລິດທີ່ສັບສົນ.
ຜູ້ຜະລິດເລືອກບຸນເລີ່ງທີ່ເໝາະສຳລັບເຄື່ອງຈັກຫຼາຍແກນຂອງພວກເຂົາແນວໃດ?
ການເລືອກບຸນເລີ່ງທີ່ເໝາະສົມເກີດຈາກການປະເມີນ ການນຳໃຊ້ ປັດໄຈຕ່າງໆ ເຊັ່ນ: ປະເພດວັດສະດຸ, ອັດຕາຄວາມໄວໃນການຕັດ, ອັດຕາການປ້ອນ, ຄວາມຖືກຕ້ອງຂອງພື້ນຜິວທີ່ຕ້ອງການ, ແລະ ອັດຕາການຂັດຂວາງ. ການປຶກສາກັບຜູ້ຊ່ຽວຊານດ້ານວິສະວະກຳເຄື່ອງມື ຊ່ວຍໃຫ້ຜູ້ຜະລິດເລືອກເຄື່ອງມືຕັດທີ່ເໝາະສົມກັບຄວາມສາມາດຂອງເຄື່ອງຈັກຫຼາຍແກນ ແລະ ລັກສະນະຮູບຮ່າງຂອງຊິ້ນສ່ວນທີ່ຕ້ອງການ. ການທົດສອບເຄື່ອງມືຕັດທີ່ເປັນພິເສດໃນສະພາບການຜະລິດຈິງກ່ອນການນຳໃຊ້ຢ່າງກວ້າງຂວາງ ສາມາດຢືນຢັນຄວາມຖືກຕ້ອງຂອງການອ້າງອີງດ້ານປະສິດທິພາບ ແລະ ສາມາດປັບປຸງປັດໄຈຂອງເຄື່ອງມືໃຫ້ດີທີ່ສຸດ. ຜູ້ຜະລິດຍັງຄວນພິຈາລະນາຄວາມເຂົ້າກັນໄດ້ຂອງຕົວຈັບເຄື່ອງມື, ລະບົບນ້ຳມັນເຢັນ, ແລະ ປະສິດທິພາບໃນການຂັບໄລ່ຂີ້ເຫຼ็ก ເມື່ອເລືອກເຄື່ອງມືຕັດສຳລັບການນຳໃຊ້ກັບເຄື່ອງຈັກຫຼາຍແກນ, ເນື່ອງຈາກປັດໄຈເຫຼົ່ານີ້ຮ່ວມກັນກຳນົດປະສິດທິພາບ ແລະ ຄວາມເຊື່ອຖືໄດ້ຂອງເຄື່ອງມືໃນການນຳໃຊ້ຈິງ.