
 EN
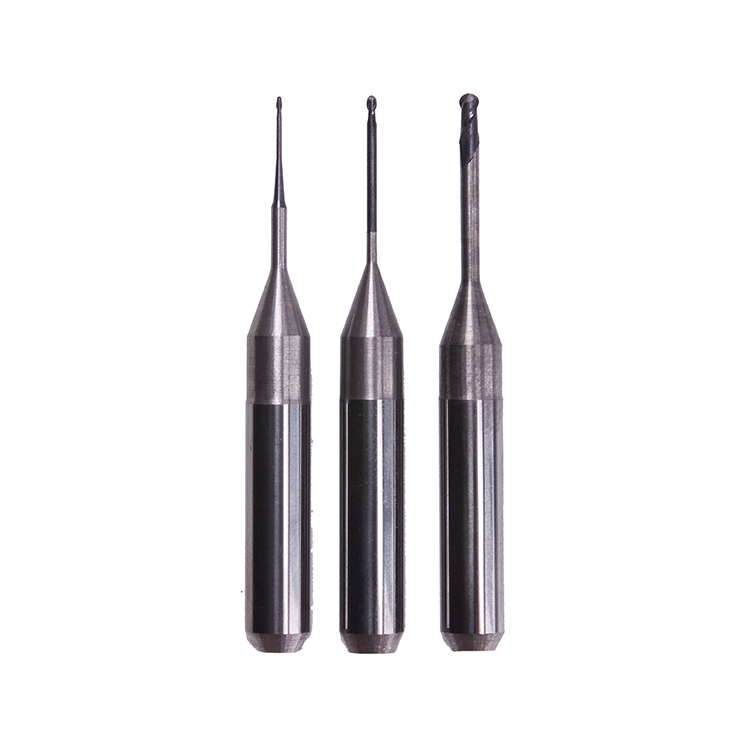
Көп осьті өңдеу өндірістің барлық саласында түрлендірді, бір осьті жүйелердің жеткізе алмайтын күрделі геометриялық пішіндерді өндіруге мүмкіндік берді. Алайда, көп осьті операциялардың күрделі талаптары оған тең де күрделі құралдарды талап етеді. Стандартты милли бұрдар көп осьті орталықтарға тән динамикалық күштерге, жылулық жағдайларға және дәлдік талаптарына шыдамды бола алмайды. Көп осьті станоктардың арнайы фрезерлеу бұрғыларын қажет ету себебін түсіну — өндірушілер үшін өз операцияларында оптималды өнімділік, құралдың ұзақ мерзімді жұмыс істеуі мен шығындардың тиімділігін қамтамасыз ету маңызды.

Standarttik және арнайы фрезерлеу бұрларының айырмашылығы көпосьті машиналардың жұмыс істеу контекстін қарастырғанда айқын болады. Көпосьті жүйелер жылдам бағыт өзгерістерін, айнымалы берілу жылдамдығын және бір уақытта бірнеше бұрыштан үздіксіз құралмен қатысуын енгізеді. Бұл машиналар үзілісті кесулерді, айнымалы ось жылдамдығын және тұрақты бағыт өзгерістерінен туындайтын жылу циклын ұстауға арналған арнайы фрезерлеу бұрларын талап етеді. Дұрыс фрезерлеу бұрларына салынған инвестициялар тікелей өндіріс сапасына әсер етеді, тоқтатуларды азайтады және жалпы жабдықтардың қызмет көрсету мерзімін ұзартады.
Көпосьті операциялардағы күрделі кесу динамикасы
Көпбағытты күштердің таралуын түсіну
Көп осьті машиналар бір ғана операциялық цикл ішінде көптеген бағыттардан кесулерді орындайды, бұл фрезерлеу бұрғыларына әсер ететін күштерге қатысты негізгі өзгеріс болып табылады. Кесу күштері болжанатын векторлар бойынша әрекет ететін дәстүрлі екі немесе үш осьті жүйелерден айырмашылығы, көп осьті ортада фрезерлеу бұрғылары күрделі, үздіксіз өзгеріп отыратын күштерге ұшырайды. Бұл фрезерлеу бұрғылары радиалды, осьтік және жанама күштерді сіңіруі керек, ал бұл күштер бағыттарын тез өзгертеді; сондықтан олардың құрылымдық беріктігі мен материалдық құрамы жоғары деңгейде болуы талап етіледі. Бірбағытты немесе қарапайым жазықтықты кесуге арналған стандартты фрезерлеу бұрғылары осындай жағдайларда геометриясы мен материалдық қасиеттері керекті деформацияны шыдай алмай, уақытынан бұрын сынады.
Жоғары жылдамдықты көп осьті кесудегі жылу реттеуі
Köпосьілдық фрезерлеу операцияларындағы жылулық орта фрезерлеу бұрғылары үшін ерекше қиындықтар туғызады. Құралдың траекториясының тез өзгеруі кесу жетегінің жоғары жылулық аймақтары мен суық ауа қапшықтары арасында үздіксіз ауысуын білдіреді, бұл жылулық циклдау кернеуін тудырады. Арнайы фрезерлеу бұрғылары жылуды тиімді шашырататын және жылулық апатқа төзімді болатын ілгері деңгейдегі қаптау жүйелері мен материалдық матрицаларды қамтиды. Бұл фрезерлеу бұрғылары 400–800 градус Цельсий аралығындағы температура тербелістері кезінде жетектің сүйірлігін сақтайды, ал дәстүрлі құралдар осындай жылулық кернеу үлгілеріне ұшырағанда тез тозады және шашырайды.
Көпосьілдық дәлдік үшін геометриялық және материалдық талаптар
Үзілісті кесуге арналған канавка дизайнының оптимизациясы
Көп осьті қолданыстар үшін арналған мамандандырылған фрезерлеу бұралары кесу процесінде тоқтатылатын жағдайларды стандартты құралдарға қарағанда тиімдірек басқаратын оптималды қырлы геометрияға ие. Көп осьті қолданысқа арналған фрезерлеу бұраларының қырлы дизайны айнымалы бұралы бұрыштарды, арнайы алға қарай бағытталған бұрыштарды және дәл есептелген стружка шығару жолдарын қамтиды. Бұл фрезерлеу бұралары кесу күштерін құрал денесі бойынша біркелкі таратады, нәтижесінде беттің сапасын төмендететін және құралдың тозуын жеделдететін тербеліс пен діріл азаяды. Дәстүрлі фрезерлеу бұраларының кесу геометриясы көп осьті операциялар кезінде пайда болатын бөлінген стружка түзілу үлгілерін тиімді өңдей алмайды, ол шеттің тез бұзылуына және қымбат тұратын алмастыру циклдарына әкеледі.
Материалдың құрамы және қаптау технологиялары
Көп осьті қолданыстар үшін қазіргі заманғы фрезерлеу бұрлары кәдімгі аспаптардың жетуге қабілетсіз болатын алғы шеттік материалдар мен көп қабатты қаптау жүйелерін пайдаланады. Бұл фрезерлеу бұрлары әдетте шеттің тұрақтылығы мен қатты соққыға төзімділігін тепе-теңдікке келтіретін, белгілі бір қаттылық-беріктік қатынасына негізделген карбид құрамдарын қолданады. Арнайы фрезерлеу бұрларының жоғары сапалы қаптауларына титан-алюминий нитриді, хром нитриді немесе алмас тәрізді көміртекті пленкалар кіреді, олар қапталмаған альтернативаларға қарағанда аспаптың қызмет ету мерзімін 200-400 пайызға ұзартады. Бұл фрезерлеу бұрларындағы химиялық құрам мен қаптау құрылымы көп осьті фрезерлеудің экстремалды жағдайларын өтеу үшін дәл реттелген және мыңдаған сағат бойы өлшемдік дәлдікті сақтайды.
Дұрыс аспапты таңдаудың өнімділік пен құн әсерлері
Өндіріс өнімділігі мен беттің сапасы стандарттары
Köп осьті станоктар үшін сәйкес фрезерлеу бұрғыларына инвестициялар салу тікелей өндіріс көрсеткіштерін жақсартуға және қалдықтардың пайда болуын азайтуға әкеледі. Арнайы фрезерлеу бұрғылары қызмет ету мерзімі бойынша дәлірек шектеулерді сақтайды, яғни құралдың циклының соңында шығарылған бөлшектер де басында шығарылған бөлшектер сияқты сол сапа стандарттарына сай болады. Көп осьті кесу динамикасына оптималданған фрезерлеу бұрғыларын қолданған кезде беттің тегістігі қатарындағы тұрақтылық әлдеқайда жақсарып, екінші ретті тегістеу операцияларын азайтады немесе мүлдем жоғалтады. Сонымен қатар, бұл фрезерлеу бұрғылары болжанатын тозу үлгілерін құрайды, ол өндірушілерге құралдың қызмет ету мерзімін бақылау жүйелерін дәл орнатуға мүмкіндік береді; бұл айналу осінің пайдаланылуын максималды деңгейге көтереді және өндіріс процесі кезінде құралдың кенеттен бұзылуын болдырмауға көмектеседі.
Игеру бойынша жалпы шығындар және құралдың қызмет ету мерзімін максималдандыру
Бірақ көп осьті қолданыстар үшін премиум фрезалық бұрлар стандарттық альтернативаларға қарағанда бірлікке көбірек шығын талап етеді, бірақ олардың ұзақ қызмет ету мерзімі мен төмен қирау жиілігі жалпы иелену шығындарын төмендетеді. Арнайы фрезалық бұрлар жиынтығы көп осьті қатаң жағдайларда 500–1000 сағат ішінде жұмыс істей алады, ал стандартты құралдар дәл осындай қолданыста 50–150 сағат ішінде қиратылады. Бөлшек басына келетін шығын есебінде арнайы фрезалық бұрлар құралдың алмастырылу жиілігін, станоктың тоқтау уақытын, құралды алмастыруға кететін еңбек шығындарын және құралдың уақытынан бұрын қирауынан пайда болатын қалдық материалдардың жоғалуын ескере отырып, айтарлықтай артықшылыққа ие болады. Көп осьті операциялар үшін дұрыс инженерлік жобаланған фрезалық бұрларға ауысқан өндірушілер өз инвестицияларын әдетте 2–6 ай ішінде жақсарған тиімділік пен операциялық тоқтатулардың азаюы арқылы қайтарып алады.
Жиі қойылатын сұрақтар
Стандартты фрезалық бұрлар көп осьті станоктарда уақытша жұмыс істей ала ма?
Стандартты фрезалардың көпосьті жабдықтарда шектеулі уақыт қолдануы мүмкін, бірақ ол қатты қауп-қатерлерге әкеледі. Бұл фрезалар көпосьті жұмыстарға тән күрделі күштердің әсері мен жылулық циклдардың әсерін сыйымды ұстау үшін қажетті құрылымдық нығайту, инновациялық қаптамалар мен оптималды геометрияларға ие емес. Стандартты фрезаларды осындай қолдануларда пайдалану әдетте құралдың ерте бұзылуына, өлшемдік дәлсіздігіне, беттің сапасының төмендеуіне және қалдықтардың артуына әкеледі. Төмен бағалы құралдарды пайдаланудан болатын шығын үнемі өндірістің тоқтатылуы, шығындалған материалдар мен кенеттен туындайтын құрал алмастыруға кететін уақыт ескерілген кезде тез құрылады.
Көпосьті фрезалар стандартты кесу құралдарынан қандай нақты сипаттамаларымен ерекшеленеді?
Көп осьті арнайы фрезерлеу бұрғылары айнымалы спиральды ойықтың конструкциясын, жетілдірілген композитті қаптамаларды, жоғары сапалы карбидті маркаларды және тоқтатылған кесу үлгілері үшін арнайы жасалған нығайтылған құрал денелерін қамтиды. Стандартты фрезерлеу бұрғылары қарапайым ойық геометриясын, аз немесе негізгі қаптамаларды және тұрақты кесу үшін оптималды материал құрамын қамтиды. Көп осьті жұмыстар үшін жасалған фрезерлеу бұрғылары сонымен қатар жоғары температураға төзімділікті, жылдам бағыт өзгерістері кезіндегі жақсы стружка шығаруды және ұзақ құрал өмір циклы бойынша дәлдік сақтауды көрсетеді. Бұл инженерлік айырымдар көркемдік емес, бірақ күрделі өңдеу ортасында өнімділікті және сенімділікті сақтау үшін негізгі факторлар.
Өндірушілер көп осьті машиналары үшін дұрыс фрезерлеу бұрғыларын қалай таңдайды?
Сәйкес фрезерлеу бұрғыларын таңдау мыналарды бағалауды қамтиды қолданылуы материал түрі, кесу жылдамдығы, берілу жылдамдығы, қажетті беттің тегістігіне қойылатын талаптар және тоқтату жиілігі сияқты параметрлер. Құралдардың инженерлік мамандарымен кеңестесу өндірушілерге фрезерлеу бұрларының сипаттамаларын олардың нақты көпосьсты машиналарының мүмкіндіктері мен бөлшектердің геометриялық талаптарына сәйкестендіруге көмектеседі. Іріктелген фрезерлеу бұрларын іріктелген өндірістік жағдайларда сынақтан өткізу арқылы олардың қолданылуына дейін өнімділік туралы тұжырымдарды растауға және құрал параметрлерін оптимизациялауға болады. Өндірушілер фрезерлеу бұрларын көпосьсты қолданыстар үшін таңдаған кезде құрал ұстағышының үйлесімділігін, суыту жүйелерін және стружка шығарудың тиімділігін де ескеруі керек, өйткені бұл факторлар бірігіп құралдың шынайы өндірістегі өнімділігі мен сенімділігін анықтайды.