
 EN
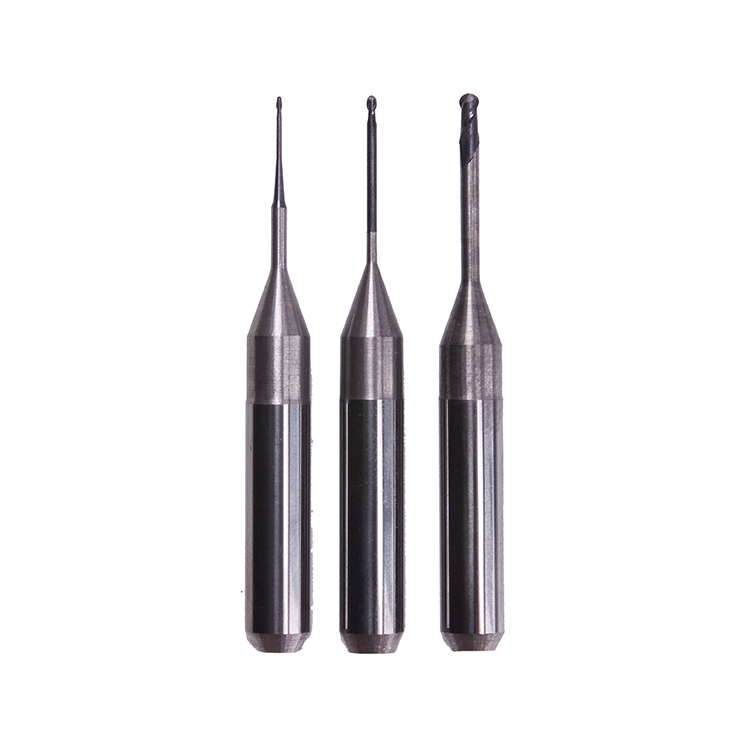
Flerräckningsbearbetning har omvandlat tillverkningen inom alla branscher och möjliggör produktion av komplexa geometrier som enkelräckningssystem inte kan åstadkomma. Dock kräver de sofistikerade kraven i flerräckningsoperationer lika sofistikerad verktygsutrustning. Standard fräsborr kan helt enkelt inte motstå de dynamiska krafterna, termiska förhållandena och precisionen som är inneboende i flerräckningsmiljöer. Att förstå varför flerräckningsmaskiner behöver specialfräsar är avgörande för tillverkare som söker optimal prestanda, verktygslevnad och kostnadseffektivitet i sina verksamheter.

Skillnaden mellan standardfräsborrar och specialfräsborrar blir uppenbar när man undersöker driftkontexten för fleraxliga maskiner. Fleraxliga system introducerar snabba riktningsskift, varierande fördjupningshastigheter och kontinuerlig verktygsengagemang från flera vinklar samtidigt. Dessa maskiner kräver fräsborrar som är konstruerade specifikt för att hantera avbrutna snitt, varierande spindelhastigheter samt termisk cykling som uppstår på grund av kontinuerliga riktningsskift.
Komplexa skär dynamik i fleraxliga operationer
Förståelse av multidirektionell kraftfördelning
Flerräkningsmaskiner utför snitt från flera riktningar inom en enda operationscykel, vilket grundläggande förändrar hur fräsborrar utsätts för spänning. Till skillnad från traditionella två- eller tredimensionella system, där skärkrafterna följer förutsägbara vektorer, utsätter flerräkningsmiljöer fräsborrar för komplexa, kontinuerligt föränderliga kraftmönster. Dessa fräsborrar måste absorbera radiella, axiella och tangentiella krafter som snabbt ändrar riktning, vilket kräver överlägsen strukturell integritet och materialuppsättning. Standardfräsborrar, som är utformade för envägsskärning eller enkel planär skärning, går sönder för tidigt under sådana förhållanden eftersom deras geometri och material egenskaper inte kan hantera påfrestningen.
Värmehantering vid höghastighetsflerräkningsbegränsning
Den termiska miljön inom fleraxliga bearbetningsoperationer ställer unika krav på fräsar. Snabba förändringar av verktygsvägen innebär att skärande kanter ständigt övergår mellan områden med hög värmebelastning och kallare luftfickor, vilket skapar termisk cykelbelastning. Specialiserade fräsar är utrustade med avancerade beläggningssystem och materialmatriser som är utformade för effektiv värmeavledning samtidigt som de motstår termisk utmattning. Dessa fräsar behåller skärpskärpan vid temperaturväxlingar mellan 400 och 800 grader Celsius, medan konventionella verktyg snabbt slits och spricker under liknande termiska belastningsmönster.
Geometriska och materialmässiga krav för fleraxlig precision
Optimering av spånskårsdesign för avbruten skärning
Specialiserade fräsborrar för fleraxliga applikationer har optimerade spånskruvgeometrier som hanterar avbrutna snitt effektivare än standardverktyg. Spånskruvdesignen i fleraxiella fräsborrar inkluderar variabla spiralvinklar, specialanpassade skärvinklar och exakt utformade spåntransportvägar. Dessa fräsborrar fördelar skärkrafterna jämnare över verktygskroppen, vilket minskar vibrationer och vibrerande ljud som annars försämrar ytytan och förkortar verktygens livslängd. Skärgeometrin i traditionella fräsborrar kan inte effektivt bearbeta de fragmenterade spånmönster som uppstår vid fleraxiella operationer, vilket leder till snabb kantförslitning och kostsamma utbytescykler.
Material sammansättning och beläggningsteknologier
Moderna fräsborrar för fleraxliga applikationer använder avancerade substratmaterial och flerskiktsbeläggningssystem som konventionella verktyg inte kan matcha. Dessa fräsborrar använder vanligen karbidblandningar som är utformade för specifika hårdhets-till-seghetsförhållanden, vilka balanserar skärgångens slitstabilitet med motstånd mot plötslig stötbelastning. Premiumbeläggningar på specialfräsborrar inkluderar t.ex. titanaluminiumnitrid, kromnitrid eller diamantliknande kolfilmer som förlänger verktygslivslängden med 200–400 procent jämfört med obelagda alternativ. Den kemiska sammansättningen och beläggningsarkitekturen i dessa fräsborrar är exakt avstämda för att hantera de extrema förhållandena vid fleraxlig bearbetning samtidigt som de bibehåller dimensionell noggrannhet under tusentals driftstimmar.
Prestanda- och kostnadsimplikationer vid korrekt verktygsval
Produktionseffektivitet och ytqualitetsstandarder
Investering i lämpliga fräsar för fleraxliga maskiner står i direkt samband med förbättrade produktionsmått och minskade utslagskvoter. Specialiserade fräsar bibehåller strängare toleranser under hela sin livstid, vilket innebär att delar som tillverkas senare i verktygets livscykel uppfyller samma kvalitetskrav som de som tillverkats tidigare. Ytytan blir betydligt mer konsekvent när man använder fräsar som är optimerade för fleraxlig skärdynamik, vilket minskar eller eliminerar sekundära slutföringsoperationer. Dessutom ger dessa fräsar förutsägbara slitage mönster, vilket gör att tillverkare kan införa exakta verktygslivsövervakningssystem som maximerar spindelutnyttjandet samtidigt som oväntade verktygsbrott under produktionen förhindras.
Totala ägandekostnaden och maximalt verktygsliv
Även om premiumfräsborrar för fleraxliga applikationer har högre kostnad per enhet jämfört med standardalternativ ger deras längre livslängd och lägre felrate en överlägsen totalägarkostnad. En specialiserad uppsättning fräsborrar kan fungera i 500 till 1000 timmar under krävande fleraxliga förhållanden, medan standardverktyg vanligtvis går sönder inom 50 till 150 timmar i identiska applikationer. Kalkylen för kostnad per del fördelar tydligt specialiserade fräsborrar när man tar hänsyn till frekvensen av verktygsutbyte, maskinstillestånd, arbetskrav kopplade till verktygsbyten samt skrotmaterialförluster på grund av för tidig verktygsfel. Tillverkare som byter till korrekt konstruerade fräsborrar för fleraxliga operationer återfår vanligtvis sin investering inom 2 till 6 månader tack vare förbättrad effektivitet och färre driftstörningar.
Vanliga frågor
Kan standardfräsborrar användas tillfälligt i fleraxliga maskiner?
Standardfräsborrar kan tekniskt sett fungera i fleraxlig utrustning under begränsade perioder, men detta medför betydande risk. Dessa fräsborrar saknar den strukturella förstärkningen, de avancerade beläggningarna och de optimerade geometrierna som krävs för att hantera de komplexa kraftmönstren och termiska cyklerna som är inneboende i fleraxliga operationer. Att försöka använda standardfräsborrar i sådana applikationer leder vanligtvis till för tidig verktygsförsämring, dimensionsosäkerhet, sämre ytyta och ökade utslagskvoter. Kostnadsbesparingen från billigare verktyg försvinner snabbt när man tar hänsyn till produktionsfördröjningar, slösat material och tiden som krävs för oväntade verktygsbyten.
Vilka specifika egenskaper skiljer fleraxliga fräsborrar från standardskärverktyg?
Multiaxial specialiserade fräsborrar inkluderar fläktformade skärgångar med varierande stigning, avancerade sammansatta beläggningar, förbättrade volframkarbidklasser och förstärkta verktygskroppar som specifikt är konstruerade för avbrutna skärningsmönster. Standardfräsborrar har enklare skärgångsgeometrier, minimala eller grundläggande beläggningar samt material-sammansättningar som är optimerade för stationära skärningsförhållanden. Fräsborrar som är utformade för multiaxialt arbete visar också bättre värmetålighet, effektivare spåntransport vid snabba riktningsskifter samt bättre toleranskontroll under längre verktygslevförlöp. Dessa konstruktionsskillnader är inte estetiska utan fundamentala för att bibehålla prestanda och pålitlighet i komplexa bearbetningsmiljöer.
Hur väljer tillverkare rätt fräsborrar för sina multiaxiala maskiner?
Att välja lämpliga fräsborrar innebär att utvärdera ansökan parametrar inklusive materialtyp, skärhastigheter, fördjupningshastigheter, krävda ytfinish-toleranser och avbrottsfrekvens. Samråd med verktygsingenjörer hjälper tillverkare att anpassa fräsborstars specifikationer till deras specifika fleraxliga maskinkapaciteter och delgeometriska krav. Att testa specialfräsborstar under verkliga produktionsförhållanden innan storskalig införande möjliggör verifiering av prestandapåståenden och optimering av verktygsparametrar. Tillverkare bör även ta hänsyn till verktygshållarkompatibilitet, kylmedelssystem och spåntransporteffektivitet vid val av fräsborstar för fleraxliga applikationer, eftersom dessa faktorer tillsammans avgör verktygets verkliga prestanda och pålitlighet.