
 EN
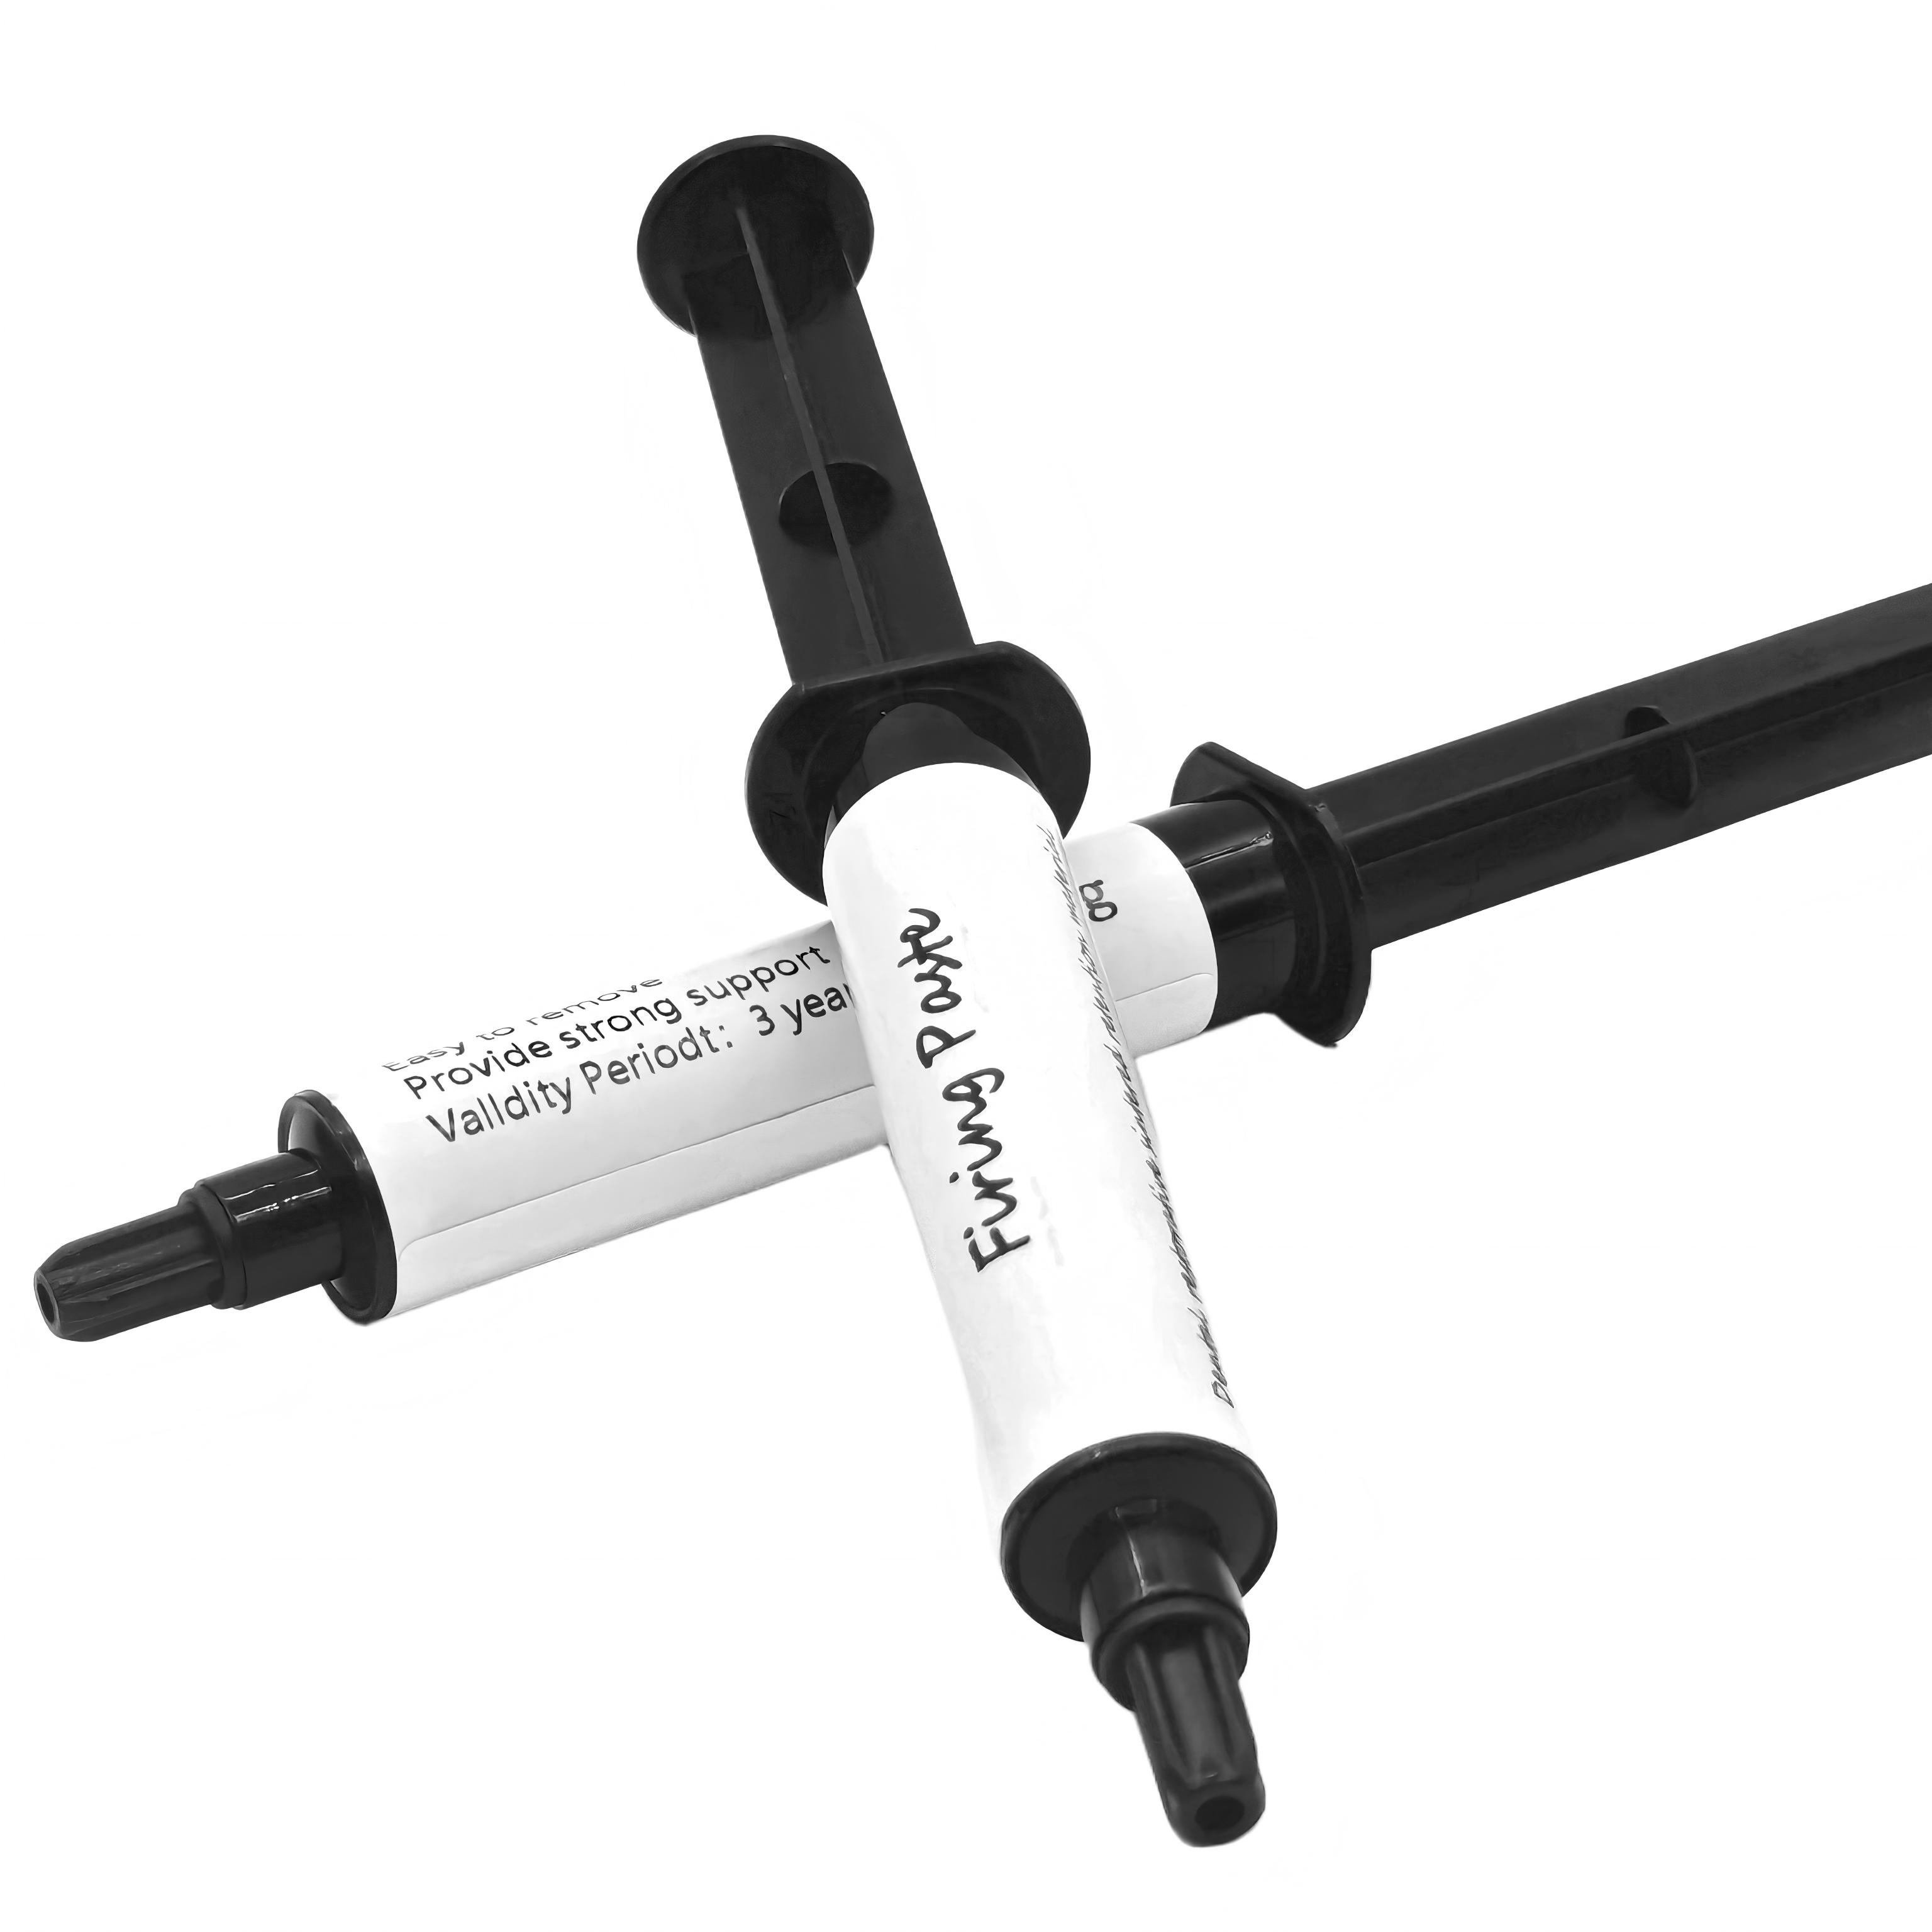
グレーズペーストの気泡は、歯科修復およびセラミック仕上げにおける最も一般的な表面欠陥の一つです。ガラスセラミック材料を扱う専門家にとって、これらの気泡がなぜ発生するのかを理解することは不可欠です。というのも、気泡の形成は修復物の美観性と機能的強度の両方を直接損なうからです。グレーズペーストをガラスセラミック表面に塗布した後、硬化・加熱工程において閉じ込められた空気や水分、あるいは化学反応によって目に見える空隙(ボイド)が生じ、修復物の外観を損ない、セラミック結合の強度を弱める可能性があります。
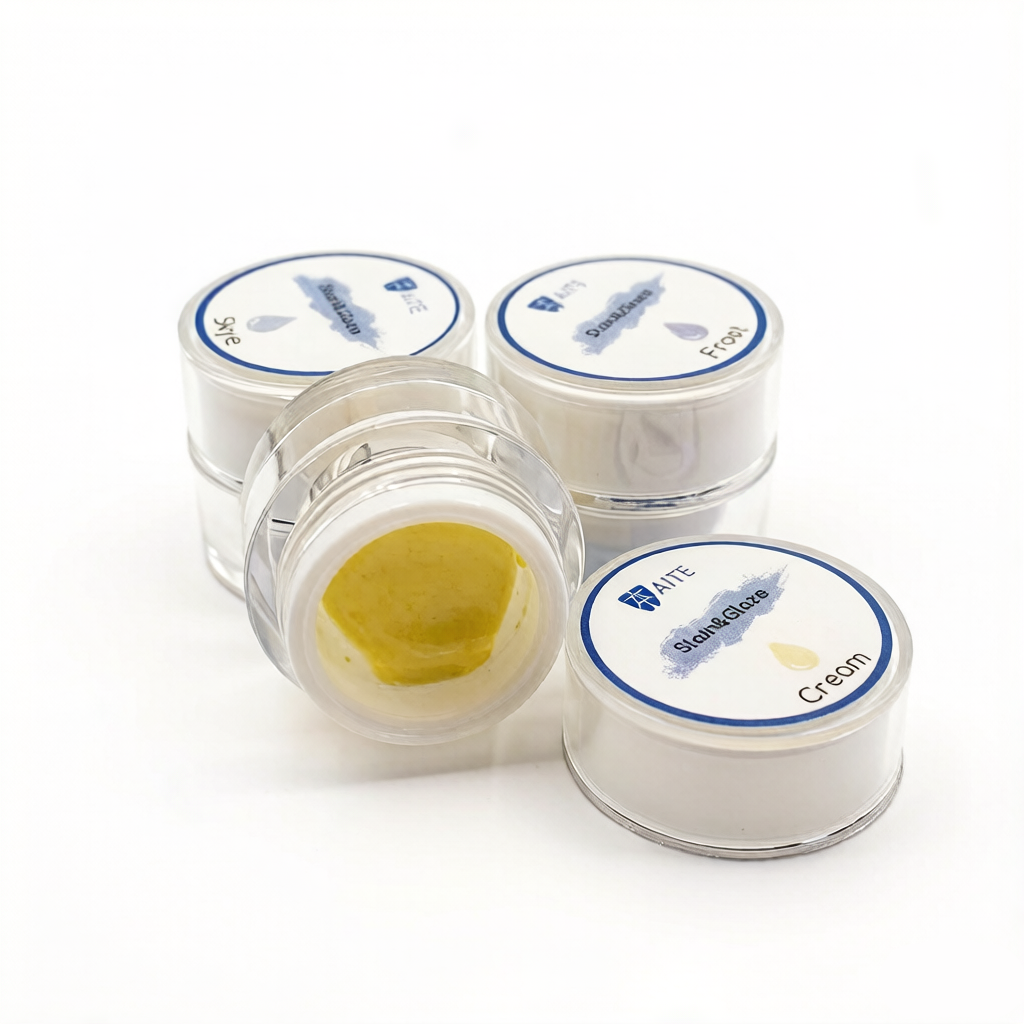
グレーズペーストにおける気泡形成のメカニズムには、複数の要因が相互に作用しています。その一例として、水分量があります。 応募 技術、表面処理、熱処理のすべてが、ガラスセラミックスの施釉工程中および工程後に気泡が発生するかどうかを左右する重要な要素です。こうした要因を的確に把握し、対象を絞った予防策を実施することで、歯科技工士および修復専門家は気泡欠陥を大幅に低減し、すべてのガラスセラミックス修復物において一貫して優れた仕上がりを実現できます。
施釉ペーストにおける気泡形成の主な原因
加熱時の水分の閉じ込めと蒸発
グレーズペーストの気泡の最も重要な原因の一つは、グレーズ材料やガラスセラミック表面に塗布前に残留している水分です。グレーズペーストに残存水分が含まれている場合、あるいは塗布中にセラミック表面に結露が生じた場合、その水分がグレーズ層内に閉じ込められます。高温焼成工程において、この閉じ込められた水分が水蒸気となって逃げ出そうとする際に圧力が発生し、柔らかいグレーズのマトリクスを押し抜こうとします。水蒸気の急激な膨張により微小な空洞や気泡が形成され、グレーズが冷却・硬化するとそれらは永久的に固定されます。その結果、焼成後には修正が困難または不可能な目立つ表面欠陥が生じます。
不適切な塗布技術および空気の混入
グレーズペーストの塗布方法は、気泡の発生に直接影響を与えます。ペーストを厚く塗りすぎたり、力強くブラシで塗ったり、塗布前に過剰に攪拌すると、空気がペーストに混入します。このようにして取り込まれた空気は、ペースト層全体に孤立した気泡として残留します。加熱初期段階において、これらの空気 pockets が膨張し、表面が十分に固化する前に気泡が表面を破って出てきた場合、目立つ外観不良が生じます。さらに、十分に洗浄・処理されていないガラスセラミック表面にグレーズペーストを塗布すると、付着しているほこりや異物が気泡の核生成サイトとなり、焼成工程全体を通じて気泡が優先的に形成・成長します。
グレーズペーストの気泡発生に寄与する表面処理および材料要因
不十分なガラスセラミック表面の洗浄および前処理
グレーズペースト塗布前のガラスセラミック基板の状態は、気泡の発生を防ぐ上で極めて重要です。ガラスセラミック表面に前工程の残留物、研磨剤、手作業による油脂、あるいは粉塵などが残っている場合、これらの異物が表面の凹凸や密着不良部位を引き起こします。汚染された表面にグレーズペーストが接触すると、均一で連続した密着が得られません。このような不十分な密着により、釉薬層の下に空気の層(気泡)が形成されやすくなります。さらに、異物は熱処理中に気泡の核生成サイトとして作用します。適切な溶剤による洗浄、その後の慎重な乾燥および検査を実施することで、グレーズペーストを清浄で水分のないガラスセラミック表面に塗布でき、気泡発生リスクを大幅に低減できます。
グレーズペーストの組成と材料品質
すべてのグレーズペースト配合が同等というわけではなく、材料の品質は気泡発生傾向に直接影響します。高品質なグレーズペースト 製品一覧 気泡の核生成を最小限に抑えるため、粒子サイズ分布、バインダーの化学組成、水分量が厳密に制御されたグレーズペーストが使用されます。品質の低いグレーズペーストでは、粒子サイズのばらつき、過剰な水分、あるいは空気をより容易に閉じ込める設計の不十分なバインダーシステムが見られることがあります。グレーズペーストの流変特性(流動性および粘度)は、材料が固化する前に空気がどれだけ容易に逃げ出すかを決定します。高品質なグレーズペーストは、材料が表面張力を十分に発現して気泡をマトリクス内に完全に閉じ込めるまでの短い作業時間帯において、閉じ込められた空気が上昇・脱離できるよう設計されています。
気泡のない仕上がりを実現するための熱処理と予防策
制御された焼成条件と温度上昇プロファイル
グレーズペーストの焼成時に採用される熱処理条件は、気泡の発生と除去に大きな影響を与えます。急激な昇温では、閉じ込められた水分や空気が急速に膨張し、表面からの逃逸速度を上回って気泡が破裂します。一方、制御された緩やかな昇温では、水分がゆっくり蒸発し、まだ流動性のあるグレーズ層を通じて空気が逃げやすくなり、材料が固化する前に排出されます。多くの専門家は、約400~600℃で数分間の低温保持工程を導入することで、本格的な昇温が始まる前に水分を確実に除去し、より優れた結果を得ています。さらに、炉内の雰囲気制御——十分な換気を確保し、酸素が不足した状態を避けること——によって、水分の完全な蒸発が促進され、グレーズ層内で不要なガスを発生させる還元反応も防止されます。
気泡のないグレーズペースト塗布のベストプラクティス
システマティックなベストプラクティスを導入することで、グレーズペーストの使用成績が大幅に向上し、気泡欠陥を最小限に抑えられます。グレーズペーストは、常に密封容器に入れて乾燥剤とともに保管し、最適な水分量を維持してください。グレーズペーストは、使用直前に必要な分だけ、やさしく混ぜ合わせてください。空気を巻き込むような激しい攪拌は避けてください。適切な筆や塗布用具を用いて、薄く均一な層でグレーズペーストを塗布し、必要に応じて追加の塗布を行う場合は、各層が部分的に硬化したのを確認してから行ってください。ガラスセラミック表面には、塗布前に絶対に水分が残らないよう注意してください。必要に応じて、エアブローまたは弱めの加熱で残留水分を完全に除去してください。新しいロットのグレーズペーストや新規の機器を使用する際には、必ず試験焼成を実施し、最終的な修復作業に入る前に技術を確立・調整してください。塗布間では、粉塵や異物が下地表面に付着しないよう、厳格な清掃手順を徹底してください。
品質管理および継続的な気泡問題への対応
気泡形成パターンとその根本原因の特定
グレーズペーストの塗布時に気泡が一貫して発生する場合、体系的なトラブルシューティングが不可欠となります。釉薬塗布面の周辺部にのみ現れる表面気泡は、通常、表面の洗浄不十分や下地処理の問題を示唆しています。一方、釉層全体に均一に分布する小さな気泡は、塗布時の空気混入やグレーズペースト自体の品質不良を示すことが多いです。特定の場所に局所的に生じる大きめの孤立した気泡は、ガラスセラミック表面のその部分に水分が残っているか、あるいは汚染物質が付着していることを示しています。複数の修復症例において、気泡のパターン、位置、サイズ、発生頻度を記録することで、原因となる要因を特定し、的確な対策を講じることが可能になります。また、使用材料のロット番号、焼成条件、湿度状況、塗布手法など、詳細な施工記録を継続的に整備しておくことで、トラブルシューティングのためのデータベースが構築され、問題解決が迅速化します。
高度な品質保証および文書管理
最先端の歯科修復施設では、グレーズペーストの気泡発生を防ぐため、厳格な品質管理プロトコルが導入されています。これには、作業環境の湿度をモニタリングする措置が含まれており、作業エリアの相対湿度を50%未満に保つことで、水分由来の気泡形成を大幅に抑制できます。また、グレーズペーストを使用前に室温に調整することで、低温のペーストが高温のガラスセラミック表面に接触した際の結露を防ぎます。さらに、炉内の温度精度および昇温速度の一貫性を定期的に検証することにより、気泡除去に最適化された熱処理が維持されます。一部の先進的な施設では、塗布前にグレーズペーストを短時間超音波処理して閉じ込められた空気を取り除いたり、制御された環境下で特別な脱気工程を実施したりしています。完成した修復物は、拡大鏡下での定期的な検査を行い、成功率を記録するとともに、早期対応が必要な傾向を特定しています。
よくある質問
ガラスセラミック表面にグレーズペーストの気泡が発生する原因は何ですか?
グレーズペーストの気泡は、加熱中に蒸発する閉じ込められた水分、塗布または混合時に混入した空気、気泡の核生成サイトとなる表面汚染、および不十分な熱処理によって生じます。最も一般的な原因は水分です。グレーズペースト層内またはその下に水分が閉じ込められると、焼成時に水蒸気となり、軟化中の釉薬表面を押し破る圧力を生じます。また、激しい攪拌や不適切な塗布方法によって混入した空気も、加熱時に膨張して目立つ欠陥を引き起こします。さらに、汚染されたガラスセラミック表面ではグレーズペーストが均一に密着せず、その下に空気の pockets( pockets は日本語で「空隙」または「空気層」と訳すのが自然ですが、技術文書ではそのまま「エアポケット」が定着しているため、ここでは「エアポケット」を使用)が形成されることがあります。
グレーズペーストの気泡を塗布および焼成時に防ぐにはどうすればよいですか?
予防には、まず丁寧な表面処理から始まる多面的なアプローチが必要です。ガラスセラミクス表面を適切な溶剤で十分に洗浄し、完全に乾燥させた後、グレーズペーストを塗布する直前に、表面が湿気を含んでいないことを確認してください。グレーズペーストは空気を混入させないよう優しく混ぜ、薄く均一な層で塗布します。また、適切な湿度管理のため、乾燥剤とともに密閉して保管してください。水分の脱離を確実にするために、400~600℃で低温保持を行うなど、制御された徐冷焼成条件を設定してください。炉内の雰囲気については、十分な換気を確保し、作業環境の湿度は50%以下に保つよう注意してください。最終修復物へのグレーズ処理に先立ち、試験焼成片を用いて工程全体の確認を行ってください。
焼成後に発生したグレーズペーストの気泡は、修正または除去可能ですか?
グレーズペーストが硬化・冷却された後は、気泡は安全に除去できない永久的な欠陥となり、修復部の品質を損なうおそれがあります。表面の気泡を研磨やポリッシングで除去しようとすると、下地となるガラスセラミック構造を損傷し、より大きな欠陥を生じさせるリスクがあります。このため、通常は修復部全体を再グレージングするか、重度の場合にはセラミック部品そのものを再製作する必要があります。このような状況から、グレーズペーストの塗布技術、表面処理、材料の保管、熱処理プロセスといった各工程における予防策の重要性が明確になります。グレーズペーストの焼成・固化後の補正ではなく、塗布段階での工程最適化と品質管理に時間を投資することが、最終的な仕上がり品質を大幅に向上させる最も効果的な方法です。