
 EN
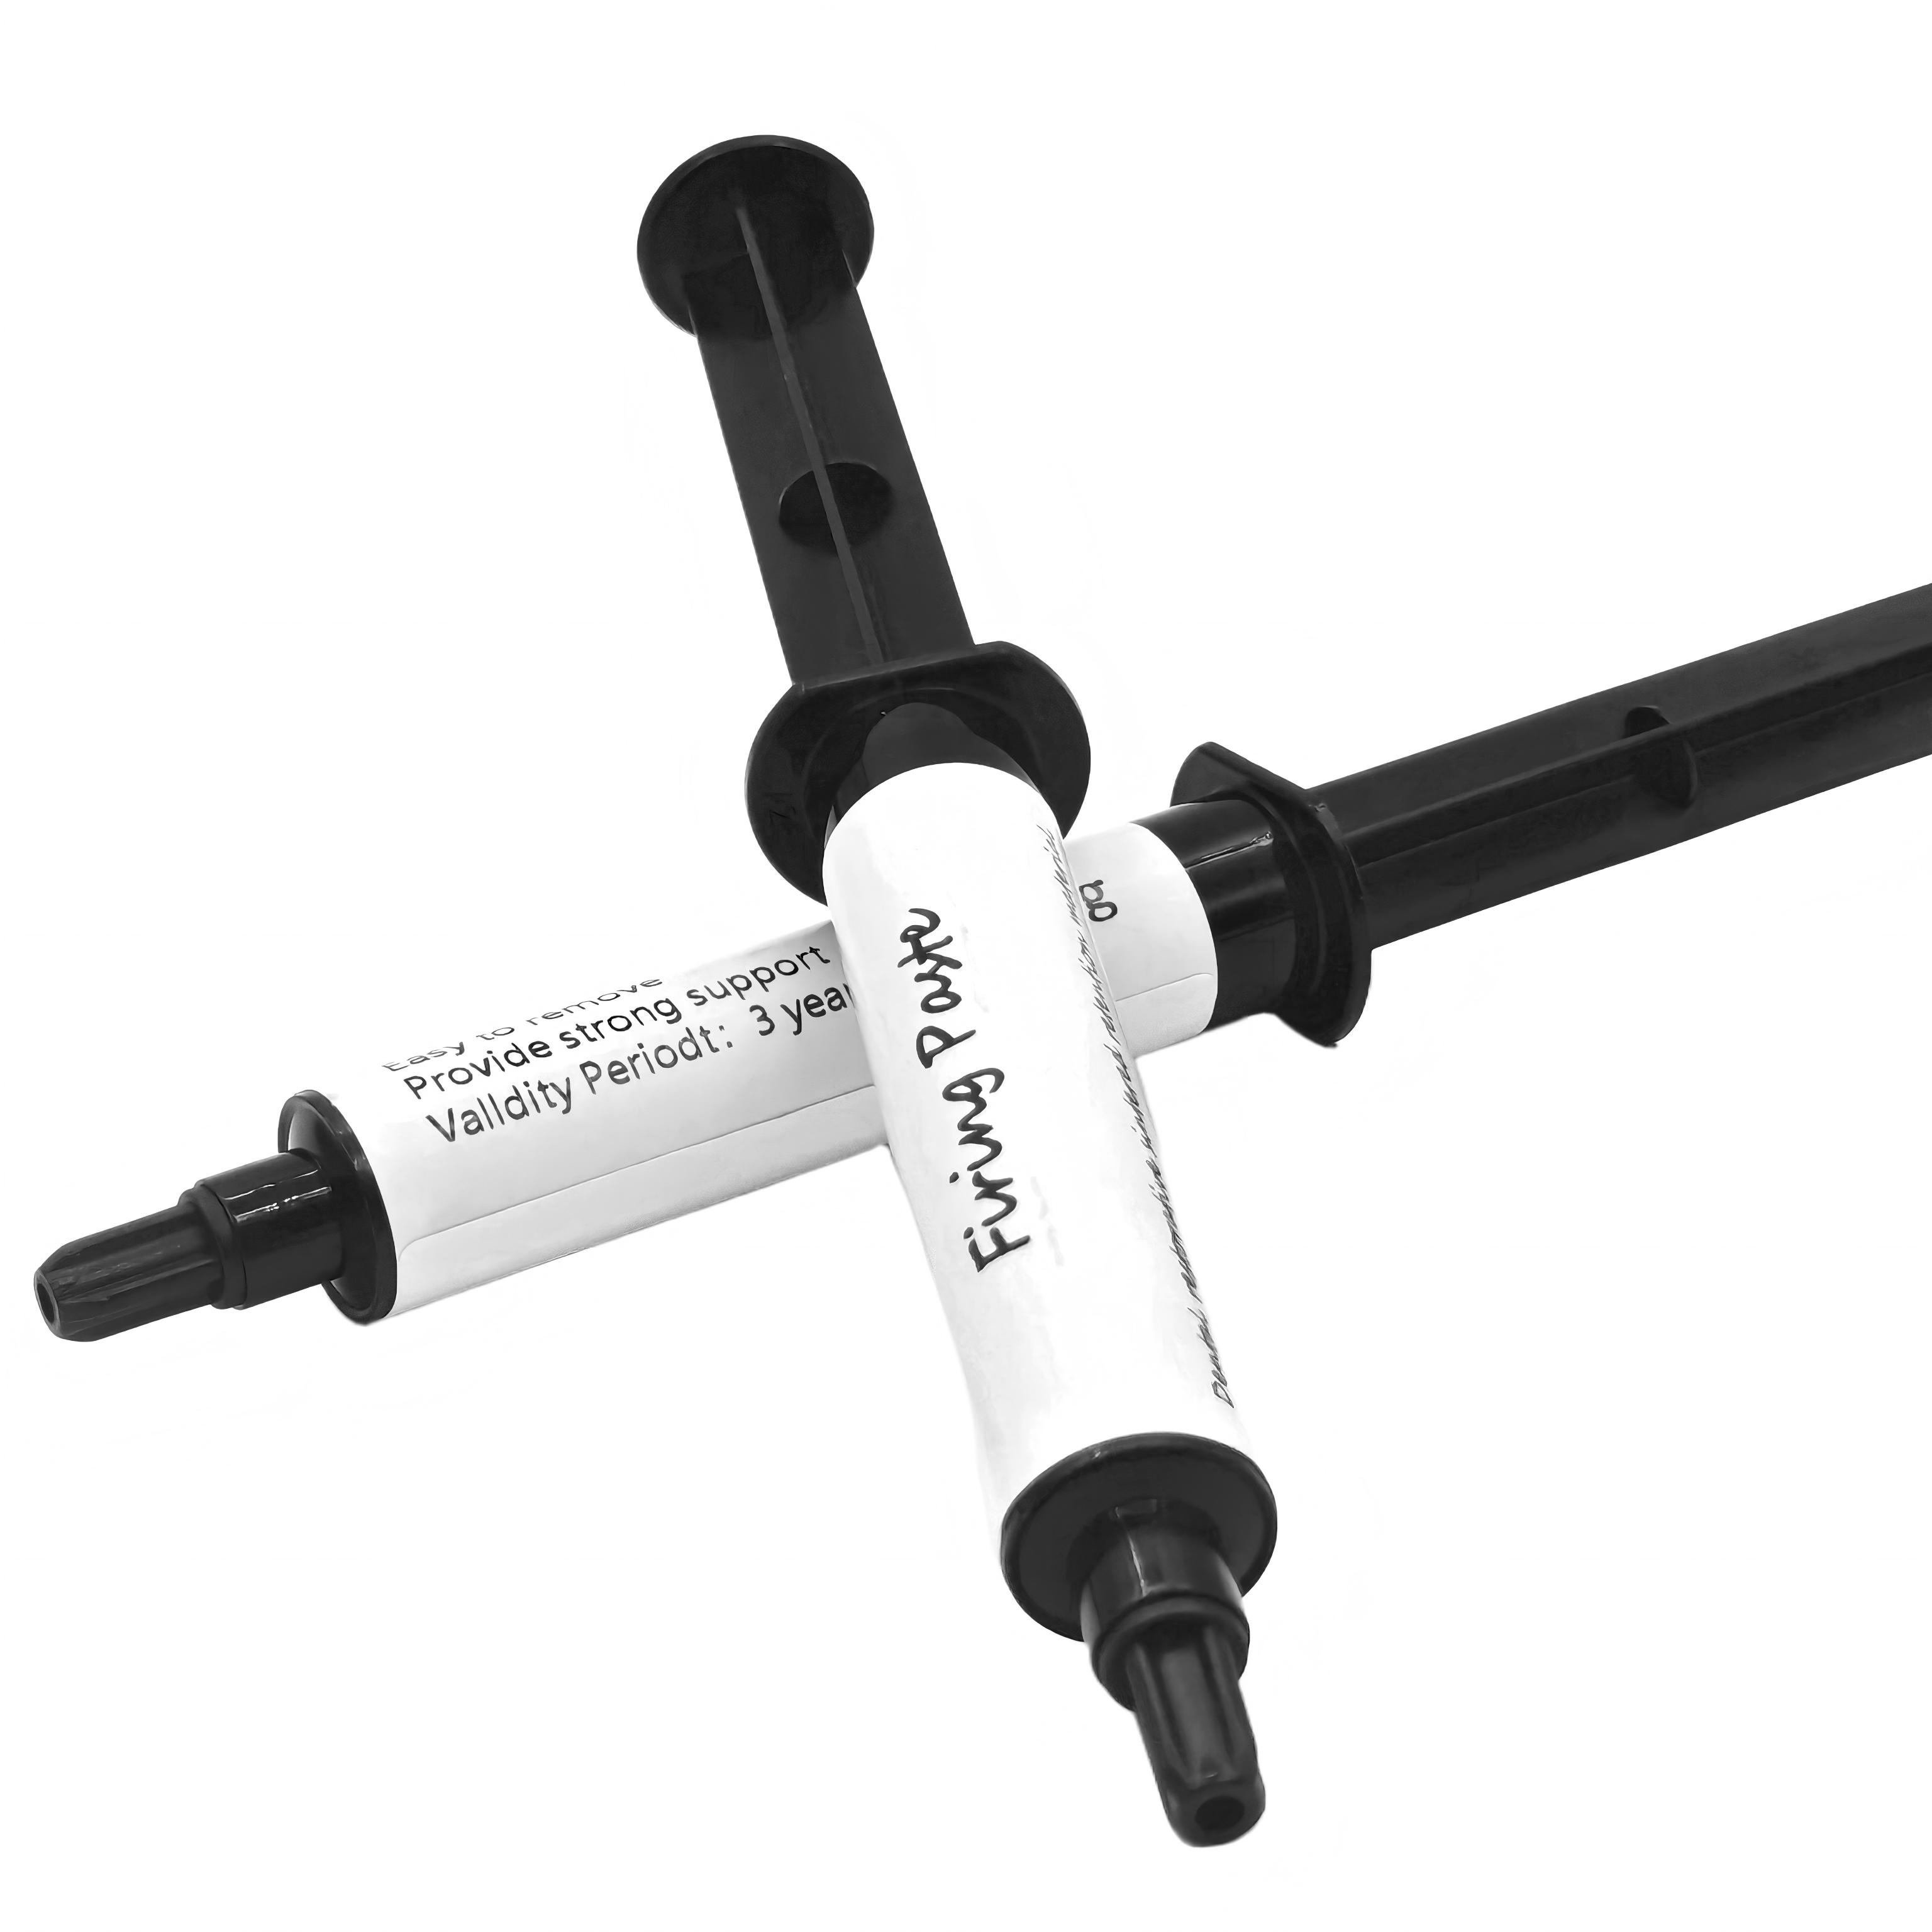
Bọt hồ men là một trong những khuyết tật bề mặt phổ biến nhất trong các ứng dụng phục hình nha khoa và hoàn thiện gốm. Việc hiểu rõ nguyên nhân hình thành bọt là điều thiết yếu đối với các chuyên gia làm việc với vật liệu gốm thủy tinh, bởi vì sự hình thành bọt trực tiếp làm suy giảm cả tính thẩm mỹ lẫn độ bền chức năng của sản phẩm phục hình cuối cùng. Khi hồ men được phủ lên bề mặt gốm thủy tinh, không khí bị giữ lại, độ ẩm hoặc các phản ứng hóa học xảy ra trong quá trình đóng rắn và nung nóng có thể tạo ra các khoảng rỗng nhìn thấy được, làm giảm tính thẩm mỹ của sản phẩm phục hình và có thể làm suy yếu liên kết gốm.
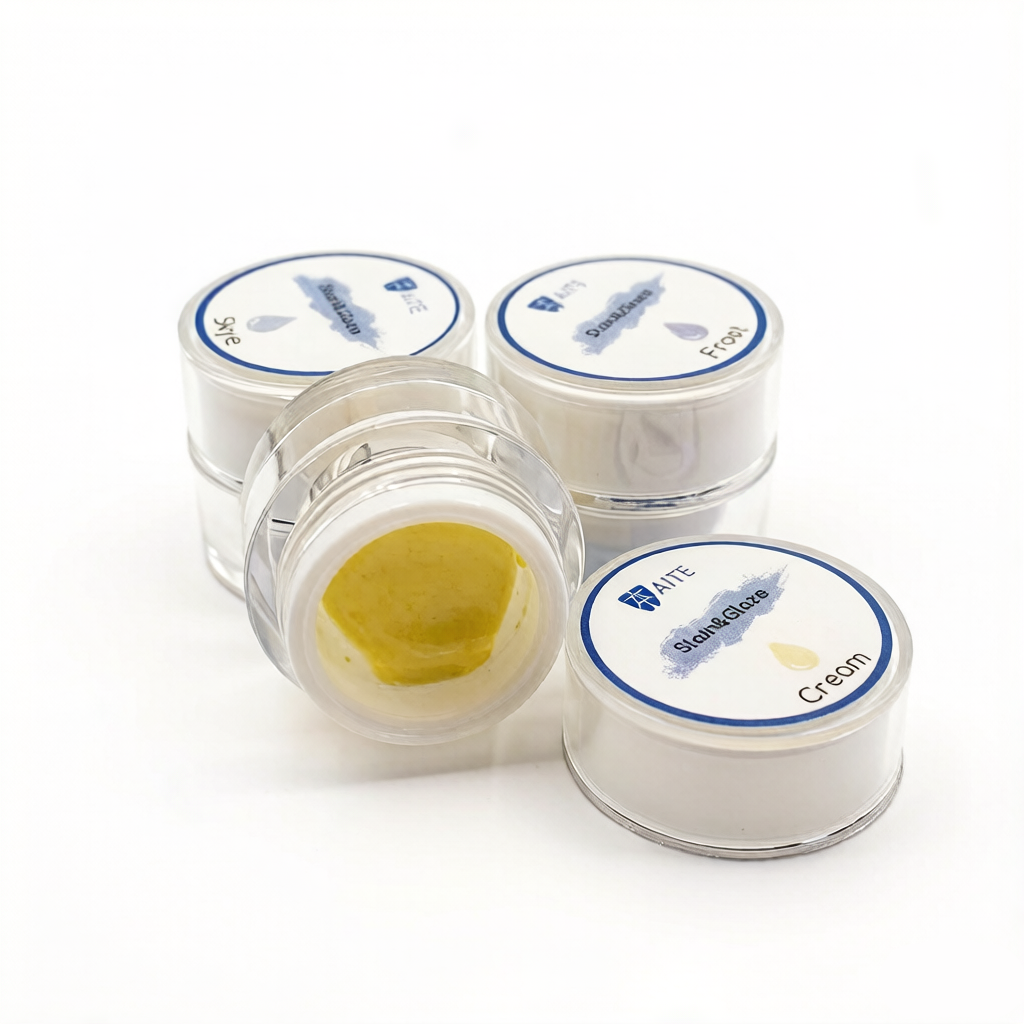
Khoa học đằng sau việc hình thành bong bóng trong các ứng dụng Bột tráng men liên quan đến nhiều yếu tố hoạt động đồng thời. Hàm lượng độ ẩm, ứng dụng kỹ thuật, chuẩn bị bề mặt và xử lý nhiệt đều đóng vai trò then chốt trong việc xác định liệu bong bóng có xuất hiện hay không trong và sau quá trình tráng men. Bằng cách nhận diện những yếu tố góp phần này và áp dụng các chiến lược phòng ngừa có mục tiêu, kỹ thuật viên nha khoa và chuyên gia phục hình có thể giảm đáng kể các khuyết tật dạng bong bóng cũng như đạt được kết quả vượt trội một cách nhất quán trong mọi dự án phục hình gốm thủy tinh.
Nguyên nhân chính gây ra hiện tượng hình thành bong bóng trong Bột tráng men
Bẫy độ ẩm và sự bốc hơi trong quá trình gia nhiệt
Một trong những nguyên nhân quan trọng nhất gây ra bong bóng trong Bột tráng men là độ ẩm bị giữ lại bên trong vật liệu men hoặc trên bề mặt gốm thủy tinh trước khi thi công. Khi Bột tráng men còn chứa lượng nước dư hoặc khi độ ẩm ngưng tụ trên bề mặt gốm trong quá trình thi công, nước này sẽ bị bao bọc bên trong lớp men. Trong quá trình nung ở nhiệt độ cao, độ ẩm bị giữ lại này chuyển thành hơi nước và cố gắng thoát ra ngoài, tạo ra áp lực đẩy xuyên qua ma trận men mềm. Sự giãn nở nhanh của hơi nước sinh ra các khoang nhỏ và các bong bóng, những cấu trúc này sẽ cố định vĩnh viễn khi lớp men nguội và đông cứng, dẫn đến các khuyết tật bề mặt dễ nhìn thấy và rất khó hoặc không thể khắc phục sau khi nung.
Kỹ thuật thi công không đúng và việc đưa không khí vào
Cách thức áp dụng Glaze Paste ảnh hưởng trực tiếp đến khả năng xuất hiện bong bóng. Khi Glaze Paste được phủ quá dày, quét bằng các động tác mạnh hoặc trộn quá nhanh trước khi áp dụng, không khí sẽ bị cuốn vào vật liệu men. Không khí này bị giữ lại dưới dạng các bong bóng riêng lẻ trong suốt lớp hồ men. Trong giai đoạn đốt nóng ban đầu, những túi khí này giãn nở; nếu bề mặt chưa đủ cứng để giữ lại chúng, các bong bóng sẽ vỡ ra trên bề mặt, gây ra các khuyết tật dễ nhìn thấy. Ngoài ra, việc áp dụng Glaze Paste lên các bề mặt gốm thủy tinh chưa được làm sạch hoặc chuẩn bị đúng cách sẽ khiến các hạt bụi và tạp chất trở thành các tâm ngưng tụ — nơi các bong bóng ưu tiên hình thành và phát triển trong suốt chu kỳ nung.
Chuẩn bị bề mặt và các yếu tố vật liệu góp phần gây ra hiện tượng bong bóng trong Glaze Paste
Việc làm sạch và chuẩn bị bề mặt gốm thủy tinh chưa đầy đủ
Tình trạng của chất nền gốm thủy tinh trước khi áp dụng Vật liệu men lỏng là yếu tố hoàn toàn quyết định trong việc ngăn ngừa hình thành bọt khí. Nếu bề mặt gốm thủy tinh còn sót lại cặn từ các công đoạn xử lý trước đó, hợp chất đánh bóng, dầu mỡ do tiếp xúc tay hoặc các hạt bụi, những chất gây nhiễm bẩn này sẽ tạo ra những chỗ không đồng đều và các điểm bám dính yếu. Khi Vật liệu men lỏng tiếp xúc với bề mặt bị nhiễm bẩn, nó không thể hình thành liên kết đồng nhất và liên tục. Sự tiếp xúc kém này cho phép các túi khí hình thành bên dưới lớp men. Hơn nữa, các chất gây nhiễm bẩn đóng vai trò là các vị trí khởi phát bọt khí trong quá trình xử lý nhiệt. Việc làm sạch đúng cách bằng dung môi phù hợp, sau đó sấy khô cẩn thận và kiểm tra kỹ lưỡng sẽ đảm bảo rằng Vật liệu men lỏng được áp dụng lên bề mặt gốm thủy tinh hoàn toàn sạch và không có độ ẩm, từ đó giảm đáng kể nguy cơ xuất hiện bọt khí.
Thành phần và chất lượng vật liệu Vật liệu men lỏng
Không phải tất cả các công thức Vật liệu men lỏng đều giống nhau, và chất lượng vật liệu ảnh hưởng trực tiếp đến xu hướng hình thành bọt khí. Vật liệu men lỏng chất lượng cao sản phẩm được pha chế với phân bố kích thước hạt chính xác, hóa học chất kết dính tối ưu và hàm lượng độ ẩm được kiểm soát nhằm giảm thiểu sự hình thành bọt khí. Các vật liệu Bột Tráng men loại thấp hơn có thể chứa các hạt có kích thước không đồng đều, độ ẩm quá cao hoặc hệ thống chất kết dính được thiết kế kém, khiến không khí dễ bị giữ lại hơn. Độ nhớt của Bột Tráng men—tức là đặc tính chảy và độ nhớt của nó—quyết định mức độ dễ dàng mà không khí bị giữ lại thoát ra trước khi vật liệu đông cứng. Các công thức Bột Tráng men cao cấp được thiết kế để cho phép không khí bị giữ lại nổi lên và thoát ra trong khoảng thời gian làm việc ngắn trước khi vật liệu phát triển đủ sức căng bề mặt nhằm cố định vĩnh viễn các bọt khí bên trong ma trận.
Xử lý nhiệt và các chiến lược phòng ngừa nhằm đạt kết quả không có bọt khí
Lịch nung được kiểm soát và tốc độ tăng nhiệt
Chương trình xử lý nhiệt được áp dụng khi nung Bột men có ảnh hưởng sâu sắc đến việc hình thành và loại bỏ bọt khí. Tốc độ gia nhiệt nhanh khiến độ ẩm và không khí bị giữ lại giãn nở đột ngột, vượt quá vận tốc thoát ra khỏi bề mặt và dẫn đến hiện tượng bọt khí vỡ xuyên qua lớp men. Ngược lại, gia nhiệt kiểm soát và từ từ cho phép độ ẩm bay hơi chậm rãi và không khí thoát ra qua ma trận men vẫn còn ở trạng thái lỏng trước khi vật liệu đông cứng lại. Nhiều chuyên gia đạt được kết quả vượt trội bằng cách thực hiện giai đoạn giữ nhiệt ở nhiệt độ thấp trong vài phút, ở khoảng 400–600 độ C, nhằm loại bỏ độ ẩm trước khi giai đoạn gia nhiệt chính bắt đầu tăng tốc. Ngoài ra, kiểm soát khí quyển lò—đảm bảo lưu lượng không khí đầy đủ và tránh các điều kiện thiếu oxy—giúp độ ẩm bay hơi hoàn toàn và ngăn ngừa các phản ứng khử sinh ra khí không mong muốn trong lớp men.
Các phương pháp tối ưu để thi công Bột men không tạo bọt khí
Việc áp dụng các phương pháp hay nhất một cách hệ thống sẽ cải thiện đáng kể hiệu quả khi sử dụng Glaze Paste và giảm thiểu tối đa các khuyết tật bong bóng. Luôn bảo quản Glaze Paste trong các thùng chứa kín kèm chất hút ẩm để duy trì mức độ ẩm tối ưu. Trộn Glaze Paste một cách nhẹ nhàng và chỉ với lượng vừa đủ cho việc sử dụng ngay lập tức; tránh khuấy mạnh gây cuốn không khí vào hỗn hợp. Thoa Glaze Paste thành các lớp mỏng, đồng đều bằng cọ hoặc dụng cụ thi công phù hợp, để mỗi lớp khô sơ bộ trước khi phủ thêm lớp khác nếu cần. Đảm bảo bề mặt gốm thủy tinh hoàn toàn khô ráo trước khi thi công — sử dụng khí nén hoặc nhiệt độ nhẹ nếu cần để loại bỏ hoàn toàn độ ẩm còn sót lại. Thực hiện nung thử trên các mẫu vật mỗi khi sử dụng lô Glaze Paste mới hoặc thiết bị mới, nhằm điều chỉnh kỹ thuật trước khi tiến hành các phục hình cuối cùng. Giữa các lần thi công, tuân thủ nghiêm ngặt các quy trình vệ sinh để ngăn bụi và tạp chất bám lên bề mặt đã chuẩn bị.
Kiểm soát chất lượng và khắc phục sự cố bong bóng kéo dài
Xác định các mô hình hình thành bong bóng và nguyên nhân gốc rễ
Khi bong bóng xuất hiện một cách nhất quán trong các ứng dụng Bột men phủ, việc chẩn đoán hệ thống trở nên thiết yếu. Các bong bóng trên bề mặt chỉ xuất hiện ở viền ngoài của những vùng được phủ men thường cho thấy việc làm sạch hoặc chuẩn bị bề mặt chưa đầy đủ. Những bong bóng nhỏ phân bố đều khắp lớp men thường chỉ ra rằng không khí đã lọt vào trong quá trình thi công hoặc chất lượng của Bột men phủ có vấn đề. Những bong bóng lớn, tách biệt, hình thành tại các vị trí cụ thể cho thấy độ ẩm cục bộ trên bề mặt thủy tinh gốm hoặc sự nhiễm bẩn tại đúng những điểm đó. Bằng cách ghi chép lại các mẫu hình bong bóng—vị trí, kích thước và tần suất xuất hiện trên nhiều ca phục hồi—các chuyên gia có thể xác định chính xác nguyên nhân gây ra vấn đề và thực hiện các điều chỉnh có mục tiêu. Việc lưu giữ hồ sơ thi công chi tiết—số lô vật liệu, chế độ nung, điều kiện độ ẩm và kỹ thuật thi công—tạo thành một cơ sở dữ liệu chẩn đoán giúp đẩy nhanh quá trình giải quyết sự cố.
Đảm bảo chất lượng và tài liệu nâng cao
Cac co so phuc hoi rang hang dau ap dung cac giao trinh kiem soat chat luong nghiem ngat, nham muc tieu cu the la ngan chan su hinh thanh bot tren Glaze Paste. Dieu nay bao gom viec giai doan moi truong de theo doi do am trong khu vuc ap dung — duy tri do am tuong doi duoi 50 phan tram se giam dang ke su hinh thanh bot lien quan den do am. Dieu chinh nhiet do cua vat lieu Glaze Paste cho phu hop voi nhiet do phong truoc khi su dung se ngan chan su ngung tu khi hon hop Glaze Paste lanh hon tiep xuc voi be mat suong gom thuy tinh-nhiem o nhiet do cao hon. Viec kiem tra dinh ky do chinh xac cua nhiet do lo nung va tinh on dinh cua toc do dun nong dam bao qua trinh xu ly nhiet luon toi uu de loai bo bot. Mot so phuong phap tien tien con bao gom viec xu ly ngan han bang sieu am doi voi Glaze Paste de loai bo khong khi bi bat kip truoc khi ap dung, hoac cac thu tuc thai khi dac biet trong moi truong duoc dieu khien. Viec kiem tra dinh ky cac san pham phuc hoi hoan tat duoi kinh lup giup ghi nhan ty le thanh cong va phat hien cac xu huong moi phat sinh can co bien phap can thiep.
Câu hỏi thường gặp
Nguyên nhân nào gây ra hiện tượng xuất hiện bong bóng trên bề mặt gốm thủy tinh khi sử dụng Glaze Paste?
Bong bóng trên Glaze Paste hình thành do độ ẩm bị giữ lại bay hơi trong quá trình gia nhiệt, không khí lọt vào trong quá trình thi công hoặc trộn, nhiễm bẩn bề mặt gốm thủy tinh tạo thành các vị trí khởi phát bong bóng, và xử lý nhiệt không đầy đủ. Độ ẩm là nguyên nhân phổ biến nhất—khi nước bị giữ lại bên trong hoặc phía dưới lớp Glaze Paste, nó chuyển thành hơi nước trong quá trình nung, tạo áp lực làm vỡ bề mặt men đang mềm hóa. Không khí lọt vào do khuấy mạnh hoặc kỹ thuật thi công không đúng cũng giãn nở khi gia nhiệt, dẫn đến các khuyết tật dễ quan sát. Bề mặt gốm thủy tinh bị nhiễm bẩn cản trở sự tiếp xúc đồng đều của Glaze Paste, khiến các túi khí hình thành bên dưới lớp phủ.
Làm thế nào để ngăn ngừa bong bóng trên Glaze Paste trong quá trình thi công và nung?
Phòng ngừa đòi hỏi một cách tiếp cận đa chiều, bắt đầu từ việc chuẩn bị bề mặt cẩn thận. Làm sạch kỹ lưỡng các bề mặt gốm thủy tinh bằng dung môi phù hợp, làm khô hoàn toàn và kiểm tra để đảm bảo bề mặt không còn độ ẩm ngay trước khi áp dụng Glaze Paste. Trộn nhẹ Glaze Paste để tránh đưa bọt khí vào, phủ lớp Glaze Paste mỏng và đồng đều, đồng thời bảo quản đúng cách với chất hút ẩm nhằm duy trì hàm lượng độ ẩm thích hợp. Áp dụng chế độ nung được kiểm soát chặt chẽ và từng bước, kèm giai đoạn giữ nhiệt ở nhiệt độ thấp trong khoảng 400–600 độ C để cho phép độ ẩm thoát ra. Giám sát môi trường lò nung nhằm đảm bảo lưu lượng khí đầy đủ, duy trì độ ẩm dưới 50 phần trăm trong khu vực thi công, và sử dụng mẫu thử để xác minh toàn bộ quy trình trước khi tráng men các phục hình cuối cùng.
Có thể sửa chữa hoặc loại bỏ bong bóng trên Glaze Paste sau khi nung không?
Sau khi Vật liệu men tráng đã đông cứng và nguội đi, các bọt khí sẽ trở thành khuyết tật vĩnh viễn, không thể loại bỏ một cách an toàn mà không làm tổn hại đến quá trình phục hồi. Việc cố gắng đánh bóng hoặc chà nhám để loại bỏ các bọt khí trên bề mặt có nguy cơ làm hư hại cấu trúc gốm thủy tinh bên dưới và tạo ra các khuyết tật lớn hơn. Thay vào đó, quy trình phục hồi thường yêu cầu tráng men lại toàn bộ hoặc, trong những trường hợp nghiêm trọng, chế tạo lại hoàn toàn bộ phận gốm. Thực tế này nhấn mạnh tầm quan trọng then chốt của việc phòng ngừa thông qua kỹ thuật thi công Vật liệu men tráng đúng cách, chuẩn bị bề mặt kỹ lưỡng, bảo quản vật liệu phù hợp và kiểm soát quá trình xử lý nhiệt. Việc đầu tư thời gian để tối ưu hóa quy trình và kiểm soát chất lượng trong giai đoạn thi công sẽ mang lại kết quả vượt trội hơn nhiều so với việc cố gắng khắc phục sự cố sau khi Vật liệu men tráng đã nung xong và đông cứng.
Mục Lục
- Nguyên nhân chính gây ra hiện tượng hình thành bong bóng trong Bột tráng men
- Chuẩn bị bề mặt và các yếu tố vật liệu góp phần gây ra hiện tượng bong bóng trong Glaze Paste
- Xử lý nhiệt và các chiến lược phòng ngừa nhằm đạt kết quả không có bọt khí
- Kiểm soát chất lượng và khắc phục sự cố bong bóng kéo dài
- Câu hỏi thường gặp