
 EN
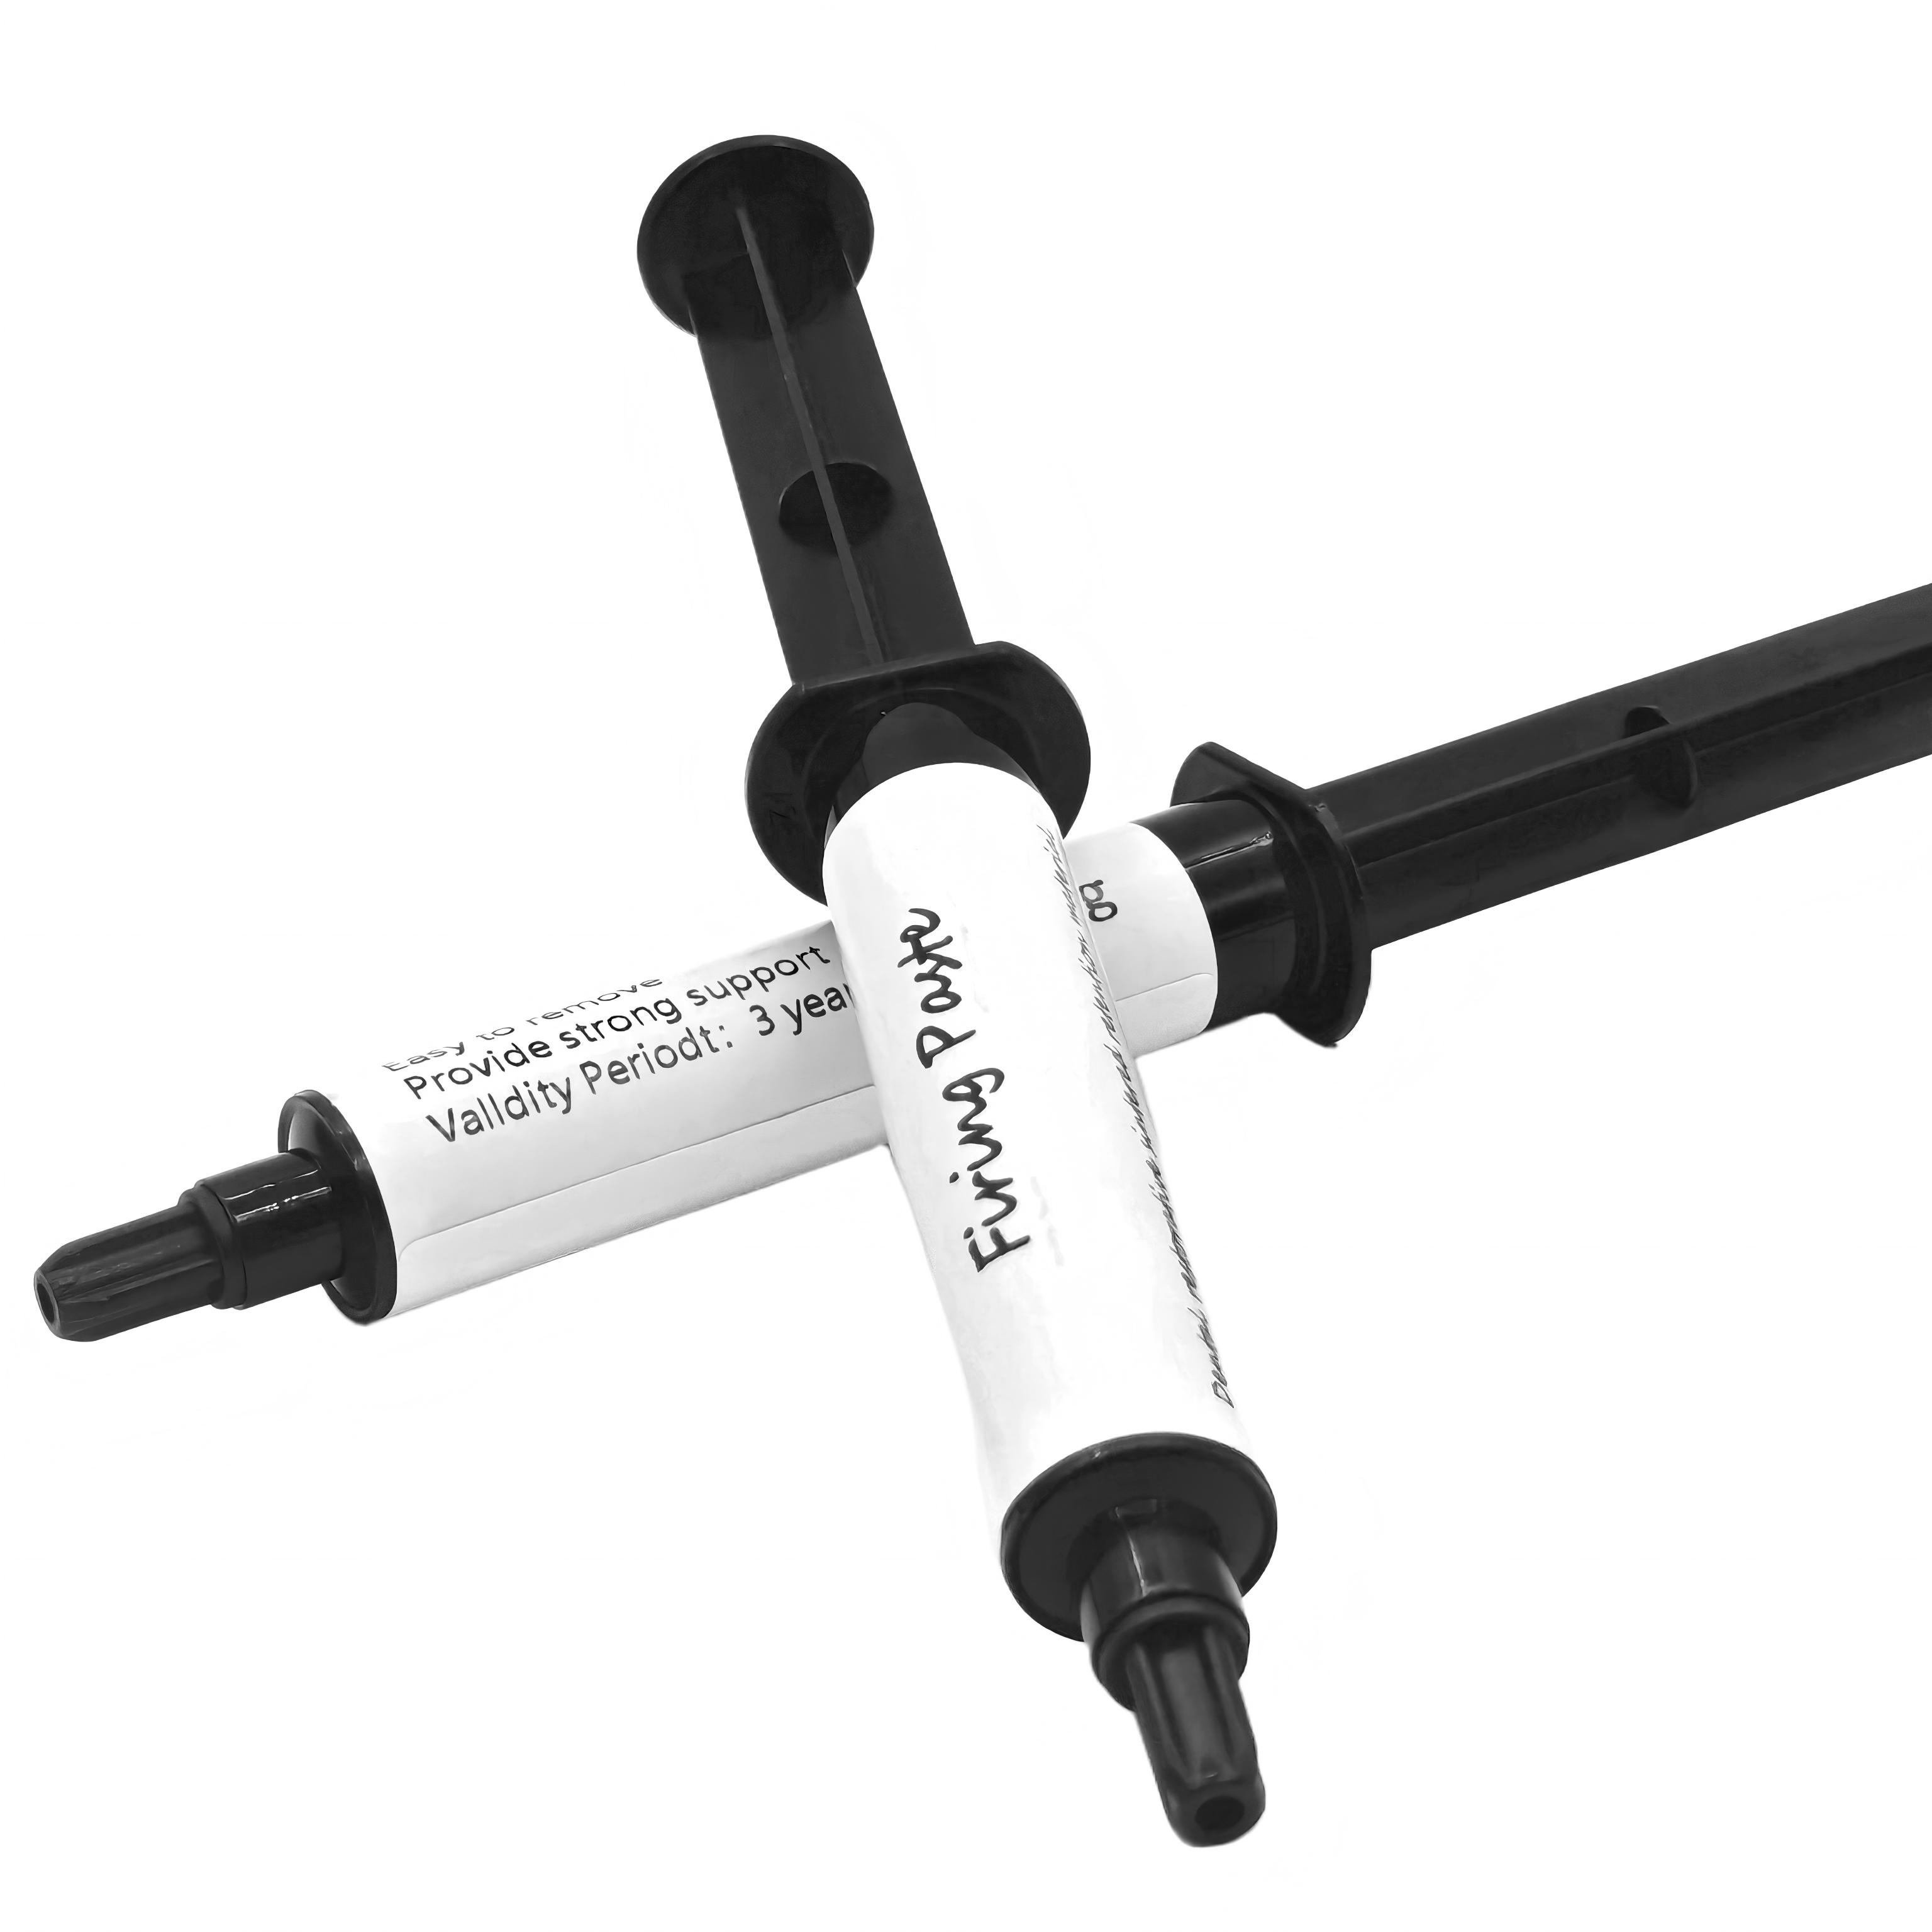
Les bulles de pâte émaillée constituent l’un des défauts de surface les plus courants rencontrés dans les applications de restauration dentaire et de finition céramique. Comprendre les causes de leur formation est essentiel pour les professionnels travaillant avec des matériaux en verre-céramique, car la formation de bulles compromet directement à la fois l’aspect esthétique et l’intégrité fonctionnelle de la restauration finale. Lorsque la pâte émaillée est appliquée sur des surfaces en verre-céramique, l’air piégé, l’humidité ou des réactions chimiques survenant pendant les procédés de polymérisation et de chauffage peuvent engendrer des vides visibles qui nuisent à l’apparence de la restauration et risquent d’affaiblir la liaison céramique.
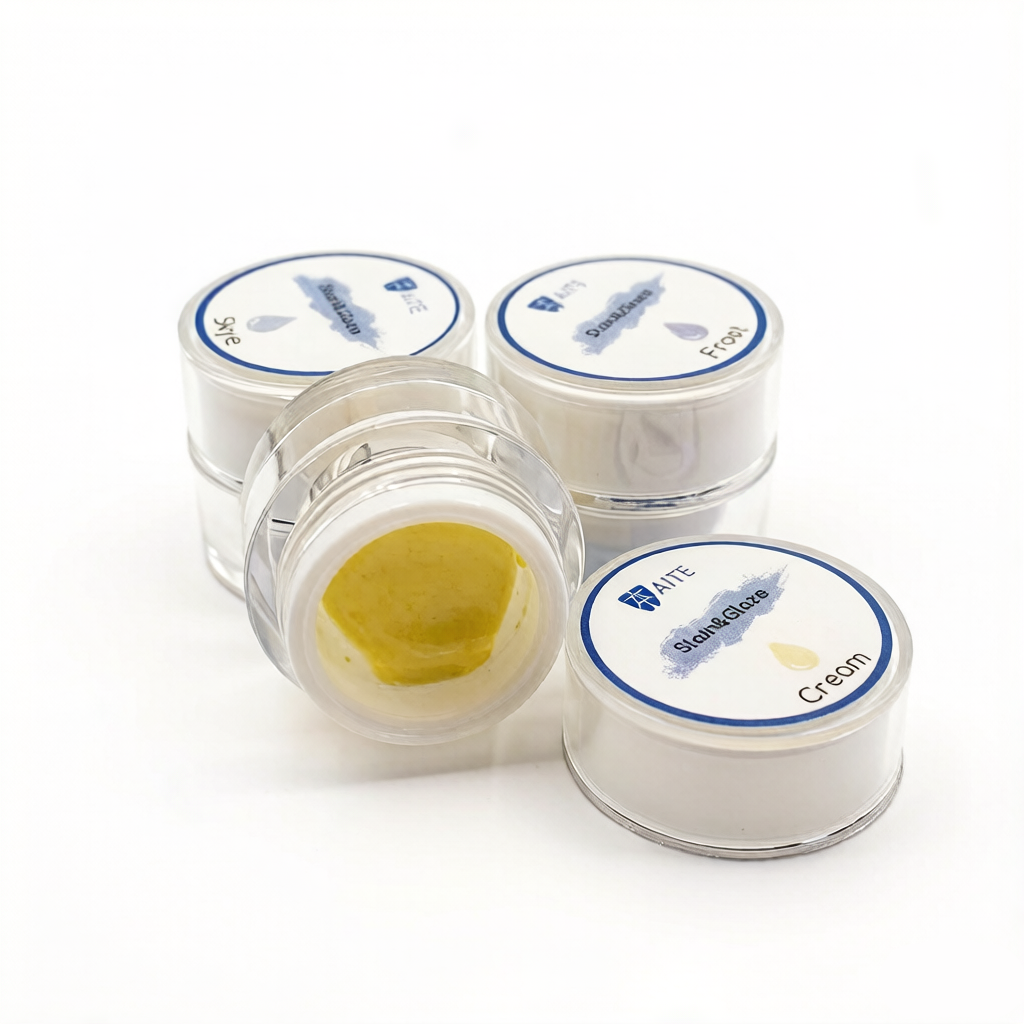
La science qui régit la formation de bulles dans les applications de pâte émaillée implique plusieurs facteurs agissant simultanément. La teneur en humidité, application la technique, la préparation de la surface et le traitement thermique jouent tous un rôle essentiel dans la détermination de l’apparition ou non de bulles pendant et après le processus d’émaillage. En identifiant ces facteurs contributifs et en mettant en œuvre des stratégies ciblées de prévention, les techniciens dentaires et les spécialistes en restauration peuvent réduire considérablement les défauts de bulles et obtenir systématiquement des résultats supérieurs sur chaque projet de restauration en céramique vitrifiée.
Causes principales de la formation de bulles dans la pâte émaillée
Piégeage de l’humidité et évaporation pendant le chauffage
L’une des causes les plus importantes de formation de bulles dans la pâte émaillée est l’humidité piégée dans le matériau émaillé ou sur la surface en verre-céramique avant l’application. Lorsque la pâte émaillée contient encore de l’eau résiduelle ou lorsque de la condensation d’humidité se forme sur la surface céramique pendant l’application, cette eau s’incorpore à la couche d’émail. Pendant le processus de cuisson à haute température, cette humidité piégée cherche à s’échapper sous forme de vapeur, créant une pression qui traverse la matrice molle de l’émail. L’expansion rapide de la vapeur génère de petites cavités et des bulles qui restent définitivement figées dès que l’émail refroidit et durcit, provoquant ainsi des défauts superficiels visibles, difficiles, voire impossibles à corriger après cuisson.
Technique d’application inadéquate et incorporation d’air
La manière dont la pâte émaillée est appliquée influence directement sa tendance à former des bulles. Lorsque la pâte émaillée est appliquée trop épaissement, brossée avec des mouvements vigoureux ou mélangée trop rapidement avant application, de l’air est incorporé dans le matériau émaillé. Cet air piégé demeure sous forme de bulles distinctes dans toute l’épaisseur de la couche de pâte. Pendant la phase initiale de chauffage, ces poches d’air se dilatent ; si la surface n’est pas encore suffisamment solidifiée, les bulles percent la surface, créant des défauts visibles. En outre, l’application de la pâte émaillée sur des surfaces en vitrocéramique mal préparées ou insuffisamment nettoyées permet à des particules de poussière et à d’autres contaminants d’agir comme des sites de nucléation, là où les bulles se forment et grandissent préférentiellement tout au long du cycle de cuisson.
Préparation de la surface et facteurs liés au matériau contribuant à la formation de bulles dans la pâte émaillée
Nettoyage et préparation insuffisants de la surface en vitrocéramique
L’état du substrat en vitrocéramique avant l’application de la pâte d’émaillage est absolument critique pour prévenir la formation de bulles. Si la surface de la vitrocéramique conserve des résidus issus d’un traitement antérieur, des composés de polissage, des huiles provenant de la manipulation ou des particules de poussière, ces contaminants créent des irrégularités et des points d’adhérence faible. Lorsque la pâte d’émaillage entre en contact avec une surface contaminée, elle ne peut pas établir une liaison uniforme et continue. Ce mauvais contact permet la formation de poches d’air sous la couche d’émail. En outre, les contaminants agissent comme des sites de nucléation des bulles pendant le traitement thermique. Un nettoyage adéquat à l’aide de solvants appropriés, suivi d’un séchage soigneux et d’une inspection rigoureuse, garantit que l’application de la pâte d’émaillage s’effectue sur une surface de vitrocéramique parfaitement propre et exempte d’humidité, réduisant ainsi considérablement le risque de formation de bulles.
Composition et qualité des matériaux de pâte d’émaillage
Toutes les formulations de pâte d’émaillage ne se valent pas, et la qualité des matériaux influe directement sur la tendance à la formation de bulles. Une pâte d’émaillage de haute qualité produits sont formulés avec une distribution précise de la taille des particules, une chimie optimale des liants et une teneur en humidité contrôlée afin de minimiser la nucléation des bulles. Les matériaux de pâte émaillée de qualité inférieure peuvent présenter des tailles de particules incohérentes, une humidité excessive ou des systèmes de liants mal conçus, qui piègent l’air plus facilement. La rhéologie de la pâte émaillée — c’est-à-dire ses caractéristiques d’écoulement et sa viscosité — détermine dans quelle mesure l’air piégé peut s’échapper avant que le matériau ne prenne. Les formulations haut de gamme de pâte émaillée sont conçues pour permettre à l’air piégé de remonter et de s’échapper durant une brève fenêtre de travail, avant que le matériau n’acquière une tension superficielle suffisante pour bloquer définitivement les bulles au sein de la matrice.
Traitements thermiques et stratégies préventives pour obtenir des résultats exempts de bulles
Cycles de cuisson contrôlés et montée progressive de la température
Le cycle thermique utilisé lors de la cuisson de la pâte émaillée a des répercussions profondes sur la formation et l’élimination des bulles. Des vitesses de chauffage rapides forcent l’humidité et l’air piégés à se dilater rapidement, dépassant la vitesse d’échappement à la surface et provoquant la percée des bulles. Un chauffage contrôlé et progressif permet à l’humidité de s’évaporer lentement et à l’air de s’échapper à travers la matrice émaillée encore fluide, avant que le matériau ne se solidifie. De nombreux professionnels obtiennent des résultats supérieurs en intégrant une phase de maintien à basse température, d’une durée de plusieurs minutes environ, à 400–600 degrés Celsius, ce qui permet l’évacuation de l’humidité avant que le chauffage principal ne s’accélère. En outre, la maîtrise de l’atmosphère du four — notamment un débit d’air adéquat et l’évitement de conditions appauvries en oxygène — favorise l’évaporation complète de l’humidité et empêche les réactions de réduction qui génèrent des gaz indésirables dans la couche émaillée.
Bonnes pratiques pour l’application de pâte émaillée sans bulles
La mise en œuvre de bonnes pratiques systématiques améliore considérablement le succès obtenu avec la pâte émaillée (Glaze Paste) et réduit au minimum les défauts de bulles. Conservez toujours la pâte émaillée dans des récipients hermétiquement fermés contenant un agent dessiccant afin de maintenir des niveaux d’humidité optimaux. Mélangez délicatement la pâte émaillée, et uniquement la quantité nécessaire pour une utilisation immédiate ; évitez tout mélange vigoureux susceptible d’incorporer de l’air. Appliquez la pâte émaillée en couches minces et uniformes à l’aide de brosses ou d’outils d’application adaptés, en laissant chaque couche partiellement prendre avant d’appliquer d’éventuelles couches supplémentaires. Assurez-vous que les surfaces en verre-céramique soient parfaitement sèches avant l’application — utilisez de l’air comprimé ou une chaleur douce si nécessaire pour éliminer toute humidité résiduelle. Effectuez un essai de cuisson sur des pièces témoins chaque fois que vous utilisez de nouvelles fournées de pâte émaillée ou de nouveaux équipements, afin d’ajuster votre technique avant de travailler sur les restaurations finales. Entre chaque application, appliquez rigoureusement des protocoles de propreté afin d’empêcher la poussière et les impuretés de se déposer sur les surfaces préparées.
Contrôle qualité et dépannage des problèmes persistants de bulles
Identification des motifs de formation des bulles et de leurs causes profondes
Lorsque des bulles apparaissent de façon constante lors de l’application de la pâte émaillée, un dépannage systématique devient indispensable. Les bulles en surface qui ne se manifestent que périphériquement aux zones émaillées indiquent souvent un nettoyage ou une préparation insuffisants de la surface. Des bulles petites et uniformément réparties sur toute l’épaisseur de l’émail signalent généralement une incorporation d’air durant l’application ou des problèmes liés à la qualité même de la pâte émaillée. Des bulles plus grandes et isolées, se formant à des emplacements précis, suggèrent la présence d’humidité localisée sur la surface en verre-céramique ou une contamination exactement à ces points. En documentant les motifs, les emplacements, les tailles et les fréquences des bulles observées sur plusieurs restaurations, les professionnels peuvent identifier le facteur spécifique responsable et appliquer des corrections ciblées. Le maintien d’un registre détaillé des applications — numéros de lot du matériau, cycles de cuisson, conditions d’humidité et techniques d’application — constitue une base de données de dépannage qui accélère la résolution des problèmes.
Assurance qualité avancée et documentation
Les principaux établissements de restauration dentaire appliquent des protocoles rigoureux de contrôle qualité spécifiquement conçus pour prévenir la formation de bulles dans la pâte de glaçure. Cela inclut la surveillance de l’environnement afin de suivre le taux d’humidité dans la zone d’application : maintenir une humidité relative inférieure à 50 % réduit nettement la formation de bulles liée à l’humidité. L’ajustement thermique de la pâte de glaçure à la température ambiante avant utilisation empêche la condensation lorsque la pâte, plus froide, entre en contact avec des surfaces en céramique-verre plus chaudes. La vérification périodique de la précision de la température du four et de la régularité du taux de chauffage garantit que le traitement thermique reste optimisé pour l’élimination des bulles. Certaines pratiques avancées comprennent un bref traitement ultrasonore de la pâte de glaçure afin de libérer l’air piégé avant application, ou des procédures spécialisées de dégazage dans des environnements contrôlés. L’inspection régulière des restaurations finies sous loupe permet de documenter les taux de réussite et d’identifier les tendances émergentes nécessitant une intervention.
FAQ
Quelles sont les causes de la formation de bulles dans la pâte émaillée sur les surfaces en vitrocéramique ?
Les bulles dans la pâte émaillée se forment en raison de l’humidité piégée qui s’évapore lors du chauffage, de l’air incorporé pendant l’application ou le mélange, de la contamination de la surface qui crée des sites de nucléation des bulles, et d’un traitement thermique inadéquat. L’humidité est la cause la plus fréquente : lorsque de l’eau est piégée dans la couche de pâte émaillée ou sous celle-ci, elle se transforme en vapeur durant la cuisson, générant une pression qui perce la surface de l’émail en train de ramollir. De même, l’air incorporé par un mélange trop vigoureux ou une technique d’application incorrecte se dilate lors du chauffage, provoquant des défauts visibles. Une surface en vitrocéramique contaminée empêche un contact uniforme avec la pâte émaillée, ce qui favorise la formation de poches d’air sous la couche.
Comment éviter la formation de bulles dans la pâte émaillée pendant l’application et la cuisson ?
La prévention exige une approche pluridimensionnelle, qui commence par une préparation minutieuse de la surface. Nettoyez soigneusement les surfaces en vitrocéramique à l’aide de solvants adaptés, séchez-les complètement et vérifiez qu’elles restent exemptes d’humidité immédiatement avant l’application de la pâte émaillée. Mélangez délicatement la pâte émaillée afin d’éviter l’incorporation d’air, appliquez-la en couches fines et uniformes, et stockez-la correctement avec un agent dessiccant pour maintenir sa teneur en humidité appropriée. Mettez en œuvre des cycles de cuisson contrôlés et progressifs, comportant des paliers à basse température (400–600 degrés Celsius) afin de permettre l’évacuation de l’humidité. Surveillez l’atmosphère du four pour assurer un débit d’air adéquat, maintenez l’humidité relative en dessous de 50 % dans l’environnement d’application, et utilisez des pièces-tests pour valider l’intégralité de votre procédure avant d’émailler les restaurations finales.
Les bulles présentes dans la pâte émaillée peuvent-elles être réparées ou éliminées après cuisson ?
Une fois que la pâte émaillée a durci et refroidi, les bulles deviennent des défauts permanents qui ne peuvent pas être éliminés en toute sécurité sans compromettre la restauration. Tenter de poncer ou polir les bulles en surface risque d’endommager la structure sous-jacente en verre-céramique et de créer des défauts plus importants. Par conséquent, la restauration nécessite généralement un réémaillage complet ou, dans les cas graves, une refabrication intégrale du composant céramique. Cette réalité souligne l’importance critique de la prévention, grâce à une technique appropriée d’application de la pâte émaillée, à une préparation adéquate de la surface, au stockage correct du matériau et à un traitement thermique rigoureux. Consacrer du temps à l’optimisation du procédé et au contrôle qualité pendant l’application donne des résultats nettement supérieurs à ceux obtenus en tentant une correction après cuisson et solidification de la pâte émaillée.
Table des matières
- Causes principales de la formation de bulles dans la pâte émaillée
- Préparation de la surface et facteurs liés au matériau contribuant à la formation de bulles dans la pâte émaillée
- Traitements thermiques et stratégies préventives pour obtenir des résultats exempts de bulles
- Contrôle qualité et dépannage des problèmes persistants de bulles
-
FAQ
- Quelles sont les causes de la formation de bulles dans la pâte émaillée sur les surfaces en vitrocéramique ?
- Comment éviter la formation de bulles dans la pâte émaillée pendant l’application et la cuisson ?
- Les bulles présentes dans la pâte émaillée peuvent-elles être réparées ou éliminées après cuisson ?