
 EN
ເຄື່ອງຈັກຂັດແມ່ນເປັນສ່ວນທີ່ສຳຄັນທີ່ສຸດໃນການຜະລິດການບຳລຸງທັນຕະກຳທີ່ທັນສະໄໝ ໂດຍເພາະເປັນພິເສດເມື່ອເຮັດວຽກກັບວັດຖຸເຊີເຣມິກແກ້ວ. ຄວາມຖືກຕ້ອງແລະອາຍຸການຂອງການບຳລຸງທີ່ເຮັດຈາກເຊີເຣມິກແກ້ວ ຂຶ້ນກັບສະພາບຂອງເຄື່ອງຈັກຂັດ ແລະເຄື່ອງມືຂັດຢ່າງຫຼວງຫຼາຍ. ເມື່ອເຄື່ອງຈັກຂັດເຮັດວຽກດ້ວຍເຄື່ອງມືທີ່ສຶກຫຼຸດ ຄຸນນະພາບຂອງເສັ້ນແຄບຂອງການບຳລຸງ ພື້ນທີ່ທີ່ເຮັດແລ້ວ ແລະປະສິດທິພາບທາງດ້ານການປະຕິບັດທີ່ເປັນເລື່ອງທຳມະດາຈະເສື່ອມຄຸນນະພາບຢ່າງຮຸນແຮງ. ການເຂົ້າໃຈວ່າການສຶກຫຼຸດຂອງເຄື່ອງມືຂັດເຄື່ອງຈັກມີຜົນຕໍ່ການບຳລຸງທີ່ເຮັດຈາກເຊີເຣມິກແກ້ວແນວໃດ ແມ່ນສຳຄັນຫຼາຍສຳລັບເຈົ້າໜ້າທີ່ຫ້ອງທົດລອງ ແລະ ວິຊາຊີບທັນຕະກຳທີ່ຕ້ອງການຜົນໄດ້ຮັບທີ່ສົມໍາเสมອ ແລະມີຄຸນນະພາບສູງ.
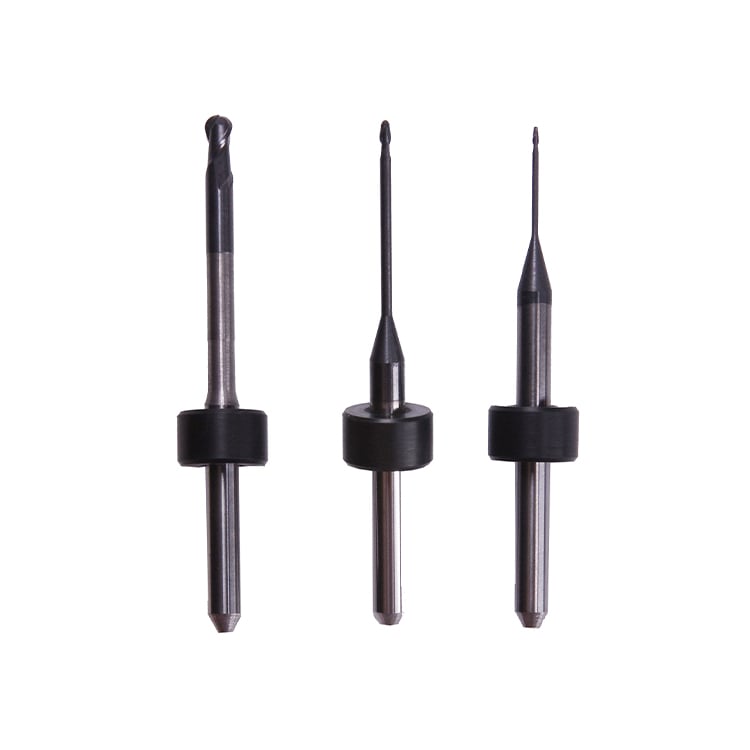
ວັດຖຸແກ້ວ-ເຊລາມິກຕ້ອງການປັບຄ່າການຂັດແລະລັກສະນະຂອງເຄື່ອງມືທີ່ເໝາະສົມເພື່ອໃຫ້ໄດ້ຜົນໄດ້ດີທີ່ສຸດ. ເມື່ອເຄື່ອງມືຂອງເຄື່ອງຂັດເລີ່ມສຶກຫຼຸດ, ຂະບວນການຜະລິດສ່ວນປະກອບທັງໝົດຈະຖືກຮັບຜິດຊອບ. ບົດຄວາມນີ້ສຶກສາຄວາມສຳພັນໂດຍກົງລະຫວ່າງການສຶກຫຼຸດຂອງເຄື່ອງມືຂອງເຄື່ອງຂັດ ແລະ ຄຸນນະພາບຂອງສ່ວນປະກອບແກ້ວ-ເຊລາມິກ, ລວມທັງການສຶກສາຮູບແບບການສຶກຫຼຸດ, ຜົນກະທົບທາງດ້ານການປະຕິບັດທີ່ເກີດຂຶ້ນ, ແລະ ຍຸດທະສາດການປ້ອງກັນທີ່ສາມາດຍືດເວລາໃຊ້ງານຂອງເຄື່ອງມືໄດ້ ໂດຍບໍ່ເສຍຄຸນນະພາບຂອງສ່ວນປະກອບ.
ການເຂົ້າໃຈເຖິງກົນໄກການສຶກຫຼຸດຂອງເຄື່ອງມືຂອງເຄື່ອງຂັດ
ການສຶກຫຼຸດຂອງເຄື່ອງມືຂອງເຄື່ອງຂັດຢ່າງຄ່ອຍເປັນລຳດັບ
ການສຶກຫຼຸດຂອງເຄື່ອງມືໃນເຄື່ອງຈັກຕັດແບບມິວລິງ ເກີດຂື້ນຜ່ານກົງການຫຼາຍຢ່າງທີ່ເກີດຂື້ນພ້ອມກັນເວລາຕັດວັດຖຸທີ່ເປັນແກ້ວ-ເຊລາມິກ. ການສຶກຫຼຸດແບບຂັດເກີດຂື້ນເມື່ອເຄື່ອງມືຕັດໄດ້ສຳຜັດກັບໂຄງສ້າງຄຣິສຕັນຂອງບັອກແກ້ວ-ເຊລາມິກ, ຈຶ່ງເຮັດໃຫ້ເກີດການກັດເກື່ອນທີ່ຄ່ອຍເປັນເວລາຕຳ່ງຄູ່ກັບເຄື່ອງມືຕັດ. ຊື້ນເຄື່ອງຈັກຕັດ (spindle) ຂອງເຄື່ອງຈັກຕັດແບບມິວລິງ ຜະລິດຄວາມຮ້ອນໃນຂະນະທີ່ຕັດ, ແລະຄວາມເຄັ່ງຕຶດທາງຄວາມຮ້ອນເຮັດໃຫ້ເຄື່ອງມືເສື່ອມສະພາບໄວຂື້ນ ໂດຍເປັນພິເສດເມື່ອການລະບາຍຄວາມຮ້ອນບໍ່ເພີຍພໍ. ການສຶກຫຼຸດແບບຕິດຈະເກີດຂື້ນເມື່ອອະນຸພາກຂະໜາດຈິ່ງເລັກໆຈາກວັດຖຸຕິດຢູ່ກັບເຄື່ອງມືຕັດ ແລ້ວແຕກອອກໄປ, ເຮັດໃຫ້ເກີດຮູບແບບການແຕກເປັນເມືອນນ້ອຍໆທີ່ເພີ່ມຂື້ນເປັນລຳດັບຕາມເວລາ.
ຮູບແບບການສຶກຫຼຸດທີ່ເກີດຂື້ນເປັນເພາະການຕັດແບບມິວລິງ
ເຄື່ອງຈັກກາດຕັດທີ່ໃຊ້ຕັດວັດສະດຸແກ້ວ-ເຊລາມິກ ມີຮູບແບບການສຶກຫຼຸດທີ່ແຕກຕ່າງຈາກການກາດຕັດໂລຫະທົ່ວໄປ. ສ່ວນທີ່ໃຊ້ຕັດຂອງເຄື່ອງຈັກກາດຕັດມັກຈະເກີດເປັນບໍ່ເລິກຮູບກົງກັນຂ້າມກັບໜ້າທີ່ຮັບແຮງຕັດ (rake face) ໂດຍມີອຸນຫະພູມສູງສຸດເກີດຂຶ້ນຢູ່ບ່ອນນີ້. ການສຶກຫຼຸດດ້ານຂ້າງ (flank wear) ແຕ່ງຕາມຮູບແບບເປັນເສັ້ນສີເທົາໆທີ່ເປັນເອກະລັກຢູ່ເທິງໜ້າທີ່ດ້ານຂ້າງຂອງເຄື່ອງມືກາດຕັດ ເຊິ່ງສະແດງເຖິງການເສຍດສ້າງຢ່າງຕໍ່ເນື່ອງລະຫວ່າງເຄື່ອງມືກາດຕັດ ແລະ ຊິ້ນງານ. ການແຕກເປັນເສັ້ນນ້ອຍໆ (chipping) ແລະ ການລ່ອນເປັນເສັ້ນນ້ອຍໆ (microspalling) ເລີ່ມເຫັນໄດ້ເມື່ອເຄື່ອງມືກາດຕັດເຂົ້າສູ່ຂັ້ນຕອນການສຶກຫຼຸດທີ່ຮຸນແຮງ ໂດຍສ່ວນຂອງສ່ວນທີ່ໃຊ້ຕັດຈະແຕກອອກໄປ ແລະ ເຫຼືອຮ່ອຍແຮງທີ່ບໍ່ເປັນປົກກະຕິ ເຊິ່ງຈະສົ່ງຜົນຕໍ່ຄຸນນະພາບຂອງພື້ນທີ່ທີ່ຖືກບູຮານ.
ຜົນກະທົບໂດຍກົງຂອງການສຶກຫຼຸດຂອງເຄື່ອງມືຕໍ່ຄຸນນະພາບການບູຮານວັດສະດຸແກ້ວ-ເຊລາມິກ
ບັນຫາຄວາມຖືກຕ້ອງຂອງເສັ້ນແຖວ (margin) ແລະ ຄວາມສາມາດໃນການປັບຕົວ
ການເຂົ້າກັນໄດ້ຂອງສ່ວນທີ່ຢູ່ຕາມແຄບຂອງການຟື້ນຟູດ້ວຍແກ້ວ-ເຊລາມິກ ຂຶ້ນກັບຄວາມສາມາດຂອງເຄື່ອງຈັກຫຼີ້ນໃນການຕັດທີ່ມີຄວາມຖືກຕ້ອງທາງມິຕິ ແລະ ມີການເປັນເນີ້ນທີ່ລຽບ. ເມື່ອເຄື່ອງຈັກຫຼີ້ນເລີ່ມສຶກ, ສ່ວນທີ່ໃຊ້ຕັດຈະສູນເສຍຄວາມແ sharp ແລະ ຄວາມຖືກຕ້ອງທາງຮູບຮ່າງ, ຈຶ່ງເຮັດໃຫ້ເຄື່ອງຈັກຫຼີ້ນຕັດອອກມາໃນຂະໜາດທີ່ໃຫຍ່ເກີນໄປ ຫຼື ເລັກເກີນໄປເລັກນ້ອຍ. ເຄື່ອງຈັກຫຼີ້ນທີ່ສຶກຈະຜະລິດແຄບທີ່ບໍ່ລຽບ ແລະ ມີການສັ່ນສະເທືອນ (chattered) ແທນທີ່ຈະເປັນເສັ້ນພາຍໃນທີ່ລຽບ ແລະ ແຊີບ. ຄວາມບໍ່ສອດຄ່ອງດັ່ງກ່າວທີ່ແຄບເຮັດໃຫ້ຄວາມໜາຂອງຊີເມັນເພີ່ມຂຶ້ນ, ການຕິດຕັ້ງບໍ່ດີ, ແລະ ອັດຕາຄວາມລົ້ມເຫຼວທີ່ສູງຂຶ້ນ ເນື່ອງຈາກການຮັ່ວທີ່ແຄບ ແລະ ການຖືກຊີເມັນຫຼົງອອກ (cement washout) ໃນການຟື້ນຟູດ້ວຍແກ້ວ-ເຊລາມິກ.
ຜົນກະທົບຈາກການເສື່ອມຄຸນນະພາບຂອງຜິວໜ້າ
ການບູຮານແກ້ວ-ເຊລາມິກຕ້ອງການພື້ນຜິວທີ່ເລືອນຢູ່ບ່ອນທີ່ສຳຫຼັບການກັດເຄື່ອງ ແລະ ບໍລິເວນທີ່ຢູ່ຕິດກັບແກ້ວເພື່ອໃຫ້ໄດ້ຄວາມງາມ ແລະ ຄວາມສາມາດໃນການໃຊ້ງານຢ່າງດີທີ່ສຸດ. ເຄື່ອງຈັກຂັດທີ່ມີເຄື່ອງມືເກົ່າຈະບໍ່ສາມາດຜະລິດພື້ນຜິວທີ່ເລືອນເປັນເງົາໄດ້ເທົ່າກັບເຄື່ອງມືໃໝ່. ຄວາມບໍ່ເລືອນຂອງພື້ນຜິວຈະເພີ່ມຂຶ້ນຢ່າງຕໍ່ເນື່ອງເມື່ອເຄື່ອງມືຂອງເຄື່ອງຈັກຂັດເກົ່າລົງ, ເຮັດໃຫ້ເກີດຄວາມບໍ່ສາມາດເຮັດໃຫ້ເລືອນຢູ່ໃນລະດັບຈຸລະພາກ ທີ່ເຮັດໃຫ້ເບິ່ງຄືນແຕ່ເປັນຂຸ່ມ ແລະ ຕ້ອງໄດ້ຂັດເພີ່ມເຕີມ. ພື້ນຜິວທີ່ບໍ່ດີເຫຼົ່ານີ້ບໍ່ພຽງແຕ່ຈະເຮັດໃຫ້ການບູຮານແກ້ວ-ເຊລາມິກເບິ່ງບໍ່ງາມເທົ່ານັ້ນ, ແຕ່ຍັງສ້າງເສັ້ນທາງໃຫ້ເຊື້ອຈຸລິນທີ່ຈະຢູ່ຕິດ ແລະ ສ້າງເປືອກຈຸລິນທີ່ເກັບກຸ່ມກັນ, ຈຶ່ງເຮັດໃຫ້ຄວາມສຳເລັດໃນດ້ານການຮັກສາທາງການແພດໃນໄລຍະຍາວຫຼຸດລົງ.
ການສູນເສຍຄວາມຖືກຕ້ອງຂອງຂະໜາດໃນຂະນະການຜະລິດ
ການຂັບເຄື່ອນແຕ່ລະຄັ້ງຂອງເຄື່ອງຈັກການຕັດແທງ (milling machine) ຈະເອົາວັດຖຸອອກໄປຢ່າງແນ່ນອນ, ແຕ່ເຄື່ອງມືທີ່ເສື່ອມສະພາບຈະເອົາວັດຖຸອອກໄປຢ່າງບໍ່ເທົ່າທຽມກັນ. ການຕັດແທງວັດຖຸແກ້ວ-ເຊລາມິກ (glass-ceramic) ໂດຍໃຊ້ເຄື່ອງຈັກການຕັດແທງທີ່ເສື່ອມສະພາບອາດເຮັດໃຫ້ຜົນຜະລິດມີຄວາມຫນາ, ຮູບຮ່າງຂອງເຂົ້າກັນໄດ້ (occlusal anatomy), ຫຼື ຮູບຮ່າງພາຍໃນ (internal morphology) ຢູ່ນອກເຂດຄວາມຖືກຕ້ອງທີ່ກຳນົດໄວ້. ຄວາມແຕກຕ່າງຂອງຄວາມຫນາໃນວັດຖຸແກ້ວ-ເຊລາມິກຈະສົ່ງຜົນຕໍ່ຄຸນສົມບັດດ້ານແສງ ແລະ ຄຸນສົມບັດດ້ານຄວາມແຂງແຮງ. ຄວາມບໍ່ສາມາດຮັກສາຄວາມຖືກຕ້ອງດ້ານຂະຫນາດຂອງເຄື່ອງຈັກການຕັດແທງເມື່ອໃຊ້ເຄື່ອງມືທີ່ເສື່ອມສະພາບຈະເຮັດໃຫ້ຜົນຜະລິດຕ້ອງໄດ້ຮັບການປັບປຸງຢ່າງຫຼາຍ, ປັບປຸງໃນເວລາທີ່ປິ່ນປົວ (chairside modifications), ຫຼື ຕ້ອງຕັດແທງໃຫມ່ທັງໝົດ, ເຊິ່ງເຮັດໃຫ້ຕົ້ນທຶນການຜະລິດເພີ່ມຂຶ້ນ ແລະ ເວລາການຜະລິດຍາວອອກ.
ຜົນກະທົບດ້ານການປິ່ນປົວ ແລະ ຄວາມປະສິດທິຜົນໃນໄລຍະຍາວ
ອາຍຸການຂອງຜົນຜະລິດ ແລະ ຮູບແບບການລົ້ມເຫຼວ
ການສຶກສາເຮືອງຄວາມເສຍຫາຍຂອງເຄື່ອງຈັກກິນ (milling machine) ມີຜົນຕໍ່ອັດຕາຄວາມລົ້ມເຫຼວກ່ອນເວລາທີ່ແທ້ຈິງຂອງການບຳບັດດ້ວຍວັດສະດຸແກ້ວ-ເຊລາມິກໃນການປະຕິບັດທາງດ້ານການແພດ. ຄວາມບໍ່ຖືກຕ້ອງທີ່ເກີດຂຶ້ນທີ່ເສັ້ນແຄບ (marginal discrepancies) ອັນເກີດຈາກເຄື່ອງຈັກກິນທີ່ເສຍຫາຍຈະເຮັດໃຫ້ເກີດຄວາມເຄັ່ນຕຶງທີ່ເສັ້ນແຄບຂອງການບຳບັດ, ສົ່ງຜົນໃຫ້ການລົ້ນເຂົ້າໄປຂອງເຊື້ອຈຸລິນທີ່ເລັກນ້ອຍ (microleakage) ແລະ ການເກີດຟັນຜຸເພີ່ມເຕີມ (secondary caries) ເລີ່ມຂຶ້ນຢ່າງໄວວາ. ການບຳບັດດ້ວຍວັດສະດຸແກ້ວ-ເຊລາມິກທີ່ຜ່ານການກິນດ້ວຍເຄື່ອງຈັກທີ່ມີຄວາມເສຍຫາຍຈະມີອັດຕາການແຕກ (chipping) ສູງຂຶ້ນທີ່ຈຸດສຳຜັດ ແລະ ຈຸດທີ່ເປັນປາກ (cusps) ໂດຍທີ່ຄວາມບໍ່ຖືກຕ້ອງດ້ານຂະໜາດຈະເຮັດໃຫ້ຄວາມເຄັ່ນຕຶງທາງກົນຈັກເກີດຂຶ້ນຢ່າງເຂັ້ມແຂງ. ການສຶກສາຕ່າງໆໄດ້ສະແດງໃຫ້ເຫັນວ່າ ການບຳບັດທີ່ຜ່ານການກິນດ້ວຍເຄື່ອງຈັກທີ່ຄວາມເສຍຫາຍຂອງເຄື່ອງມືຖືກຄວບຄຸມໄວ້ຢ່າງດີ ຈະມີອັດຕາການຢູ່ລອດ (survival rates) ດີຂຶ້ນຢ່າງເປັນທາງການເມື່ອທຽບກັບການບຳບັດທີ່ຜ່ານການກິນດ້ວຍເຄື່ອງມືຕັດທີ່ເສຍຫາຍຫຼາຍ.
ຄວາມສະດວກສະບາຍຂອງຜູ້ປ່ວຍ ແລະ ຜົນໄດ້ຮັບດ້ານຄວາມງາມ
ເມື່ອເຄື່ອງຈັກຂັດໃຊ້ເຄື່ອງມືທີ່ສຶກຫຼຸດ, ການບູຮານແກ້ວ-ເຊລາມິກທີ່ຜະລິດອອກມາມັກຈະຕ້ອງປັບແຕ່ງຫຼາຍຄັ້ງໃນຫ້ອງປິ່ນປົວເພື່ອໃຫ້ໄດ້ຄວາມສອດຄ່ອງຂອງການກັດຂື້ນ (occlusion) ແລະ ການສຳຜັດທີ່ຖືກຕ້ອງ. ພື້ນຜິວທີ່ບໍ່ເລືອນເນື່ອງຈາກເຄື່ອງມືຂັດທີ່ສຶກຫຼຸດຈະເຮັດໃຫ້ເກີດບໍລິເວນທີ່ຂັດຂວາງ, ສ້າງຄວາມບໍ່ສະດວກໃຫ້ກັບເນື້ອເຍື່ອນຸ້ມ, ແລະ ຮວບຮວມຄຣາບເປື້ອນ, ຈຶ່ງເຮັດໃຫ້ຄຸນລັກສະນະທາງດ້ານຄວາມງາມເສື່ອມຄຸນນະພາບໄປຕາມເວລາ. ຜູ້ປ່ວຍທີ່ໄດ້ຮັບການບູຮານແກ້ວ-ເຊລາມິກທີ່ຜະລິດດ້ວຍເຄື່ອງຈັກຂັດທີ່ມີເຄື່ອງມືໃນສະພາບດີຈະໄດ້ຮັບຜົນລັບທາງດ້ານຄວາມງາມທີ່ດີເລີດ ແລະ ຄວາມທົນທານຂອງການບູຮານທີ່ຍາວນານຂຶ້ນ. ການລົງທຶນໃນການຮັກສາເຄື່ອງຈັກຂັດໃຫ້ຢູ່ໃນສະພາບດີ ແລະ ມີເຄື່ອງມືຕັດທີ່ມີຄຸນນະພາບດີ ຈະສົ່ງຜົນໂດຍກົງຕໍ່ຄວາມພ້ອງໃຈຂອງຜູ້ປ່ວຍ ແລະ ອັດຕາຄວາມສຳເລັດໃນດ້ານການປິ່ນປົວ.
ຍຸດທະສາດໃນການຫຼຸດຜ່ອນຜົນກະທົບຈາກການສຶກຫຼຸດຂອງເຄື່ອງມືຂັດ
ການຈັດການເຄື່ອງມືຢ່າງເປັນລະບົບເພື່ອປ້ອງກັນການສຶກຫຼຸດຂອງເຄື່ອງຈັກຂັດ
ການຈັດການເຄື່ອງມືຢ່າງມີປະສິດທິຜົນເລີ່ມຕົ້ນດ້ວຍການກຳນົດຊ່ວງເວລາທີ່ຈະປ່ຽນເຄື່ອງມືຢ່າງຄາດການ ໂດຍອີງໃສ່ປະລິມານການຕັດ ແລະ ປະເພດຂອງວັດຖຸທີ່ນຳມາຕັດ ສຳລັບເຄື່ອງຈັກກັດ. ຕິດຕາມເວລາທັງໝົດທີ່ເຄື່ອງຈັກກັດເຮັດວຽກ ແລະ ພື້ນທີ່ໜ້າຕັດທີ່ໄດ້ປະມວນຜົນ ເພື່ອກຳນົດຈຸດທີ່ເໝາະສົມທີ່ສຸດໃນການປ່ຽນເຄື່ອງມືກ່ອນທີ່ຈະເກີດການສຶກຫຼຸດຢ່າງຮຸນແຮງ. ນຳໃຊ້ລະບົບເອກະສານທີ່ບັນທຶກຕົວຊີ້ວັດດ້ານປະສິດທິຜົນຂອງເຄື່ອງຈັກກັດ ວັນທີ່ປ່ຽນເຄື່ອງມື ແລະ ການປະເມີນຄຸນນະພາບ ເພື່ອຊ່ວຍໃນການຈັບຈຸດຮູບແບບຂອງການສຶກຫຼຸດ. ການກວດສອບເຄື່ອງມືທີ່ໃຊ້ຕັດຢ່າງເປັນປະຈຳລະຫວ່າງການປ່ຽນເຄື່ອງມື ຈະຊ່ວຍໃຫ້ເຈົ້າໜ້າທີ່ສາມາດສັງເກດສັນຍານເບື້ອງຕົ້ນຂອງການສຶກຫຼຸດ ແລະ ປັບຄ່າຂອງເຄື່ອງຈັກກັດກ່ອນທີ່ຄຸນນະພາບຈະເລີ່ມເສື່ອມ.
ການປັບປຸງການເຢັນ ແລະ ການລ້ຽນ
ລະບົບເຢັນຂອງເຄື່ອງຈັກກາດເປັນສິ່ງທີ່ສຳຄັນຫຼາຍໃນການຄວບຄຸມການສຶກສາຂອງເຄື່ອງມືເວລາຕັດແກ້ວ-ເຊລາມິກ. ຕ້ອງຮັບປະກັນວ່າມີການລະບາຍຂອງນ້ຳເຢັນທີ່ພໍເທົ່າທີ່ຈະເຮັດໄດ້ໄປຍັງເຂດຕັດຂອງເຄື່ອງຈັກກາດໃນທຸກໆການດຳເນີນງານ, ເພື່ອຫຼຸດຜ່ອນຄວາມເຄັ່ງຕຶງທາງຄວາມຮ້ອນ ແລະ ຍືດເວລາໃຊ້ງານຂອງເຄື່ອງມື. ຕ້ອງກວດສອບຄວາມເຂັ້ມຂຸ້ນຂອງນ້ຳເຢັນໃນເຄື່ອງຈັກກາດຂອງທ່ານໃຫ້ຢູ່ໃນຂອບເຂດທີ່ຜູ້ຜະລິດກຳນົດໄວ້, ເນື່ອງຈາກນ້ຳເຢັນທີ່ເສື່ອມຄຸນນະພາບຈະສູນເສຍຄວາມສາມາດໃນການດູດຊຶມຄວາມຮ້ອນ ແລະ ຄວາມສາມາດໃນການລົ້ນ. ຕ້ອງປ່ຽນນ້ຳເຢັນຢ່າງເປັນປະຈຳເພື່ອປ້ອງກັນການປົນເປືືອນ ແລະ ການເຕີບໂຕຂອງເຊື້ອຈຸລິນทรີທີ່ຈະເຮັດໃຫ້ປະສິດທິພາບການເຢັນຂອງເຄື່ອງຈັກກາດລົດຖອຍ. ການເຢັນທີ່ຖືກຕ້ອງຂອງເຄື່ອງມືເຄື່ອງຈັກກາດຈະຫຼຸດອັດຕາການສຶກສາໄດ້ເຖິງ 30 ເປີເຊັນ, ເຊິ່ງເຮັດໃຫ້ຄຸນນະພາບຂອງການຟື້ນຟູແກ້ວ-ເຊລາມິກດີຂຶ້ນໂດຍກົງ.
ການປັບປຸງຄວາມໄວຂອງເຄື່ອງຈັກ ແລະ ອັດຕາການປ້ອນ
ຕັ້ງຄ່າເຄື່ອງຈັກຂັດຂອງທ່ານໃຫ້ເຮັດວຽກທີ່ຄວາມໄວ້ຂອງເຄື່ອງປັ່ນ ແລະ ອັດຕາການປ້ອນທີ່ເໝາະສົມສຳລັບວັດຖຸແກ້ວ-ເຊລາມິກ, ໂດຍຫຼີກເວັ້ນປັດໄຈທີ່ຮຸນແຮງເກີນໄປທີ່ຈະເຮັດໃຫ້ເຄື່ອງມືສຶກສາໄວ. ຄວາມໄວ້ຂອງເຄື່ອງປັ່ນທີ່ສູງຂຶ້ນຈະເພີ່ມອຸນຫະພູມໃນເວລາຂັດ ແລະ ການສຶກສາຈາກຄວາມຮ້ອນໃນເຄື່ອງມືຂອງເຄື່ອງຈັກຂັດ, ໃນຂະນະທີ່ອັດຕາການປ້ອນທີ່ຫຼາຍເກີນໄປຈະເຮັດໃຫ້ເກີດຄວາມເຄັ່ງຕຶງທາງກົກ ແລະ ການແຕກຂອງວັດຖຸ. ກະລຸນາອ່ານຄຳແນະນຳຈາກຜູ້ຜະລິດສຳລັບຮູບແບບເຄື່ອງຈັກຂັດທີ່ທ່ານໃຊ້ ແລະ ປະກອບສ່ວນຂອງວັດຖຸແກ້ວ-ເຊລາມິກເພື່ອກຳນົດຄ່າປັບຕັ້ງການຂັດທີ່ເໝາະສົມ. ການຕິດຕາມຢ່າງເປັນປະຈຳເຖິງການສັ່ນຂອງເຄື່ອງຈັກຂັດ ແລະ ສຽງທີ່ເກີດຂຶ້ນໃນເວລາເຮັດວຽກຈະໃຫ້ຂໍ້ມູນທີ່ເກີດຂຶ້ນທັນທີທັນໃດກ່ຽວກັບການສຶກສາຫຼາຍເກີນໄປ ຫຼື ການຕັ້ງຄ່າທີ່ບໍ່ຖືກຕ້ອງ, ເຊິ່ງຈະຕ້ອງມີການປັບປຸງ.
ຖາມບ່ອຍໆ
ຄວນປ່ຽນເຄື່ອງມືຂອງເຄື່ອງຈັກຂັດເທົ່າໃດຄັ້ງຕໍ່ການຜະລິດຊິ້ນສ່ວນແກ້ວ-ເຊລາມິກ?
ຊ່ວງເວລາທີ່ຕ້ອງປ່ຽນເຄື່ອງມືສຳລັບເຄື່ອງຈັກຂັດແຕ່ງຂຶ້ນກັບປະລິມານການຂັດ, ຄວາມແຂງຂອງວັດຖຸ, ແລະ ຮູບຮ່າງເຄື່ອງມືເປັນພິເສດ, ໂດຍທົ່ວໄປແລ້ວຢູ່ໃນໄລຍະ 50 ຫາ 200 ການຂັດແຕ່ງຕໍ່ເຄື່ອງມືໜຶ່ງຊິ້ນ. ວັດທະນະສະຖານສ່ວນຫຼາຍຈະກຳນົດເວລາປ່ຽນເຄື່ອງມືໂດຍອີງໃສ່ຈຳນວນຊົ່ວໂມງທີ່ເຄື່ອງຈັກເຮັດວຽກ ຫຼື ຈຳນວນການຂັດແຕ່ງທັງໝົດ ແທນທີ່ຈະອີງໃສ່ເວລາຕາມປະຕິທິນ. ຜູ້ຜະລິດເຄື່ອງຈັກຂັດແຕ່ງຂອງທ່ານຈະໃຫ້ຄຳແນະນຳທີ່ເປັນເອກະລັກສຳລັບວັດຖຸແກ້ວ-ເຊຣາມິກ, ແລະ ການປະຕິບັດຕາມຢ່າງເຂັ້ມງວດຈະຮັບປະກັນຄຸນນະພາບທີ່ສອດຄ່ອງກັນ. ການຕິດຕາມຕົວຊີ້ວັດຄຸນນະພາບ ແລະ ຄວາມເຂົ້າກັນໄດ້ຂອງເສັ້ນແຄບຂອງຊິ້ນສ່ວນທີ່ຂັດແຕ່ງ (marginal fit) ຈະເປັນຕົວຊີ້ວັດທີ່ເປັນປະໂຫຍດໃນການກຳນົດເວລາທີ່ເໝາະສົມໃນການປ່ຽນເຄື່ອງມືໃນແຜນການບໍາລຸງຮັກສາເຄື່ອງຈັກຂັດແຕ່ງຂອງທ່ານ.
ການສຶກຫຼຸດຂອງເຄື່ອງມືເຄື່ອງຈັກຂັດແຕ່ງສາມາດເຮັດໃຫ້ເກີດການປ່ຽນສີ ຫຼື ຄວາມທຶບຂອງຊິ້ນສ່ວນແກ້ວ-ເຊຣາມິກໄດ້ບໍ?
ໃນເວລາທີ່ເຄື່ອງຈັກກັດເກີດມີການສຶກຫຼຸດ, ມັນຈະສົ່ງຜົນຕໍ່ຄຸນນະພາບຂອງແຖວຂອບແລະພື້ນທີ່ຜິວເປັນຫຼັກ; ແຕ່ຖ້າການສຶກຫຼຸດຮ້າຍແຮງເກີນໄປ, ມັນອາດຈະສົ່ງຜົນຕໍ່ຄຸນສົມບັດດ້ານແສງໄດ້ຢ່າງອ້ອມໂຄມ ໂດຍການເພີ່ມຄວາມຂຸ່ນຂອງຜິວ ແລະການແຕກເປັນເສັ້ນເລັກໆພາຍໃຕ້ຜິວ. ເຄື່ອງຈັກກັດທີ່ເກີດມີການສຶກຫຼຸດຈະເກີດຄວາມຮ້ອນ ແລະ ການເສຍດສີທີ່ຫຼາງຫຼາຍ, ເຊິ່ງອາດເຮັດໃຫ້ເກີດການປ່ຽນສີໃນທ້ອງຖິ່ນ ຫຼື ການປ່ຽນຄວາມທຶບຂອງວັດສະດຸແກ້ວ-ເຊຣາມິກ. ແຕ່ການປ່ຽນສີໂດຍກົງນັ້ນເກີດຂຶ້ນຢ່າງຫາຍາກຈາກການສຶກຫຼຸດຂອງເຄື່ອງຈັກກັດເທົ່ານັ້ນ; ແທນທີ່ຈະເປັນດັ່ງນັ້ນ, ພື້ນທີ່ຜິວທີ່ບໍ່ດີເນື່ອງຈາກເຄື່ອງຈັກກັດທີ່ເກີດມີການສຶກຫຼຸດຈະເຮັດໃຫ້ເກີດການກະຈາຍແສງ ເຊິ່ງຈະປ່ຽນຄວາມຮູ້ສຶກດ້ານຄວາມງາມ. ການຮັກສາເຄື່ອງຈັກກັດໃຫ້ຢູ່ໃນສະພາບທີ່ດີຈະຮັບປະກັນຄວາມເປັນທຶບທີ່ສອດຄ່ອງ ແລະ ຄວາມສະຖຽນຂອງສີໃນການບຳລຸງແກ້ວ-ເຊຣາມິກ.
ສັນຍານໃດທີ່ບອກວ່າເຄື່ອງຈັກກັດໄດ້ເຖິງຈຸດສິ້ນສຸດຂອງອາຍຸການໃຊ້ງານ?
ການສັງເກດດ້ວຍຕາຂອງເຄື່ອງມືຕັດຂອງເຄື່ອງຈັກຂັດຂອງທ່ານ ແສດງໃຫ້ເຫັນວ່າມີການສຶກສະຫຼັບທີ່ດ້ານຂ້າງເກີນ 0.3 ມີລີແມັດ, ມີຮູບແບບຄືກັບບໍ່ເປັນເອກະລັກທີ່ດ້ານເທິງຂອງເຄື່ອງມື, ຫຼື ມີຮູບແບບຂອງການແຕກຫຼຸດທີ່ເຫັນໄດ້ຊັດເຈນ ເຊິ່ງເປັນສັນຍານຂອງການສຶກສະຫຼັບທີ່ຮ້າຍແຮງ. ຄຸນນະພາບທີ່ເລີ່ມຫຼຸດລົງຢ່າງເລືອດເລີນໃນການຜະລິດຊິ້ນສ່ວນທີ່ເຮັດຈາກແກ້ວ-ເຊຣາມິກທີ່ຜ່ານການຂັດດ້ວຍເຄື່ອງຈັກຂອງທ່ານ, ເຊັ່ນ: ເສັ້ນທີ່ບໍ່ເລີຍເລີຍພາຍໃນ ຫຼື ມີການປ່ຽນແປງຂະໜາດ, ແມ່ນເປັນສັນຍານວ່າເຄື່ອງມືຕັດຈະຕ້ອງຖືກປ່ຽນໃໝ່ໃນໄວໆ ນີ້. ສຽງດັງຂຶ້ນ, ການສັ່ນຂອງເຄື່ອງຈັກ, ຫຼື ການຕ້ານທາງທີ່ບໍ່ປົກກະຕິໃນເວລາທີ່ເຄື່ອງຈັກຂັດກຳລັງເຮັດວຽກ ແມ່ນສັນຍານຂອງການສຶກສະຫຼັບທີ່ຮ້າຍແຮງ ແລະ ຕ້ອງໄດ້ຮັບການດູແລທັນທີ. ຜູ້ຜະລິດສ່ວນຫຼາຍແນະນຳໃຫ້ປ່ຽນເຄື່ອງມືຂອງເຄື່ອງຈັກຂັດກ່ອນທີ່ຈະເຫັນຄວາມເສຍຫາຍຢ່າງຊັດເຈັນ ເພື່ອຮັກສາຄຸນນະພາບທີ່ສົມໍາເທົ່າກັນໃນການຜະລິດຊິ້ນສ່ວນທີ່ເຮັດຈາກແກ້ວ-ເຊຣາມິກ.