
 EN
เครื่องกัดเป็นหัวใจสำคัญของการผลิตงานบูรณะทางทันตกรรมในยุคปัจจุบัน โดยเฉพาะเมื่อใช้งานกับวัสดุเซรามิกแก้ว ความแม่นยำและอายุการใช้งานของงานบูรณะเซรามิกแก้วขึ้นอยู่กับสภาพของเครื่องกัดและอุปกรณ์ตัดอย่างยิ่ง หากรถกัดทำงานด้วยอุปกรณ์ตัดที่สึกหรอ คุณภาพของขอบงานบูรณะ พื้นผิวที่ได้ และประสิทธิภาพในการใช้งานจริงทางคลินิกอาจลดลงอย่างมาก การเข้าใจผลกระทบจากการสึกหรอของอุปกรณ์ตัดเครื่องกัดต่องานบูรณะเซรามิกแก้วจึงมีความจำเป็นอย่างยิ่งสำหรับช่างเทคนิคในห้องปฏิบัติการและบุคลากรทางทันตกรรมที่มุ่งมั่นจะให้ผลลัพธ์ที่สม่ำเสมอและมีคุณภาพสูง
วัสดุเซรามิก-แก้วต้องการพารามิเตอร์การกัดและลักษณะของเครื่องมือที่เฉพาะเจาะจงเพื่อให้ได้ผลลัพธ์ที่ดีที่สุด เมื่อเครื่องมือตัดของเครื่องกัดเกิดการสึกหรอ กระบวนการผลิตชิ้นส่วนทดแทนทั้งหมดจะได้รับผลกระทบบทความนี้สำรวจความสัมพันธ์โดยตรงระหว่างการเสื่อมสภาพของเครื่องมือตัดในเครื่องกัดกับคุณภาพของชิ้นส่วนทดแทนเซรามิก-แก้ว โดยพิจารณาถึงรูปแบบการสึกหรอที่เกิดขึ้น ผลกระทบทางคลินิกที่ตามมา และกลยุทธ์เชิงป้องกันที่สามารถยืดอายุการใช้งานของเครื่องมือได้โดยยังคงรักษาคุณภาพของชิ้นส่วนทดแทนไว้ได้อย่างยอดเยี่ยม
กลไกการสึกหรอของเครื่องมือตัดในเครื่องกัด
การเสื่อมสภาพอย่างค่อยเป็นค่อยไปของเครื่องมือตัดในเครื่องกัด
การสึกหรอของเครื่องมือตัดในเครื่องกัดเกิดขึ้นผ่านกลไกหลายแบบพร้อมกันขณะทำการกัดวัสดุแก้ว-เซรามิก การสึกหรอแบบกัดกร่อนเกิดขึ้นเมื่อคมมีดสัมผัสโครงสร้างผลึกของบล็อกแก้ว-เซรามิก ทำให้ขอบคมมีการสึกกร่อนอย่างค่อยเป็นค่อยไป แกนหมุนของเครื่องกัดสร้างความร้อนระหว่างกระบวนการกัด และความเค้นจากความร้อนเร่งให้เครื่องมือเสื่อมสภาพยิ่งขึ้น โดยเฉพาะเมื่อมาตรการระบายความร้อนไม่เพียงพอ การสึกหรอแบบยึดติดอาจเกิดขึ้นได้เมื่ออนุภาคของวัสดุขนาดจิ๋วเชื่อมติดกับผิวของเครื่องมือ จากนั้นจึงหลุดออกเป็นชิ้นเล็กๆ ส่งผลให้เกิดลักษณะรอยสึกแบบเศษเล็กเศษน้อยซ้ำซ้อนกันไปเรื่อยๆ
รูปแบบการสึกหรอเฉพาะสำหรับการปฏิบัติงานด้วยเครื่องกัด
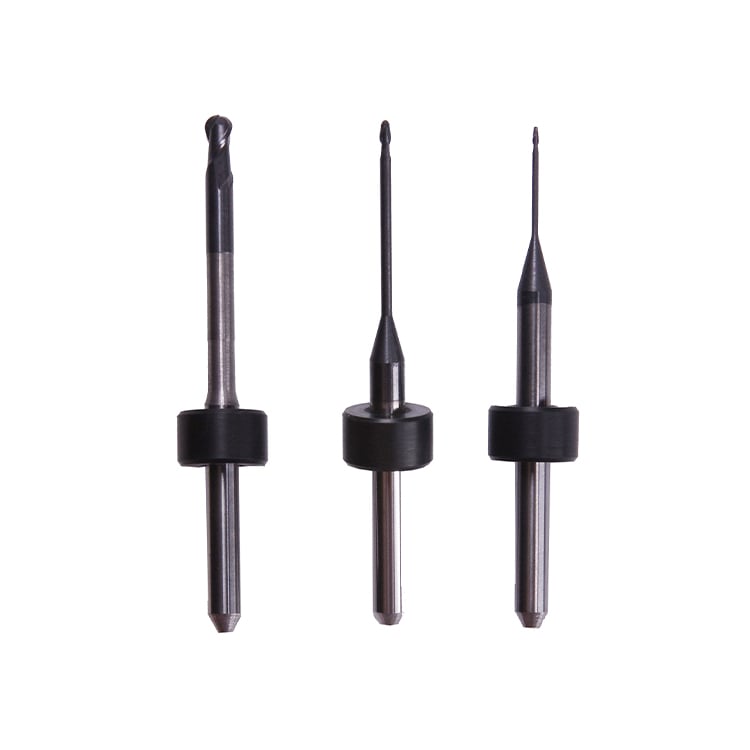
เครื่องกัดที่ใช้ตัดวัสดุแก้ว-เซรามิกแสดงรูปแบบการสึกหรอที่โดดเด่น ซึ่งแตกต่างจากการกลึงโลหะแบบทั่วไป ขอบตัดของเครื่องมือกัดมักเกิดหลุมลึกคล้ายปล่องภูเขาไฟบนผิวด้านหน้า (rake face) ซึ่งเป็นบริเวณที่อุณหภูมิขณะตัดสูงที่สุด การสึกหรอที่ผิวด้านข้าง (flank wear) ปรากฏเป็นแถบสีเทาจางๆ ที่สม่ำเสมอบนผิวด้านข้างของเครื่องมือ บ่งชี้ถึงแรงเสียดทานที่เกิดขึ้นอย่างต่อเนื่องระหว่างเครื่องมือกัดกับชิ้นงาน การแตกร้าวเล็กๆ (chipping) และการลอกหลุดของผิวเคลือบขนาดจิ๋ว (microspalling) จะเริ่มมองเห็นได้ชัดเมื่อเครื่องมือกัดเข้าสู่ระยะการสึกหรอขั้นวิกฤต ซึ่งส่วนของขอบตัดจะหลุดออกเป็นเศษเล็กๆ ส่งผลให้เกิดความเสียหายที่ไม่สม่ำเสมอและกระทบต่อคุณภาพพื้นผิวของชิ้นส่วนที่สร้างขึ้นใหม่
ผลกระทบโดยตรงของการสึกหรอของเครื่องมือต่อคุณภาพของชิ้นส่วนที่สร้างขึ้นใหม่จากวัสดุแก้ว-เซรามิก
ความท้าทายด้านความแม่นยำของขอบเขต (margin) และการปรับตัวให้พอดี (adaptation)
การพอดีขอบของงานบูรณะเซรามิกแก้วขึ้นอยู่โดยสิ้นเชิงกับความสามารถของเครื่องกัดในการตัดให้มีขนาดที่แม่นยำและรอยต่อที่เรียบเนียน ทั้งนี้ เมื่อหัวกัดของเครื่องกัดสึกหรอ คมของใบมีดจะเสียความแหลมและความถูกต้องทางเรขาคณิต ส่งผลให้เครื่องกัดตัดชิ้นงานออกมามีขนาดใหญ่เกินหรือเล็กเกินกว่าที่กำหนดเล็กน้อย หัวกัดที่สึกหรอจะทำให้ขอบของชิ้นงานหยาบและมีรอยสั่นสะเทือน (chatter marks) แทนที่จะเป็นเส้นภายในที่เรียบเนียนและคมชัด ความคลาดเคลื่อนดังกล่าวที่ขอบชิ้นงานส่งผลให้ความหนาของซีเมนต์เพิ่มขึ้น การวางชิ้นงานลงบนตำแหน่งที่เหมาะสมลดลง และอัตราการล้มเหลวสูงขึ้น เนื่องจากเกิดการรั่วซึมที่ขอบและการถูกชะล้างออกของซีเมนต์ในงานบูรณะเซรามิกแก้ว
ผลกระทบจากการเสื่อมสภาพของผิวสัมผัส
การฟื้นฟูด้วยวัสดุแก้ว-เซรามิกต้องมีผิวสัมผัสที่เรียบเนียนทั้งด้านการสบฟันและด้านแก้ม เพื่อให้ได้ทั้งความสวยงามและการใช้งานอย่างเหมาะสม เครื่องกัดที่ใช้เครื่องมือสึกหรอจะไม่สามารถสร้างผิวสัมผัสที่เงากระจกได้เท่ากับเครื่องมือใหม่ ความหยาบของผิวสัมผัสจะเพิ่มขึ้นอย่างต่อเนื่องตามระดับความสึกหรอของเครื่องมือกัด ทำให้เกิดความไม่เรียบเล็กจิ๋วบนพื้นผิวซึ่งมองดูหมองคล้ำ และจำเป็นต้องขัดเงาเพิ่มเติม ผิวสัมผัสที่ไม่ดีเช่นนี้ไม่เพียงแต่ลดคุณค่าด้านความสวยงามของการฟื้นฟูด้วยวัสดุแก้ว-เซรามิกเท่านั้น แต่ยังสร้างทางสำหรับแบคทีเรียเกาะติดและสะสมเป็นไบโอฟิล์ม ซึ่งส่งผลให้อัตราความสำเร็จทางคลินิกในระยะยาวลดลง
การสูญเสียความแม่นยำด้านมิติระหว่างกระบวนการผลิต
การใช้เครื่องกัดแต่ละครั้งจะขจัดวัสดุออกเป็นปริมาณที่แม่นยำอย่างชัดเจน แต่เมื่อหัวกัดสึกหรอ จะทำให้การขจัดวัสดุไม่สม่ำเสมอ งานบูรณะแบบแก้ว-เซรามิกที่ถูกกัดด้วยเครื่องกัดที่หัวกัดสึกหรอ อาจมีความหนา รูปทรงผิวบดเคี้ยว หรือรูปร่างภายในที่ผิดไปจากช่วงความคลาดเคลื่อนที่ยอมรับได้ ความแปรผันของความหนาในวัสดุแก้ว-เซรามิกส่งผลต่อคุณสมบัติทางแสงและคุณสมบัติด้านความแข็งแรง เครื่องกัดที่ไม่สามารถรักษาความแม่นยำด้านมิติได้เนื่องจากหัวกัดสึกหรอ ส่งผลให้งานบูรณะที่ได้อาจจำเป็นต้องปรับแต่งอย่างมาก แก้ไขเพิ่มเติมขณะให้บริการผู้ป่วย หรือต้องกัดใหม่ทั้งหมด ซึ่งจะทำให้ต้นทุนการผลิตสูงขึ้นและเกิดความล่าช้าในระยะเวลาดำเนินงาน
ผลกระทบทางคลินิกและประสิทธิภาพในการใช้งานระยะยาว
อายุการใช้งานของงานบูรณะและรูปแบบการล้มเหลว
การสึกหรอของเครื่องมือกัดส่งผลโดยตรงต่ออัตราความล้มเหลวก่อนกำหนดของชิ้นส่วนซ่อมแซมแบบแก้ว-เซรามิกในบริบททางคลินิก ความคลาดเคลื่อนที่ขอบของชิ้นส่วนซ่อมแซม ซึ่งเกิดจากเครื่องกัดที่สึกหรอ จะทำให้เกิดจุดสะสมแรงเครียดที่ขอบชิ้นส่วน ส่งผลให้การรั่วซึมระดับจุลภาคและฟันผุซ้ำเร่งตัวมากขึ้น ชิ้นส่วนซ่อมแซมแบบแก้ว-เซรามิกที่ถูกกัดด้วยเครื่องกัดที่เครื่องมือเสื่อมคุณภาพ มีแนวโน้มเกิดรอยแตกร้าวสูงขึ้นบริเวณจุดสัมผัสและยอดฟัน เนื่องจากความคลาดเคลื่อนเชิงมิติทำให้แรงเครื่องกลกระจุกตัวมากเป็นพิเศษ งานวิจัยยืนยันว่า ชิ้นส่วนซ่อมแซมที่ผลิตด้วยเครื่องกัดที่ควบคุมระดับการสึกหรอของเครื่องมือได้อย่างเหมาะสม มีอัตราการคงอยู่ยาวนานกว่าอย่างมีนัยสำคัญ เมื่อเทียบกับชิ้นส่วนที่ผลิตด้วยเครื่องมือตัดที่สึกหรอมาก
ความสะดวกสบายของผู้ป่วยและผลลัพธ์ด้านความงาม
เมื่อเครื่องกัดทำงานด้วยเครื่องมือที่สึกหรอ งานบูรณะแบบแก้ว-เซรามิกที่ได้มักต้องปรับแต่งหลายครั้งขณะนั่งอยู่บนเก้าอี้ผู้ป่วย เพื่อให้บรรลุการสบฟันและการสัมผัสที่เหมาะสม พื้นผิวที่ไม่เรียบเนียนจากเครื่องมือกัดที่สึกหรอทำให้เกิดบริเวณขรุขระซึ่งระคายเคืองเนื้อเยื่ออ่อนและสะสมคราบสกปรก ส่งผลให้คุณภาพด้านความสวยงามลดลงตามกาลเวลา ผู้ป่วยที่ได้รับงานบูรณะแบบแก้ว-เซรามิกซึ่งผลิตภายใต้สภาวะเครื่องมือกัดที่เหมาะสม จะได้ผลลัพธ์ด้านความสวยงามที่เหนือกว่า และอายุการใช้งานของงานบูรณะยาวนานยิ่งขึ้น การลงทุนเพื่อรักษาเครื่องกัดให้อยู่ในสภาพพร้อมใช้งาน พร้อมเครื่องมือตัดที่มีคุณภาพดีนั้น ส่งผลโดยตรงต่อความพึงพอใจของผู้ป่วยและอัตราความสำเร็จทางคลินิก
กลยุทธ์ในการลดผลกระทบจากการสึกหรอของเครื่องมือกัด
การจัดการเครื่องมือเชิงป้องกันในเครื่องกัด
การจัดการเครื่องมืออย่างมีประสิทธิภาพเริ่มต้นจากการกำหนดช่วงเวลาเปลี่ยนเครื่องมือแบบคาดการณ์ล่วงหน้า โดยอิงตามปริมาตรการตัดและชนิดของวัสดุสำหรับเครื่องกัดของท่าน ติดตามระยะเวลาการทำงานสะสมของเครื่องกัดและพื้นที่ผิวที่ผ่านการกัด เพื่อกำหนดจุดที่เหมาะสมในการเปลี่ยนเครื่องมือ ก่อนที่การสึกหรอจะรุนแรงขึ้น ใช้ระบบบันทึกข้อมูลที่จดบันทึกตัวชี้วัดประสิทธิภาพของเครื่องกัด วันที่เปลี่ยนเครื่องมือ และการประเมินคุณภาพ เพื่อระบุรูปแบบการสึกหรอที่เกิดขึ้นอย่างต่อเนื่อง การตรวจสอบเครื่องมือตัดเป็นระยะระหว่างการเปลี่ยนเครื่องมือ ช่วยให้ช่างเทคนิคสามารถสังเกตสัญญาณแรกของการสึกหรอได้ และปรับแต่งพารามิเตอร์ของเครื่องกัดก่อนที่คุณภาพงานจะลดลง
การปรับแต่งระบบหล่อเย็นและหล่อลื่น
ระบบหล่อเย็นของเครื่องกัดมีบทบาทสำคัญอย่างยิ่งในการควบคุมการสึกหรอของเครื่องมือขณะขึ้นรูปวัสดุแก้ว-เซรามิก ต้องมั่นใจว่ามีการไหลของสารหล่อเย็นเพียงพอไปยังบริเวณที่เครื่องมือกัดสัมผัสงานในทุกการปฏิบัติการ เพื่อลดความเค้นจากความร้อนและยืดอายุการใช้งานของเครื่องมือ ตรวจสอบให้แน่ใจว่าความเข้มข้นของสารหล่อเย็นในเครื่องกัดของท่านยังคงเป็นไปตามข้อกำหนดของผู้ผลิต เนื่องจากสารหล่อเย็นที่เสื่อมคุณภาพจะสูญเสียความสามารถในการถ่ายเทความร้อนและประสิทธิภาพในการหล่อลื่น ควรเปลี่ยนสารหล่อเย็นอย่างสม่ำเสมอเพื่อป้องกันการปนเปื้อนและการเจริญเติบโตของแบคทีเรียซึ่งส่งผลเสียต่อประสิทธิภาพการหล่อเย็นของเครื่องกัด การหล่อเย็นเครื่องมือกัดอย่างเหมาะสมสามารถลดอัตราการสึกหรอได้มากถึงร้อยละ ๓๐ โดยส่งผลโดยตรงต่อคุณภาพของการฟื้นฟูวัสดุแก้ว-เซรามิก
การปรับแต่งความเร็วของเพลาหมุนและอัตราการป้อน
ตั้งค่าเครื่องกัดของท่านให้ทำงานที่ความเร็วของเพลาหมุนและอัตราการป้อนที่เหมาะสมสำหรับวัสดุแก้ว-เซรามิก โดยหลีกเลี่ยงพารามิเตอร์ที่รุนแรงซึ่งเร่งการสึกหรอของเครื่องมือ ความเร็วของเพลาหมุนที่สูงขึ้นจะเพิ่มอุณหภูมิขณะตัดและทำให้เกิดการสึกหรอจากความร้อนในเครื่องมือกัด ขณะที่อัตราการป้อนที่มากเกินไปจะก่อให้เกิดแรงเครื่องจักรและความเสียหายแบบแตกร้าว โปรดปรึกษาคู่มือผู้ผลิตสำหรับรุ่นเครื่องกัดเฉพาะของท่านและองค์ประกอบวัสดุแก้ว-เซรามิก เพื่อกำหนดพารามิเตอร์การตัดที่เหมาะสม ควรตรวจสอบการสั่นสะเทือนของเครื่องกัดและสัญญาณเสียงขณะใช้งานอย่างสม่ำเสมอ เพื่อตรวจจับสัญญาณแบบเรียลไทม์ของการสึกหรอมากเกินไปหรือพารามิเตอร์ที่ไม่สอดคล้องกัน ซึ่งจำเป็นต้องมีการปรับค่า
คำถามที่พบบ่อย
ควรเปลี่ยนเครื่องมือกัดสำหรับงานบูรณะวัสดุแก้ว-เซรามิกบ่อยแค่ไหน
ช่วงเวลาที่ต้องเปลี่ยนเครื่องมือสำหรับเครื่องกัดขึ้นอยู่กับปริมาตรการตัด ความแข็งของวัสดุ และรูปทรงเรขาคณิตเฉพาะของเครื่องมือ โดยทั่วไปอยู่ระหว่าง ๕๐ ถึง ๒๐๐ ชิ้นต่อเครื่องมือหนึ่งชิ้น ห้องปฏิบัติการส่วนใหญ่จัดทำตารางการเปลี่ยนเครื่องมือตามจำนวนชั่วโมงการใช้งาน หรือจำนวนชิ้นงานที่ผลิตสะสม แทนที่จะใช้ระยะเวลาตามปฏิทิน ผู้ผลิตเครื่องกัดของท่านให้คำแนะนำเกี่ยวกับการสึกหรอของเครื่องมือที่ออกแบบมาเฉพาะสำหรับวัสดุแก้ว-เซรามิก การปฏิบัติตามคำแนะนำเหล่านี้อย่างเคร่งครัดจะช่วยรับประกันคุณภาพที่สม่ำเสมอ การติดตามตัวชี้วัดด้านคุณภาพ เช่น ความพอดีของขอบชิ้นงาน (marginal fit) จะเป็นตัวบ่งชี้เชิงปฏิบัติที่มีประโยชน์สำหรับกำหนดเวลาที่เหมาะสมในการเปลี่ยนเครื่องมือในแผนการบำรุงรักษาเครื่องกัดของท่าน
การสึกหรอของเครื่องมือในเครื่องกัดสามารถทำให้สีหรือระดับความทึบแสงของชิ้นงานแก้ว-เซรามิกเปลี่ยนแปลงได้หรือไม่
แม้การสึกหรอของเครื่องมือตัดในเครื่องกัดจะส่งผลโดยตรงต่อคุณภาพขอบและผิวเรียบของชิ้นงานเป็นหลัก แต่การสึกหรออย่างรุนแรงอาจส่งผลกระทบทางอ้อมต่อคุณสมบัติเชิงแสงได้ผ่านความหยาบของผิวที่เพิ่มขึ้นและการแตกร้าวจุลภาคใต้ผิวหนัง เครื่องมือตัดที่สึกหรอจะสร้างความร้อนและแรงเสียดทานเกินขนาด ซึ่งอาจทำให้เกิดการเปลี่ยนสีแบบเฉพาะจุดหรือความแตกต่างของความทึบแสงในวัสดุแก้ว-เซรามิก อย่างไรก็ตาม การเปลี่ยนสีโดยตรงนั้นมักไม่เกิดขึ้นจากภาวะเครื่องมือตัดสึกหรอเพียงอย่างเดียว แต่กลับเกิดจากการกระจายแสงเชิงออปติกที่เกิดจากผิวงานที่ไม่เรียบซึ่งเกิดจากเครื่องมือตัดที่สึกหรอ ส่งผลให้การรับรู้ด้านความงามเปลี่ยนไป การรักษาสภาพเครื่องมือตัดให้อยู่ในเกณฑ์เหมาะสมจึงเป็นสิ่งจำเป็นเพื่อให้มั่นใจว่าชิ้นส่วนฟันเทียมจากวัสดุแก้ว-เซรามิกจะมีค่าการโปร่งแสงและความคงตัวของสีที่สม่ำเสมอ
สัญญาณใดบ่งชี้ว่าเครื่องมือตัดในเครื่องกัดถึงจุดสิ้นสุดอายุการใช้งานแล้ว
การตรวจสอบด้วยสายตาต่อเครื่องมือตัดของเครื่องกัดของท่าน พบว่ามีรอยสึกบริเวณผิวด้านข้างเกิน 0.3 มิลลิเมตร มีหลุมหรือรอยบุ๋มคล้ายปล่องบนผิวด้านหน้าของใบมีด หรือมีรอยแตกร้าวที่มองเห็นได้ชัด ซึ่งบ่งชี้ว่าเครื่องมืออยู่ในระยะสึกหรอขั้นวิกฤต คุณภาพของงานเคลือบเซรามิกแก้วที่ผลิตด้วยเครื่องกัดของท่านเริ่มลดลงเล็กน้อย เช่น เส้นภายในหยาบหรือขนาดเบี่ยงเบนจากค่ามาตรฐาน แสดงว่าถึงเวลาที่ต้องเปลี่ยนเครื่องมือแล้ว เสียงดังผิดปกติ การสั่นสะเทือน หรือความต้านทานที่เพิ่มขึ้นขณะใช้งานเครื่องกัด บ่งชี้ว่าเครื่องมือสึกหรออย่างรุนแรงและจำเป็นต้องดำเนินการทันที ผู้ผลิตส่วนใหญ่แนะนำให้เปลี่ยนเครื่องมือของเครื่องกัดก่อนที่จะปรากฏความเสียหายที่มองเห็นได้ เพื่อรักษามาตรฐานคุณภาพอย่างสม่ำเสมอในการผลิตงานเคลือบเซรามิกแก้ว