
 EN
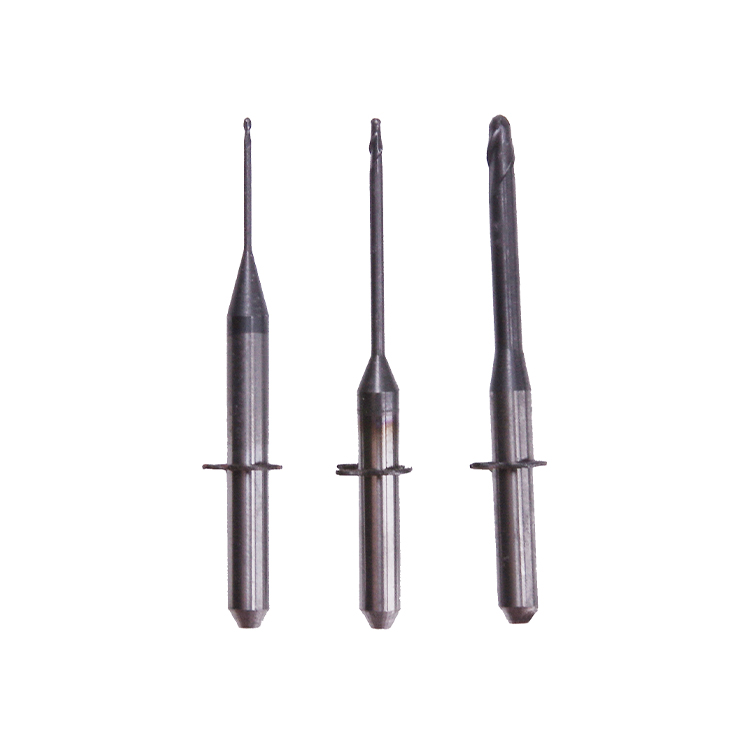
Fræsborde er præcisionsfræseredskaber, der er afgørende for digital tandpleje og tandtekniske laboratorieoperationer. Med tiden oplever disse værktøjer uundgåelig slitage, stumpning og mikrostrukturel forringelse, hvilket kompromitterer deres fræseeffektivitet og kliniske ydeevne. At forstå, hvorfor freserbor skal udskiftes regelmæssigt, er grundlæggende for at opretholde konsekvent kvalitet, beskytte dyre fræseudstyr og levere pålidelige restaureringer til patienter.

Beslutningen om at udskifte fræsborde er ikke tilfældig eller udelukkende styret af omkostninger. Tværtimod afspejler den en operativ nødvendighed, der bygger på materialevidenskab, udstyrsdesign og kliniske resultater. Slidte fræsborde kompromitterer fræsenøjagtigheden, øger spindelbelastningen, genererer overdreven varme og fører endeligt til suboptimale restaureringer. At genkende tegn på fræsbordegradation og implementere en struktureret udskiftningsskema beskytter både investeringen og ryet.
Hvordan fræsborde forringes under brug
Mekanisk slitage og kantforringelse
Hver fræsbor udsættes for progressiv mekanisk slitage fra det øjeblik, den kommer i kontakt med det materiale, der fræses. Diamantbelagte fræsbor, keramiske fræsbor og carbide-fræsbor oplever alle gradvis blunting, da abrasiv kontakt fjerner mikroskopiske mængder af skæremateriale. Skærekanten – uanset hvor skarp den oprindeligt er – bliver afrundet og ujævn efter utallige gennemgange af zirkoniumoxid, komposit eller metalunderlag. Denne kantdegradering er ikke synlig for det blotte øje før på et avanceret stadie, men den ændrer grundlæggende skæregeometrien og ydeevnen hos fræsbor.
Fræserbor, der har mistet deres skarphed, skærer ikke længere rent igennem materialet. I stedet begynder de at skrabe, knuse eller smøre overfladen i stedet for at lave præcise snit. Denne overgang fra skæring til knusning genererer overdreven varme, øger værktøjsvibration og frembringer overfladeufuldkommenheder, der påvirker pasformen og æstetikken af restaureringerne negativt. Operatører opdager ofte ikke, at deres fræserbor er forringet, før kvalitetsproblemer viser sig i de færdige restaureringer.
Termisk og kemisk spænding
Friktionen mellem fræsere og arbejdsemnet genererer betydelig varme, især ved de høje spindelhastigheder, der er typiske for moderne CAD-CAM-fræseenheder. Gentagne termiske cyklusser svækker bindingen mellem diamantbelægninger og carbidsubstrater i diamantfræsere. Kemisk påvirkning fra kølevæske, rengøringsmidler og procesrester fra fræsning af forskellige materialer kan med tiden korrodere eller nedbryde fræsernes arbejdsflader. Disse kombinerede påvirkninger fremskynder den strukturelle fejludvikling af fræsere ud over simpel mekanisk slitage.
Hvorfor regelmæssig udskiftning sikrer udstyrets og kvalitetens integritet
Beskyttelse af investeringen i fræseudstyr
Fresenhedder udgør betydelige kapitalinvesteringer for tandtekniske laboratorier og praksis. Spindler, lejer og drivmekanismer er konstrueret til at fungere sammen med fræsebor i god stand. Bluntede eller slidte fræsebor gør, at spindelmotoren skal arbejde hårdere, hvilket øger vibrationerne, accelererer slidet på lejerne og hæver driftstemperaturerne. Over måneder med brug af degraderede fræsebor fører den akkumulerede belastning til en forkortet levetid for de dyre fræseanlæg og øger vedligeholdelsesomkostningerne. Regelmæssig udskiftning af fræsebor er derfor en forebyggende vedligeholdelsesstrategi, der beskytter hele fræsesystemet.
Når fræsere holdes skarpe og i optimal stand, skærer de rent med minimal belastning på spindlen. Fræsemaskinen fungerer med den beregnede effektivitet, slitage på lejerne forbliver forudsigelig, og risikoen for uventet udstyrsfejl falder betydeligt. Operatører, der udskifter fræsere proaktivt, rapporterer færre spindelproblemer, længere udstyrslevetid og mere stabile driftsomkostninger sammenlignet med dem, der udsætter udskiftningen, indtil der opstår katastrofal fejl.
Sikring af konsekvent restaurationskvalitet
Patienttilfredshed og klinisk succes afhænger af præcisionen og pasformen af fræsede restaureringer. Slidte fræsebor frembringer ru overflader, dimensionelle unøjagtigheder og marginal uregelmæssigheder, hvilket påvirker pasformen negativt og kræver manuel justering eller genlaving. Ved at udskifte fræseborne til tiden sikres det, at hver fremstillede restaurering opfylder stramme tolerancegrænser og dimensionelle specifikationer. Kvalitetskonsekvensen afspejler sig direkte i praksisens eller laboratoriets ry og reducerer forekomsten af kliniske fejl eller patientklager.
Laboratorier, der dokumenterer udskiftning af fræsere og overvåger kvalitetsmål konsekvent, rapporterer oftere højere acceptrater, færre omarbejdsopgaver og bedre langtidskliniske resultater. Denne sammenhæng er ikke tilfældig. Friske fræsere med skarpe skærekanter giver en bedre overfladekvalitet, mere præcise marginer og mere forudsigelige dimensioner end slidte værktøjer – uanset hvor omhyggeligt operatørerne forsøger at kompensere ved justeringer af teknikken.
Indførelse af en effektiv udskiftningsskema
Fastlæggelse af udskiftningsintervaller baseret på brug
Den optimale udskiftningsskema for fræserbor afhænger af flere faktorer, herunder det materiale, der fræses, spindelhastigheden, skæredybden, specifikationerne for fræseenheden og mængden af fræsning, der udføres. Diamantbelagte fræserbor beholder typisk deres effektivitet længere end ubelagte carbidalternativer, men alle fræserbor har en begrænset funktionslevetid. Producenter anbefaler typisk at udskifte fræserbor efter et bestemt antal driftstimer eller efter behandling af en bestemt mængde materiale. Ved at følge brugen af fræserbor gennem produktionslogbøger eller spindeltimersmålere muliggør det datadrevne udskiftningsskøn i stedet for gætteri.
Nogle virksomheder konstaterer, at udskiftning af fræsere mere hyppigt end det minimale anbefalede faktisk nedsætter de samlede driftsomkostninger ved at undgå omarbejde og udstyrsbelastning. Et laboratorium, der behandler store mængder zirkonrestaurationer, kan opnå bedre økonomi ved at udskifte fræsere hver 50 driftstime i stedet for at vente til 150 driftstimer. På samme måde kan praksis med lavere volumen forlænge udskiftningsintervallerne. Nøglen er at overvåge faktiske ydelsesmål og justere udskiftningsskemaet ud fra observeret kvalitet og udstyrsadfærd i stedet for at følge generiske anbefalinger slavisk.
Visuel inspektion og ydelsesovervågning
Operatører skal regelmæssigt foretage visuel inspektion af fræserne for tydelige tegn på skade, mangel på belægning eller overdreven slitage. Under forstørrelse fremviser en skarp fræser en klar, jævn skærekant, mens en blunt fræser ser mat og afrundet ud. Overvågning af ydeevnen omfatter observasjon af skære-kvaliteten, lytning efter usædvanlige spindellyde, måling af overfladeglatthed på testrestaurationer samt kontrol af dimensionel nøjagtighed over flere på hinanden følgende fræsecykler. Når ydeevnemålene begynder at falde, signalerer dette, at fræserne nærmer sig deres levetid, uanset hvor mange driftstimer der er gået.
At etablere en udskiftningsprotokol, der kombinerer producentens anbefalinger, ydeevnedata og visuel inspektion, skaber et robust system til at fastsætte tidspunktet for udskiftning af fræserne. Denne proaktive tilgang forhindrer frustrationen ved at opdage slidte freserbor under produktion og sikrer, at udstyr og operatører yder konsekvent præstation. Dokumentation af udskiftningstidspunkter, driftstimer og observerede kvalitetsmålinger bygger også værdifuld institutionel viden, der forbedrer fremtidige udskiftningsbeslutninger.
Ofte stillede spørgsmål
Hvor ofte skal fræsere udskiftes?
Udskiftningsfrekvensen afhænger af materialetype, spindelhastighed og brugsmængde. Diamantbelagte fræsere holder typisk 50–150 driftstimer afhængigt af fræseforholdene. Ubelagte karbidfræsere kræver muligvis mere hyppig udskiftning. Registrer driftstimerne og overvåg overfladekvaliteten for at fastslå din facilitets optimale udskiftningsinterval. Drift med høj volumen drager ofte fordel af mere hyppig udskiftning af fræsere for at opretholde konsekvent kvalitet og undgå udstyrsbelastning.
Hvad sker der, hvis fræsere ikke udskiftes regelmæssigt?
Slidte fræsere giver ru, unøjagtige overflader, dårlig marginalpasform og dimensionelle fejl, der kompromitterer restaurationskvaliteten. Bluntede fræsere gør også, at fræsespindlen skal arbejde hårdere, hvilket øger vibrationerne, accelererer lejernes slitage og forhøjer temperaturen. Vedvarende brug af degraderede fræsere kan beskadige dyre fræseudstyr, øge omarbejdsraterne, reducere patients tilfredshed og endeligt øge driftsomkostningerne, selvom der opnås midlertidige besparelser ved udsættelse af udskiftning.
Kan slidte fræsere slibes op i stedet for udskiftes?
De fleste moderne fræsbor, især diamantbelagte varianter, kan ikke genoprettes effektivt uden specialiseret udstyr og ekspertise. Forsøg på at slibe fræsbor forkert kan uigenkaldeligt beskadige skæregeometrien. For de fleste tandsløjfeprocedurer er udskiftning mere økonomisk, pålidelig og praktisk end slibning. Omkostningerne ved at udskifte fræsbor opvejes af forbedret kvalitet, reduceret belastning på udstyret og undgåelse af mislykkede genoprettelsesforsøg.