
 EN
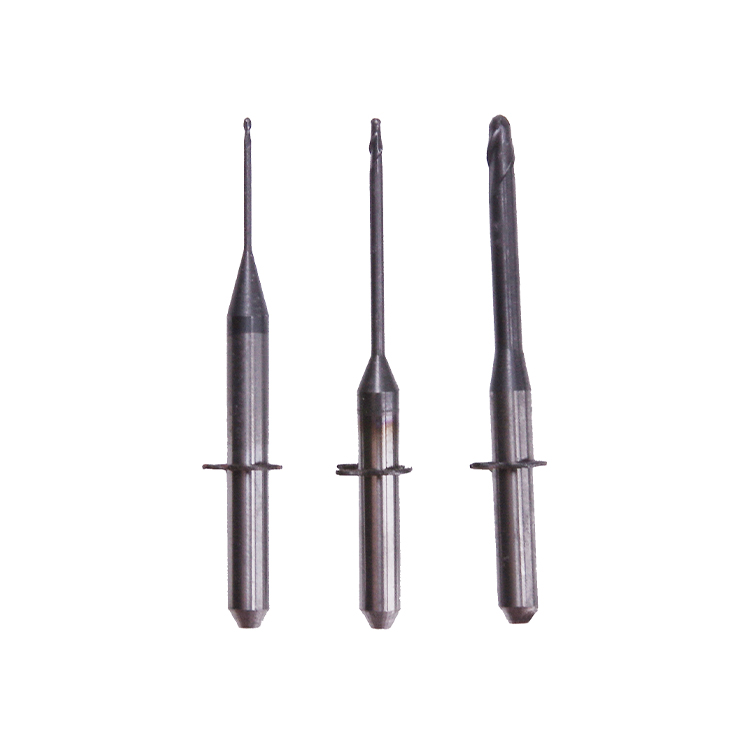
Bur milling adalah instrumen pemotong presisi yang esensial dalam kedokteran gigi digital dan operasi laboratorium gigi. Seiring waktu, alat-alat ini mengalami keausan tak terelakkan, kehilangan ketajaman, serta degradasi struktur mikro yang mengurangi efisiensi pemotongan dan kinerja klinisnya. Memahami mengapa bor Penggiling perlu diganti secara berkala merupakan hal mendasar untuk menjaga kualitas yang konsisten, melindungi peralatan milling yang mahal, serta memberikan restorasi yang andal kepada pasien.

Keputusan untuk mengganti bur milling bukanlah sembarangan atau semata-mata didorong oleh pertimbangan biaya. Sebaliknya, keputusan ini mencerminkan kebutuhan operasional yang berakar pada ilmu material, desain peralatan, dan hasil klinis. Bur milling yang aus mengurangi akurasi pemotongan, meningkatkan tekanan pada spindle, menghasilkan panas berlebih, dan pada akhirnya menghasilkan restorasi di bawah standar. Mengenali tanda-tanda degradasi bur milling serta menerapkan jadwal penggantian yang terstruktur melindungi baik investasi maupun reputasi.
Cara Bur Penggilingan Mengalami Degradasi Selama Pemakaian
Keausan Mekanis dan Degradasi Tepi Pemotong
Setiap bur penggilingan mengalami keausan mekanis progresif sejak saat pertama kali bersentuhan dengan bahan yang sedang digiling. Bur penggilingan berlapis diamond, bur penggilingan keramik, dan bur penggilingan karbida semuanya mengalami penumpulan bertahap akibat kontak abrasif yang menghilangkan sejumlah kecil material pemotong dalam skala mikroskopis. Tepi pemotong—seberapa tajam pun pada awalnya—menjadi membulat dan tidak rata setelah melewati zirkonia, komposit, atau substrat logam berulang kali. Degradasi tepi ini tidak terlihat oleh mata telanjang hingga tahap lanjut, namun secara mendasar mengubah geometri pemotongan dan kinerja bur penggilingan.
Bur penggiling yang telah kehilangan ketajamannya tidak lagi memotong material secara bersih. Sebaliknya, bur tersebut mulai mengupas, menghancurkan, atau menggores permukaan alih-alih melakukan pemotongan presisi. Perpindahan dari proses pemotongan ke penghancuran ini menghasilkan panas berlebih, meningkatkan getaran alat (tool chatter), serta menimbulkan ketidakrataan permukaan yang merugikan ketepatan pas dan estetika restorasi.
Stres Termal dan Kimiawi
Gesekan yang dihasilkan antara mata bor frais dan bahan benda kerja menghasilkan panas yang signifikan, terutama pada kecepatan poros utama tinggi yang khas pada unit frais CAD-CAM modern. Siklus termal berulang melemahkan ikatan antara lapisan berlian dan substrat karbida pada mata bor frais berlapis berlian. Paparan bahan kimia dari cairan pendingin, larutan pembersih, serta hasil samping proses frais berbagai bahan dapat mengikis atau merusak permukaan kerja mata bor frais seiring waktu. Faktor stres gabungan ini mempercepat kegagalan struktural mata bor frais melampaui keausan mekanis biasa.
Mengapa Penggantian Berkala Menjaga Peralatan dan Kualitas
Melindungi Investasi pada Peralatan Frais
Unit penggilingan merupakan investasi modal yang signifikan bagi laboratorium gigi dan praktik kedokteran gigi. Poros utama (spindle), bantalan (bearing), serta mekanisme penggerak dirancang untuk bekerja optimal bersama mata bor penggiling dalam kondisi baik. Mata bor penggiling yang tumpul atau aus memaksa motor poros utama bekerja lebih keras, sehingga meningkatkan getaran, mempercepat keausan bantalan, dan menaikkan suhu operasional. Selama berbulan-bulan menggunakan mata bor penggiling yang terdegradasi, tekanan kumulatif memperpendek masa pakai peralatan penggilingan yang mahal serta meningkatkan biaya perawatan. Oleh karena itu, penggantian rutin mata bor penggiling merupakan strategi perawatan preventif yang melindungi seluruh sistem penggilingan.
Ketika bur pemotong tetap tajam dan dalam kondisi optimal, bur tersebut memotong secara bersih dengan tekanan minimal pada spindle. Mesin frais beroperasi pada efisiensi yang dirancang, keausan bantalan tetap dapat diprediksi, dan risiko kegagalan peralatan tak terduga berkurang secara signifikan. Operator yang mengganti bur pemotong secara proaktif melaporkan lebih sedikit masalah pada spindle, masa pakai peralatan yang lebih panjang, serta biaya operasional yang lebih stabil dibandingkan operator yang menunda penggantian hingga terjadi kegagalan kritis.
Memastikan Kualitas Restorasi yang Konsisten
Kepuasan pasien dan keberhasilan klinis bergantung pada ketepatan serta presisi restorasi yang dibuat dengan mesin milling. Bur milling dalam kondisi buruk menghasilkan permukaan kasar, ketidakakuratan dimensi, dan ketidakteraturan margin yang merugikan presisi pasangan restorasi serta memerlukan penyesuaian manual atau pembuatan ulang. Penggantian bur milling sesuai jadwal memastikan setiap restorasi yang dihasilkan memenuhi toleransi ketat dan spesifikasi dimensi. Konsistensi kualitas secara langsung mencerminkan reputasi praktik atau laboratorium serta mengurangi kejadian kegagalan klinis atau keluhan pasien.
Laboratorium yang mendokumentasikan siklus penggantian bur milling dan melacak metrik kualitas secara konsisten melaporkan tingkat penerimaan yang lebih tinggi, jumlah pekerjaan ulang yang lebih sedikit, serta hasil klinis jangka panjang yang lebih baik. Korelasi ini bukanlah kebetulan. Bur milling yang baru dengan tepi pemotong yang tajam menghasilkan permukaan akhir yang unggul, margin yang lebih presisi, serta dimensi yang lebih dapat diprediksi dibandingkan alat yang sudah aus—terlepas dari seberapa cermat operator berupaya mengkompensasi melalui penyesuaian teknik.
Menerapkan Jadwal Penggantian yang Efektif
Menetapkan Interval Penggantian Berdasarkan Pemakaian
Jadwal penggantian optimal untuk mata bor frais bergantung pada berbagai faktor, termasuk bahan yang difrais, kecepatan poros utama, kedalaman pemotongan, spesifikasi unit frais, serta volume pekerjaan frais yang dilakukan. Mata bor frais berlapis berlian biasanya mempertahankan efektivitasnya lebih lama dibandingkan alternatif karbida tanpa lapisan, namun semua mata bor frais memiliki masa pakai fungsional yang terbatas. Produsen umumnya merekomendasikan penggantian mata bor frais setelah jumlah jam operasi tertentu atau setelah memproses volume bahan tertentu. Mencatat penggunaan mata bor frais melalui log produksi atau meter jam poros utama memungkinkan keputusan penggantian berbasis data, bukan tebakan.
Beberapa operasi menemukan bahwa mengganti bur milling lebih sering daripada jadwal minimal yang direkomendasikan justru mengurangi total biaya operasional dengan menghilangkan pekerjaan ulang dan tekanan pada peralatan. Sebuah laboratorium yang memproses restorasi zirkonia dalam volume tinggi mungkin mencapai efisiensi ekonomi lebih baik dengan mengganti bur milling setiap 50 jam operasi, alih-alih menunggu hingga 150 jam pemakaian. Demikian pula, praktik dengan volume lebih rendah bisa memperpanjang interval penggantian. Kuncinya adalah memantau metrik kinerja aktual serta menyesuaikan jadwal penggantian berdasarkan kualitas dan perilaku peralatan yang teramati, bukan hanya mengikuti rekomendasi umum secara kaku.
Pemeriksaan Visual dan Pemantauan Kinerja
Operator harus memeriksa secara visual bur penggiling secara berkala untuk tanda-tanda kerusakan yang jelas, kehilangan lapisan, atau keausan berlebihan. Di bawah pembesaran, bur penggiling yang tajam menampilkan garis tepi yang cerah dan seragam, sedangkan bur penggiling yang tumpul tampak kusam dan membulat. Pemantauan kinerja melibatkan pengamatan kualitas pemotongan, pendengaran suara spindel yang tidak biasa, pengukuran kekasaran permukaan pada restorasi uji coba, serta pemeriksaan akurasi dimensi selama siklus penggilingan berturut-turut. Ketika metrik kinerja mulai menurun, hal ini menandakan bahwa bur penggiling telah mendekati akhir masa pakainya, terlepas dari berapa jam operasional yang telah berlalu.
Menetapkan protokol penggantian yang menggabungkan rekomendasi produsen, data kinerja, dan pemeriksaan visual menciptakan sistem yang andal untuk menentukan waktu penggantian bur penggiling. Pendekatan proaktif ini mencegah frustasi akibat penemuan bur yang aus bor Penggiling proses produksi tengah berjalan dan memastikan bahwa peralatan serta operator berkinerja konsisten. Dokumentasi tanggal penggantian, jam operasional, serta metrik kualitas yang teramati juga membangun pengetahuan institusional bernilai tinggi yang menyempurnakan keputusan penggantian di masa depan.
Tanya Jawab
Seberapa sering bur milling harus diganti?
Frekuensi penggantian bergantung pada jenis bahan, kecepatan spindle, dan volume pemakaian. Bur milling berlapis diamond umumnya tahan selama 50–150 jam operasional, tergantung pada kondisi pemotongan. Bur milling karbida tanpa lapisan mungkin memerlukan penggantian lebih sering. Lacak jam operasional dan pantau kualitas hasil permukaan untuk menetapkan interval penggantian optimal di fasilitas Anda. Operasi bervolume tinggi sering kali mendapat manfaat dari penggantian bur milling yang lebih sering guna menjaga konsistensi kualitas serta mencegah tekanan berlebih pada peralatan.
Apa yang terjadi jika bur milling tidak diganti secara berkala?
Bur pemotong yang aus menghasilkan permukaan kasar dan tidak akurat, kecocokan marginal yang buruk, serta kesalahan dimensi yang merugikan kualitas restorasi. Bur pemotong yang tumpul juga memaksa spindle pemotong bekerja lebih keras, meningkatkan getaran, mempercepat keausan bantalan, serta menaikkan suhu. Penggunaan berkelanjutan bur pemotong yang terdegradasi dapat merusak peralatan pemotong mahal, meningkatkan tingkat pengerjaan ulang, menurunkan kepuasan pasien, dan pada akhirnya menaikkan biaya operasional—meskipun ada penghematan sementara akibat penundaan penggantian.
Apakah bur pemotong yang aus dapat diasah kembali alih-alih diganti?
Sebagian besar bur penggilingan modern, khususnya varian berlapis berlian, tidak dapat diasah ulang secara efektif tanpa peralatan khusus dan keahlian yang memadai. Upaya mengasah bur penggilingan secara tidak tepat dapat merusak geometri pemotongan secara permanen. Untuk sebagian besar prosedur kedokteran gigi, penggantian lebih ekonomis, andal, dan praktis dibandingkan pengasahan ulang. Biaya penggantian bur penggilingan terbayarkan melalui peningkatan kualitas, pengurangan beban pada peralatan, serta terhindarnya kegagalan akibat upaya pengasahan ulang yang tidak berhasil.