
 EN
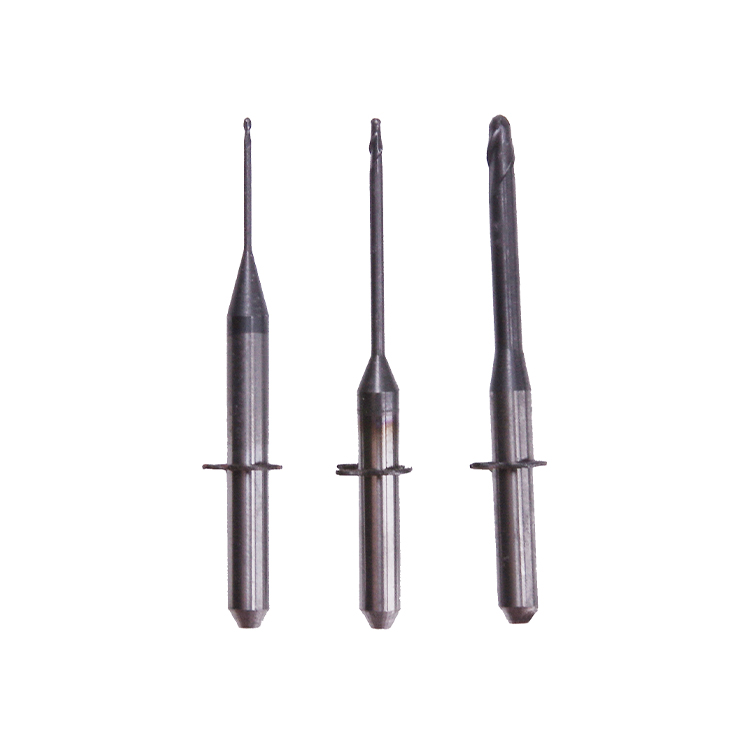
Freze uçları, dijital diş hekimliği ve diş laboratuvarı operasyonlarında temel olan hassas kesme aletleridir. Zamanla bu aletler kaçınılmaz olarak aşınma, köreşme ve mikroyapısal bozulma yaşarlar; bu da kesme verimliliğini ve klinik performanslarını olumsuz etkiler. Neden milling Burları düzenli olarak değiştirilmesi gerektiğinin anlaşılması, tutarlı kaliteyi korumak, pahalı freze ekipmanlarını korumak ve hastalara güvenilir restorasyonlar sunmak açısından temel bir gereksinimdir.

Freze uçlarının değiştirilmesine karar vermek rastgele ya da yalnızca maliyet odaklı değildir. Aksine, bu karar malzeme bilimi, ekipman tasarımı ve klinik sonuçlar gibi unsurlara dayalı operasyonel bir zorunluluk yansıtır. Aşınmış freze uçları kesme doğruluğunu bozar, mil üzerinde fazladan stres oluşturur, aşırı ısı üretir ve nihayetinde düşük kaliteli restorasyonlara yol açar. Freze uçlarının bozulma belirtilerini tanımak ve yapılandırılmış bir değiştirme programı uygulamak hem yatırımınızı hem de itibarınızı korur.
Freze Uçlarının Kullanım Sürecinde Nasıl Bozulduğu
Mekanik Aşınma ve Kenar Bozulması
Her freze matkabı, işlenecek malzemeyle temas ettiği andan itibaren kademeli mekanik aşınmaya maruz kalır. Elmas kaplamalı freze matkapları, seramik freze matkapları ve karbür freze matkapları, aşındırıcı temas sonucu kesici malzemenin mikroskobik miktarlarının uzaklaştırılmasıyla yavaş yavaş köreler. Kesici kenar, ne kadar keskin olursa olsun, zirkonyum, kompozit veya metal alt tabakalardan sayısız kez geçtikten sonra yuvarlaklaşır ve düzensiz hâle gelir. Bu kenar bozulması, ileri seviyeye gelene kadar çıplak gözle görünmezdir; ancak freze matkaplarının kesme geometrisini ve performansını temelden değiştirir.
Kenarlarını kaybetmiş freze uçları, artık malzemenin üzerinden temiz bir şekilde kesmez. Bunun yerine yüzeyi soyar, ezerek işler veya smirler; hassas kesimler yapmaz. Kesme işleminin ezme işlemine dönüşmesi, aşırı ısı oluşumuna, takım titremesinin artmasına ve restorasyonun oturması ile estetiği üzerinde olumsuz etki yapan yüzey düzensizliklerine neden olur. Operatörler, genellikle bitmiş restorasyonlarda kalite sorunları ortaya çıkana kadar freze uçlarının performans kaybettiğini fark etmez.
Isıl ve Kimyasal Stres
Freze uçları ile iş parçası malzemesi arasındaki sürtünmeden kaynaklanan ısı, özellikle modern CAD-CAM frezeleme ünitelerinde yaygın olan yüksek devirlerde önemli miktarda oluşur. Tekrarlayan termal çevrimler, elmas kaplamalı freze uçlarında elmas kaplamalar ile karbür alt tabakaları arasındaki bağın zayıflamasına neden olur. Soğutma sıvısı, temizleme solüsyonları ve çeşitli malzemelerin frezelenmesi sırasında oluşan yan ürünlerden kaynaklanan kimyasal maruziyet, freze uçlarının çalışır yüzeylerinin zamanla korozyona uğramasına veya bozulmasına neden olabilir. Bu birleşik stres faktörleri, freze uçlarının mekanik aşınmadan daha fazlasını içeren yapısal başarısızlıklarını hızlandırır.
Neden Düzenli Değişim Ekipmanı ve Kaliteyi Korur
Frezeleme Ekipmanı Yatırımınızı Koruma
Frezeleme üniteleri, diş laboratuvarları ve klinikleri için önemli sermaye yatırımlarıdır. Mili, rulmanlar ve tahrik mekanizmaları, iyi durumdaki freze uçlarıyla çalışacak şekilde tasarlanmıştır. Körelmiş veya aşınmış freze uçları, mil motorunun daha fazla çalışmasını zorunlu kılar; bu da titreşimi artırır, rulmanların aşınmasını hızlandırır ve işletme sıcaklıklarını yükseltir. Aylar boyunca bozulmuş freze uçlarının kullanılması, birikimsel stresle pahalı frezeleme ekipmanlarının ömrünü kısaltır ve bakım maliyetlerini artırır. Bu nedenle freze uçlarının düzenli olarak değiştirilmesi, tüm frezeleme sistemini koruyan bir önleyici bakım stratejisidir.
Freze uçları keskin tutulduğunda ve optimal durumda olduğunda, mil üzerinde minimum yük oluşturarak temiz kesim yaparlar. Freze tezgâhı tasarlandığı verimlilikte çalışır, yatakların aşınması öngörülebilir kalır ve beklenmedik ekipman arızalarının riski önemli ölçüde azalır. Freze uçlarını felakete yol açacak bir arıza meydana gelmeden önce proaktif olarak değiştiren operatörler, mil ile ilgili sorunların azaldığını, ekipmanın ömrünün uzadığını ve işletme maliyetlerinin daha dengeli olduğunu bildirir.
Tutarlı Restorasyon Kalitesinin Sağlanması
Hasta memnuniyeti ve klinik başarı, freze ile işlenen restorasyonların doğruluğu ve uyumuna bağlıdır. Kötü durumdaki freze uçları, yüzeylerde pürüzlülüğe, boyutsal hatalara ve kenar düzensizliklerine neden olur; bu da uyumu bozar ve manuel ayarlama ya da yeniden üretim gerektirir. Freze uçlarının zamanında değiştirilmesi, üretilen her restorasyonun sıkı toleranslara ve boyutsal özelliklere uygun olmasını sağlar. Kalite tutarlılığı, doğrudan pratiğin veya laboratuvarın itibarını yansıtır ve klinik başarısızlıkların veya hasta şikayetlerinin sayısını azaltır.
Freze matkabı değiştirme döngülerini belgeleyen ve kalite metriklerini tutarlı şekilde izleyen laboratuvarlar, daha yüksek kabul oranları, daha az yeniden işleme ve daha iyi uzun vadeli klinik sonuçlar bildirir. Bu ilişki tesadüfi değildir. Keskin kesici kenarlara sahip yeni freze matkapları, operatörlerin teknik ayarlamalarla ne kadar dikkatli çaba harcasa da, aşınmış aletlere kıyasla üstün yüzey kalitesi, daha sıkı kenar ölçüleri ve daha tahmin edilebilir boyutlar üretir.
Etkili Bir Değişim Programı Uygulamak
Kullanım Temelli Değişim Aralıkları Belirlemek
Freze uçlarının optimal değiştirme çizelgesi, frezelenen malzeme türü, mil devri, kesme derinliği, frezeleme ünitesinin teknik özellikleri ve gerçekleştirilen frezeleme hacmi gibi çok sayıda faktöre bağlıdır. Elmas kaplamalı freze uçları, genellikle kaplamasız karbür alternatiflerine kıyasla daha uzun süre etkili kalır; ancak tüm freze uçlarının sınırlı bir kullanım ömrü vardır. Üreticiler, freze uçlarının belirli bir çalışma saati sonrasında veya belirli bir malzeme hacmi işlendikten sonra değiştirilmesini önerir. Freze uçlarının kullanımı, üretim kayıtları veya mil saat ölçerleri aracılığıyla takip edilerek, tahminlere dayalı değil, verilere dayalı değiştirme kararları alınabilir.
Bazı işlemler, freze uçlarının önerilen en düşük sıklıktan daha sık değiştirilmesinin, tekrar işlemenin ve ekipman üzerindeki yükün ortadan kaldırılmasıyla toplam işletme maliyetlerini azalttığını tespit etmiştir. Yüksek hacimli zirkonyum restorasyonları işleyen bir laboratuvar, freze uçlarını 150 saat kullanım yerine her 50 çalışma saatinde değiştirmekle daha üstün ekonomik sonuçlar elde edebilir. Benzer şekilde, daha düşük hacimli işlemler yapan klinikler, değiştirme aralıklarını daha uzun tutabilir. Anahtar nokta, genel önerilere katı bir şekilde bağlı kalmak değil, gerçek performans ölçümlerini izlemek ve gözlemlenen kalite ile ekipman davranışına göre değiştirme programını ayarlamaktır.
Görsel İnceleme ve Performans İzleme
Operatörler, freze uçlarının açıkça görülebilen hasar, kaplama kaybı veya aşırı aşınma belirtilerini düzenli olarak görsel olarak kontrol etmelidir. Büyütme altında, keskin bir freze ucu parlak ve düzgün bir kenar çizgisi gösterirken, körelmiş bir freze ucu mat ve yuvarlak görünür. Performans izleme, kesim kalitesinin gözlenmesini, iş mili seslerindeki anormal seslerin dinlenmesini, test restorasyonlarında yüzey pürüzlülüğünün ölçülmesini ve ardışık freze döngüleri boyunca boyutsal doğrulukların kontrol edilmesini içerir. Performans ölçümleri düşmeye başladığında, bu durum freze uçlarının kullanım ömrüne yaklaştığını gösterir; bu, ne kadar süre çalışmış olursa olsun geçerlidir.
Üretici önerilerini, performans verilerini ve görsel incelemeyi birleştiren bir değiştirme protokolü oluşturmak, freze uçlarının değişim zamanlaması için sağlam bir sistem oluşturur. Bu proaktif yaklaşım, aşınmış uçlar nedeniyle ortaya çıkan hayal kırıklığını önler milling Burları üretimin orta aşamasında ve ekipman ile operatörlerin tutarlı şekilde çalışmasını sağlar. Değişim tarihlerinin, çalışma saatlerinin ve gözlemlenen kalite metriklerinin belgelenmesi, gelecekteki değişim kararlarını iyileştiren değerli kurumsal bilgi birikimi oluşturur.
SSS
Freze uçları ne sıklıkla değiştirilmelidir?
Değişim sıklığı, malzeme türüne, mil devrini ve kullanım hacmine bağlıdır. Elmas kaplamalı freze uçları, kesme koşullarına göre genellikle 50–150 çalışma saati dayanır. Kaplamasız karbür freze uçları daha sık değişim gerektirebilir. Tesisinizin en uygun değişim aralığını belirlemek için çalışma saatlerini takip edin ve yüzey kalitesini izleyin. Yüksek hacimli işlemler, tutarlı kaliteyi korumak ve ekipmana aşırı yük bindirmemek için freze uçlarının daha sık değiştirilmesinden yararlanır.
Freze uçları düzenli olarak değiştirilmezse ne olur?
Aşınmış freze uçları, restorasyon kalitesini tehlikeye atan pürüzlü ve eksik yüzeyler, kötü kenar uyumu ve boyutsal hatalar üretir. Künt freze uçları ayrıca freze milinin daha fazla çalışmasını zorunlu kılar; bu da titreşimi artırır, yatakların aşınmasını hızlandırır ve sıcaklıkları yükseltir. Bozulmuş freze uçlarının sürekli kullanılması, pahalı freze ekipmanlarına zarar verebilir, yeniden işlenme oranlarını artırabilir, hasta memnuniyetini azaltabilir ve nihayetinde geçici tasarruflara rağmen işletme maliyetlerini artırabilir.
Aşınmış freze uçları değiştirilmek yerine bilenemez mi?
Çoğu modern freze bursu, özellikle elmas kaplamalı olanları, özel ekipman ve uzmanlık gerektirmeden etkili bir şekilde yeniden bilenemez. Freze burslarını uygun olmayan şekilde bilenmeye çalışmak, kesme geometrisine kalıcı zarar verir. Çoğu diş hekimliği işlemi için bursların yenilenmesi, bilenmeye kıyasla daha ekonomik, güvenilir ve pratiktir. Yeni freze burslarının maliyeti, daha iyi kalite, cihazlara uygulanan stresin azalması ve başarısız bilenme girişimlerinin ortadan kalkmasıyla telafi edilir.